



塗料の歴史、製造、品質:古代顔料から現代規格まで
背景
塗料(液体またはペースト状のビークルに分散した顔料)は、保護と装飾の両目的で使用されます。刷毛、ローラー、スプレーガンで塗布し、木材、金属、石材などを被覆します。
最古の絵画は2万〜2万5千年前のもので、フランスとスペインの洞窟に残されています。原始的な芸術家は身近な天然物質(土顔料、木炭、ベリー果汁、ラード、血、ミルクウィード樹液)を用いて人物や動物を描きました。その後、中国、エジプト、ヘブライ、ギリシャ、ローマ文明が技術を洗練させ、黄色・赤色オーカー、チョーク、硫化ヒ素黄、マラカイトグリーンなどの顔料を、アラビアゴム、石灰、卵白、蜜蝋などのバインダーと組み合わせました。オイルワニスと亜麻仁油は初期の溶剤の一部で、15世紀の巨匠たちが乾性油を導入して蒸発を加速させました。
エジプト人とヘブライ人は保護塗料の先駆者で、船材にピッチとバルサムを塗布しました。中世には内装木材に保護塗料が用いられましたが、希少性から店先看板などに限られました。1700年代、トーマス・チャイルドの花崗岩ボール塗料ミル(ボストン)が米国初の産業生産を開始し、顔料を手作業で粉砕しました。19世紀の特許(D.P.フリンの1865年水性塗料:酸化亜鉛、水酸化カリウム、樹脂、牛乳、亜麻仁油含有)により、ビークルと顔料を消費者向けにブレンドする商業塗料ミルが1867年に登場しました。
20世紀には組成と製造に革命が起きました。合成顔料と安定剤が均一な大量生産を可能にしました。ポリウレタン、スチレンブタジエンなどのポリマーベースビークルが1940年代に登場し、今日主流のアルキド樹脂が続きました。粉砕は石臼から鋼球、さらに砂ミルと高速分散ミキサーへ進化し、微細分散顔料を生産します。
塗料の普及(内外装住宅塗装、船舶、自動車、航空宇宙、家電、家具など)は、保護と美観における不可欠な役割を反映しています。塗料製造の第一歩は、顔料を樹脂、溶剤、添加剤と慎重に混合してペーストを作ることです。工業用塗料は通常、砂ミル(砂やシリカを攪拌する大型シリンダーで顔料粒子を微細化し均一分散)を通過します。一方、家庭用ラテックス塗料の最大90%は、歯付きブレードを備えた回転タンクでの高速分散処理を受け、顔料を溶剤中に均一分散させます。
原材料
塗料は顔料、溶剤、樹脂、添加剤で構成されます。顔料が色を与え、溶剤が塗布性を助け、樹脂が乾燥を促進し、添加剤がフィラーから防カビ剤まで多機能を果たします。主流の白色顔料は酸化チタンで、優れた隠蔽力が評価されます。黒は通常カーボンブラックです。その他の顔料には、赤系の酸化鉄と硫化カドミウム、黄・橙系の金属塩、青・緑系のアイアンブルーとクロムイエローがあります。
溶剤は低粘度・揮発性液体で、石油ミネラルスピリット、ベンゼンなどの芳香族溶剤、アルコール、エステル、ケトン、アセトンです。天然樹脂(亜麻仁、ココナッツ、大豆油)と合成樹脂(アルキド、アクリル、エポキシ、ポリウレタン)が共存します。添加剤は、性能を変えずにボディを与えるフィラー(炭酸カルシウム、アルミノケイ酸塩)から、チキソトロープ、乾燥促進、防沈降、スキン防止、消泡剤など、被覆力、テクスチャー、耐久性を高める機能剤まで多岐にわたります。
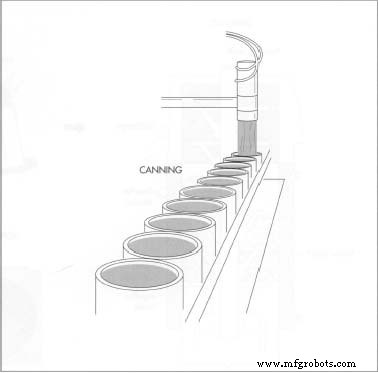
塗料缶詰めは完全自動化されています。標準8パイント(3.78リットル)缶の場合、空缶にラベルを貼り、直立させて充填します。機械が蓋を置き、第二の機械で圧着シールし、ベイルオメーターがワイヤーからハンドルを成形してあらかじめ穴の開いた位置に挿入します。缶は箱詰め、スタックされ、倉庫へ出荷されます。
設計
工業用塗料は特定性能基準(速乾、長持ち被覆など)にカスタム調整されます。一方、消費者用塗料は事実上無限のパレットを提供します。メーカーはベースカラー(パステル用は高酸化チタン、濃色用は低め)を選び、校正済み顔料をブレンドしてアクアマリン、カナリアイエロー、マルーンなど希望の色相を実現します。
製造工程
ペースト製造
- 1. 顔料メーカーから微粒子顔料が塗料工場に納入されます。顔料を樹脂(濡れ剤)、溶剤、添加剤と予混合してペーストを作ります。
顔料分散
- 2. ほとんどの工業用と一部の消費者用塗料では、ペーストを砂ミル(砂やシリカを攪拌する大型シリンダーで顔料粒子を粉砕・分散)に通します。混合物はその後ろ過されて砂を除去します。
- 3. 家庭用水性ラテックス塗料の最大90%は高速分散タンクで処理されます。回転軸の円形歯付きブレードがペーストを激しく攪拌し、顔料を溶剤中にブレンドします。
ペースト希釈
- 4. 砂ミルまたは分散タンクからのペーストを大型ケトルに移し、適切な溶剤で希釈して最終粘度に調整します。
缶詰め
- 5. 完成塗料を缶詰め室へポンプ送りします。空の8パイント缶にラベル、充填、蓋シール、ハンドル取り付け、箱詰めして出荷します。
品質管理
メーカーは厳格な品質管理を実施し、原料、工程、完成品を厳しく試験します。主要指標には密度、粉砕細度、分散度、粘度があります。塗料を試験面に塗布し、ブリード耐性、乾燥時間、テクスチャーを評価します。
色忠実度は熟練観察者と分光分析で検証します。耐候性はアークライト曝露で非曝露対照と比較評価します。隠蔽力は黒白面への塗布で測定し、比率0.98以上で高品質と判定します。光沢は反射光測定で定量化します。
機能試験には耐擦傷性(引っかき)、密着性(クロスハッチ+テープ)、洗浄耐性(石鹸ブラシ機械摩擦)、沈降性(6ヶ月観察、0〜10スコア)、耐候性(日光、水、温度極限、湿度、硫酸ガス曝露)、難燃性(燃焼試験、重量減少10%未満で合格)が含まれます。
副産物/廃棄物
カリフォルニア規則66は塗料生産からの揮発性有機化合物(VOC)を制限します。塗料とコーティングは年間230万メトリックトンのVOC排出量の1.8%を占めます。同規則は溶剤含有量をリットルあたり250gに制限し、顔料、フィラー、固形分で代替してより厚い低溶剤塗料への転換を促します。代替戦略として粉体塗料、クローズドシステム塗布、水性溶剤、UV或いは熱硬化アクリルなどがVOC排出最小化に貢献します。未使用塗料は小売店に返却して適切に廃棄できます。
大手メーカーは現場排水処理施設を運営し、雨水を含むすべての液体を処理します。EPAが定期検査を実施します。液体廃棄物は地域処理場基準まで処理され、低品質塗料用に再利用可能です。ラテックススラッジは工業用フィラーに、回収溶剤は他産業の燃料になります。塗料容器はリサイクルまたは埋立処分されます。
製造プロセス