



高炉寿命延長:現代的設計革新とキャンペーン管理
高炉(BF)の再建または再ライニングコストは非常に高額です。したがって、高炉キャンペーン寿命を延長する技術は重要であり、積極的に追求される必要があります。
大型高炉は通常、単位体積あたりのキャンペーン産出量がわずかに高くなります。この違いは、大型高炉が一般により現代的な設計で、高度に自動化されているためです。統合製鉄所の存続が溶銑(HM)の継続的供給に依存するため、少数の大型高炉で構成されるプラントでは、長いキャンペーン寿命が極めて重要になります。
高炉キャンペーン寿命延長の技術分類
高炉キャンペーン寿命延長の技術は以下の3カテゴリーに分類されます。
- 操業実践 — 高炉プロセス制御はキャンペーン寿命に大きな影響を与えます。高炉は生産ニーズを満たすだけでなく、寿命最大化の観点からも運転される必要があります。したがって、キャンペーン進行と問題領域への対応として操業実践を修正し、キャンペーン寿命を最大化する必要があります。
- 補修対策 — 高炉寿命に影響する摩耗や損傷が明らかになった時点で、エンジニアリング修復技術を用いたり開発したりして、キャンペーン寿命を最大化します。
- 改良設計 — 改良材料と設備が開発されるにつれ、コスト効果的な領域では、将来の再建時に高炉の重要領域の寿命を延ばすためそれらを取り入れます。
本稿では、キャンペーン寿命向上のための高炉改良設計について論じます。炉本体の正しい設計は、信頼性の高い操業、冶金性能、持続的高生産性、長いキャンペーン寿命、98%以上の可用性の基礎となります。
高炉設計は近十年で多くの改良が加えられ、20年超のキャンペーンが達成されるようになりました。過去にはボッシュ、スタック、スロートアーマーが重要設計領域でしたが、今日ではボッシュ、ベリー、下部・中部スタックへの銅ステーブ、銅プレートクーラー、グラファイト、SiCの適用、上部スタックへの鋳鉄ステーブクーラーとスロートアーマーの組み合わせにより、長寿命・高生産性操業が可能になっています。しかし現在、堅牢なボトムとハース設計の重要性が強調されています。
先進的な高炉設計には、高効率・大容量冷却システムと先進的な計装・制御が必要です。このようなシステムには、プロセス、操業、ライニング性能を監視する計装・制御システムが含まれます。
高炉の設計と寸法
高炉設計は反応と冶金に対応する必要があります。通常、高炉のボッシュとシャフトはコークスによる侵食を受け、ボトムとハースは溶銑による侵食を受けます。キャンペーン末期でも応力と熱疲労クラックに耐えられる、完全に最適化された自立型、薄肉、構造的に健全な構造を設置する必要があります。
最新の自立型高炉シェル設計はアクセスタワー付きです。最新鋭の機械設計は通常、包括的な応力分布解析に基づきます。クラック耐性鋼の使用により、最低限のメンテナンス要件を確保します。
高炉設計哲学は、キャンペーン全体を通じて内部プロファイルが吹き込み時のプロファイルに可能な限り近い状態を維持することで、性能を最大化することに向けられています。設計は、選択された原料配合、装入実践、その他プロセスパラメータに依存して予測される、エリアごとの熱的・化学的・機械的攻撃メカニズムの分析に基づいて最適化されます。一般に、ライニング設計はスラグと装入物の凝固層形成に焦点を当て、これらの攻撃メカニズムの影響を大幅に低減します。
高炉の価値最大化という目標達成に不可欠な領域を特定し、それらの領域強化に特別な注意を払う必要があります。
炉プロファイルは、既存大型高炉のプロファイルと操業結果、炉本体耐火物摩耗、安定操業、その他特性から得られた経験に基づき決定されます。
シャフト高さは通常、相反する要求の妥協点です。燃料効率のためにはガス/固体接触を延長し、ガスの顕熱と還元力の利用を理論限界に近づけることが望まれます。また、鉄鉱石が凝集帯に最大冶金度で進入するよう、高炉シャフト高さを一定値以上確保することも極めて重要です。これによりハースがチルド(冷却)されず、溶解に問題が生じないようにします。
さらに、より大容量高炉では、原則として炉高さをほぼ変更せずに高炉内径を拡大することで内部容積を拡張します。過去の操業結果経験から、一定の内部容積が与えられた場合、高さが小さく直径が大きい高炉は、高さが大きく直径が小さい高炉よりも、透気性とタッピング効率の点で優れていると一般的に考えられています。
高炉スロート
スロートアーマーの破損は、ストックライン上とその直下の装入分布に重大な悪影響を与えます。これにより不規則な装入降下とプロセス安定性の低下が生じます。したがって、スロートアーマー設計は、剥離、温度変動、応力クラック、疲労、摩耗/侵食への耐性の観点から最適化する必要があります。
上部シャフト(スロート領域)では、通常ステーブクーラーが採用され、炉プロファイル維持と、スロートアーマー(摩耗プレート)下部のレンガ摩耗に伴う装入分布乱れ防止を図ります。水冷サポートプレートまたは冷却ボックスを固定スロートアーマーシステムに設置し、アーマーの一部を固定することも行われています。
スタック、ベリー、ボッシュ
スタックとベリー領域は熱負荷と激しい摩耗にさらされます。ボッシュ領域は、それが支持する降下装入物と近傍のレースウェイガスによって激しく負荷されます。これらの領域が正しく設計されていない場合、冷却体とライニングが吹き込み後早々にクリティカルレベルまで摩耗し、ブレイクアウトリスクを誘発します。ボッシュ領域では、装入物がチュイエールノーズとジャンボクーラーによって支持されることになり、頻繁な予期せぬ停止を招きます。したがって、現在のボッシュとスタック設計は、銅ステーブクーラーまたは銅プレートクーラーと高熱伝導グラファイト、上部領域での保護用シリコングラファイトの組み合わせで構成されます。この設計により、熱負荷の約95%を冷却水へ移送し、高炉シェル温度を50℃未満に確保します。水冷却システム、ステーブの数と配置、水流量、計装と熱監視システムはすべて完全に最適化され、長い炉シェル寿命と最小限のメンテナンス要件を確保します。
ステーブクーラーの開発は、いわゆる第4世代ステーブへと至っています。特徴は、ステーブコーナーへの追加冷却パイプ、シェル側の追加蛇行形(サーペンタイン)パイプ、耐火ライニング保持用の延長リブです。これにより保護レンガ工事が不要になりました。第3世代ステーブでは、コーナーとステーブ上下端でクラックと過度摩耗が発生していました。第4世代ではコーナーパイプを組み込みこれらの問題を解消しました。蛇行冷却パイプの追加は、他の冷却パイプ故障時のバックアップ冷却システムとして機能します。
第4世代ステーブの更なる発展として、炉ライニングをテーパーリブでステーブに固定し、鋳造工場で一体化するものがあります。冷却ステーブ金属の摩耗速度はステーブ金属前面のレンガの1/10以下であることを考慮し、前面レンガ厚を200mmに減らし、ステーブ厚を400mmに増やすことで、前面レンガとステーブの寿命をほぼ同一にしています。第4世代ステーブは、ステーブに鋳込まれたレンガによる薄肉ユニット構造です。このユニット構造によりレンガ積み作業が不要となり、ホットフェイスプロファイルの変化を最小限に抑え、高炉操業の安定化に貢献します。特に第4世代ステーブの改良により、ステーブ耐久性が大幅に向上しました。第4世代ステーブの一般的利点は、(i) 耐火ライニング寿命の延長、 (ii) ステーブコーナーでのクラックと過度摩耗の低減、 (iii) 蛇行形冷却パイプ追加による冷却能力喪失(パイプ故障時)の対抗 です。
更なる高炉操業安定化、安定ホットフェイスプロファイル維持、ステーブ壁厚薄化、ステーブ寿命延長を目指し、銅ステーブが導入されています。
ステーブは高炉シェル全面を冷却できるという大きな利点がありますが、冷却プレートは局所のみ冷却します。しかし、損傷した冷却プレートは容易に交換可能ですが、ステーブを交換するには実質的に炉を吹き下ろす必要があります。
しかし、シェル全面冷却という利点の方が重要であり、冷却エレメントを容易に交換できない欠点は、極めて長く安全な寿命を持つ設計によって克服されなければなりません。これにより、最新鋭鋳鉄ステーブの12〜15年に対し、高炉寿命と同一の目標寿命を持つステーブの開発が進みました。鋳鉄ステーブの経験では、まずコーナーで、次にエッジで摩耗と材料損失が見られます。これは鋳込みパイプが鋳造要件と許容曲げ形状を満たすため、エッジから約80mm、コーナーから約110mm離れて配置されなければならないためです。これらの条件と鋳鉄の比較的低い熱伝導率が、エッジとコーナーの適切な冷却を妨げます。隣接鋳鉄ステーブ間の比較的広い非冷却ギャップにより冷却条件はさらに悪化します。また、鋳造時のカーボンピックアップ防止用絶縁パイプコーティングにより、ホットサイド温度が上昇し、クラックと摩耗増加を招きます。鋳鉄ステーブのコーナーとエッジでのクラックを避けるため、第4世代ステーブではコーナーパイプを設置しましたが、これは追加パイプ、高炉シェルへの追加穴、追加水とエネルギーを必要としました。
これらの問題は圧延銅ステーブでは存在しません。銅板は狭い公差で圧延され、エッジ近くまで機械加工可能です。冷却チャネルは正確にドリル加工でき、水圧下での漏れ防止に必要な最小壁厚ギリギリまでエッジとコーナーに配置できます。最終的にステーブ間ギャップを狭くできるため、このクリティカルな非冷却エリアは実質的に排除されます。物理特性の面からは、銅の熱伝導率は鋳鉄の10倍であり、銅の機械的強度により温度を120℃以下に保つ必要があることから、銅ステーブ使用時により多くの熱が高炉から除去されます。この効果を避けるため、銅ステーブのホットサイドに低熱伝導・高アルミナ耐火レンガを設置する設計解決策が見出されました。操業経験によれば、極めて安定した付着層がさらにステーブを保護し、高炉の高熱損失を防ぎます。
銅ステーブの現場実績は非常に良好です。9年操業後、鋳鉄ステーブは一般に激しい摩耗、クラック、露出した冷却パイプを示すのに対し、銅ステーブは鋭利なエッジとコーナーを保ち、ほぼ未使用の外観です。残存銅材料はこの期間後も元の物理特性を維持しています。銅ステーブ使用の主要技術的側面を以下にまとめます。
- ベリー/下部シャフト領域に3列の銅ステーブ、残り領域に鋳鉄ステーブを用いる銅ステーブシステムでは、熱除去量と冷却水循環量は純鋳鉄ステーブシステムと同等です。安定付着層のおかげで、銅ステーブの熱除去量が鋳鉄ステーブより低いケースさえあります。
- 銅ステーブは、鋳鉄ステーブと銅冷却プレートとは異なり、ラグやノーズを必要としません。銅ステーブは高炉内部に滑らかな面を呈し、通常ガス透気性に悪影響を与える装入層を妨げません。
- 銅ステーブ前面に安定付着層が形成されるため、一定期間後にクラストに置き換わる高価な耐火材を設置する必要がありません。銅ステーブシステムでは、期待される全体寿命と比較して、高価な耐火材による追加寿命延長は無視できるレベルです。したがって、ステーブは安価な耐火材で設置できます。
総じて、銅ステーブ冷却高炉は、冷却エレメント関連部分で、クラシックステーブシステム高炉より約10%投資コストが高く、密充填銅冷却プレート高炉より5.4%高コストです。これは銅ステーブ前面の安価な耐火材と銅ステーブの長寿命によって相殺されます。
高炉ハース
連続的でスムーズな高炉操業と良好なコークス品質は、長いハース寿命の前提条件です。高PCI(微粉炭吹き込み)は透気性低下と乱流増加によりハースキャンペーン寿命に挑戦します。大容量ハースと深いサーピは液体流速を低下させます。液体流速低下は熱負荷低下をもたらし、熱負荷低下はライニング温度低下を、ライニング温度低下は寿命延長をもたらします。
高炉ハースは厳しいプロセス・操業条件に直面するため、ハースライニング性能がクリティカルです。現在多くの既存プラントで高炉ハース性能がキャンペーン寿命の制限要因となっており、ハース状態がキャンペーン寿命を決定します。液体流れは侵食と炭素溶解などのメカニズムを通じて相当な摩耗をもたらします。また、加熱時の膨張により変位が生じるため、ハースの構造的完全性も影響を受けやすいです。
ハース寿命延長策として、ハース冷却能力の向上とハース用炭素ブロック品質の改善が必要です。最も侵食を受けるハース側壁部分(各タップホール下部)には、高熱伝導の鋳鉄ステーブまたは銅ステーブも使用されています。さらに、冷却水温度を低下させる必要があります。ハースには、デッドマンが過冷却で不活性化するのを防ぐため、調整可能な冷却速度を持つ二段冷却システムやドーナツ形冷却システムなどが通常採用されます。ボトム耐火物には、炭素ブロックと内部セラミックライニングの組み合わせが用いられています。炭素ブロックの寿命は、主に耐火材料の熱伝導率と溶銑耐性の改善により延長されてきました。先進的な高炉ハース設計には、ボトム水冷却とハースシェルジャケット冷却が含まれ、これによりシェル内部に更なるスペースが確保されます。
改良されたハースとタップホール設計
タップホールは極めて動的な環境にさらされます。高温・高圧であるだけでなく、化学的攻撃が激しく、頻繁なタップホール開閉(ドリリングとプラグ)が状況をさらに複雑にします。20年超のキャンペーン寿命で高炉操業を支える究極のタップホール設計は、高炉設計者に課せられた最も要求の厳しい課題の一つです。現在、タップホール周辺シェルの優れた冷却、冗長ライニング設計、十分な監視能力により最適な結果が得られています。
ハースのサーピ深度(タップホールから底面までの距離)は、タッピング時の溶銑流によるハース壁摩耗の決定的要因であるようです。デッドマンがハース底面に完全に着座するか、溶銑サーピ内で完全に浮遊するかのいずれかが推奨されます。「エレファントフット」摩耗を防ぐため、デッドマンの部分的浮遊は避けるべきです。ボトム摩耗は時間とともに進行するため、最初は底面に完全着座していた物体が部分浮遊状態になる可能性があります。したがって、サーピ深度は当初から、デッドマンが浮遊できるレベルで選定する必要があります。必要なクリティカルサーピ深度は高炉サイズと操業手法に依存します。
装入組成の変化が、平均装入層厚、ひいてはデッドマンへの装入圧縮応力を変化させる場合、ハース内の状況とタッピング時の溶銑流れが変化することを考慮する必要があります。例として、全コークス操業と高油・石炭吹き込み操業の違いが挙げられます。タップホール下のハース壁摩耗進行を防ぐさらなる可能性として、ハースジャケットをテーパー形状にし、この領域の耐火ライニング壁厚を増やすことが挙げられます。
タッピング技術とタップホール設計は高炉キャンペーン寿命に大きな影響を与えます。デッドマンを模擬した充填床を持つ、14mハース直径高炉の1:10水モデル(1.4m直径)でモデル計算とタッピング試験が実施されました。この試験から、ガスが逃げる点まで高炉を空にしてはならないことが推奨されました。この速度の遵守により、ボトム-壁接合部での摩耗促進渦の形成を防止できます。タッピングプロセスの中断は可能な限り短く保つべきです。これにより、溶融帯からの高温・未飽和溶銑が耐火ライニングに接触し、炭素レンガを溶解するのを防ぎます。タップホール径は小さく保つべきです。これは全体流量レベルを低減するのに役立ちます。
タップホール長さがハース壁流応力に与える影響は、計算とモデリングで調査されました。タップホールが長いと、流れの攻撃点がタップホールの左右へ離れます。攻撃点の強度はタップホールからの距離増加とともに減少します。したがって、高炉プロセス制御の目的は、タップホールを可能な限り長く保ち、タッピング流をハース壁からハース内部へシフトさせることです。
ある高炉に、銅カプセル化によりタップホール領域をガス密にし、水の侵入からも保護するタップホール設計が導入されました。
一般に、タップホールレンガはアルカリ、剥離、酸化、溶銑中での溶融、スラグ、酸素による開口に対する優れた耐性を持つ必要があります。タップホール安定化のため、耐久性に優れたAl₂O₃-C-SiCレンガが開発・適用されました。開発材料は酸化耐性を除き優れた性能を示しました。また、炭素ブロックはAl₂O₃-C-SiC材料より溶銑中での溶融耐性と酸化耐性が低いです。
改良耐火物
高炉各ゾーンでの適切な耐火物と冷却システムの選択は、長いキャンペーン寿命にとってクリティカルです。耐火物設計は継続的に開発されており、今日では長期生産キャンペーンの実績で十分実証されています。最新設計と材料は、キャンペーン寿命、プロセス操業、冷却要件、プラントレイアウト、建設手順を考慮した統合的アプローチで適用されます。
摩耗が主に機械的な上部スタックでは、高炉ライニング耐火物が、Al₂O₃ 39%の通常耐火粘土レンガから、Al₂O₃約45%の乾式プレス高密度耐火粘土グレードへと年々進化してきました。この領域での利点は優れた耐摩耗性と高い酸化耐性です。熱衝撃耐性が劣るという課題があるため、上部スタックの重要領域では、Al₂O₃ 60%と炭化ケイ素を含むレンガなど、熱衝撃耐性を改善した複合ライニングが使用されています。この適切な耐久性は、大幅に高コストな高グレードレンガを使用しない限り改善が難しく、このゾーンでの新たな開発期待は大きくありません。
上部スタックより下部、すなわちボッシュ、ベリー、チュイエールレベルまでの下部スタックは、さらに熱的・化学的摩耗にさらされます。すなわち、高温、高かつ変動する熱流束、アルカリ、亜鉛、スラグ等による化学的攻撃、摩耗が複合します。
これらのゾーンの摩耗対策は、熱的解決策と耐火物解決策に分けられます。
熱的解決策は、グラファイト、セミグラファイト、SiCレンガです。SiCレンガは原料硬度の高さからこのゾーンで採用実績があります。ある高炉では、1980年再ライニング時のグラファイト/セミグラファイト複合システムから、フルグラファイト設計へボッシュライニングをグレードアップしました。フルグラファイト耐火設計の方が高温と温度変動により良く対応できる可能性があるためです。
ボッシュ平行部から中部スタックまで、耐火システムはグラファイトと炭化ケイ素の組み合わせです。グラファイトの主目的はSiCを比較的低温まで冷却すること、SiCの主目的はグラファイトを摩耗から保護することです。ボッシュ、ベリー、下部スタックの耐火物解決策として、特殊コランダムシアルオンレンガの使用が開発されました。このレンガの熱伝導率は良好ですが、温度による変化は少なく、炭化ケイ素レンガより低くなっています。コランダムシアルオンレンガグレードは、コランダム粒とSiCレンガに類似した非酸化物結合系を持ちます。これらのレンガで満足のいく操業実績がすでに得られています。
高炉ハース耐火物は通常、炉のキャンペーン寿命を決定します。正しい材料選定、仕様、検査、施工が、安全でトラブルフリーな炉ハースのために決定的です。
原則として、過去10年間に建設された高炉ハースの耐火ライニングは、「ブラック」と「ブラック/ホワイト」の耐火ライニング設計に大別できます。ブラックハースでは、可変品質の小判または大判炭素ブロックが使用されます。ブラック/ホワイト設計では、炭素ボトム層の下または上にセラミック層を持つボトム、または可変高さのセラミックキャップフェイシングを持つ再ライニングハース壁(炭素ブロック製、または添加剤入り)があります。ハースライニング構造の別の定義として、「熱的解決策」(高伝導耐火物と強力冷却の組み合わせ)と「耐火物解決策」(低伝導耐火材料の採用)があります。
「熱的解決策」ライニングバリエーションは、熱力学的・熱化学的特性の点で改良が必要でした。レンガ特性は、原料選択とレンガ製造プロセスの影響を大きく受け、しばしば相反する方向に作用するため、操業応用での効果を評価する必要があります。
炭素ベースの改良現代グレードハースライニングレンガは、重要と考えられる一つの特性を、可能な限り他を悪化させずに改善することを目指します。これは原料選択、製造プロセス、原料混合への金属/セラミック添加剤により達成されます。したがって、各レンガメーカーは異なるアプローチで取り組み、多くの場合高炉プラントや研究機関と緊密に協力しています。以下の要素が新たな開発をもたらしました。
- 結合マトリックスへの極微細分散Al₂O₃導入
- コロイダルSiO₂溶液による含浸
- 結合マトリックスへのSiまたはSi含有変性物添加、適切焼成条件下でSiCおよび/またはSi-O-N結合を形成
- タール含浸と後焼成
添加剤は通常グラファイトレンガでは使用されません。金属酸化物添加剤は高温焼成で還元されます。セミグラファイトレンガはこのような添加剤により微細気孔質になります。SiとSiC添加剤のみのセミグラファイトレンガや、配合時にAl₂O₃粉末を混入するものもあります。
微細気孔質アモルファス炭素レンガは、アントラサイトベースの従来型アモルファス炭素レンガに、レンガ配合へシリコンまたはシリコン変性物を添加することで製造されます。Al₂O₃も他のメーカーでは配合時に添加され、未飽和溶銑による溶解耐性を改善します。浸透アルカリとAl₂O₃が反応して体積膨張とレンガ剥離を招く欠点は許容されます。
溶銑中での溶解耐性と溶銑浸透耐性は、メーカーとユーザーによりより重要視されています。さらに微細気孔、スーパーマイクロポロシティレンガへの傾向に伴い、配合における調製と純度の観点から原料が最適化されています。必要に応じて、配合によりより多くのグラファイトを組み込むこともあります。
指摘される潜在的利点は、(i) より高い熱伝導率、 (ii) 貫通壁方向のブロック長短縮、 (iii) セメント使用による熱応力緩和、 (iv) レンガがステーブと密接接触することによるハース熱伝導率改善、 (v) 製造時の同時加熱加圧により発達する低気孔率が水と鉄の浸透を最小化、 (vi) 高アルカリ耐性 です。
耐火物解決策としてのハースでは、組み込まれるレンガは高温での摩耗メカニズムに対する高耐性を特徴とします。外部からの冷却システム適用まで摩耗率を最小化することが試みられます。このような炭素レンガはアントラサイトを原料とします。
アントラサイトレンガの利点として高強度と溶銑中での低溶解性が挙げられます。低熱伝導率、グラファイトより高いヤング率と熱膨張係数、アルカリ耐性の低さは欠点とされます。
「セラミックカップ」もハースの耐火物解決策として提案され、複数の高炉で導入されています。等温線計算から、炭素耐火物での脆性層形成に責任がある800℃等温線がセラミック材料内に位置することがわかります。十分なハースサーピ深度と組み合わせると、セラミックカップは炭素ブロック、特に「エレファントフット」の摩耗防止をさらに支援する手段となります。
包括的で信頼性の高い計装
高炉ハースがキャンペーン長の鍵と見なされるため、ハースでの摩耗進行監視は極めて重要です。サーモカップルによる温度測定で、ハース壁の摩耗進行を監視します。サーモカップルはハース壁の様々なレベルのグリッド状に設置されます。NiCr-Niサーモカップルは通常600℃以上の温度域でポイズニングされ、過度に低い温度を示す可能性があります。したがって、400℃以上の温度が予想されない場所にのみ設置すべきです。これらの問題は、適切な保護管を持つ交換可能サーモカップルを使用することで回避されます。
サーモカップルは局所的摩耗のみを示し、包括的監視には極めて高密度のサーモカップルが必要であることに注意が必要です。一般的に、平均的摩耗経過の検出のみ可能です。摩耗進行監視の代替手法として、サーモビジョンカメラや熱流束プローブの使用があります。
研究プログラムとして、12本の熱流束プローブをある高炉のハースレンガ工事に設置し、熱流束密度を直接測定しました。熱流束プローブのサーモカップルに対する利点は以下の通りです。
- 熱流束プローブは耐火ライニングのより冷たい領域である高炉ジャケット近くに設置可能。したがってサーモカップルより耐久性が高い。
- 炭素レンガ耐火ライニングを損傷しない。
- 複数のサーモカップルに代わり、測定点あたり1つのセンサーのみで熱流束密度を決定できる。
- 熱流束プローブは耐火レンガ工事の損傷により敏感に反応する。
熱流束プローブの最適局所分布に関する計算では、プローブ間距離3mが信頼性の高い完全な摩耗制御に十分であることが示されました。サーモカップルで同等の確実性を得るには、炭素レンガ中央部に約1m間隔で配置する必要があります。摩耗プロファイルは通常、与えられた熱流束密度データに基づいて計算されます。
異なるタイプのハースライニングと熱流束プローブ位置を図1に示します。
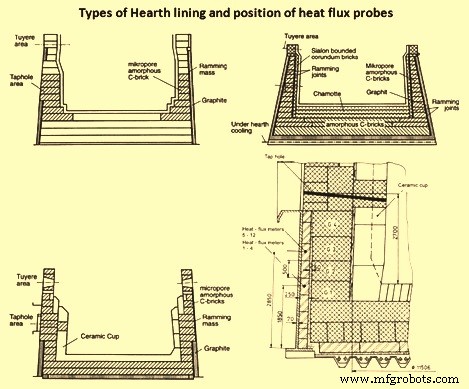
図1 異なるタイプのハースライニングと熱流束プローブ位置
製造プロセス