



高品質連続鋳造用モールドパウダー:優れた鋼材生産の鍵
連続鋳造用モールドパウダーは、連続鋳造機モールド内での溶鋼通過を円滑化するために使用されます。モールドパウダー、鋳造パウダー、モールドフラックス、モールドフラックススラグ、モールドフラックスパウダーなど複数呼称あり。溶鋼連続鋳造において重要な役割果たし、鋳造プロセス安定性と溶鋼円滑鋳造において最も影響力大でクリティカルな要因の一つです。
モールドパウダーの主機能
- 溶鋼の酸化防止
- 凝固鋼への潤滑提供
- 溶鋼からモールドおよび雰囲気への熱移動制御・最適化・断熱(水平・垂直方向)
- 溶鋼中非金属介在物吸着除去、クリーン鋳造鋼製品生産
- 溶鋼への化学的保護(酸化防止、望ましくない反応防止)
高塩基度モールドパウダーは非金属介在物同化能力向上させます。
歴史的発展:油剤からパウダーへ
1950年代連続鋳造開始時、鋼片とモールド間潤滑・熱移動は菜種油で実施。初期はオープンストリーム鋳造で菜種油系潤滑使用。但熱絶縁不十分、溶鋼再酸化防止失敗、アルミナ等不純物フラックス機能不発で鋳造製品表面品質不良。浸漬ノズル(SEN)導入で油剤使用に新問題:凝固鋼片・スカルがSEN周囲成長、破損原因に。
これら問題解決でモールドパウダー開発。多くが「試行錯誤」開発と評価。1968年までにフライアッシュ基パウダー登場。初期はフライアッシュ、高炉スラグ、蛍石、アルカリ炭酸塩、クリョライト物理混合。熱損失大幅改善、溶鋼過熱温度低減可能。モールドとシェル両方「濡れ」性良好。鋳造パラメータ好影響、製品品質改善。但フライアッシュ組成変動大で効率悪、石灰石・ソーダ灰・蛍石(CaF₂)慎重ブレンドで再現性確保必要。1980年代初頭合成モールドパウダー開発へ。継続開発で多様断面鋼材連続鋳造がルーチン化。
現代のモールドパウダー分類と特性
現在、多様鋼種・サイズ対応で異組成・形状(粒状、粉末、押出粉末)製造。特性影響因子:化学組成、鉱物組成、粒度組成、製造プロセス、乾燥/焙焼方法、遊離炭素含有量。各形状・タイプは価格、健康問題、流動性、断熱性、溶解速度等でメリット・デメリットあり。選定には鋳造プロセス深い知識、溶鋼組成、望ましい/実現可能特性、プロセス・製品特性理解必要。
モールドパウダーは各種金属酸化物・フッ化物機械ブレンド、少量炭素含有で融解速度調整。パウダー溶融時、酸化物・フッ化物反応し液体生成、冷却時複雑酸化物・オキシフッ化物生成。これら相が潤滑・熱移動特性に及ぼす影響度は元パウダー化学組成依存。多数化学成分存在で組成ベース性能比較困難。
主要成分組成範囲
- CaO+SiO₂ ≈ 70%(CaO 22〜45%、SiO₂ 17〜56%)
- CaO/SiO₂比 通常1〜1.3(塩基度0.8製品も)
- MgO 0〜10%
- Fe₂O₃ 0〜6%
- Al₂O₃ 0〜13%
- Na₂O 0〜25%
- K₂O 0〜2%
- フッ素 2〜15%
- TiO₂、B₂O₃、ZrO₂、Li₂O、MnO:用途別添加、量大きく変動
- C 2〜20%
フッ素(F)の影響と環境負荷
メリット:融点低下→潤滑性向上、粘度低下→連続安定スラグ膜形成促進、パウダー膜結晶化促進。
デメリット:SiF₄、NaF等揮発性成分排出、冷却水と反応しHF生成。
重要特性
粘度、凝固点、融点、スラギング速度が重要。低粘度、低液相線温度、鋳造速度マッチング溶解速度要求。特定鋼種鋳造時は密度・化学組成注意必要。断熱特性はバルク密度、粒径、炭素タイプで制御。化学組成主要特性影響表1。
| 表1 化学組成がモールドパウダー特性に与える影響 | ||||
|---|---|---|---|---|
| No. | 化合物/元素 | 粘度 | 凝固点 | 融点 |
| 1 | CaO | 低下 | 上昇 | 上昇 |
| 2 | SiO₂ | 上昇 | 低下 | 低下 |
| 3 | CaO/SiO₂ | 低下 | 上昇 | 上昇 |
| 4 | Al₂O₃ | 上昇 | 低下 | 上昇 |
| 5 | Na₂O | 低下 | 低下 | 低下 |
| 6 | F | 低下 | 上昇 | 低下 |
| 7 | Fe₂O₃ | 低下 | 低下 | 低下 |
| 8 | MnO | 低下 | 低下 | 低下 |
| 9 | MgO | 低下 | 低下 | 低下 |
| 10 | B₂O₃ | 低下 | 低下 | 低下 |
| 11 | BaO | 低下 | 低下 | 低下 |
| 12 | Li₂O | 低下 | 低下 | 低下 |
| 13 | TiO₂ | 変化なし | 上昇 | 上昇 |
| 14 | K₂O | 低下 | 低下 | 低下 |
鋼種別要求特性
- 低炭素Al脱酸鋼:Al₂O₃介在物吸着し粘度悪影響なし。良好断熱性、非金属吸着性、安定特性要求。安定性=Al₂O₃吸着時粘度悪影響なし能力。
- 炭素鋼(C 0.1〜0.18%):割れ感受性高。パウダー高凝固温度でモールド熱流低減。潤滑確保に低粘度必要。
- 炭素鋼(C >0.18%):低粘度、低密度、低融点、良好断熱性、適正炭素含有、良好潤滑能力必要。
- 超低炭素鋼:非金属介在物吸着、断熱改善、良好潤滑、安定特性、最小スラグ巻き込み。鋼材へカーボンピックアップ誘発しないこと。
モールドパウダー分類
大別して三群:
- フライアッシュ基:ボーキサイト、石灰、蛍石等原料と粉末フライアッシュ主体機械ブレンド。
- 合成:所定比率粉末原料単純ブレンド。
- プレヒューズド/フリッテッド:原料機械混合後溶融・粒度調整。Al脱酸深絞り鋼鋳造用主流。
供給形態:粉末、粒状、押出、膨張粒状。各タイプコスト、流動性、断熱性、溶解速度、健康ハザードでメリット・デメリットあり。粉末安価但微粉末健康ハザード、容器底部沈殿で供給不均一懸念。詳細下記。
フライアッシュパウダー
粉末フライアッシュ主成分機械ブレンド。フライアッシュ組成変動大で生産・使用制限。
合成パウダー
多数微粉末鉱物機械ブレンド、高せん断ミキサー使用。類似融点原料使用望ましい。最少原料種数で目標組成達成望ましい(品質保証簡素化)。健康ハザード原料不使用。
プレヒューズドパウダー
相当部分予溶融・粒度調整済み材料含有。均一性・化学組成改善目的導入。
粒状パウダー
球状/押出粒状形状。モールドパウダーより粉塵大幅低減。球状粒は自動投入に特に適合。粒状はスプレードライ、押出は押出成形製造。品質管理良好、健康ハザード低減。膨張粒状は膨張剤含有、加熱時形状変化でモールド上部パウダー流動性低下。
スタートパウダー
鋳造開始時速やかスラグプール形成用。低融点、高Na₂O含有、発熱剤(ケイ化カルシウム等)と微量炭素(<1%)含有多い。必要時のみ使用。
連続鋳造中のモールドパウダー機能メカニズム
溶鋼連続注入(タンディッシュ→振動モールド)。銅モールド水冷却。溶鋼酸化・モールド付着防止でモールドパウダー使用。モールド内溶鋼表面上部へ連続添加(手動/自動)、全深度100〜150mm層形成。溶鋼高温(パウダー融点遥か上)で垂直方向温度勾配形成。図1は層形成模式図。
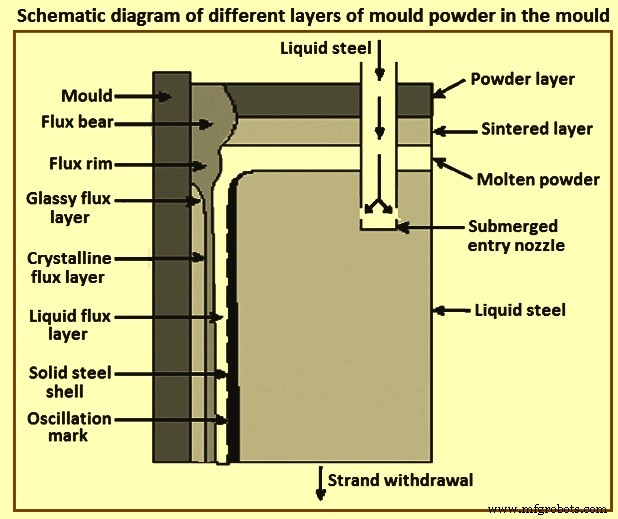
層形成メカニズム
- パウダー加熱、酸素反応で一部炭素除去。温度上昇で水分除去、焼結層形成。
- パウダー定率溶融、焼結(ムッシュ)層と液体層形成。液体層はストランドへ液体パウダー供給貯蔵庫役割。液体プール深度はストローク長超え必須(良好潤滑確保)。
- モールド/ストランド隙間へ液体パウダー初回浸透で固体パウダー膜形成。ガラス質、典型2〜4mm厚。高温領域隣接で後続結晶化。
- 液体パウダー膜形成(典型0.1mm厚)。液体スラグが隙間へ鋼片沿い引き込まれ潤滑。鋼片モールド付着防止、ストランドブレイクアウト原因除去。
メニスカス上部パウダー通常四層:(i)未反応未溶解暗色パウダー層、(ii)焼結半反応層、(iii)溶融中ムッシュゾーン、(iv)溶鋼直上溶融スラグ層。潤滑プロセスほぼ最終層内完結、多因子依存。一般に低粘度/低融点フラックスが低摩擦・良好潤滑・付着防止。
図1より、溶鋼からパウダー外表面へ移動時、凝集状態・物理状態別三層定義可能、各々特定温度範囲存在。一方溶鋼から冷却モールド方向へは溶融曲線から予測可能層生成。パウダー膜特性がストランド潤滑・モールド熱移動主要機能規定。化学組成・物理特性により結晶化・ガラス化二主要メカニズム発生。結晶生成は均質制御水平熱移動(鋳造時要求)に有利、表面クラック防止。
但溶鋼直接曝露パウダーは瞬時加熱経験、熱力学的状態から遠い熱的条件。通常ガラス的挙動示す。
モールドパウダー機能プロセス詳細
パウダー下部焼結開始、焼結層形成。但溶鋼最接触部分は高温で溶融、モールド内溶鋼上部に液体パウダープール形成。モールド狭面・広面で液体パウダーが鋼メニスカスとモールド壁狭隙間浸透。水冷モールド壁で液体スラグ急冷、固体ガラス質スラグ層形成。更多パウダー添加或予熱で結晶相生成可能性。モールド上部高熱移動率でリムと呼ばれるスラグ層がメニスカス上部・モールド周囲形成。固体スラグ層構造が水平熱流(鋼冷却速度)制御、最終鋼製品表面欠陥数直接関連。固体鋼表面温度はモールド全長でパウダー融点以上、故に固体パウダー層と鋼片(ストランド)間に液体パウダー層常在。この層がストランド/モールド摩擦低維持、鋼片付着回避に極めて重要。
モールド近接溶鋼層凝固開始。このシェル品質・特性極めて重要。鋳造速度、モールド振動速度、熱移動、モールドパウダー特性(溶解速度、組成、粘度等)調整でシェル安定性・品質制御・最適化必須。
溶鋼覆うモールドパウダーが液体パウダー層形成。上部に炭素豊富焼結層、さらに未溶解パウダー。期待機能:(i)空気酸化から金属保護、(ii)表面部分凝固防止断熱、(iii)表面浮上介在物吸着、(iv)金属-モールド接触潤滑、(v)鋳造条件に応じたストランド-モールド間均質熱移動許容。
モールド振動時、溶鋼表面形成液体パウダーが鋼ストランド-モールド間浸透、潤滑剤として働き、ストランドからモールドへの熱取出し調整。熱放散遅すぎ → 薄シェル → ブレイクアウト(モールド直下で鉄静圧耐えられず破裂)。熱除去過大 → 鋳造品に縦割れ発生。
モールドパウダー特性評価
物理的特性評価は選定手順・操業評価で重要。一般に化学組成、粘度(結晶化開始含む)、溶融挙動で特性評価。
粘度
鋳造時パウダー浸透影響。同一操業条件下、一般に粘度低下で浸透増大。粘度操業ウィンドウ主に経験則ベース但パウダー巻き込み制御等他要求も重要役割。
溶融挙動
液体プール深度とリム/ベア形成感度に強く影響。溶融軌道と溶融速度で記述。両者とも遊離炭素添加が主要因子。他主要パラメータはモールド内流動条件=鋳造時メニスカス安定性。液体プール深度は給粉と浸透バランス値から決定。
溶融軌道
ホットステージ顕微鏡で測定。結果通常軟化温度、溶融温度、流動温度値で提示。
溶融速度
「軟化法」で測定。予圧縮パウダーシリンダー変位を固定温度(1,400℃)で時間関数として測定。定性的結果得られ、パウダー組成(遊離炭素含有量)と相関。
製造プロセス