



電気アーク炉製鋼技術の革新とベストプラクティス
電気アーク炉製鋼技術の発展
製鋼技術の発展は多くの要件を満たすために進められます。これら要件は以下の4グループに分類できます。
- 異なる鋼種の要求品質を生産するために必要なプロセス要件を満たすこと
- 製造コスト管理のための経済的要件を満たし、生産鋼製品を競争力あるものにすること
- 規制当局が設定する排出基準を満たすこと
- 作業員が危険、ストレス、負担なく作業できる健康・安全要件を満たすこと
電気アーク炉(EAF)を理解するには、電気アークとは何かを理解する必要があります。電気アークは、小さな隙間(通常は通常大気)で隔てられた2電極間の電気放電形態です。最もよく知られた例は雷です。アーク溶接経験者も電気アークに精通しています。 ワークピースをDC電源の負極、電極を正極に接続し、電極を瞬間的に接触させてワークピースからわずかに離すと、電極とワークピース間に安定した電気アークが形成され、このアーク熱で電極を溶かしワークピースを溶接できます。同じ原理が電気アーク炉で大規模に適用されています。
EAF製鋼の歴史
電気アーク炉(EAF)製鋼の歴史はそれほど古くありません。電力を利用して鋼を溶解する最初の炉が稼働してからわずか1世紀強です。初期技術開発は、これら装置が最高温度を容易に達成し、高品質合金鋼種と合金製造の最良条件を確保できたため進められました。以来、炉設備、EAF技術、溶解実践、原材料、鋼製品において大きな進歩がありました。EAF技術の進歩により、EAFは基本性酸素炉(BOF)製鋼技術を採用する一貫製鉄所とより成功裡に競争できるようになりました。今日、EAF製鋼は世界鋼生産に相当な貢献をしていますが、依然としてBOFという支配的製鋼技術による生産貢献には遠く及びません。
初期の開発
19世紀には、電気アークを鉄溶解に利用する多くの試みが行われました。ハンフリー・デービー卿が1810年に実験的実証を行い、ペピスが1815年に溶接を研究、パンションが1853年に電気熱炉創造を試み、1878〜79年にカール・ヴィルヘルム・ジーメンスがアーク型電気炉特許を取得しました。
デ・ラバルが1892年に鉄溶解・精錬用電気炉特許を取得、ポール・エルーエが1888〜1892年にフェロアロイ電気アーク溶解を実証。新技術は、20世紀初頭に比較的安価な電力の広範な発電が始まったことで商業利用段階に入りました。1906年、米国初の電気アーク溶解炉がハルコムプラントに設置されました。この「旧No.1」エルーエ電気アーク炉は、ピッツバーグのステーションスクエアにASM(米国材料学会)歴史記念物として指定され保存されています(図1)。
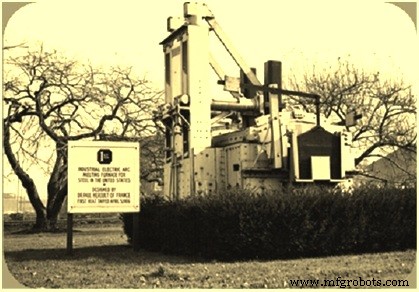
図1 最初のエルーエ電気アーク炉
当初、EAF製鋼はスクラップやフェロアロイ等の固形原料を用いた特殊鋼種製造向けに開発されました。固形材料はまず直接アーク溶解され、適切なフラックス添加で精錬され、タッピングされて後工程へ送られました。電気アーク炉はカルシウムカーバイド製造(カーバイド塊用)にも使用されました。EAF製鋼技術は現在、BOFの生産性レベルに迫る高速溶解プロセスへと、遅いプロセスから発展しました。
エルーエアーク精錬炉の概略断面図を図2に示します。この図で、Eは電極(1本のみ表示)、ラック・ピニオン駆動RとSで昇降。内部は耐火レンガHでライニング、Kは底部ライニング。ドアAで内部アクセス可能。炉殻はロッカー上に載り、傾動タッピング可能です。
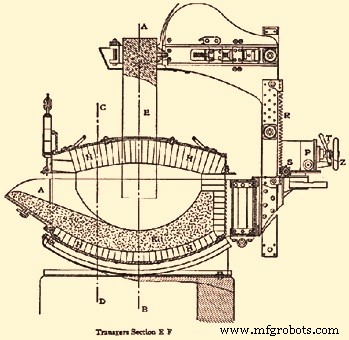
図2 エルーエアーク精錬炉
EAF製鋼技術の進化
最初の工業用EAFが操業開始して以来、発展は急速で、1910〜1920年に生産量が10倍増加し、1920年にはEAFで50万トン以上の鋼が生産されましたが、当時の世界鋼生産量のごく小さな割合に過ぎませんでした。第1世代炉の容量は1〜15トンでした。EAFは当初、ベッサマー/トーマスコンバーターとジーメンス・マルチン(平炉)炉という強力な競合相手がいましたが、そのニッチは高温を要する特殊鋼製造、フェロアロイ溶解、長時間精錬でした。
EAFは製鋼プロセスの標準工程です。長年にわたりEAFは動的に進化し、プロセスにおいて効率的・競争力・持続可能な手法を採用し、EAFからの世界鋼生産量は増加しています。従来ルート(BF-BOFルート)で銑鉄を製造できない多くの国がEAF製鋼ルートを採用しています。これらの国がEAF製鋼を採用する主理由の一つは、コークス炭不足と安価燃料へのアクセスによる低コスト電力の容易な入手性です。EAF技術で鋼生産を行う製鉄所はミニミルと呼ばれ、この産業は鋼スクラップの最大リサイクラーです。
EAFが第2次世界大戦中に合金鋼製造で広く使用されたのは後になってからで、電気製鋼が拡大し始めたのはそれ以降です。 ミニミルの低資本コストにより、戦禍に見舞われた世界情勢で工場を迅速に建設でき、「長尺製品」(形鋼、棒鋼、線材)で大手製鉄所と低コストで競争成功できました。
現在最大手製鉄企業の一つであるニューコアが1969年に長尺製品市場参入を決定した際、EAFを製鋼炉とするミニミルを選択し、他メーカーも追随しました。 ニューコアが米国東部で急速拡大する中、後続のミニミル運営組織は長尺製品のローカル市場に集中し、EAF使用によりローカル需要に応じた生産変動が可能でした。このパターンは世界的にも続き、EAF鋼生産は主に「長尺製品」向け、一貫製鉄所(BF-BOFルート)は「平板製品」(鋼板、鋼帯、厚板等)市場に集中しました。1987年、ニューコアはEAF生産方式を維持したまま平板製品市場への参入を決定しました。
世界的なEAF生産と技術の台頭は以下の理由によるものです。
- 平炉プロセスが競争力ある製鋼プロセスとして終了
- 大規模一貫製鋼の巨大資本・運転コストから、小規模・低資本集約型ミニ製鉄所への移行願望
- 電気技術の急速な向上により大規模電気設備コスト低下と電気デバイス制御の大幅改善
- 多くの国でスクラップが容易に入手可能で、金属リサイクルへの強い社会的圧力
- 特に途上国からの代替鉄源の入手性向上
- 電気アーク炉での溶銑と酸素燃料の使用
- EAFベース製鋼技術の操業・制御・効率・製品品質の大幅改善
EAF製鋼の成長には、電力要求量大幅削減、エネルギー効率・炉生産性・製鋼作業環境改善を可能にする複数の技術改善が伴いました。これら技術改善はEAF操業に、安定アーク運転、低エネルギー消費、低電極消費、電極破損減少、電極と電極保持アームへの低負荷、系統擾乱低減等の利点をもたらしました。
EAF製鋼プロセスは電力のみに依存していましたが、化学エネルギーが補助的に活用され、EAF生産性向上により転炉コスト削減に寄与するようになりました。 しかし、電気的・化学的エネルギーの効率的管理は、電気アークの効率的動的制御と酸素・炭素のバランスの取れた吹込を組み合わせ、EAF生産性を向上させることで実現されます。 EAFプラントでは、直接還元鉄(DRI)/ホットブリケット鉄(HBI)/ホットDRIとリサイクル鋼原料のミックス、スラグ発泡剤とカーバライザーとして炭素系材料を使用することが多いです。 エネルギー消費と温室効果ガス排出削減要請に応じ、従来の無煙炭と冶金コークは炭素系材料に置き換わり、現在は廃タイヤやリサイクルプラスチック等の代替炭素源も従来炭素材料を部分的に置き換えています。
EAF設計の改良
EAF設計における多くの技術改良は、タップツータップタイム短縮のためになされました。これら改良には以下が含まれます。
- 超高電力(UHP)設計EAF、高二次電圧と長アーク。この革新はタップツータップタイムの劇的短縮とEAF時間生産性向上に決定的役割を果たしました。最初のUHP炉は1963年米国に設置。135トン炉に70〜80MVA変圧器装備、比電力520〜600kVA/トン。成功運転によりUHP炉は急速に普及し、比電力は1,000kVA/トンまで向上
- 銅被覆ボックス設計高電流導電電極アーム
- 最新鋭電極制御システム
- 代替エネルギー源広範利用のための炉体各種開口部
- 超高速動作と安全操業を可能にする重厚構造設計
- 保守容易性と保守時間短縮のためのスプリットシェル設計
- 高速冷却水流を備えた銅またはコンビ冷却パネル
- DRI/HBI/ホットDRI連続供給システムによる炉装入時間短縮
- EBTバーナーシステム特別設計による冷EBT(偏心底部タッピング)エリアへの更なる熱入力
- クローズドスラグドア採用による高柔軟性・高効率炉操業
- ルーフリフティングシステム、炉ロックシステム等特殊設計による容易な保守操作
- 炭素、燃料、酸素ベースの追加化学エネルギー投入による電力代替
- 電極調整設計 — 典型的に電極/アーム/マスト/ケーブル組立体は20トン範囲。マスト内蔵油圧シリンダーで垂直移動制御。アーク長は電極下のスクラップ/溶湯レベル変化等に依存するため、電極位置自動制御(調整システム)が必要。調整システムはエネルギー投入、平均電流、アーク安定性、スクラップ溶解パターン、水冷パネルへのエネルギー損失、電極・耐火物消費等、多くの重要炉性能面に影響。これらパラメータは複雑に相互関連し、「最適」制御戦略について多くの意見差がある
- マルチユニット吹込による炉内エネルギー・熱バランス改善
EAF技術の主要開発(過去40年間)
- 発泡スラグ実践 — EAF製鋼ではスクラップ進行的溶解によりアークから炉側壁への放射熱移動が増大。アークをスラグ層で覆うことでアークを遮蔽し、浴へのエネルギー移動を増大。この期間の発泡スラグは有益。スラグ発泡効果はスラグ塩基度、スラグFeO含有量、スラグ温度、スラグ中酸素やFeOと反応する炭素可用性に依存。発泡スラグは耐火物損傷とアーク領域からの熱損失を低減。正味エネルギー節約は6〜8kWh/トン鋼と推定
- 溶湯への酸素吹込 — 溶融鋼への酸素吹込は、溶融金属中の炭素、ケイ素、鉄との酸素反応が発熱的で熱を生成するため熱を放出。これら条件下で溶解時間短縮、生産性向上。発熱により電力消費、電極消費、耐火物消費も減少。過去には酸素消費量10Nm³/トン鋼未満が一般的で、ランシング操作は消耗パイプランスで手動実施。現代操業の多くは自動ランスを使用し、ほとんどの設備で非消耗水冷ランスによる酸素吹込を採用。これら多くは炭素吹込機能も備える
- ホットヒール操業 — ホットヒール操業では各タッピング後、金属15〜20%と一定量スラグを炉底に残す。残りスラグはシル越えで除去。これにより新規固形原料溶解を助け、実質的にスラグフリータッピング可能。フェロアロイ節約とエネルギー効率向上に寄与
- 偏心底部タッピング(EBT) — EBTはタップ時間、温度損失、レードルへのスラグ持ち越しを削減。この技術による電力節約は12〜15kWh/トン鋼と推定。EBTスラグフリータッピングは合金添加剤高歩留まりと高レードル耐火物寿命を実現
- 後燃焼実践 — 脱炭時に生成される一酸化炭素(CO)ガスを、炉内ランスからの酸素吹込で燃焼。解放エネルギーを浴直接加熱や投入原料予熱に利用。メキシコと米国の2プラントに導入された特定後燃焼制御システムで、それぞれ電力消費2%と4%削減、天然ガス消費8%と16%削減、酸素使用5%と16%削減、装入・吹込炭素18%と18%削減を達成
- 炭素吹込 — 炭素吹込メリット:(i) 100%スクラップ実践や浴炭素含有量がCOガス生成(スラグ発泡用)に不足する場合に有益、(ii) 炭素酸化でCOガス生成、後燃焼で熱エネルギー発生。炭素吹込には酸素吹込による炭素酸化開始が必要
- 排ガス監視制御 — 排ガス中のCOとCO₂リアルタイム測定値に基づき後燃焼用酸素吹込レベル調整により、プリセット値使用比で排ガスからの化学エネルギー回収率を50%向上。この技術による電力節約は12〜15kWh/トン鋼と推定
- 酸素燃料バーナー — EAFに酸素燃料バーナー/ランシング設置で、電力を酸素と炭化水素燃料で代替し電力消費削減。溶解速度向上と炉内均一熱分布提供のため導入。加熱時間短縮による総エネルギー消費削減、精錬期間中熱移動増大、スラグ発泡促進、酸素使用効率と吹込炭素効率向上。正しく使用しないと総エネルギー消費と温室効果ガス増加リスクあり。加熱時間1分短縮で2〜3kWh/トン鋼節約可能。典型的酸素吹込率18Nm³/トン鋼で35〜40kWh/トン鋼電力節約達成可能
- スクラップ予熱 — 排ガス伴う熱利用スクラップ予熱システム多数開発、バッチバケット式と連続シャフト式あり。シングルシャフトシステムで最大77kWh/トン鋼電力節約。フィンガーシャフトシステムで最大110kWh/トン鋼節約可能、電力投入の約25%に相当
- 装入スクラップ放射線源除去 — 購入スクラップは放射線検査必須で、生産鋼が放射線汚染されないよう防止。全入荷スクラップを「エクスプロラニウム」検出装置通過。高リスク判定スクラップはハンド検出器で追加スキャン。溶解工場納入前と各磁石装入時のバケット充填時に「エクスプロラニウム」で再検査。EAFバグハウス検出器で溶解済み放射性物質を検知
- ホットDRI装入 — 冷DRIではなく600℃までのホットDRI装入で溶解エネルギー150kWh/トン鋼削減。その他メリット:生産性向上、トランプ元素含有量減少、スラグ発泡改善、装入炭素含有量増加
- 溶銑装入 — EAFへの溶銑装入と酸素吹込併用で、化学エネルギー活用により電気エネルギー消費削減。タップツータップタイム、炭素消費、電力消費を削減
- 超高電力変圧器 — MW電力増加1あたり1.1kWh/トン鋼電力節約推定。運転電圧上昇(600V→660V、400V→538V)で2炉ラインそれぞれ11kWh/t、22kWh/t電力消費低減
- 炉電気系統 — 高運転電圧電源装置開発により制御とエネルギー効率大幅改善
- 炉制御 — この技術で電力消費14%削減。さらに天然ガス消費6%削減も同時達成
- プロセス制御改善(ニューラルネットワーク) — クラシカル制御システム以上の電力消費削減可能。例:ニューラルネットワークや「ファジーロジック」システムがデータ分析し最優秀コントローラーを模倣。EAFでは電力因数と電力使用で浴内電極制御する初の「ファジーロジック」制御システム開発。30kWh/トン鋼電力節約推定、スクラップと炉特性で変動
- 底部攪拌/攪拌ガス吹込 — 従来アーク炉では浴内自然電気攪拌が少ない。攪拌不足で大塊スクラップ溶解に長時間要し酸素ランシング必要になることも。アルゴン/窒素攪拌で温度・濃度勾配解消、タップツータップタイム短縮、耐火物・電極・電力消費削減、鉄・合金歩留まり向上。攪拌技術導入で電力節約、12〜24kWh/トン鋼範囲で変動
- 直流アーク炉 — 直流(DC)アーク炉はアーク炉設計の異なるコンセプト。ほとんどのDC炉は単一電極で、電流がカーボン電極から炉底マウント陽極へ流れる。従来三相アーク炉比で電極消費50〜60%削減が最大メリット。DC炉騒音レベル低減。保守コスト低減主張、側壁耐火物コスト低減だが炉底コスト増大。DCアーク炉には底部電極(陽極)、DCリアクター、サイリスタ追加必要でコスト増。DC炉は低エネルギー・電極消費に加え、液鋼の優れた熱的・冶金的均質化を実現。直流アークの増大攪拌効果もこのプロセス支援。AC電気アーク炉比で系統擾乱少なく、弱電力系統にも接続可能。古いAC炉比で正味85〜90kWh/トン鋼エネルギー節約推定。新しいAC炉比では10〜20kWh/トン鋼に限定
- EAF排熱回収 — 49分タップツータップ、40分通電で150トン/チャージDRI溶解EAFでは、約130kWh/トン鋼エネルギー回収可能(効率30%)。回収エネルギーを飽和蒸気発電利用で年間2.8MWh電力生成可能。過熱蒸気発電利用で年間15.1MWhエネルギー生成可能
- 可変周波数ドライブ/調整可能速度ドライブ — 総ファンエネルギー消費67%削減可能。電力節約16.5kWh/トン鋼推定
- ツインシェルDCアーク炉 — 15〜20kWh/トン鋼電力節約可能
- CONARC炉 — 電気アーク炉技術的利点と従来吹錬プロセス利点を融合。CONARCはCONverterとARCingの組み合わせ反映。プロセスは2フェーズに分割:コンバーターフェーズ(トップランスから溶湯へ酸素吹込み脱炭)、電気アーク炉フェーズ(電力印加で固形材料溶解と浴過熱でタッピング温度達成)
- ポリマー吹込技術 — コークスをポリマー(ゴム/使用済みタイヤ等)で部分代替する画期的新特許プロセス。EAF製鋼で発泡スラグ生成用代替炭素吹込材として。メリット:(i) 比電気エネルギー消費約3%削減、(ii) 炭素吹込材約12%削減、(iii) 炉生産性(トン/分)4%向上、(iv) スラグFeOレベルを必要範囲内維持、(v) NOx、CO、SO₂排出レベル削減
ゴムタイヤ・プラスチック利用EAF
ワン・スチール社シドニー製鉄所とUNSWの共同研究で、EAF製鋼でのゴムタイヤ利用による発泡スラグ最適化に関する実験室試験が実施され、プラント試験を通じてEAFへの廃タイヤゴムとコークスブレンド吹込みエンジニアリングシステムを開発・商業化しました。この手法により、スラグ体積と発泡性増大による電気エネルギー効率向上(長アーク化とアークから鋼への熱移動改善)、スラグと側壁通じた熱損失減少等のメリットが得られました。また、ポリマー吹込技術(PIT)採用EAF製鋼メーカーは、歩留まり向上、吹込酸素消費削減、耐火物・電極消費削減、吹込システム摩耗低減も期待できます。ゴム吹込技術(RIT)はワン・スチール社シドニーとラバートンEAF製鋼工場で標準プロセスとなり、ゴム吹込40,720ヒートタッピング、コークス13,721トン削減・代替、FeO制御と安定サイジングによる吹込削減、乗用車タイヤ換算1,128,486本使用という重要マイルストーン達成。廃ゴムタイヤとプラスチックから生まれるグリーン鋼は廃棄物も有毒ヒュームも生成しません。
製造プロセス