



電気炉耐火物ライニング:高温製鋼に不可欠な材料
耐火物とは、化学的・物理的特性に大きな変化なく高温に耐える材料のことです。耐火物は電気炉(EAF)の運転において極めて重要で、溶銑を炉床に保持しながら炉構造を損傷から守る役割を果たします。EAFには様々な耐火製品が必要ですが、中でも溶銑と直接接触する耐火製品が最も重要です。
EAF耐火物ライニングの設計と運転条件
EAFの耐火物ライニングは炉の設計に依存し、運転条件も耐火物性能に大きく影響します。EAFの運転条件では、化学的に塩基性で、高温および熱サイクルに優れた耐性を持つ耐火物が求められます。現代のEAFは偏心底タップホール(EBT)を採用しており、これらの炉には特殊な耐火物ライニングが必要です。EAFの典型的な断面と各ゾーンを図1に示します。
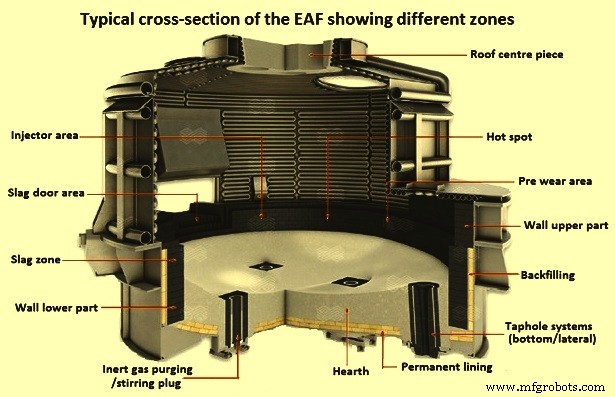
図1 EAFの典型的断面と各ゾーン
EAFには様々な設計特徴がありますが、主に以下の3つに分類されます:(i) タッピング設計(側面タッピングまたは底部タッピング)、(ii) 電源(交流または直流)、(iii) 溶解速度向上のための補助酸素(O₂)の使用。
タッピング設計による違い
側面タッピングEAFは、炉側壁から突き出たスパウトを通じて溶銑をレードルに注ぎます。スパウトは耐火物でライニングされ、炉側壁のタップホールが炉内とスパウトを連結します。側面タッピング炉は約45度傾斜するため、タッピング側の側壁ライニングを高くして溶銑を保持する必要があります。
底部タッピングEAFは、炉床のタップホールから溶銑を排出し、特殊なタップホール耐火製品を必要とします。底部タッピングでは傾斜角度が約15〜20度と小さいため、側壁耐火物の高さを低く抑えられます。これら2種類のタッピング設計を図2に示します。
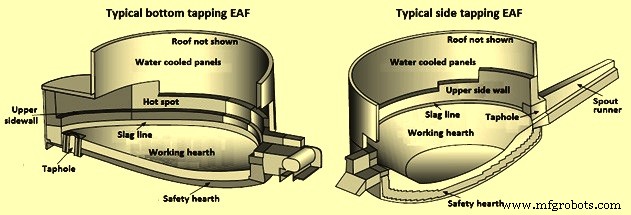
図2 2種類のタッピング設計
電源による耐火物への影響
交流(AC)電源では3本の電極柱が必要で、運転中のアークフレアが側壁耐火物に当たりホットスポットを生じさせます。この対策が耐火物設計に求められます。また、電極用の3つの穴が屋根耐火物に必要で、電極間の屋根中央部が炉性能を制限する要因となります。
直流(DC)電源では単一電極が屋根から突き出し、アークが直接溶銑浴に向かい、底部陽極電極で回路を完成させます。DC-EAFでは側壁へのアークフレアが少なくホットスポットが発生しません。屋根設計はシンプルですが、炉床に底部電極を収容する必要があり、底部耐火物設計が複雑になります。
補助酸素ランスやバーナーの使用は耐火物設計と性能に影響を与えます。酸素がスクラップや装入材料によって反射され耐火物ライニングに当たると、局所的な過熱と耐火物の加速摩耗を招きます。また、酸素による局所的な酸化雰囲気が耐火物の浸食を早めます。
EAFにおける耐火物摩耗メカニズム
製鋼中にEAF耐火物が受ける主な摩耗メカニズムを理解し、各ゾーンで作用するメカニズムを把握することは、適切な耐火物システムの設計・管理に不可欠です。
腐食
EAF耐火物において最も重要な摩耗メカニズムです。スラグ中の金属酸化物(FeO、SiO₂、MnO)と耐火物の化学反応によって生じます。耐火物からの酸化マグネシウム(MgO)が液体スラグに溶解し、飽和度はFeO含有量と浴温度により6〜14%の範囲で変化します。腐食反応の生成物はスラグの一部となります。腐食は、フラックスによるFeOの中和、スラグ中のO₂含有量の制御、焼成ドロマイトや焼成マグネサイトの添加によるスラグのMgO飽和、炭素(C)含有耐火レンガの使用(炭素が耐火物/スラグ界面で腐食性スラグを脱酸化)によって抑制可能です。
酸化
耐火物中の炭素がスラグ中のO₂やFeOと反応して酸化される現象です。炭素含有量が減少すると耐火物は強度を失い、洗い流されます。鋼殻に穴がある場合、冷面側でも空気中のO₂がレンガの炭素と反応し、裏面が粉末化します。
浸食
液体鋼とスラグが耐火物表面を流れ、物理的に摩耗・浸食させる現象です。タップホール、スラグライン、屋根電極開口部、排ガスダクトでよく見られます。
溶解
遮蔽のない電気アークが多くの耐火物の融点を超える温度を生成し、耐火物が固体から液体へ相変化し、液相が洗い流される現象です。早期発見と即時対応がなければ深刻な問題となります。
水和
現代のEAFでは大量の水を使用するため、漏水による耐火物損傷が発生します。耐火物中のMgOや石灰成分が水和すると膨張し、個々の粒が成長・破裂してライニングを破壊します。
剥落
急速な加熱や冷却によりライニングに応力が生じ、耐火物の固有強度を超えるとクラックが発生し、クラックが交差すると耐火物の塊が剥落します。屋根耐火物は周期的な加熱冷却にさらされるため、このメカニズムが頻繁に観察されます。
EAFのゾーン別耐火物要件
運転条件に基づき、EAFは特定のゾーンに分割できます。各ゾーンには異なる耐火物要件があります(図1、図2参照)。主要ゾーンは:(i) 溶銑と初期装入材を保持する炉床、(ii) 炉床と側壁の過渡部であるスラグライン、(iii) スラグライン上部と水冷パネル下部の間の上部側壁、(iv) 溶銑排出用のタップホール、(v) 電極挿入口と排ガス排出口を持つ屋根(デルタ部)。
現代のEBT炉では、溶銑接触ゾーンにマグネサイト(MgO)またはマグネサイト-カーボン(Mg-C)耐火物を使用します。屋根/デルタ部、タップホール、スパウト/ランナーには優れた熱衝撃耐性を持つ特殊耐火物を採用します。以下に各ゾーンの一般的な耐火物推奨を示します。
炉床
炉床ゾーンは高温の溶銑を保持し、重い装入材の衝撃にえ、タッピング時の液体スラグによる腐食にも耐える必要があります。典型的なEAFでは、底部鋼殻(サブボトムと呼ばれることも)に約230mmのレンガを安全ライニングとして敷き、その上に300〜600mmの単質マグネサイトを作業ライニングとして施工します。全面レンガ炉床の場合、初期ライニングを全てレンガとし、単質材料は後からレンガ炉床の穴の補修にのみ使用します。タール含浸MgOレンガが安全ライニングに一般的で、MgO含有量は90〜97%です。これらは作業ライニングを貫通した溶銑やスラグを保持する強度と耐スラグ性を持ち、頻繁な交換を要しない永久ライニングとして機能します。
単質作業ライニングも高MgO含有(60〜95%)で、乾燥粒状材料からなります。粒度はバイブレーターで容易に締め固められるよう設計されています。FeOなどの不純物酸化物を含み、初期加熱の高温で焼結(結合、緻密化、強化)が進行します。ライニング上部1/3は完全焼結、中間1/3は部分焼結、底部1/3は非焼結となる層状構造となり、損傷時の補修を容易にします。浸透・腐食した焼結マグネサイトを除去し、新しい単質材を充填すれば次回溶解で焼結します。
現代のEAF底部設計にはガス攪拌エレメントが含まれることが多く、多孔質耐火材や密な耐火物を貫通するチュイエールを通じて攪拌ガスを供給します。これらのガスは炉床耐火物を浸食するため、定期的なメンテナンスが必要です。
スラグライン
スラグラインは炉床と側壁の過渡部で、電気アークへの露出、酸化、補助酸素注入による炎衝撃、高温スラグ(FeO、SiO₂、MnO含有)によるスラグアタックという厳しい条件下にあります。耐火物選定は予想されるスラグ化学と慎重に調整する必要があります。炭素鋼製造EAFでは、石灰豊富でFeO-SiO₂スラグ(CaO/SiO₂比2:1以上)が生成されるため塩基性耐火物が必要です。一般にMg-Cレンガまたはタール含浸マグネサイトレンガを使用し、ステンレス鋼製造では中性の熔融粒マグネサイト-クロムレンガが用いられます。
スラグライン耐火物設計はレンガと単質耐火物の組み合わせです。一般的な設計では、厚さ300〜450mm、炭素含有量10〜20%のMg-Cレンガを使用します。レンガの炭素相は黒鉛と炭素質樹脂結合材で構成され、優れた耐スラグ性と耐高温性を発揮します。しかし炭素は酸化されやすいため、アルミニウム、シリコン、マグネシウムなどの金属粉末を添加し、炭化物を形成させて酸化耐性を向上させるとともにレンガを強化します。液体スラグと鋼の洗浄作用による浸食に耐える強度が必要です。Mg-Cレンガはさらに単質耐火物で保護され、初期施工時にスラグラインレンガの全面または一部を覆います。厳しい運転条件下では耐火物が腐食するため、MgO系ガンニング材で保護層を構築するガンナイティング補修を頻繁に実施します。
上部側壁
上部側壁はスラグラインと同様のMg-Cレンガでライニングされます。アークフレア(超高温)、装入時の重いスクラップ衝撃、タッピング時の傾斜による溶銑・スラグ接触、スラグ腐食、酸素ランスや酸素燃料バーナーからの炎衝撃を受けます。炭素含有量5〜20%のMg-Cレンガが適しており、様々な品質・純度のマグネサイト、黒鉛、金属粉末が使用されます。ホットスポットが発生するAC-EAFでは、焼結マグネシア粒ではなく熔融マグネシア粒を基材とした高品質レンガが必要です。熔融マグネシアレンガは耐高温性に優れますが、コストは大幅に高くなります。
タップホール耐火物
側面タッピング炉と底部タッピング炉の両方で必要です。運転条件は類似しており、直径125〜200mmのタップホールを溶銑が高速で流れ(スラグは少量)、高速流による浸食が発生します。
側面タッピング炉では複数の設計選択肢があります。最もシンプルなのは、初期ライニング施工時に側壁に開口を設け、レンガ積み完後に耐火物スリーブまたは鋼管をタップホールに配置し、隙間をMgO系ガンニング材で充填する方法です。もう一つは、大型タップホールアセンブリ(プレフォームドタップホール付き)を側壁レンガ積み前に設置し、周囲のレンガ積みで密着させる方法です。
タップホール耐火物は最高品質が求められます。鋼管マンダレル周りにガンニング材を吹き付ける場合、最高強度と耐浸食性を持つガンニング材を使用します。耐火スリーブを用いる場合も、炭素と金属粉末を含む高品質MgOレンガが必要です。金属添加はこの重要用途で強度と酸化耐性を付与します。
側面タッピング炉には、タップホールからレードルへ溶銑を導くスパウトがあります。スパウトはランナー鋼殻に設置されるプレキャスト単質ランナー形状で、運転慣行によりスラグがタップホールとランナーに入る場合はスラグ耐性のあるMgO系キャスタブルを、スラグ侵入が限定される場合は高強度・高アルミナキャスタブルを使用します。高アルミナランナーは熱衝撃耐性と強度が優れ、マグネサイトプレキャストランナーより長寿命です。
底部タッピング炉では、特殊設計のタップホールスリーブとエンドブロックが必要です。タップホールスリーブは炉床のタップホールシーティングアセンブリ内に配置され、アセンブリはレンガ形状またはプレキャスト形状で構成され、約450mm径の孔を炉床耐火物に形成します。スリーブはシーティングブロック内でセンタリングされ、環状隙間に塩基性キャスタブルまたはラミング材を充填します。タップホールスリーブは高純度マグネシアまたは熔融マグネシア粒からなるMg-Cブロックで、炭素含有量10〜15%、金属粉末を強化剤として最大限の耐浸食性と耐酸化性を確保します。タップホール底部は炉殻を越えてエンドブロックと呼ばれる形状で延び、同様のMg-Cレンガでエンドブロック鋳物によって固定されます。エンドブロックは外部環境に露出し、優れた耐酸化性と耐浸食性が要求されます。エンドブロックはしばしばタップホール性能の限界要因となり、耐火物浸食が進むとタッピングストリームが広がり溶銑の再酸化が増加するため、エンドブロックとタップホールスリーブのホットリペアが不可欠となります。
屋根とデルタ
AC炉・DC炉ともに、EAF屋根耐火物は通常、高アルミナ(Al₂O₃ 70〜90%)プレキャスト形状で高強度です。屋根は装入時に開閉・スイングするため、屋根耐火物は激しい熱衝撃を受けます。高アルミナキャスタブルは塩基性キャスタブルより熱膨張が小さく熱衝撃に強く、また高強度であるため、炉運転時の屋根昇降による応力に耐えられます。EAF屋根耐火物は比較的長寿命です。
屋根から排ガスダクトへの排出部では、直近は水冷ですが、ダクトシステム内に耐火物ライニングゾーンがあります。排ガスダクト耐火物は、高速で流れる粒子を含む排ガスによるスラグ飛散と摩耗に耐える必要があります。ダクト耐火物にはアルミナレンガ(Al₂O₃ 50〜70%)や耐火粘土/アルミナガンニング材(Al₂O₃ 40〜60%)が用いられ、必要な熱衝撃耐性と耐スラグ性を兼ね備えています。
DC-EAF用耐火物
DC電気炉は、帰還電極が通常炉底に設置されるため(一部は2本のグラファイト電極を使用)、特殊な耐火物要件があります。通電性底部の場合、炉底中央の耐火物ライニングが陽極として機能します。導電性耐火物下部に銅板を接続し、帰還銅バスバーを接続します。この場合、耐火物に求められる特性は:低電気抵抗(好ましくは0.5ミリオーム/m以下)、低熱伝導率、高耐摩耗性です。
DC-EAFでは炉床耐火物設計に底部電極を組み込む必要があります。底部電極表面では局所的高温と激しい乱流が常態化しており、高温安定性と強度を持つ耐火物が必要です。ピン/フィン型底部電極を用いるDC-EAFでは、5〜10%炭素含有の乾式バイブレーションマグネサイト単質耐火物が使用可能ですが、より耐温性が高くMgO含有量の多い単質材が望ましいです。単質材はホット/コールドいずれでも施工可能です。作業ライニング下部には3層のMg-Cレンガを設置し、残留炭素含有量は10〜14%です。
ビレット帰還電極構成では、炉サイズに応じて1〜4本の大型鋼ビレット(約250mm径)を底部耐火物に埋設し、周囲を塩基性耐火レンガで囲み、残りの炉床には特殊マグネサイトラミング材を使用します。ラミング材は電極周辺のレンガエリアを維持する役割を果たします。
ピン型帰還電極では、直径250〜500mmの複数金属ピンが電気流の帰還経路を提供します。ピンは耐火物を貫通し炉底の金属プレートに接続されます。乾式マグネサイトラミング材をピン間と炉床全体にラミングします。あるいは陽極周辺にMg-Cレンガを使用することも可能で、炉底寿命は向上しますがコスト増となります。
フィン型帰還電極では、リング状に配置された鋼フィンが複数セクターを形成し、各セクターは水平接地プレートと上方に突き出す溶接フィンで構成されます。フィン間と炉床に乾式マグネサイトラミング材を使用します。
別設計として、炭素とマグネサイトの組み合わせである導電性耐火物(レンガまたは単質)を使用し、浴から炉底の銅電気接続へ電流を伝導させる方式もあります。導電性耐火物は高純度マグネサイト、黒鉛、金属粉末の複雑なブレンドで、高温耐火性と電気伝導性の両立を図っています。
DC-EAF耐火物施工時の重要ポイント:ゾーニングパターン、炉床輪郭、スラグライン位置、炉鋼容量、タップホール位置・サイズ・角度、屋根/デルタ方向、伸びしろ、バーナーポート位置、スラグドア構造、底部攪拌エレメント、DC炉底部電極。
EAF新規ライニング施工手順
EAF完全新規ライニングの典型的施工手順を以下に示します。
- 炉を水平位置にし、シェル内の全デブリを清掃。炉中心を特定し底部中心にマークを打つ。
- 長方形マグネサイトレンガを平積みし、基本粒状材を充填して丸い鋼殻に対する平坦面を作る。
- EBTタップホールシーティングブロック、底部攪拌エレメント、DC-EAFの場合は底部電極を考慮し、第1コースのサブハースレンガを乾式で密着・水平に敷設、乾式マグネサイトモルタルを目地に掃き込む。周囲に追加充填材を敷き均す。
- 第2コースを第1コースに対し45度角度で敷設、同様にモルタルを目地に掃き込む。この工程を3〜4コース繰り返す。(代替案として、鋼殻の曲面に沿って2〜4コース平積みする方法もあるが、球面半径が小さいEAFでは単質炉床材の厚みが均一になる利点がある。)
- 適切な高さでキー形状レンガを用い最初のスタジアムコースを開始。最大リングをシェルから25mm離して開始し中心に向かうのが望ましい。リングを閉じる際、キー煉瓦をレンガ鋸で正確な寸法にカット。カット形状が半煉瓦未満の場合は2個使用。コース端からシェルまでの隙間は粒状マグネサイト材で充填。次のスタジアムリングも同様に施工。耐火物図面に示されたスタジアム炉床輪郭を厳守し、単質炉床材を適切な厚みで施工できる余地を残す。
- EBT炉では耐火物底部図面を厳密に遵守することがさらに重要。ノーズセクションに延びる様々な半径の部分リングを水平に保つ必要がある。中心煉瓦のトップ平坦コースに中心穴をあけ、釘付き箒棒をマンダレルとして利用し、スタジアムリングとノーズ延伸部分リングの円・円弧を描く方法が有効。
- 単質炉床材を使用しない全レンガ炉床の場合、最終コースまたは最終2コースをロウロック(縦積み)またはソルジャー(立て積み)構造で施工。レンガ間接触が大幅に増え、運転中の炉床膨張を最小限に抑制。全てのコースを乾式施工しマグネサイトモルタルで目地充填。
- スタジアムリング完了後、スラグラインレンガをスタジアムリングと同様のキーイング概念でコースごとに施工。スラグラインもシェルから25mm以上離して施工し、熱膨張による剥落・膨張を防止。レンガリング/部分リングを側壁・ホットスポットまで続け、水冷パネルまたは炉頂部まで到達させる。
- ドアジャンブは耐火物ライニングの重要設計領域。通常キー形状をインターロックコースで使用し成功例が多い。特殊ドアジャンブ形状(大きな表面積でコース間インターロック強化、鋭角でドア開口拡大、スラッギング時の耐火物損傷軽減)を用いる設計もある。レンガまたはプレキャスト形状アセンブリを鋼殻に溶接/ボルト固定し、スラグライン・側壁レンガをこれらに直接積み上げ、側壁リングをドアとタップホールの中間でキーイングする設計もある。
- 従来型傾斜EAFでは、タップホールモジュール形状をクレーンで適切な高さにセットし、その後スラグライン・側壁を積み上げる。代替案として側壁リングに開口を設け、鋼管周りにラミング/ガンナイティングでタップホール形成。この管は初回溶解で溶け出す。耐火物タップホール形状も同様に単質材で適切な高さ・角度に固定可能。
- 屋根または水冷トップのデルタ部は通常、耐火物リラインエリアで施工され、完成した屋根が炉再建を待機。水冷屋根とプレキャストデルタの場合、キャスタブル耐火物をプレキャスト形状周囲に施工し水冷屋根に固定。レンガ耐火屋根の場合、屋根型枠(通常コンクリート)で内部輪郭のドーム形状を形成。電極用マンダレルをセット。トリプルテーパー電気炉屋根形状を屋根リングに対して同心円状に外側2/3まで積み上げ。電極間にウェッジパターンで部分リングを施工。電極リングレンガで各マンダレルを囲みスチールバンドで固定。外側リングと電極リングレンガの間の空洞にキャスタブル耐火物を打設/ラミング。
- 多くのEAF設計で単質炉床材を使用。高マグネサイト含有の自己焼結性粒状材料。EBTタップホールシーティングブロック、底部攪拌エレメント、DC-EAFの場合は底部電極型枠設置後、単質炉床施工開始。バルクバッグで供給される材料をクレーンでサブハース(安全ライニング)上に位置決めし、バッグを切って材料を投入。2〜3バッグ投入後、作業員がシャベル/ピッチフォークで繰り返し突き刺し空気を抜き緻密化。さらに機械バイブレーターまたは人員が歩行して所定輪郭まで締め固め。追加バッグを投入し脱気・緻密化を繰り返し最終輪郭達成(通常チェーンや型枠で測定)。新炉床は初回溶解でその場焼結。
昇温スケジュール
完全新規単質炉床を持つ新規EAFライニングでは、鋼板または軽スクラップを磁石で炉底に降ろし、未焼結炉床材を保護。このクッションスクラップ設置後、第1バケットを装入し長アークでアーク着火(新規単質底部への食い込み防止)。炉床は通常第1溶解後焼結完了だが、未焼結材が空隙を残す可能性があるため、底部とバンクの穴や浸食を検査することが重要。新規ライニングは水分が極めて少ないため、長アークで底部浸食を防ぐ以外に初期昇温での特別な注意は不要。
ライニングメンテナンス実務
EAFライニングはガンナイティング、フェトリング、レンガ補修で維持管理されます。
ガンナイティングメンテナンス
マグネサイト系ガンニング材に水を混合し、耐火物ライニングに吹き付けます。ホットスポット、スラグライン浸食、タップホール、ドアブレストエリア、選択的に摩耗する部分の維持に使用。ガンニング材は通常一時的な処置で、数溶解以内に同箇所への再ガンナイティングが必要。しかし、EAFライニングの高度に選択的な摩耗パターンを均一化し、全体ライニング寿命を最大化する効果があります。AC炉ではマスト電極寄りの側壁摩耗が大きく、このエリアへのガンナイティングが全体性能を向上させます。加圧ガンで乾燥材をニューマチックに搬送し、水混合ノズルで湿潤ガンニング材をライニング表面に吹き付けます。ノズルオペレーターの技量がガンナイティング品質を左右します。クレーン吊り下げ式機械式センタースローガンナイティング装置で自動化も可能で、円形パターンで材料を吹き付けます。機械式は高速・容易ですが、不要な場所にも材料が付着し無駄が生じやすいです。
塩基性ガンニング材はMgO 40〜95%の品質範囲。高温運転・高出力EAFでは高MgO含有ガンニング材を、中温運転では低MgO含有材を使用。
フェトリングメンテナンス
単質炉床の穴を補修する技術。急速焼結型粒状炉床材または元の製品を使用。乾燥材を単質炉床の穴や傾斜バンクにシャベル投入またはクレーンで投下。磁石でパッチ材をレベリングすることもあり、次回溶解でその場焼結。
レンガ補修
数週間運転後、ガンナイティングメンテナンスではライニング維持が非効率になる場合、炉を冷却し側壁とホットスポットの30〜80%を掘削除去。瓦礫を搬出し、ホットスポットと側壁全エリアに新規レンガを施工。初期ライニングと同品質・同厚みで再施工するのが一般的。あるいは、完全新規ライニングほどの寿命を要しないため、やや低品質または薄いライニングで補修することもあります。レンガ補修完了後、パッチレンガ積みの全ボイドとクラックにMgOガンニング材をガンナイティング充填。
通常レンガ補修時にタップホールを完全交換、またはラミング材/ガンニング材で修復(レンガ積みでない場合)。多くのEAF運転慣行では定期的なレンガ補修スケジュールを実施。完全側壁工事の間に1〜2回の中間パッチを含むスケジュール。これらのメンテナンス・パッチング判断は運転条件の厳しさによって決まります。
その他の耐火物メンテナンス
各EAFには固有の特徴や条件があり、特定の耐火物メンテナンスが必要。屋根デルタ部は故障時または定期スケジュールで交換。タップ時間が短くなりすぎたりスラグキャリーオーバーが始まったらタップホールを交換/修復。従来型EAFタップホールは通常、鋼管周りに高MgOガンニング材を吹き付け交換。EBTタップホールはノックアウトし、新アセンブリまたはワンピースチューブを上からクレーンで挿入。底部攪拌エレメントと底部電極はそれぞれ設計に応じた専門的メンテナンス手順が必要。
製造プロセス