



高炉性能を左右する炉床、デッドマン、タッピングの重要役割
高炉操業における炉床、デッドマン、タッピングの重要性
鉄鉱石需要増大に伴い、鉱石品質悪化の傾向が見られます。鉱石品質悪化はスラグ量増大を伴うため、装荷下降と炉床液体流れに影響を与えます。これら条件は、ボッシュ、スタック、炉床ライニングに追加応力を与えるライニング摩耗メカニズムの触媒となります。タッピングは悪影響を受け、鋳造室のトラフとランナーはスラグ量増大でストレスを受けます。これら全てが高炉操業に圧力をかけています。
劣悪鉱石品質が高炉操業に与える影響
- スラグ量 — 劣悪鉱石はより多くの不純物を炉内に持ち込み、スラグ量増大を招く
- 熱負荷 — 追加スラグ溶解と適切流動状態維持に大量熱が必要となり、炉内熱負荷が増大
- コークス比と生産性 — スラグ量増大はより多くの燃料投入を必要とし、粉砕炭吹込率が最適でもコークス比上昇。コークス増は灰分増加で更なるスラグ量増大招き、生産性悪化
- プロセス安定性 — 鉱石品質悪化はプロセス安定性を悪化させ、高炉平稳運転に悪影響
上記要因により高炉生産プロセスは大きく変動します。プロセスの大きな変動はスラグ組成、ひいては銑鉄品質への影響という帰結をもたらします。また、以下の多くの領域にも影響します。
- スラグ量増大はガス流に影響
- スラグ量増大で炉床液体流れが困難になり、炉床液面変動増大。極端な場合、装荷下降に影響
- 劣悪鉱石によるガス流悪化は、ハンギング増加とより頻繁・深刻なスリップとして顕在化。これがボッシュ、スタック、炉床ライニングにより大きな応力を与えるライニング摩耗の触媒に
- 高スラグ率は鋳造室で大きな制約となり、トラフとランナーシステムがスラグ量増大のボトルネックに
上記や予想される他シナリオに対応するため、高炉タッピングでの適切制御、炉がコールド/ホット運転に陥らない防止、平稳操業のために、以下の対策が必要です:(i) 炉床管理による最適排出と最小摩耗で高スラグ量に対抗、(ii) プロセスと装荷戦略適応による最適安定性と炉壁熱負荷最小化、(iii) 高炉冷却システムの緊密監視と適切保守で高熱負荷吸収、(iv) 既存鋳造室レイアウト評価とボトルネック解消で液体流量増大対応。
炉床、デッドマン、タッピング時の溶銑・スラグ流れを図1に示します。
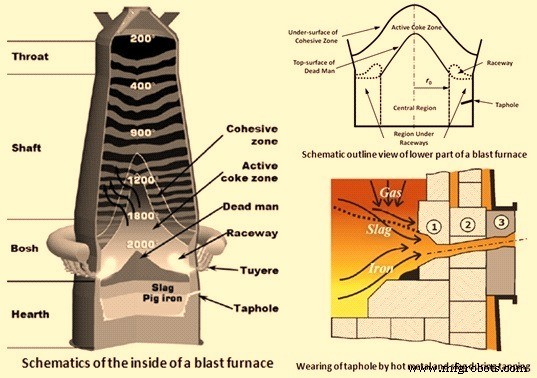
図1 炉床、デッドマン、タッピング時の溶銑・スラグ流れ
高炉炉床とデッドマン
炉床状態は安定炉操業と長キャンペーン寿命に最重要役割を果たします。高炉最下部領域は溶銑と液体スラグに直接曝露され、耐火材と直接接触するため、炉床ライニングの激しい浸食と化学的・熱的攻撃を受けます。 最も過酷な環境は通常タップホール付近で、高熱応力と高液体流速に曝露されます。タップホール管理(他操業指導技術と統合)は炉床性能、ひいては全体炉操業に不可欠です。
炉床は最下部だが最重要部分です。炉キャンペーン寿命は炉床耐久性に大きく依存します。炉床側壁と底部は通常、カーボンベースブロック/レンガと高品質セラミックスで構築されます。
原則的に2つの基本炉床設計があります。第1は小ブロック/レンガ設計、第2は大ブロック設計。設計差は耐火物サイズによるものです。小ブロック炉床の主利点は施工容易性で、レンガは人力で位置決めし全面モルタル充填可能。また、炉床全体が基本的に既にクラックしているためレンガ自体はクラックしにくい。しかしこれは欠点でもあり、各継手が熱移動バリアとなり得るため、特に移動で隙間化した場合に顕著。大ブロックは同欠点を持たない(継手が遥かに少ない)。しかし熱膨張で大ブロックはクラックしやすく、同様の熱移動バリアを生じます。
2基本設計内に複数バリエーションがあり、大・小ブロック設計間に類似点と相違点があります。これらは壁面耐火材、ホットフェイス、タップホール周辺材質に関わります。最大考慮事項の一つは、炉内部から冷却媒体への熱移動です。これには様々な耐火材が使用されます。一般にコストは熱伝導率に比例上昇。理論上最高伝導率耐火材で炉床構築すれば永久に摩耗しない(凍結ライニングが耐火物保護)が、炉から過大熱を奪うため操業コスト高騰。停止時急冷却で再起動困難、更なるコスト増。通常、炉床設計では上記要因間でバランスを取ります。
炉床ライニングには複数熱電対と冷却エレメントが装備されます。デッドマンは活性コークゾーン下部に位置し、(主に)レースウェイ下部にあります。デッドマン上部はレースウェイ間領域で円錐形で丸みを帯びた頂部を持ちます。デッドマン頂点からレースウェイへの傾斜は装荷コーク安息角とほぼ同等。炉床は主にコーク層で占められ、これはノズルレベルから延びるデッドマンの一部です。
凝集帯から滴下する溶銑とスラグはデッドマン空隙に蓄積。重力で2層に分離し、重い銑鉄が底部、軽いスラグが上部。両者が凝集帯から連続滴下するため、銑鉄滴はスラグ層を沈降して底部へ。上層はスラグと銑鉄滴の混合層となります。デッドマン空隙率は0.3〜0.5で、デッドマンが炉床全体を満たす場合、全体積の30〜50%のみが液体用空間。実際、デッドマンは炉床底部に着底するか、液体浮力で部分的/完全に液体浴中に浮遊する可能性があります。 部分浮遊デッドマンは中央炉床底部に着底し、炉床縁部に環状コークフリーゾーンを形成し、排出時流れ抵抗が小さくなるため、環状流が形成され、「象の足」形状摩耗の主原因となります。
消火高炉解剖研究により、レースウェイ間と炉床の炉心部にほぼ停滞コーク層存在が判明。強く速度低下して下降するコーク停滞帯は、プロセス機能に能動的影響なしと当初推定されたため「デッドマン」と命名。しかし、より関連深い研究によりデッドマンが高炉操業で鍵的役割を果たすことが判明。 デッドマン状態は高温、摩耗、測定プローブに極めて過酷な環境のため操業炉で直接測定不可。物理的/数学的モデル使用で研究されます。
デッドマン上部はレースウェイ間で円錐形丸頂を持ち、炉床底部から遥かノズルレベル以上まで延びることも。デッドマン高さは炉サイズとコークス比、吹込風速、装荷下降、デッドマン更新率等操業条件に依存。鉄鉱石還元収縮と溶解による固形質量/体積損失は固形流れパターンに強く影響し、デッドマンプロファイルにも影響。固形消費率増大でデッドマン高さ減少することも判明。
デッドマン上界は理論的・実験的に多数研究されています。これら研究で、デッドマンは準停滞帯に囲まれ、装荷粒子が最終的にレースウェイへ移動することが判明。 デッドマンサイズは「粉砕炭吹込(PCI)」有無に敏感。また、デッドマンは頂部小さな中央流入域から更新されることが判明。したがって、高炉中心に大型高品質コークス装入で良好デッドマン透過性維持可能。また、タッピング操作繰り返しによる炉床液体の周期的蓄積と除去がデッドマン更新プロセスと密接関連することも判明。デッドマン粒子はタッピング繰り返しで徐々にレースウェイへ移動。更新は、(デッドマン水没部分に作用する)浮力で「古い」粒子がデッドマン外へ押し出され、「新しい」粒子が頂面から流入して充填される形で進行。
デッドマン状態と底部形状は、炉床ライニング摩耗と高炉炉床液体排出に強い影響。デッドマンは大液体浴に水没し、液体浮力を受けます。 液体浮力がデッドマン浮上に十分となると、デッドマン下にコークフリーゾーン形成、液体流れ自由通路創出。 デッドマンは液面変動に伴い移動する動的挙動示す。 デッドマン移動は上昇・下降でヒステリシス影響受けることが判明。
デッドマン形状は複数要因で決定。デッドマンへの下向き力と炉床銑鉄・スラグ浮力のバランスで推定可能。浮力は液面とデッドマン空隙率の関数で比較的容易に推定。一方、下向き力(圧力形で表現)は装荷重量、レースウェイ長、液体保持量、ガスドラッグ等炉条件依存。 ノズルレベル以上の装荷重量は上向きガス流揚圧で相殺され、レースウェイ下(レースウェイ下領域)の下向き圧力はデッドマン重量のみ起因。一方、中央領域下向き圧力はデッドマン重量、液体保持量、粒子流動圧で関数化。動的圧力は活性コークゾーン内収束粒子流で生じ、炉中心からレースウェイ前面へ半径方向に線形減少と仮定。通常レースウェイ下でデッドマンがより高く浮上。下向き圧力分布がデッドマン底部形状形成に決定的役割。 デッドマン浮上状態を4カテゴリ(i)着底、(ii)壁部部分浮上、(iii)平底完全浮上、(iv)完全浮上だが壁付近でより高浮上)に分類する研究もあります。
高炉タッピング
高炉タッピングは、高炉製品供給だけでなく、炉と鋳造室作業員の安全にも不可欠です。高炉タッピング(鋳造や排出とも呼ばれる)は、炉床から溶銑と液体スラグを除去するプロセスです。現代高炉タッピング技術はフルプール実践を採用。これは炉非タッピング短期間中にトラフを溶銑と液体スラグで満たし続ける技術です。次回タッピング時にトラフがまだ液体状態のため、銑鉄とスラグ分離が容易で、トラフ熱保持により、耐火物ライニング開放/魚雷レードルで製鋼工場へ輸送されるより清浄で高温な銑鉄供給が可能。
タッピングプロセスは炉内ガス圧と炉床残留溶銑・スラグ量を決定的に左右します。不良炉床排出は通常不安定炉操業を招き、生産性とキャンペーン寿命の顕著な損失と関連。非効率排出は液体過剰蓄積と高液面を招く。 液体(スラグ)がノズルレベルに接近すると、ボッシュ還元ガス流が深刻に撹乱され、ハンギングとスリッピングと呼ばれる不規則装荷下降を招くことが多い。
タッピングサイクルは、タップホール開孔で開始し、炉ガスバースト時にタップホール材でプラグして終了。 タッピング終了時、ガス・スラグ界面がタップホール方向に傾き、タップホールレベル上に相当量スラグ残留。 鉄相はタップホールレベル以下からも、粘性スラグ相でタップホール付近に発生する大きな圧力勾配により排出可能。 平均スラグ・銑鉄界面はしたがってタップホールレベルより低位。 液体生成率、炉床容積、タッピング戦略等多数要因により、タッピングサイクル初期段階は以下に分類されます。
- 鉄先行 — タップホール開孔時にスラグ・銑鉄界面がタップホールレベル以上にある場合。タッピングサイクルは鉄のみ流出で開始、界面がタップホールまで降下するとスラグ流出開始。以降タッピング終了まで鉄とスラグ同時排出。タッピング開始からスラグ流入までの時間を「スラグ遅れ」と呼ぶ
- 同時 — タッピング開始時に界面がタップホール内または有限深度下にある場合。スラグ相高圧力勾配が鉄流促進、甚至タップホール下から鉄引き上げも。結果、タッピング全期間で鉄とスラグ同時排出
- スラグ先行 — 鉄先行と逆パターン。開始時スラグ流出、遅れて鉄流出。タッピング開始時界面がタップホール遥か下にあり、粘性スラグ圧力勾配が初期に鉄持ち上げ不十分。複数タップホール大型炉で観察される現象
タッピングの第一要件は、炉製品所望レートを確実に確保すること。したがってタッピングレート影響因子確立が重要。通常大型高炉では、タッピングレート7トン/分、タップホール径70mm・長3.5mで液体タッピング速度5m/secが典型的。タップホール状態と長さがタッピングレートに強く影響。高炉操業中、タップホールはタップホール材と呼ばれる耐火物で完全充填されます。
タッピング操業でしばしば困難を生じる重要因子:(i) タップホールガン/ドリル欠陥や不良アライメント、(ii) タップホール、タッピングスパウト、スキマー、ゲート、チルティング/スイング/その他ランナーの不良状態、(iii) 溶銑輸送レードル容量不足、(iv) スラグ造粒システムトラブルおよびスラグピットスペース不足。
タッピングスケジュールは液体銑鉄・スラグ量、炉床サイズ、タッピングレート、各タッピング間必要準備操作に依存。 タッピング直前、通常タップホール、タップホールガン/ドリルの正常機能、位置、アライメントをチェックし、タップホールに正しくアライメントされているか確認(必要なら位置修正)。この実践利点は、未対応欠陥/調整の最終チェックと是正が可能になること。 タップホールは操業条件に応じたサイズドリルで開孔、場合によりプラグ最終部をスタビング。 ドリル孔長不足時は酸素ランスで開孔拡大、酸素使用必要予防措置講じる。
溶銑ジェットが湿ったランナーへ流入するとタッピング妨害される可能性。ランナー沸騰と爆発伴うため。したがってトラフとランナーの徹底チェックと乾燥が不可欠。ランナー沸騰はしばしばタッピング中断レベルに達する。これが避難出口を常時確保すべき理由の一つ。
進行中タッピング停止は、タップホールガン最大出力要する操作(プラグは溶融金属流全圧力に対抗)。場合によりブラストとトップ圧力を十分低減してタップホールプラグ可能にする必要あり。 ランナー損傷部を乾燥材で迅速応急修理。
タップホールガンを早々にタップホールから離すと、注入タップホール材が固化前に突然爆発的に噴出する危険。このため鋳造室操作員は「火線」外に退避必須。
タッピング開始時先行スラグ流れも障害となり得る。この場合鋳造室操作員はタップホールとランナー直近エリアで調整し、スラグをスラグ用ランナーへ誘導。これがタップホール両側鉄ランナー前方に可能な限り広いフリースペース確保必要な理由の一つ。
通常タッピング操業中の鋳造室操作員主任務は、溶銑と液体スラグが輸送レードルや隣接設備へスムーズかつ無事故で流入するよう監視。 ランナーサイズと勾配は高炉他技術的特徴に関連付け必要。しかし溶銑/スラグ停滞・溢流可能性あり、即時対応必要。 使用工具は完全乾燥必須。水分蒸発で突発爆発誘発リスクあり。
レードル排出口状態も慎重チェック重要。固形物が溶銑流れに同伴し、比較的小さい断面ゲートを閉塞する可能性あり。
タッピング中タップホール閉塞(例:コークス)発生時、通常タップホールドリルで除去試み、失敗時長尺ロッド(ラブル)使用。突発的溶銑・スラグ噴出リスクあり危険作業。鋳造室操作員が障害物なし緊急避難口へ即時アクセス可能であること必須。
スラグランナー構築に最大注意必要。溶銑とコークスをスラグ同伴で保持可能なゲート装備必須、スラグ造粒時爆発危険最小化のため。
タッピング操業従事鋳造室操作員最重要任務の一つは、溶銑レードル充填監視。輸送時こぼれや充填時溢流レベル超えないよう確保。レードル通常順次充填のため、操作員は溶銑流れを適切チャンネルへ誘導できる必要あり。 チルティング/スイングランナーとスパウトは、従来ゲートではライニング水分リスクが大きいが、タッピング毎にライニング更新されるためリスク最小化メリットあり。
タッピング終盤、溶銑流れは不規則になり強力エアブラスト伴う。炉床空になるにつれ現象頻発。 これを防ぐためタップホールを可能な限り早期プラグ必須。 操作員はタップホールガンをタップホールへ移動し、適量プラグ材注入でホール閉鎖。
製造プロセス