



直接還元鉄を活用した電気炉製鋼の効率化
電気炉製鋼におけるDRI活用
電気炉(EAF)製鋼は装入材料選択に非常に優れた柔軟性を持ちます。伝統的EAF装入材は100%冷スクラップでしたが、スクラップの入手性・品質問題、市場価格変動、残留元素・窒素レベルによる一部鋼種製造制約など問題増大により、EAF操業者は代替鉄含有装入材料探索を強化しました。
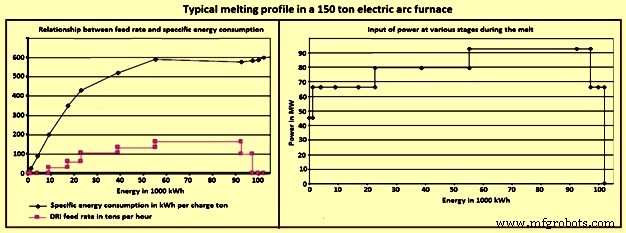
直接還元鉄(DRI)は銑鉄・溶銑と同様、EAF製鋼で様々な割合で使用される代替鉄装入材の一つです。DRI使用は溶解プロセスに明確な影響を与えます。エネルギー消費、生産性、歩留まりはDRI化学組成、スクラップミックス中DRI比率、操業慣行に影響されます。DRIはEAF製鋼でスクラップ代替として利用されます。図1に150トンEAFでのDRI含有装入ミックス典型溶解プロファイルを示します。
DRI使用の一般的利点
- 一定サイズ・寸法
- 既知組成
- 有害残留元素(トランプエレメント)ほぼ皆無
- 非金属物質不在(純度高)で生産性・エネルギー消費改善
- EAFでスクラップとともにバケット投入または連続供給で容易使用
- 低残留スクラップ比入手性良好
- 含有炭素が製鋼時エネルギー寄与
- 発泡スラグ容易生成
- ホットDRI直接装入で600℃以上のDRIエネルギー価値活用、エネルギー消費16-20%削減
- 連続供給システムで炉蓋開放不要、安定鋼浴表面で電極破損リスク低減、ハンドリング・貯蔵容易
- DRI-スクラップブレンド可能、安価スクラップグレード使用可能
- 環境友好:EAFダスト中鉛(Pb)・カドミウム(Cd)等有害汚染物質問題回避、ダイオキシン・フラン類生成抑制
歴史的にEAFでのDRI使用は、高品質低残留鋼生産に限定され、比エネルギー(kWh/t)、タップツータップタイム、溶融剤消費、スラグFeO増加、歩留まり低下、耐火物・電極摩耗増加等でコスト高と認識されてきました。これはDRI固有特性を理解せず、慣行修正せず使用してきたためです。
EAF操業改善とDRI適正活用
EAF操業は1970年代後半〜1980年代初頭以来大幅改善。慣行最適化、化学エネルギー更なる活用、DRI適正使用でEAF製鋼は大きな恩恵。DRI活用慣行開発で、エネルギー消費、歩留まり、生産性、何より運転コスト改善実証。高炭素ホットDRI使用で操業能力改善とコスト効率的生産性両立可能。
EAF操業に影響する主要パラメータ
- 原料組成(%ガング/化学組成、金属化度、%C、%P、エネルギー含有量)
- 操業慣行(電力プロファイル、発泡スラグ、溶解慣行)
- 炉設計(ヒール、酸素使用・ツール、AC/DC等)
DRI付随非金属物(通常回転窯製DRI)もEAF製鋼に悪影響。これら因子無視でDRI使用するとEAF操業パラメータに悪影響。
DRIの製造と特性
DRIは鉄鉱石等鉄含有原料を非コークス炭または天然ガスで固体還元し製造。鉄融点以下で鉄鉱石還元するプロセスを「直接還元プロセス」と呼ぶ。還元剤は改質天然ガス、合成ガス、石炭由来の一酸化炭素(CO)と水素(H₂)。鉄鉱石は主にペレット/塊鉱形態使用。H₂とCOベース化学反応で酸素除去、高金属化度DRI製造。
直接還元プロセスでは固体金属鉄(Fe)が固体鉄鉱石から直接得られ、原料・金属を溶融させずに還元。直接還元は固体状態で、鉄酸化物還元許容するが他酸化物(Al₂O₃、MnO、SiO₂等)還元許容しないO₂ポテンシャルでの還元と定義。固体還元のため、これら元素が還元鉄中溶解(低熱力学活性度)する可能性極小、鉄より安定酸化物は本質的に未還元残存。DRIは多孔質構造。
DRI形態:塊、ペレット、ホットブリケット鉄(HBI)、微粉、コールドブリケット鉄(CBI)。HBIとCBIはDRI密度化形態。炉排出時冷冷条件(約50℃)ならコールドDRI(CDRI)、熱条件(約650℃)で製鋼用熱利用ならホットDRI(HDRI)。
DRI中鉄は2形態:金属鉄Fe(M)、残留酸化鉄Fe(O)。総鉄Fe(T)=これら合計。金属鉄はDRI中遊離または炭素結合(セメンタイト)鉄総量。化学的・物理的特性は製造プロセスにより変動。
DRI品質の重要性
DRI品質は歩留まり、溶融剤消費、スラグ量、エネルギー消費、炭素/酸素/原料供給率等製鋼パラメータに影響。DRI品質決定要因:(1) 主原料(鉄鉱石/ペレット、燃料/還元剤)品質→DRI中ガング/不純物決定、(2) 製造プロセス→DRI中炭素含有量決定、(3) プロセスパラメータ→DRI金属化度決定。
低金属化度=EAFで更多FeO還元必要。高金属化度=CO発生減・浴攪拌低下→伝熱効率低下→炉エネルギー必要量増加。最良結果はDRI金属化度94-96%範囲で得られます。
EAF装入ミックスへのDRI採用理由
- 残留元素制御
- プレミアムスクラップ不足
プレミアムスクラップ不足でEAF操業者は劣質スクラップ源(旧スクラップ等)へ転換圧力。旧スクラップ問題は品質。EAF製鋼成長でスクラップ迅速ターンアラウンド不可避、他元素汚染増大結果。Cr、Ni、Mo、Cu、Sn等残留元素(スクラップタイプ依存0.15-0.75%)が一部機械的特性悪影響。したがって品質鋼・低炭素鋼製品製造でスクラップ単独EAF製鋼一般回避。
スクラップ単独EAF製鋼別問題:窒素。EAF鋼窒素含有量>転炉鋼。結果、スクラップ単独EAF鋼は一般に不良時効特性、深絞り用途等実質不適。
変動品質・組成スクラップから高品質特殊鋼種製造で高純度準拠には、DRI等高純度代替材で望ましくないトランプ元素(Pb、Cu、Cr、Ni、Mo、Sn)希釈が必要な場合あり。トランプ元素レベルはEAF装入中DRI%増加で線形減少。取出し時溶鋼総トランプ元素計算経験則式:%(Cr+Ni+Cu+Sn) = 0.3225 − 0.001174 × %DRI。
DRI%増加で適切発泡スラグ条件下窒素レベルも類似低下傾向。窒素低減でEAFは多くの特殊鋼製造可能。さらにDRIは極低リン・水素含有経済的高品質鋼製造にも使用。
DRIは大半鋼スクラップより高見かけ密度。密度>炉内スラグ密度、スラグ/金属界面溶解促進。DRI残留FeOが浴中炭素反応で発泡スラグ改善、耐火物を電気アークからシールド。しかしDRI供給率は制御必須重要パラメータ。最適供給率はDRI化学組成、浴温度、酸素-炭素インジェクター・底部攪拌プラグ供給攪拌エネルギー依存。DRI装入炉多くで供給率27-35kg/min/MW範囲。
DRI炭素含有量の重要性
DRI炭素は遊離形態または遊離+結合両形態存在可能。結合形態炭素はセメンタイト(Fe₃C)、安定鉄炭素化合物。通常DRI含有炭素約2/3がセメンタイト、残り遊離炭素。結合形態なら非結合C燃焼損失なし。表1にガス基DRI典型仕様示す。
| 表1 ガス基DRI典型仕様 | |||
|---|---|---|---|
| 基準: 鉄鉱石/ペレット中Fe 65.5-68% | |||
| No. | パラメータ | 単位 | 範囲 |
| 1 | 金属化度 | % | 92.0-96.0 |
| 2 | Fe(全鉄) | % | 86.1-93.5 |
| 3 | Fe(金属鉄) | % | 81.0-87.9 |
| 4 | 炭素 | % | 1.0-4.0 |
| 5 | 硫黄 | % | 0.001-0.03 |
| 6 | リン(P₂O₅換算) | % | 0.005-0.09 |
| 7 | ガング | % | 3.9-8.4 |
| 8 | 典型サイズ | mm | 4-20 |
| 9 | 見かけ密度 | t/m³ | 3.4-3.6 |
| 10 | バルク密度 | t/m³ | 1.6-1.9 |
注: 残留物は未還元酸化物(シリカ、マンガン酸化物、アルミナ、石灰、マグネシア等)
ガス基DRIでは炭素含有量がDRI製品残留FeO還元化学量論必要量より一般に多い傾向。過剰炭素はスラグFeO含有量と発泡スラグ(効率的EAF製鋼に必要)に顕著影響。過剰炭素負(不足)時、無煙炭追加でFeO還元が製鋼後期に有益。しかし全FeO還元されず、一部FeO常に炉スラグ残存。したがってDRIで燃焼可能な実用的過剰炭素量はDRI還元計算過剰炭素より多い。これを「可燃性炭素」と呼び、「可燃性炭素 = DRI中炭素 − 化学量論炭素 × (DRI中FeO − スラグ中FeO)」で定義。
可燃性炭素はEAF鋼浴注入酸素と反応し浴中熱放出、COガス生成で発泡スラグ寄与。可燃性炭素増加で取出し鋼窒素含有量も低下。DRI過剰炭素は無煙炭投入削減(溶解窒素主要源0.1%N₂、浸入空気以外)。炭素第2メリット: セメンタイトFe₃Cのエネルギー的利益。Fe₃Cは鋼浴解離時エクソテルミック反応でエネルギー放出(-0.4kWh/kg C)、対照的に炭素粒子鋼浴溶解はエンドテルミック(0.62kWh/kg C)。
金属歩留まりとスラグ量
EAF装入中DRI%増加で液鋼金属歩留まり低下傾向。主因スラグ量増加。
スラグ量はEAF装入中DRI%増加で増加。経験則式: スラグ量(kg/t溶鋼) = 127 + 2.43 × %DRI。この式でDRI 10%増加→スラグ重量24.3kg増。スラグ重量主にDRI中ガング含有量・組成とスラグ塩基度依存。
スラグ化学・量がEAF歩留まり影響。DRI装入時、必要塩基度で最小スラグ量で良好発泡実現へ操業者注意必要。FeO炭素還元反応(FeO+C=Fe+CO)吸熱性とDRI使用によるスラグ量増大で、EAF電気消費電力は通常DRI金属装入%増加とともに増加。概ね線形増加傾向。
電気消費電力
EAF製鋼電気消費電力(kWh/t溶鋼)はEAF装入中DRI%増加で増加。経験則: DRI% 10%増加ごとに特定条件下で14.5kWh/t溶鋼増加。
DRI使用時電気エネルギー消費増加要因多数。良好発泡スラグ条件下、100%冷スクラップ溶解EAF(他エネルギー入力なし)典型消費400-435kWh/t溶鋼。比較: 98.2%DRI装入ミックス、極良好発泡スラグEAFで平均635kWh/t溶鋼達成事例。
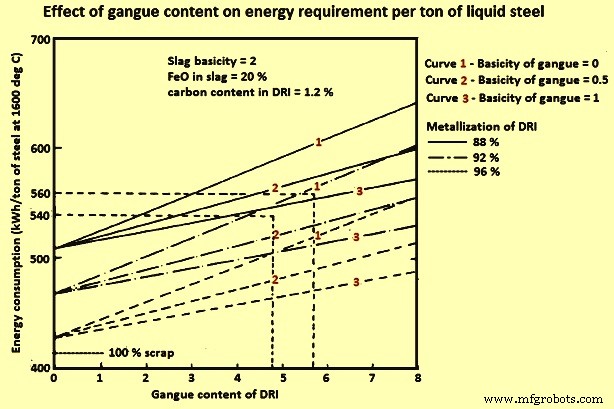
DRI金属化度がエネルギー消費影響。低金属化度=高FeOレベル。FeO化学還元吸熱反応。製鋼温度でFeO 1トン還元に約800kWh必要。DRI中SiO₂増加で電力必要量増。SiO₂は塩基度維持に石灰追加必要。スラグ1トン溶解に約530kWh必要。SiO₂増加→CaO増加必要→両者溶解時エネルギー消費。図2にDRIガング含有量と溶鋼トンあたりエネルギー必要量関係示す。さらに歩留まり、石灰必要量、酸素・炭素注入必要量等追加因子影響。
リン・硫黄含有量も石灰必要量でエネルギー消費悪影響可能。石灰CaOが浴中リン吸収。一定FeO%操業なら更多リン除去には更多石灰追加のみ。石灰増加→エネルギー消費増・Fe歩留まり損失。効率的硫黄除去には還元性スラグ必要。EAF典型酸化性塩基スラグ操業。石灰追加増で一部硫黄除去可能も、エネルギー消費増・効果薄。
carburized DRIは大容量酸素浴注入可能ならエネルギー消費正影響。適量炭素・良好発泡スラグ条件下酸素注入で2-4kWh/Nm³酸素削減可能。
ホットDRI装入で省エネも酸化課題。DRIモジュールからEAFへホットDRI直接輸送は、装入前まで窒素またはプロセスガス雰囲気密封下で実施必要。ホットDRI装入で100℃あたり20-30kWh電力必要量削減。
EAF装入中DRI%が通電時間に及ぼす影響
EAF装入中DRI%増加で通電時間増加。経験則式: EAF通電時間 = 46.36 + 0.1320 × %DRI。スクラップ→DRI置換でEAF装入溶解必要時間(通電時間)増加。原因: FeO還元必要でDRI溶解速度低下。さらにDRIガング含有SiO₂・Al₂O₃による酸性スラグ発生。適切スラグ塩基度(CaO/SiO₂≈2)管理で石灰・ドロマイト比消費増加明確。DRI金属装入増加→スラグ量増加→スラグ溶解完了により長溶解時間→高電力消費、石灰・総溶融剤消費増→スラグ量増の理由でもある。
金属化度が歩留まり等に及ぼす影響
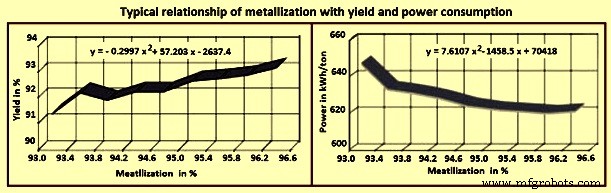
DRIからの溶鋼歩留まりは金属化率、総ガング含有量、炭素注入・添加慣行の関数。典型DRI: 総鉄93%、金属鉄86%、金属化度92%。100%FeO還元可能ならDRI装入で溶鋼歩留まり93%。実践ではEAFで未達成。より高歩留まり望むならDRI高金属化度必要。金属化度低下で全パラメータ負影響。図3にEAF経験典型金属化度-歩留まり-消費電力関係示す。
EAF装入中DRI%が石灰・総溶融剤に及ぼす影響
DRI通常シリカ主ガング成分、低レベル他不純物(硫黄・リン)含有。これらDRI中濃度と金属装入中DRI比率に応じ、製造鋼種許容レベルまでシリカスラグ化・硫黄リン除去のため変動量石灰追加必要。
総石灰消費量はEAF装入中DRI%増加で増加。経験則: DRI 10%増加ごとに石灰消費2.6kg/t溶鋼増加。総溶融剤消費量(kg/t溶鋼)経験則式: 溶融剤消費 = 45.31 + 0.2416 × %DRI。
装入方法論
EAF製鋼DRI使用増加で装入方法変化。専用DRIプラント保有ケースではEAF装入中DRI%通常高。連続装入システムでEAF屋根第5孔から直接供給。EAFショップメンテ/遅延時やDRIプラント停止時ストックピル用貯蔵ビン/大型倉庫不可欠。図4にDRI使用EAF製鋼での各種装入慣行示す。
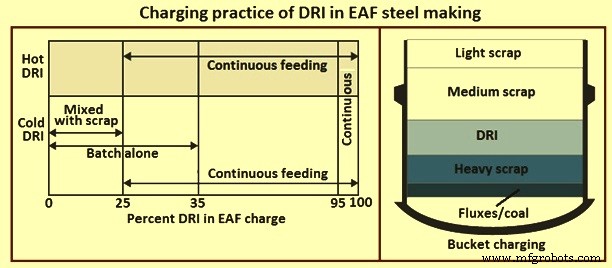
連続供給は通常25%以上で採用、供給率を電力・化学エネルギー入力にマッチング、'アイスバーグ'/'フェロバーグ'形成防止。フェロバーグ防止は供給率と利用可能電力入力で部分的決定。
バケット装入は通常装入ミックス中25-30%未満DRI使用EAFで採用、ただし連続装入が望ましい。バケット内DRIで装入密度向上、溶鋼残留元素低減。連続装入システムコスト回避。DRIは重スクラップ/バンドル上部装入(図4)で装入密度最大化、残りバケット現場固有慣行で充填。複数バケット装入ではDRI分配、最終バケット多めで溶製精錬改善(低%C・高O₂でO₂投入能力不足補完、ヒート末期ブローダウン最小化)。単一バケットならDRI多層投入。DRIはバケット上部(第3層・最後から2番目層)投入でバケット底部抜け落ち防止。
屋根第5孔経由連続装入がDRIで好ましく、30%以上DRI使用時確実に効率的。連続装入で供給率を電力入力・溶融剤供給と調整、スラグ制御(発泡高さ・粘度等)確保、フェロバーグ防止(冷DRI過速装入で発生)。
ホット(600℃)DRI連続装入でエネルギー必要量最大16-20%削減可能。連続供給で閉鎖操業実現、屋根開閉熱・時間損失排除、屋根開放時空気侵入由来窒素取り込み潜在リスク排除。ホットDRI装入で100℃あたり20-30kWh電力必要量削減。ホット装入手法多数: 断熱トラック輸送、気力搬送+重力第5孔供給、コンベア/直接重力供給採用プラント複数。公開データ150 EAFベンチマーク研究で、HDRI装入一部EAFがスクラップ基準EAF並みエネルギー消費達成確認。
製造プロセス