



DC電気炉:単一電極による効率的製鋼技術
DC電気炉の概要
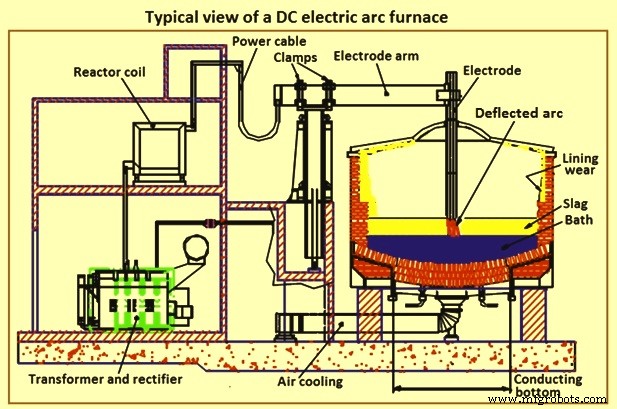
DC(直流)電気炉(EAF)は、アーク炉設計において異なるコンセプトを代表する一次製鋼用炉です。DC-EAFは単一電極のみを有し、これが陰極として機能し、電流はこのグラファイト電極から炉底に設置された陽極へ流れます。単一グラファイト電極は、炉内溶湯(アノード)との間に生成されるアークの高効率熱伝達を活用します。DC-EAFの典型的外観を図1に示します。
構造と動作原理
DC-EAFは耐火物ライニングされた円筒形鋼殻で、屋根中央の開口から中央グラファイト電極が垂直に配置されます。炉底のアノード接続は、溶融スラグ層で覆われた溶銑層と直接接触。エネルギーは、陰極先端と溶融スラグ上部表面の間に生成されるオープンプラズマアーク(図2)により供給されます。スラグ表面の少なくとも中央部分は開放状態。電気駆動のため1,500℃以上の高温達成可能。
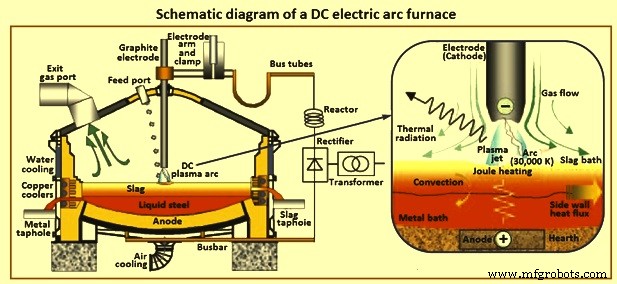
DC-EAFはAC(交流)EAFの代替技術です。UHP(超高電力)トランス出力を整流器(通常ブリッジ接続サイリスタ)でDC変換。制御可能な高電力整流システムにより、全条件下で最大電力定格での安定アークを確保。DC-EAFのアークは、電極表面のアーク根元付近の収束領域での電磁加速(メッカ効果)により駆動される持続的高速・高温ジェット。流体流れ、温度場、電磁場の相互作用で生成され、自己収束電磁力で超音速超高温プラズマジェットとしてコヒーレントに維持。DCリアクトルでアークをさらに安定化。液浴表面(またはアーク付着域の一部)は開放的、すなわち未反応原料で覆われていません。
AC-EAFとの比較におけるDC-EAFの特徴
- 操業がより安定、溶解が均一
- 電極消費量減少(システム制御により約1/3)。ただし電極の剥離・クラック改善が必要。低消費で低炭素ヒート製造可能
- ライニング摩耗低減。側壁耐火物消費減、炉底は増加。全体で15-25%耐火物節約
- 浴の対流攪拌発生
- 浴温度分布改善。熱分布改善。AC-EAFの炉壁ホットスポットなし
- 騒音大幅低減(105dB→85dB)
- 設置コスト高(10-35%増)
- 運転コスト低(15-20%減)
- 系統擾乱低減。フリッカ効果大幅減少。フリッカレベル・周波数半減。無効補償装置必要量大幅減
- エネルギー消費低減(5-10%省電力)
- 底部電極で炉底構造複雑化
- 粉塵・ガス排出量低減
DCアーク炉技術の発展史
DCアーク炉は最近の開発と思われがちですが、広義では正しいのみ。1881年(ドイツ)、1885年(スウェーデン)にDC技術使用の溶解炉が記述済み。2アプローチ:(1) 現在と同様のグラファイト電極-金属荷材間燃焼アーク、(2) 水平配置2電極間アークによる放射溶解。当時は高電流高速制御可能DC整流器と高熱損失解決策がなく、産業条件下での実用化不可でした。
1970年代初頭、DC技術がアーク炉実用レベルに到達。製鋼、フェロアロイ、非鉄金属分野で新世代アーク炉創出。単一グラファイト電極DC炉は、電極と荷材アノード間アークの高効率熱伝達を活用。1980-90年代の成功事例でDC炉の溶解・製錬優位性確立。
基本設計特徴
DC-EAFでは電気エネルギーが主にアーク(電極先端とスラグ浴間)で熱エネルギー変換。電極上部を陰極、底部導電システムを陽極接続。
DC炉は電極マストアーム1本、単一グラファイト電極のみ。電極は陰極として機能。炉頂部構造がシンプル、AC設計より保守部品少。電極は操業中消耗し、新ピースで延長。電極アームで電極制御。単一電極のため酸化損失がACアーク炉より低い。
トップ電極用グラファイトの特殊要求
AC-EAF用電極グラファイトと比較して:(1) 熱膨張係数低、(2) 比抵抗低、(3) 横方向熱伝導率高、(4) 熱膨張係数低(重複)、(5) 均質性・粗度改善。DC-EAFは屋根・側壁に効果的冷却配置必要(高温スラグ直接接触・熱放射増大対策)。
底部還流電極(アノード)の設計バリエーション
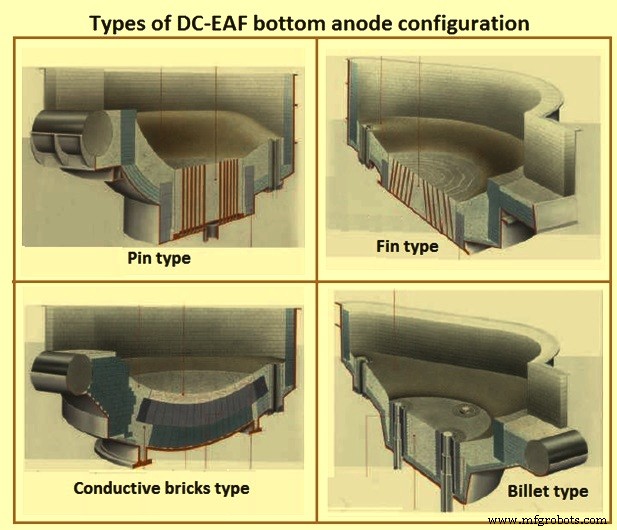
DC-EAFには電気回路完成のため還流電極(アノード)が必要。通常炉底に位置するため「底部電極」と呼ばれる。ホットヒール操業で還流アノードへの電気パス確保。底部還流電極には複数設計:金属ピン還流電極(非導電耐火物併用)、ビレット電極、金属フィン電極、導電性底部耐火物(図3)。
導電性耐火物底部電極
炉底中央の耐火物ライニングがアノードとして機能。底部に円形フランジ、炉殻溶接円形チャンネル内に設置。チャンネル内でファイバー強化セラミックブロックがフランジ支持。チャンネル・支持ブロック・フランジ間を耐火物ラミング材充填、炉殻から電気絶縁(図4)。
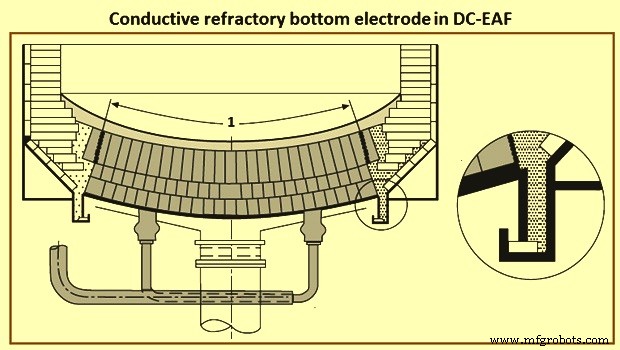
球形炉底は耐熱鋼製。円形銅板を炉底に直接ボルト締め。4本銅端子が銅板から炉底貫通、フレキシブルケーブル→バスチューブ接続。導電性耐火レンガを銅板上に設置。炉底熱流(約15kW/m²)を強制空冷除去。底部電極大面積で電流密度低(約5kA/m²)。一部炉では中央に非導電パッチ材使用し、電流を底部全体に均等分布。不適切分布で中央ホットスポット発生。
ビレット還流電極
直径100-150mm(炉サイズにより250mmまで)の大型鋼ビレット1-4本使用。設計電流40-45kA/電極。ビレット上端が浴接触で溶損。水冷で溶損度制御。ビレットを銅ハウジング挿入、冷却水循環。十分冷却で完全溶損防止。サーモカップルでビレット温度・冷却水温度監視。絶縁シースで銅ハウジングとビレット絶縁。ビレットは銅ベース接続、電力ケーブルへ。典型的ビレットアノード配置を図5に示す。
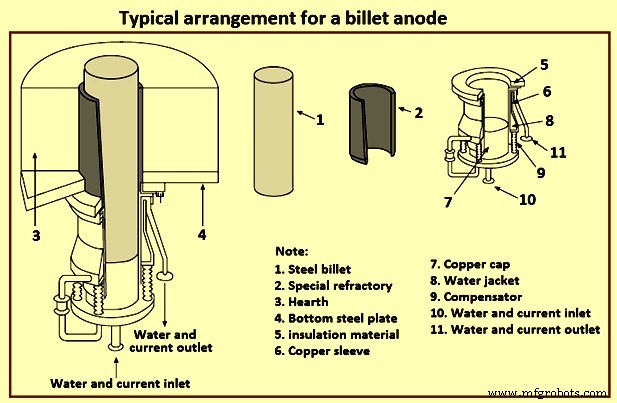
ピン型還流電極
直径25-50mmの金属ピン複数本で電気還流パス形成。垂直配置で耐火物貫通、炉底まで延び下部で2枚金属プレート固定。ピン下端を下部電力導体プレートにアンカー。底部接触プレートは空冷、炉底中央配置。ピン上端は炉内作業ライニング面とフラッシュ。ピンは浴直接接触、ライニング摩耗とともに溶損。還流電力ケーブルを底部導体プレート接続。ライニング摩耗・底部電極寿命追跡の広範温度監視システム装備。一体型カートリッジ設計で8時間計画停電での迅速交換可能。
スチールフィン還流電極
炉底リング状に配置されたスチールフィンで複数セクタ形成。各セクタ:水平接地プレート+上方突出溶接スチールフィン複数。フィン厚約1.6mm、間隔約90mm。セクタを空冷底部シェル(電気絶縁、4本銅導体接続)にボルト締め。
ほとんどのDC-EAFは長アーク操業(従来UHP炉の2-3倍)。結果、水冷パネルにより高水流量必要。
DC-EAF用耐火物ライニング
DCアーク炉耐火物コンセプトは、より過酷な運転条件考慮で設計必要。アノードが炉底設置のため特殊耐火物必要(一部DC-EAFは2グラファイト電極代替配置)。導電性底部の場合、炉底中央耐火物がアノード。通常銅板を導電耐火物下接続、還流銅バスバーをプレート接続。耐火物特殊要求:低電気抵抗(好ましくは0.5mΩ/m未満)、低熱伝導率、高耐摩耗性。
典型構成:150mm厚作業ライニング(炭素結合マグネシア混合物、炭素5-10%)。ホット/コールド施工可。下部に3層マグネシアカーボンレンガ(残留炭素10-14%)。定期メンテナンスで底部寿命4,000ヒート達成。
ビレット還流電極:大型鋼ビレット(約250mm径)1-4本を底部耐火物埋込。ビレット周囲を塩基性耐火レンガ囲い。残り炉床を特殊マグネシアラミング材充填。ビレット周辺レンガ領域維持にマグネシアラミング材使用。1,500ヒート超底部寿命達成。
ピン型還流電極:金属ピン貫通、炉底金属プレート接続。乾式マグネシアラミング材で炉床全面ライニング。ピン間にラミング。またはアノード周辺にマグネシアカーボンレンガ使用(底部寿命改善だが高コスト)。典型底部寿命2,000-4,000ヒート(耐火材料依存)。
スチールフィン還流電極:フィン間・炉床に乾式マグネシアラミング材。
DC-EAFの電気的考慮事項
最大スループット達成には、溶解全段階・荷材変動時の最大電力入力確保と最小系統擾乱の両立、電力品質の系統適合が必要。
DC電源
高電圧3相AC系統から炉トランス出力整流で高電力供給。ブリッジ接続サイリスタで整流。アーク炉では通常12、18、24パルス電源使用。複数並列トランスを電気的に変位(15°、10°、7.5°、各パルス数対応)させ、個別パルスを均等重ね合わせ。トランス内コイル接続で変位実現。このためDC-EAF用トランスはAC-EAF用と大きく異なり、AC炉運転には一般に不適。
DC電源ボルト/アンペア特性:DC電流増加に伴う緩やかなDC電圧降下。傾き約1V/kA、トランス/整流器組合せの換流リアクタンスで決定(アーク炉不依存)。アーク電圧幅広変動による大電流変動抑制のため、ダイオードでなくサイリスタ使用。通電瞬時(ゲート端子制御の発火角遅れ)制御可能。各サイリスタ原理的に半サイクル内遮断可能。それでもアーク電圧変化(短絡等)からサイリスタ制御まで数ミリ秒遅延で電流大幅増加可能。電流上昇率低減のためDC電流ループ内にリアクトル追加(高電流DCループ自然リアクタンス不十分)。
リアクタンス:100-400μH範囲。全DC電流通過で銅損大、コイル銅/アルミ適切断面で許容範囲内維持。サイリスタ各数kA、数kV逆極性耐性。直並列接続で各レッグ構成。ヒューズ・電圧バランス抵抗で保護。脱イオン水冷却。
DC-EAFの電気的特性
サイリスタ制御は通常定電流制御。したがって整流器前AC電流も定電流、一次電流も定電流。AC一次側電力考慮:定電流はMVA定数意味。MWをMVAR関数としての特性は円の1象限:MW²+MVAR²=MVA²=定数。通常ボルト/アンペア線形、100kAで100V降下典型。例:100kAで発火角変化によりアーク電圧約900V〜短絡まで定電流制御可能。
底部接続
単一DCアーク運転には、鋼荷材への電気接続(陽極)必要。様々な解決策開発済み。DC-EAF用底部接続タイプを図6に示す。
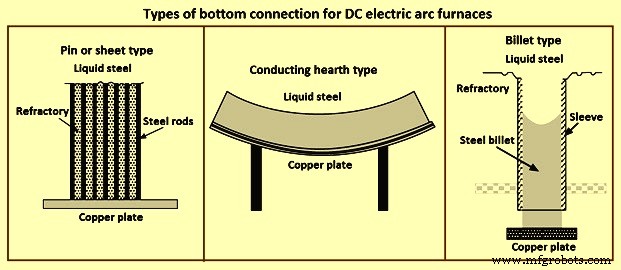
タイプ1:ラミング耐火ブロック埋込多数鋼ロッド(直径約25mm、長さ約1m)でアノード電流分担。ロッドは炉殻下銅板連結。アノードブロック全体直径1-2m。ピン型変種:薄鋼板を耐火物埋込。別変種:直径250mm鋼ビレットを絶縁スリーブ通し、炉殻下冷却銅接続へ。これら3設計(ピン、シート、ビレット)では鋼導体上端がヒート中溶損、無通電・スクラップ投入時に再凝固。
鋼-鋼電流設計代替:導電性耐火物→大径銅底板で電流取り出し。全底部接続タイプでアノード接続と炉殻間に絶縁必要(炉殻直通アノードバスバーへの電流流入リスク低減)。
電力品質とシステム対策
EAF電源システムの主懸念は電力品質。フリッカ、力率、高調波制限準拠必要。効果的電極制御アルゴリズムでトランス切替低減、DCリアクタ・高調波フィルタ適切サイジングで電力会社要求対応。さらにオプションでアクティブフリッカ低減、静止型無効補償装置(SVC)による連続力率補正で、最厳格系統要求適合・弱系統遠隔地運転可能。
フリッカ主因は無効電力変動。整流器制御→SVC制御への高速フォワードリンクで炉実無効電力消費算出、フリッカ軽減性能向上。SVC導入効果:(1) 従来無効補償比で平均電力入力向上、(2) 力率ほぼ1で連続補正、(3) 炉バス電圧制御、(4) 系統不平衡負荷なし、(5) 弱系統でも低フリッカ・低高調波。
アークスタビライザーで生産性向上。安定プロセスが生産的運転必須。最適化DCリアクタ設計(低損失)で電極電流平滑化、常時安定アーク維持。効果:(1) 電極油圧システム応力低減、(2) 振動低減、(3) 電極消費低減、(4) 生産性向上、(5) 更なるフリッカ低減、(6) 放射損失低減。
DC-EAFではサイリスタに2銅端子:一方EAF電力ケーブル、他方底部炉電極接続。底部炉電極通常固定(運転中移動不要)。原理的にデルタクロージャ類似も物理的には大きく異なる。デルタクロージャメンテナンス概念をDC運転に適用可能。
DC-EAF操業実績
高電力半導体スイッチング技術進歩で低コスト高効率DC電源実現。高電力DC炉運転が可能に。DC-EAFは3相炉トランス電圧をサイリスタ制御整流器で整流、DCアーク電流大きさ連続変調制御で安定運転達成。単一グラファイト電極、還流電極を炉底一体化。底部還流電極タイプ:導電性ハース底部、導電性ピン底部、単一/複数ビレット、モノリシックマグネサイトハース導電フィン。
全設計実証済み。最多採用:導電性ピン底部(複数ピンプレート接続で還流パス形成)とビレット底部設計。ピン型は空冷、ビレット型水冷。ピン間ラミング材充填、ピン先端は内部ライニング面と同レベル。耐火物摩耗とともにピン溶損。
DC-EAFはホットヒール操業で還流電極への電気パス確保。コールドスタート時、スクラップ・スラグ混合物で初期電気パス形成、溶解後スクラップ投入可能。
初期DC運転メリット:電極消費減(高圧AC比20%減、従来AC比50%減)、電圧フリッカ減(従来AC比50-60%)、消費電力減(AC比5-10%減)。主にAC→DC改造小型炉で達成。大型DC炉導入では即座にメリット達成せず。懸念2領域:(1) 電極消費、(2) 耐火物消費。
複数DC炉操業で期待電極消費減未達成事例。電極メーカー分析でAC/DC運転での電極内物理条件差異判明。大電流大型DC電極でクラック・剥離増加傾向。DC運転適合物性電極開発必要に。
DC炉経済的最大サイズは電極サイズ・電流容量制約の関数。現在単一グラファイト電極DC炉で約165トンが経済的最大。より大型は複数グラファイト電極で対応。
初期DC操業で耐火物摩耗・底部電極寿命問題。アークフレア直接関連。全DC炉でアークがDC回路生成磁場非対称性で電源反対方向に偏向、炉内一領域に集中、ホットスポット形成・過度耐火物摩耗。アークフレア制御・排除ソリューション開発済み。全底部電極設計でアークを炉中央強制。
- 導電性底部耐火物・ピン型底部:底部アノード分割給電ラインまたは底部コイルで正味磁場修正
- ビレット底部:各ビレット電流制御とアノード給電方向制御でアーク制御
- フィン底部:複数給電点活用でアーク偏向制御。整流器遠方象限に近接象限より大電流供給
DC炉は単一電極で炉頂部・炉内スペース拡大、EAF自動化可能性大との見方も。DC炉コストは同等AC炉比10-35%高だが、運転コスト低減で1-2年回収試算。
AC/DC炉比較研究:電気損失AC約4%、DC約5.5%、絶対差微小。総エネルギー消費差はDC有利で9kWh/t未満。ただし多変数影響で正確数値算出困難。
DC炉電極消費AC比約25%減、典型0.4kg/t。差は小型AC炉で大。フリッカDC約60%低減、AC電源系進歩(追加リアクタンス)で差40%に縮小。
大型DC-EAF典型実績:電極消費1-2kg/t溶銑、消費電力350-500kWh/t溶銑、タップツータップ45-120分、底部寿命1,500-4,000ヒート。消費電力は操業慣行、取出し温度、補助燃料、スクラップ種類等に高依存。
製造プロセス