



電気炉操業の最適化:自動化とモデリング
電気炉の自動化制御とモデリング
電気炉(EAF)は、スクラップおよびDRI(直接還元鉄)を原料とする製鋼の主要プロセスであり、世界の粗鋼生産において高炉・転炉ルートに次ぐ第2位の製鋼ルートです。フェロウススクラップのリサイクルにおける主要プロセスでもあります。1889年にポール・エルーによって発明され、当初は主に特殊鋼の生産に用いられていましたが、20世紀後半には主要な製鋼プロセスの一つとして確立されました。
エネルギー効率と環境負荷の優位性
高炉・転炉ルートと比較して、EAFルートはエネルギー消費を最大61%、CO₂排出量を約77%削減できます。酸素・炭素などの化学エネルギーの活用、発泡スラグ、一酸化炭素の後燃焼といった技術革新により、プロセス効率と生産性は飛躍的に向上しました。しかし、更なる最適化の余地は依然として大きく、スクラップの溶解・加熱に必要な理論エネルギー(約400 kWh/t)に対し、現行EAFの実績は電気エネルギー約375 kWh/tと同程度の化学エネルギーを合わせて総効率は約50%にとどまっています。
高出力操業と精密制御の必要性
近年のEAFは、生産性向上のためアーク電圧と二次電流を高めて運転され、最大300 MVAの電力投入が実現されています。このような高アーク出力を扱うには、溶解プロセスの精密な制御が不可欠です。アークが炉壁に高出力を放射すると甚大な損傷を与えるため、これを防止することでダウンタイムを抑制し、高い炉生産性を維持できます。そのためには、溶解進行中に発生する事象(スクラグや適切な発泡スラグで覆われていない炉壁など)に反応するクローズドループ電力制御が必要です。鍵となるのは、プロセスに関するこの種の情報をいかに取得するかです。
直接計測が困難なパラメータとモデルの役割
炉内の過酷な環境のため、解析・最適化に必要な多くのパラメータ(溶湯・スラグの温度・組成など)は直接計測できません。スポット測定と分析遅延に頼る現状では、継続的・直接的な計測手法はまだ実用化されていません。また、プラント試験はコストや安全性の観点から困難なケースが多々あります。したがって、数学モデルは未知のプロセスパラメータを知る貴重な情報源であり、シミュレーションはプラント試験の安価・迅速・安全な代替手段となります。EAFには多様な目的とアプローチで幅広いモデルが開発されています。
従来の自動化とその限界
EAFは電気を用いてスクラップを溶鋼に変える化学反応器と見なせます。開発の趨勢は、アーク電圧と電流を高めて溶解を高速化・効率化し、生産性を向上させる方向にあります。しかし、高電圧・大電流はアークがスラグで覆われていない場合、炉耐火物に甚大な損傷を与えます。従来の溶解制御は、投入エネルギーに基づきトランスタップを制御するもので、オンライン情報を用いず、オペレータが操作ダイヤグラムを見て手動で設定値を調整していました。
高度自動化への要求
EAFプロセスの複雑化、生産性向上と環境負荷低減の要求の高まりにより、システムのダイナミクスを考慮し、静的なプリセット運転点をリアルタイムで適応させる制御戦略が必要となっています。生産性が向上すれば、オペレータにより迅速な判断が求められます。最新のEAFプロセスでは、オペレータを支援する自動化が不可欠です。
従来型自動化の対象領域
従来のEAF自動化は主に、(i) 電気レジームの自動化、(ii) 熱レジームの自動化、(iii) 電極位置決めの3点を対象としてきました。最新の強力なプロセス制御システムは、困難な条件下でも安全でユーザーフレンドリーなプラント運転を保証し、高い信頼性と可用性でスムーズなプロセスを実現します。
自動化ソリューションの適用範囲と効果
EAF製鋼の自動化ソリューションは、新設・既設を問わずあらゆる規模のEAFに適し、スクラップ・DRI・溶銑の多様な配合比に対応しながら、普通鋼・ステンレス鋼・特殊鋼など幅広い鋼種の生産を最適化します。これにより、二次精錬での修正工程が減り、ダウングレードヒートが最小限に抑えられ、タイトな生産スケジュールを厳守できるため、下流工程へのジャストインタイム納入が可能になります。
自動プロセス制御の計測基盤
自動プロセス制御は、冷却系温度、炉音、電流高調波歪み、炉本体振動、排ガス分析など複数のリアルタイム計測に基づきます。これにより、通電時間短縮、吹込み炭素の最適化、アーク安定化、非通電時間短縮が可能になります。
EAF自動化の体系的アプローチ
EAF製鋼の複雑な手順を考慮し、自動化は以下の2段階で体系的に進められます。(i) 従来型の正常自動化により、所定の技術的状態(慣性状態)を定量化・維持する。(ii) 数学モデルに基づき、評価関数を最大化する方向でプロセスを制御する複雑自動化。
PLCベース自動化と専用技術ソリューションの融合
EAF自動化ソリューションは、PLCベース自動化システムの利点(実証済みの品質・安定性、低ハードウェアコスト、きめ細かな拡張性、信頼性の高いプロセス制御、ユーザーフレンドリーな操作、明確な可視化、強力なエンジニアリングツール)と、プラント固有のニーズに合わせた専用技術ソリューションを組み合わせています。
基本自動化システムの構成
基本自動化には、技術制御とシーケンス制御用の高速マイクロプロセッサベースシステムを使用します。自動化システムは複数の自動化ユニットに分割され、必要なタスクを実行するよう協調動作します。各ユニットはリモートI/O接続で電気ペリフェリと接続され、センシングとアクチュエーションを行います。HMI(ヒューマンマシンインターフェース)による操作・監視は、増大するプロセス情報をオペレータが明確かつ容易に理解できる形で提示し、EAFの簡潔・体系的な操作を支援します。
レベル1プロセス制御システムの機能
EAFのレベル1プロセス制御システムは、基本自動化と技術制御機能を含み、効果的かつ安全なEAF製鋼を可能にします。ユーザーフレンドリーで冗長性のあるHMI構成とフェイルセーフな最新制御デバイスの採用により、自動化システムの高可用性を確保します。主な機能は以下の通りです。
- 調整可能なプロファイル:トランスタップ切替、リアクトルタップ切替、電極制御カーブ、バーナー、RCB(精錬兼用バーナー)、インジェクタなどの個別生産スキームを定義可能で、オペレータ操作を最小化。
- モジュール構造:高度に発展した標準ソリューションにより、スクラップヤード、集塵システム、マテリアルハンドリング、炭素・石灰吹込み、発泡スラグ制御、排ガス分析システム、発電プラントなど外部システムとのロジック・通信実装が容易。
- システム・プロセス診断:状態監視、ヒート/日/月報告、トレンド記録などの診断機能で、トラブルフリーで信頼性の高いEAF運転を支援。
- ソフトウェアシミュレーション:実装機能を特定運転ルールに従ってシミュレート(油圧ステーション、動作、プロセス操作など)。全溶解サイクルのシミュレーションで自動化ソフトウェアの正しい機能を検証。
最新計測機器の活用
高度な現代的自動化ソリューションは、最新鋭の計測機器も活用します。温度/Celoxハンドランスは電気製鋼の標準ツールです。更なる性能向上のため、以下の計測システムが用いられます。(i) 非接触温度計測、(ii) 連続EAF排ガス分析システム、(iii) 温度・Celox計測・サンプリング用ロボットシステム。
RCB非接触温度計測システム
RCB技術に完全統合された新しい非接触温度計測システムは、通電中の正確なタッピング時期予測を可能にします。計測温度は制御モデルで評価され、再現性のある結果と安定したプロセスを実現します。このシステムには3つの主要モードがあります。(i) バーナーモード:通電中に非接触温度計測システムをバーナーとして使用し、様々な出力設定でスクラップを予熱。(ii) ランスモード:スクラップが加熱され、炭素・鉄・酸素の反応が起きる段階で超音速酸素流を供給。(iii) 温度モード:液相の均質化レベルが所定値に達したらランスモードから切替え、温度計測サイクルを開始。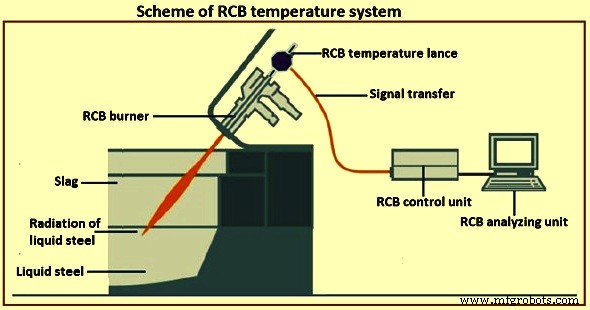
図1 RCB温度システムの概略図
この方式により温度計測用ランスが不要となり、オペレータの安全性が高まり、消耗品コストが削減され、エネルギー投入量も減少します。正確なタッピング予測により、(i) 非通電時間短縮による生産性向上、(ii) 再現性のある結果による安定プロセス、(iii) 運転・消耗品コストの低減、(iv) 正確なタッピングによるエネルギー投入量削減といったメリットが得られます。
連続EAF排ガス分析システム
水冷一次EAF排ガスダクトにガス採取装置を設置し、通電中は連続ガス分析、非通電中は完全自動でサンプルプローブのパージと洗浄を行うため、EAFエルボ直後の極めて高温・腐食性・高粉塵環境下でもほぼメンテナンスフリーで運転可能です。
階層統合された自動化システム
自動化システムは通常モジュール構造をとり、基本プラント制御(レベル1)から生産追跡機能、製造オーダー進行管理(レベル3・レベル4)まで全レベルをカバーします。特定制御プロセスモジュールが操業を最適化し、現場作業者とプロセス技術者に不可欠な支援を提供します。プラントビジネスラインの自動化システムは、最先端技術ソリューションと組み合わせることで、省エネと生産性向上を最適化します。また、革新的なセンサと高度な制御モデルが連携し、動的なリアルタイム制御を実現します。
電極制御のエンドツーエンドソリューション
EAFプロセス制御は、三相EAFの電極制御に関する完全自動・エンドツーエンドのソリューションを提供します。電気アークを動的に調整・制御し、電極を最も効率的に使用します。AIを活用して溶解プロセスを最適化し、溶解プログラムを持つ溶解制御モジュールにより、溶解プロセスの正確な再現と最大炉生産性を確保します。電極制御とそのアドオンユニットは、あらゆるシステム環境・アーキテクチャに統合可能です。EAFプロセス制御の3つの基本制御システムは、(i) 電極制御システム、(ii) 発泡スラグ制御システム、(iii) 状態ベーススクラップ溶解システムです。
電極制御システム
EAFのキーコントロールシステムです。自動電力制御のアプローチは通常、アーク電流と電圧の評価に依存します。炉内の極限環境では他の計測手法が適用困難なためです。クローズドループ電極制御システムとして、電極位置、より具体的には電気的運転点を維持するのが基本任務です。この基本任務の性能は、比電気エネルギー消費、電極消費、生産性など製鋼ショップの主要KPIに直結し、機械・油圧システムへのストレス低減や電力系統擾乱抑制にも不可欠です。インピーダンスベース電極制御が最高性能を発揮することは常識です。過電流・短絡・電極折損低減の基本付加機能は最新技術としてダウンタイムを最小限に抑えます。アクチュエーションシステム(油圧弁の特性など)への適応が最高性能には必要です。
これら基本機能はEAF性能に確実に影響しますが、炉の全体設計を考慮した運転ダイヤグラム(溶解プロファイル、電力プログラム)による電気的セットポイント(トランスタップ、リアクトルタップ、インピーダンスセットポイント)の選択と順序が、EAFのKPIに直接影響します。これらは通常総投入エネルギーに依存し、レベル2システム等で機能します。
近年は、運転ダイヤグラムから与えられるセットポイントを、炉内の実際の溶解状態(水冷パネル熱負荷の評価など)に合わせて適応させるアドオンモジュールが使用されています。最適化モジュールでは、インピーダンスセットポイントを溶解進行に合わせて動的に調整することで、炉への電力投入を増やせます。それでもなお、炉音の主観的知覚と炉内の目視印象に基づく更なる制御アクションはオペレータの責任とされています。
発泡スラグ制御システム
自動発泡スラグ操業には、音響計測を用いる複数のアプローチがあります。発泡スラグ制御システムは、固体伝播音に基づくセンサシステムで、EAF内の発泡スラグ量を評価します。トレンドと再現性の観点から、この手法はアーク炉内の実際の発泡スラグ状況をうまく追従することが実証されています。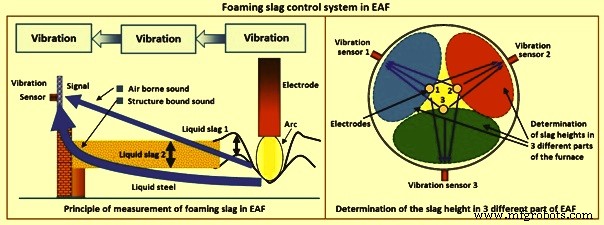
図2 EAFにおける発泡スラグ制御システム
電気アークを音源とし、アークで発生した音が炉シェルに伝播して生じる振動を加速度センサ(固体伝播音センサ)で検出します。音の伝播減衰を計算することで発泡スラグ高さを決定します。この手法の大きな利点は、電極周りの平均スラグ高だけでなく、各電極と炉壁の間の全領域における個別のスラグ高、すなわちスラグ高分布の二次元計測が可能な点です。各電極に対向する位置に3つのセンサを取り付けることで、炉の3ゾーンで独立にスラグ高を決定し、その空間分布を可視化表示できます。時間軸では、発泡スラグ期間を特定エネルギー投入量で区切り、各期間を異なる基準スラグ高設定で特徴づけます。
各電極セグメントに割り当てられた3つの固体伝播音センサで信号を取得します。アダプタプレートを各相/電極に対向するパネルに溶接し(鋼浴レベルから約800mm上)、耐熱シールドケーブルで接続します。炉本体交換を容易にするため、ハーティングソケットやコネクタボックスを炉本体上または近傍に設置します。固体伝播音信号に加え、ロゴスキーコイルで電流信号も記録し、高速サンプリングされた信号をデータ取得・演算モジュールに送ります。
発泡スラグレベルは、固体伝播音と電流信号の組み合わせから計算されます。この検出手法により、操業要員は発泡スラグフェーズにおけるプロセス制御の品質と再現性を高精度でチェックでき、安定性・プロセス時間・電力消費の観点からプロセスを最適化できます。
特筆すべきは、スラグ高の正確な空間計測により、3つの炭素弁を個別に制御して炭素吹込みを調整し、均一なスラグ分布を実現できる点です。炭素吹込み制御にはファジィアルゴリズムベースの制御システムが開発されており、特定炉構成に適したルールを容易に実装できます。炭素弁は通常連続アナログ制御向けでないため、出力信号をパルス幅変調に変換し、適切な炭素供給を実現します。
炭素はパルス変調モードで吹き込まれ、パルス幅と周波数を発泡スラグ制御システムが制御して、各弁から必要な量の炭素を正確に供給します。これにより、最も均一で十分かつ安定したスラグ高が達成されます。発泡スラグが一部流出する末期にはスラグ高が低下し変動しますが、システムは発泡プロセス全体でスラグ発泡レベルを均一に高く維持し、アークのエネルギー効率を高めながら吹込み炭素量を削減します。また、スラグレベルを正確に決定することでクローズドループ発泡スラグ制御の信頼できる基盤を提供し、炉内の炭素/酸素ランスやコヒーレントバーナーのトリガー信号も供給します。
状態ベーススクラップ溶解システム
状態ベーススクラップ溶解システムは、スクラップ溶解期間(および一部平浴期間)において、スクラップと溶湯の状態に即座に反応して電気エネルギー投入を動的に制御し、状態ベースの溶解プロセス最適化を実現します。
発泡スラグ制御システムと同じハードウェアを使用し、電気アークから炉シェルへの音伝播を加速度センサで検出します。3相のアーク電流と電極対向部の炉壁振動を計測し、2種類の状態ベースステータス信号を動的に算出します。(i) スクラップまたはスラグによるパネル遮蔽状態、(ii) アーク基部のスクラップ状態、特に「冷たい」重スクラップの出現。
これら2信号に、炉パネル熱負荷、比エネルギー投入量、電気データ、プロセス境界条件などの付加情報を組み合わせ、電気エネルギー投入の新しい状態ベース制御を実現します。コントローラは二次電圧をトランスタップ切替で調整し、3相個別の新しいインピーダンスセットポイントを算出し、直列リアクタンスを切り替えます。実際の壁遮蔽と熱負荷を考慮して電力投入を最大化します。
このシステムの主な特長・利点は、壁遮蔽喪失を、それによる放射熱増大から生じるパネル温度上昇より約60秒早く検知できる点です。この時間的リードを活かし、3相アークの電力・放射分布を再配分することで、対応パネルへの熱影響を緩和・回避します。
コントローラは2つの時間スケールで反応します。長時間スケールでは、遮蔽喪失と予想/実測温度上昇が長く続くか顕著な場合、トランスをタップダウンして二次電圧を適応させます。逆に、アーク遮蔽が高くパネル温度が低いなど溶解条件が許せばタップアップします。タップ切替はヒステリシスループで不要な切替を防ぎます。短時間スケールでは、同じ入力信号で3相のインピーダンスセットポイントを個別に制御し、非対称電気炉運転を実現します。計算された遮蔽とパネル温度予測/実測に基づき、ファジィコントローラが最適放射電力分布を算出。新開発の放射モデルと解析的電気モデルを用いて、反復ループで対応するインピーダンスセットポイントを計算し、最適放射分布を実現します。これにより、ほぼ即座に放射電力を再配分し、熱影響を即座に緩和・回避できます。
主な利点は、よりスムーズで安定した操業、トランスタップ切替回数の削減、溶解状況が許す限りのエネルギー投入増大です。
EAFエキスパートシステム
EAFエキスパートシステムは、統合プロセス制御スーパーバイザとして構想されています。期待動作からの逸脱を自動認識し、電力計画、ケミカルパッケージ、スラグ・鋼冶金に作用して溶解プログラムを再調整します。設備制約も制御に組み込まれます。充填からタッピングまで全操業を支援し、広範なセンサベース・カメラベースのプロセス監視により、新世代の機械パルピットを任意位置に設置可能で、プロセスの直接視覚フィードバック用窓が不要となり、オペレータ安全性とプロセス認識が向上します。
リモート制御メカトロニクスユニットなどのスタンドアロン技術も統合し、生産時間・稼働率・安全性を最大化します。EAFエキスパートシステムは、電力計画から燃焼最適化、スラグ・鋼冶金管理まで、EAFサイクルの全段階を自動制御する最新のEAFコンセプトです。
定義された溶解プラクティスをトレースし、全ヒートを事前計算。溶解プロセスとタッピング時の鋼状態をプレビューし、電力プロファイルと材料添加を自動調整してプロセスを最適化。適切なスクラップバケット充填のための充填セットポイントを決定。コスト最適化計算でスクラップ種類・必要量・総DRI添加量を決定。目標塩基度と最小スラグ量を満たす造滝剤を決定。炉またはタッピングレードルへの合金添加量をコスト最適化で算出。
吹込み酸素によるエネルギー投入を考慮し、準備・充填された材料の溶解と鋼浴のタッピング温度までの加熱に必要な電気エネルギー量を算出。電力消費のオンライン監視と予測消費電力の伝送で、ピーク負荷と高額料金を回避。連続DRI供給設備を持つ炉では、DRI温度を考慮して一定鋼温を目標にDRI供給率を動的制御。
強力なデータマイニングエンジン(制御アプリケーション専用に開発・調整)を搭載。関連データ変数を収集し、構造化関係に自動分類。大量情報に統計的プロセス分析を適用し、期待される一貫した振る舞いと異常を識別。期待プロセス条件からの持続的逸脱により、一酸化炭素燃焼の継続的最適化と燃料の効率的利用を、溶解プロファイルを可変運転条件に適応させることで実現。溶解プロセス全体の統合制御と、炉変数のリアルタイム追跡による関連逸脱の把握が、エネルギー効率と生産性の大幅な改善機会をもたらします。
インシチュレーザシステムによるリアルタイムオンライン排ガス分析は、プロセス追跡を促進し、燃料と酸素後燃焼に作用する実行可能なクローズドループ制御による更なる最適化を可能にします。クイックレスポンス排ガス分析は、精錬段階での酸素吹込み制御のための高速フィードバック情報を提供し、鋼の脱炭と浴酸化抑制を同時に制御します。
EAFエキスパートシステムの核は「メルトモデル」で、プロセス制御変数の逸脱を自動識別・修正し、利用可能なエネルギー源の損失や浪費を防ぎます。複数のオンボードセンサでリアルタイム収集されるデータと、プリセット静的溶解プロファイルに基づく計算プロセス変数を調整。電気電力モデルとケミカルパッケージモデルで統合されたクローズドループ制御を調整。電気的・化学的溶解プロファイルの相互作用を管理し、エネルギー使用最適化、スラグ・鋼冶金制御(発泡スラグ管理によるアーク被覆、後燃焼最適化、電気エネルギー消費削減、酸素・炭素消費最適化など)を実現。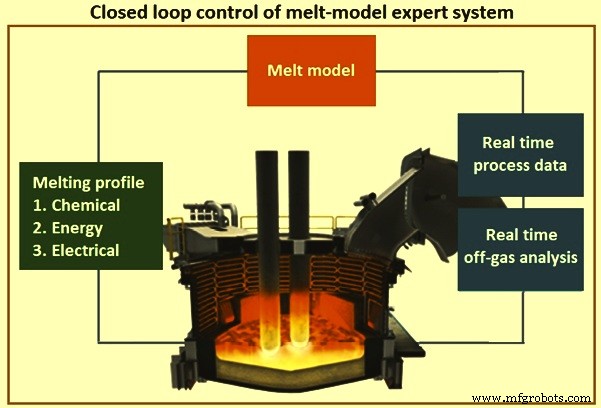
図3 メルトモデルエキスパートシステムのクローズドループ制御
EAFエキスパートシステムは、継続的に変化する運転条件に適応しながらEAF性能を最高レベルに維持します。電極制御システム、発泡スラグ制御システム、状態ベーススクラップ溶解システムを統合します。
主なメリット:(i) タップツータップタイム最大10%短縮、(ii) エネルギー消費最大5%削減、(iii) 合金材料コスト最大5%削減、(iv) ピーク料金回避によるエネルギーコスト削減。
EAF製鋼プロセスのモデリング
プロセスモデルとは、「開放系または閉鎖系の振る舞いを予測するアルゴリズム」です。予測制御とオペレータ支援、オフラインプロセス最適化、基礎的物理現象の理解向上、直接計測では決定できないパラメータのオンライン推定を可能にします。ここでのプロセスモデルは、物理・熱力学的関係に基づく決定論的モデルを指し、純粋な統計的アプローチは除外します。
現在、大多数のEAF製鋼はレベル1・レベル2自動化システムを利用しています。これらのシステム内ではプロセスモデルが必要とされます。生産サイクル中、以下の重要量が根本的理由で未知または計測不能です。(i) 固体材料(スクラップ、DRI等)の現在(平均)温度は観測不能、(ii) 現在の溶湯・スラグ温度は計測困難、(iii) 炉内の現在溶湯質量は計測不能。
プロセスモデル(オンライン・オフライン両用)は、EAFプロセスと操業最適化サイクルの重要な部分です(図4)。炉の計装(スクラップ・DRI等の計量)が操業中に継続的に計測データを供給し、モデルに入力されます。溶湯質量・温度等の重要パラメータ予測能力を高めるため、新規またはより精密な計測を導入できます。より精密なデータはモデルのテストと更なる向上に良い機会を与え、より詳細・精確なモデルは操業中のより良い制御(オンラインモデル)や最適化された操業モードの開発を可能にします。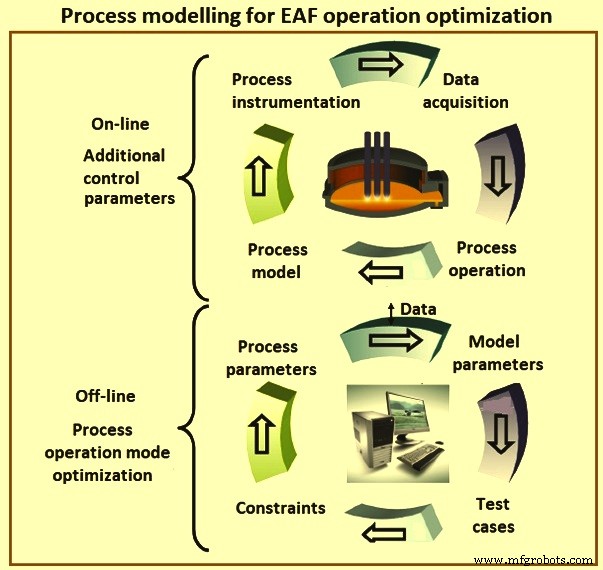
図4 EAF操業最適化のためのプロセスモデリング
EAFの計装により、エネルギーと質量投入の定量的・時間依存的計測が可能です。このデータは溶解プロセスのオンライン・オフラインモデリングに利用できます。EAFプロセスモデルは、炉内極限環境のため直接計測できない情報を提供することで、プロセス理解と制御、資源・エネルギー効率の改善に有用であることが実証されています。
オンラインプロセスモデルの活用により、現在のプロセス状態に関する知識が高まり、プロセス制御への追加入力データ提供により最適化操業を支援できます。また、これらモデルは外挿入力データを用いてプロセス変数の将来トレンドを予測できます。同じモデルを実運転データや人工データでオフライン使用し、プラント操業最適化やプロセス革新の影響分析に利用できます。こうしたプロセスモデルの導入・最適化過程で、モデル要件が高度計測システム導入を正当化・支援します(炉へのエネルギー・質量投入の精密データ取得など)。
EAFのような複雑プロセスでは、解析モデルの開発は統計モデルより一般に困難で、同等の精度に達しないこともあります。しかし、物理・熱力学的記述がより普遍的であるため、外挿可能で移植性があります。
EAFモデル開発は1974年にシンプルな形で始まり、以降数十年で最新技術となりました。開発は複数方向に進みました。(i) 全体プロセス特性の把握とプロセス制御、(ii) 排ガス系や炉内熱伝達のCFD(計算流体力学)モデリング、(iii) 溶解・スラグ化学・スラグ発泡のモデリング。
EAFプロセスのモデリングと最適化は、異なる原料、多様なエネルギーキャリア、目標組成・温度、複数のプロセスフェーズ、材料充填時の不連続変化、多様な炉タイプ・原料・目標鋼質・操業戦略など多数の変数があるため複雑です。これにより、全体プロセスおよび局所現象・単一プロセスフェーズの両方で、多様なモデリングアプローチを用いた多数のモデルが開発されてきました。
EAFモデリングの幅広い応用とプロセスの複雑さにより、多数のアプローチが適用されてきました。ニューラルネットワークなど純粋な統計・データ駆動モデルは、EAFの電力消費や電気システム評価に用いられます。物理的関係で決定されるパラメータ(酸素や天然ガス使用による期待電力供給など)に基づく統計的アプローチでEAFエネルギー消費を評価するモデル群もあります。
プロセスモデルは全体プロセスだけでなく、EAF内の特定現象(電気アークでの熱伝達、吹込み炭素とスラグの反応、排ガス系でのエネルギー回収の影響・可能性など)を記述するためにも開発され、一部はより包括的なEAFプロセスモデルに組み込まれています。
プロセスモデルは通常、スクラップ充填を複数ゾーンに離散化するモデルを除き、空間離散化のない集中パラメータゾーンに基づきます。ゾーン間および周囲との間で熱・質量フローが交換され、化学反応は特定ゾーン内で考慮されます。エネルギー・質量収支で各ゾーンの温度・組成を追跡します。ほとんどが動的モデルですが、事前定義プロセスステップに基づく疑似動的アプローチも提案されています。
モデルはアプローチが異なりますが、重要な共通特性を持ちます。(i) 質量・エネルギー・物質種の物理的保存則を導出・求解、(ii) 一般的数値手法として非線形常微分方程式系を設定・求解(多くの場合、小さな陽的積分スキームを使用)、(iii) 初期値と(一般に時間依存の)時間依存入力データ(電気入力、化学入力、質量負荷(スクラップ、DRI等)など)が必要。
製造プロセス