



線材圧延における重要考慮事項
線材は、鋼スラブ(ビレット)を熱間圧延して生産される、通常円形断面の鋼製品です。線材は、最終製品が生産されるまで二次・三次加工工程で長い後工程を経ることで知られています。さらに、最終製品はさまざまな産業分野で重要な部品として使用されることが多々あります。
近年、線材製造の技術開発活動は、その多様な用途におけるユーザーからの品質要求の高まりによって推進されてきました。主な用途には、自動車タイヤ補強用スチールコード(黄銅/青銅メッキビードワイヤおよびコードワイヤ)、高強度ケーブル、吊り橋・道路用亜鉛メッキワイヤ、鉄道分岐器、ばね線、補強ストランド、ファスナー、溶接棒、PC鋼線(プレストレストコンクリート構造物補強用)、太陽光発電産業向けシリコンウェーハ切断用ソーワイヤ、ピアノ線などがあります。
線材圧延工場における品質向上への取り組み
線材圧延工場(図1)では、二次・三次加工工程の要求を満たすため、これまでインライン熱処理設備の導入、小径線材の開発、二次加工の特定工程を省略することを目指した制御圧延、生産性向上、省エネなど、さまざまな側面に取り組んできました。近年、ますます激化する競争の中で製品品質の競争力を強化するため、寸法精度と製品冶金品質の向上、設備と操業効率の改善も極めて重要になっています。
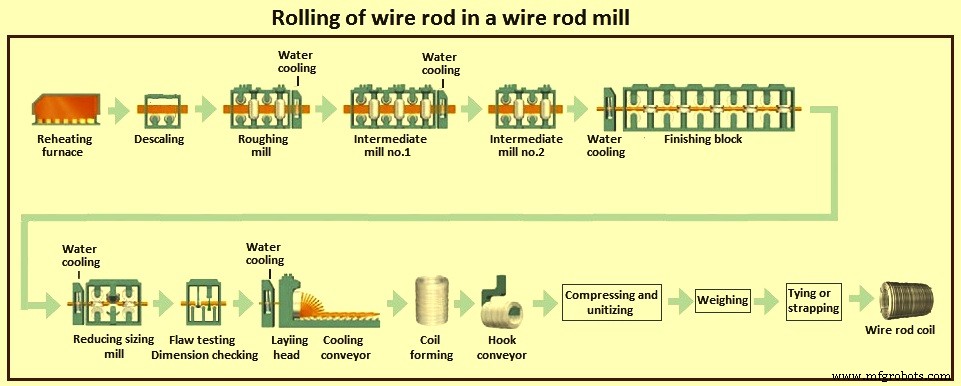
図1 線材圧延工場
小径・大径を問わず、さまざまなグレードの線材に対する需要の高まりは、高いプラント生産性と優れた品質の完成品の効率、極めて高いプロセス柔軟性を組み合わせた新技術の開発を線材製造業者に迫っています。最終用途に応じたプロセスルートの変更や生産計画の簡素化が可能であることは、現在、線材圧延工場の成功のための最も重要な要件の一つとなっています。
線材の技術的特性は、製造プロセス、ビレット化学組成とその検査/調整、ビレット再加熱、圧延温度最適化、さらにはミル配置に依存します。
ビレットとビレット調整
非金属介在物
ほとんどの線材グレードにおいて、非金属介在物の存在は極めて有害です。微細な空隙や金属マトリックスの不連続性を促進し、圧延工場での線材圧延中や後工程で線材断線を引き起こす可能性があるためです。このような介在物(主に酸化物、ケイ酸塩、硫化物、窒化物)は、製鋼工程のさまざまな段階(合金化、脱硫、脱リン)で発生するか、または外因性由来、例えば溶鋼と耐火物ライニング材の直接接触による摩耗効果によって生じます。全体的な量と分布に関する側面に加え、非金属介在物の危険度を判断する最も重要な指標は、その形状と変形性です。アルミン酸塩は融点が高く変形しにくいため最も有害ですが、球状マンガン硫化物(主に鋳造段階で生成)は圧延時に微細な延性ストリングに容易に破砕され、後工程でさらに変形可能です。
化学組成
化学組成は、線材の機械的特性と特定用途への適合性を決定するため、重要な側面です。さらに、化学組成そのものに加え、単一ヒート内および特定鋼グレードの異なるヒート間での化学組成の狭いばらつきを確保することは、線材の圧延および後工程での信頼性確保の基本です。リンや硫黄などの有害不純物を低レベルに抑えることが望まれます。これらの不純物は、後工程の引き抜き作業中の線材延性に深刻な影響を与える可能性があるためです。
偏析レベル管理
原料ビレットの偏析レベル管理は、線材から製造される最終引き抜き線の信頼性ある性能を確保する上で最も重要な側面の一つです。線材の適切な偏析レベルを確実にするためには、ビレットの連続鋳造段階が重要となり、柱状結晶の発生を最小限に抑え、等軸晶領域の発生を最大化するビレットを製造する必要があります。枝晶偏析は偏析バンドの形成を招き、圧延と引き抜き後でも残存し、線材性能の信頼性を制限します。さらに、高炭素線材の場合、微細偏析でも線材中心部にマルテンサイト組織を形成させ、線材断線リスクを高める可能性があります。
延性
線材の延性と後工程引き抜き作業時の挙動は、水素と窒素含有量に厳密に依存します。このため、鋼の水素と窒素含有量を許容限度内で管理することが極めて重要です。
ビレットサイズとビレットコンディショニング
最適なビレットサイズと必要な表面品質の定義は、議論の分かれるテーマです。ビレットコンディショニングは、鋳造と圧延技術を結ぶリンクであるため、線材製造においてさらに重要な側面です。鋳造そのままのビレットを圧延工場に直接移送できるか、製品不合格リスクを管理するためにビレットコンディショニングが必要かを定義するため、ビレット品質検査基準を規定する必要があります。ビレットコンディショニングラインの目標は、片肌やブリードのない高い表面仕上げ、脱炭層深さの管理、そして最終製品の不合格を最小限に抑えることです。
ビレット再加熱
線材品質を管理するためには、ビレット加熱の厳密な管理が必要です。再加熱炉は、ビレット表面品質、温度均一性、過度の浸漬(ソーキング)防止、オーステナイト結晶粒粗大化防止を確保しなければなりません。ビレット表面品質は、炉内でのスケール生成に依存します。さらに、高炭素グレードは脱炭化しやすい傾向があります。ビレットの脱炭化は、ビレット加熱時のバーナー制御によって管理する必要があります。
タイヤコードグレードなど、一部の線材グレードの再加熱で最も重要な側面の一つは、ミル内での圧延時間によるヘッド・ツー・テール温度降下を制限することです。小径線材を圧延する場合、最高速度で圧延しても時間が長くかかります。これは、連続ミル入口でのヘッド・ツー・テール温度降下が、最小径線材(例:5mm)で最大になることを意味します。この問題は、再加熱炉での適切な制御、各セクションの加熱パターン設定により、ビレットテール部の自然な温度損失を部分的に補償することで制限できます。
圧延設備
圧延設備は線材生産において極めて重要な役割を果たします。圧延機の最適化、操業柔軟性、プロセス信頼性は基本的な役割を担います。仕上げ製品品質(寸法公差、機械的特性、表面仕上げの観点)を向上させるためには、信頼性の高い専用の自動化システムも必要です。現代の圧延機では、板厚/断面、ロール角速度、スタンド間テンション、関連温度を制御するさまざまな自動化システムが導入されています。特定の熱機械プロセスと自動制御システムが開発され、線材の技術的特性、公差、表面品質の向上が図られています。
デスケーラ
ビレットコンディショニングと再加熱プラクティスに加え、ミルに適切な表面品質のビレットを供給するためには、デスケーリングが必要です。これは極めて重要な要件です。後続圧延段階での不可逆的な表面欠陥(圧延込みスケール)を防ぐため、完全に清浄な表面を確保しなければなりません。このため、炉出口で高圧水デスケーラによる一次スケール除去を、ビレット高速搬送時に極短時間で行い、有害な表面過冷却を防止します。
圧延スタンドとシャー
圧延スタンドは圧延プロセスの核心であり、その配置は、鋼グレード製品ミックス、圧延サイズ、最小/最大生産性、最小/最大圧延時間、必要噛み込み速度、必要シャー配置、上流/下流設備、メディア可用性などの技術的パラメータの寸法決定に適したものでなければなりません。
不適切なミル配置が圧延プロセス全体にどの程度影響するかは容易に理解できます。現在の環境では、一般的な線材ミル、広い意味では特殊鋼製品圧延能力を持つ線材ミルにおいて、処理鋼グレード、圧延戦略、サイズ変更迅速性の観点から、プロセス柔軟性への要求がますます高まっています。これは時間の経過とともに一層厳しくなっています。現代の線材ミルでは、マルチストランド圧延機で250回以上のサイズ変更を行うことも珍しくありません。このため、サイズ変更時間の短縮とロールパス設計の簡素化が優先事項となっています。
デスケーラ後のシャーは、特に線材ミルで低温圧延を採用する場合、切断力を備えている必要があります。圧延スタンドは、高圧延荷重を支えるため、高い軸方向と径方向の剛性を備えた適切な剛性を確保しなければなりません。コブル発生時のホース損傷リスクを低減しつつ、迅速な交換を可能にする必要があります。
仕上げブロックと減径サイジングミル
ブロックは、高圧延荷重に耐え、高圧延トルクを伝達するため、頑強な設計と重荷重仕様の構造が必要です。特定の線材グレードは、圧延ブロックの制約により強制される不適切な圧延温度に非常に敏感です。さらに、大径・小径を問わず厳しい寸法公差を実現することは線材品質の基本的側面であるため、圧延ブロック後の減径サイジングミルが必要です。
運転コスト、プラント効率、材料歩留まりのメリットに加え、「シングルパスファミリー」概念の適用(すべての製品を減径サイジングミルで仕上げる)により、減径サイジングミルの使用による各種線材グレードへの改善効果は、主に線材品質自体に反映されます。その理由は多岐にわたり、(i) 最適化された圧延シーケンスとテンション最適化により、コイル長手方向およびコイル間での絶対値と信頼性/再現性の両面で厳しいサイズ公差が実現可能、(ii) 小径品を優れた圧延速度で生産でき、純圧延時間とヘッド・ツー・テール温度降下を削減、(iii) 大径品は、サイジングブロックとループレイヤーヘッドの距離が短く、サイジングブロック後の水冷ラインが短いため、コイルテール形状が良好、(iv) 未処理(非水冷)棒鋼長が短縮、(v) 減径サイジングミルで適切な面積圧縮率が達成されるため線材内部品質が確保、(vi) 熱機械処理を適用して適切な結晶粒制御が可能、(vii) 破断点での技術的断面積縮小率が向上、(viii) マルチステージ圧延と冷却シーケンスにより熱プロファイルがより容易に制御可能、仕上げブロックでの過度な温度上昇を回避(図2)、(ix) 最終技術特性のばらつきを低減、(x) 最終圧延シーケンス後の冷却量削減によりスケール外観が大幅に改善、(xi) 高炭素グレードでは脱炭層が線材周囲に沿ってより薄く均一に分布、といった点が挙げられます。
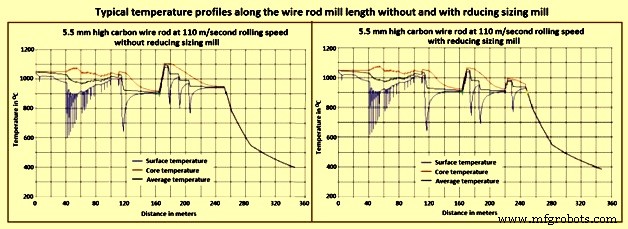
図2 減径サイジングミルなし/ありの線材ミル長手方向温度プロファイル
減径サイジングミルの総圧下率は、線材ミルの全製品ミックス範囲で臨界圧下率を大きく上回ります。したがって、すべての現代的な線材ミルはこの技術を装備しています。
高速シャー
線材ミルには通常、ミルのさまざまな場所に高速シャーが装備されています。これらのシャーは、現代のミルではプレーンおよび強化水焼入れ/自己焼き戻し鋼線材の両方で、圧延機の最大速度(最大130m/秒)で線材のヘッドとテールをトリミングするように設計されています。高速シャーの先進的な設計特性には、(i) ユニットのコンパクト化、(ii) 単一ブレードホルダー/単一ドライブ設計により、同一ブレードホルダー対でクロッピングとチョッピング操作が可能、(iii) 高速ブレード交換を実現する先進的なブレードロック/センタリングシステム、(iv) 短ストローク電動ダイバータ、(v) 偏角振幅の低減(ダイバータとコンベアの摩擦と摩耗を最小化)、(vi) 短い偏向サイクル、設計速度を大きく超える操作同期性と効率の向上、(vii) ブレード幅の大幅削減、(viii) 狭いブレードホルダーによる操作効率向上、(ix) 最高速度でのガイド要素摩擦低減、摩耗率低減、騒音低減、が含まれます。
インライン検査
標準的な慣行は、圧延プロセス完了後の冷間状態で線材を検査することです。しかし、圧延速度の向上と顧客の高品質製品要求により、この慣行はもはや要件を満たさなくなっています。したがって、線材ミルでの線材生産中に、新しいプロセスと品質管理技術が必要となっています。現在の一般的傾向は、圧延機内で熱間製品での試験も実施することです。オンライン試験には2つの利点があります。(i) 生産問題を早期に特定し、ミルオペレーターがさらなる損害発生前に介入できる、(ii) 不良品への後工程での時間とエネルギーの浪費を防ぎ、廃棄物生産を回避できる。インライン検査は通常、渦電流法に基づいています。
ループレイヤーヘッド
線材ミルのループレイヤーヘッドの通常の任務は、良好なコイルパターンと長いパイプ寿命を確保することです。仕上げ圧延速度の向上(小径圧延時など)に伴い、この要求はさらに厳しくなり、新たな技術的解決策と代替材料が必要となっています。
非常に高い圧延速度(100m/s超〜130m/s)は、機械的・自動化システムで適切に制御されない場合、ヘッドエンド、特にテールエンドの形成問題を引き起こします。さらに、これらの高圧延速度では、冷却コンベアでのループセンタリングがより困難になります。この側面は、熱機械処理の完了の観点から、一部グレードで根本的に重要です。
新世代のループレイヤーヘッドローターは、振動フリー運転のためのよく知られた「油膜軸受」をローター支持に採用するほか、3D運動力学シミュレーションを用いて具体的に研究された先進設計により、高仕上げ速度での操作安定性と摩耗率最適化を提供します。新しい設計と、徐々に曲がったループレイヤーヘッドパイプ形状への材料選定により、線材に理想的な経路を与え、パイプ全長にわたって内壁との恒常的接触を確保し、均一な摩耗分布を実現します。
制御冷却コンベアシステム
現在、線材ミルにおける冶金実践で最も一般的なのは、制御冷却コンベアシステムです。線材冷却技術セクションは、二段階水冷・空冷ラインと呼ばれます(図3)。このラインでは、線材ユニットの仕上げスタンドを出た圧延線材が、まず特殊ノズル装置による水冷で冷却され、ループレイヤーヘッドでコイルリング状に冷却コンベア上に置かれた後、底部からエアブロワーで吹き付けられる空気流によって空冷されます。
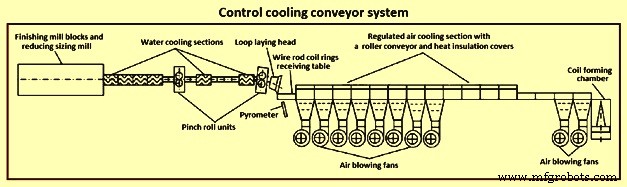
図3 制御冷却コンベアシステム
効果的な金属冷却条件を作り出すため、制御冷却コンベアシステム設備の設計特性は常に改良されています。例えば、中・高炭素鋼グレードの圧延線材生産では標準的な「ショート」制御冷却コンベアラインが使用され、溶接用途向け複合合金鋼を含む低炭素合金鋼では、緩冷却または遅延冷却モードが必要で、所定の「ロング」制御冷却コンベアラインがより効果的で汎用的です。
制御冷却コンベアシステムの設計特性により、圧延線材のさまざまな冷却モードの実装が可能です。エアブロワーによるコンベアへの空気供給で線材の急冷却が行われます。冷却速度が毎秒15℃以上の場合、圧延線材のミクロ組織は主にパーライトで構成されます。パーライトの構造成分が断面全体に均一に分布していることは、線材が後工程で高度な冷間塑性変形を受ける場合に特に重要です。パーライト組織は、高変形度の高強度冷間加工製品製造に最も適した組織です。
高炭素線材の場合、冶金的観点からの主な目的は、可能な限り高い未分解パーライト組織を得て、分解パーライトや遊離セメンタイト/フェライトを含む組織を最小限に抑えることです。先行共析フェライトの存在は、フェライト-パーライト界面でのクラック発生サイトの可能性が高いため、完全パーライトミクロ組織と比較して延性を低下させます。このため、先行共析フェライト量は可能な限り限定(1〜2%)する必要があり、機械的特性は一般に「ホール・ペッチの関係式」(層間間隔から引張強度を定義)で記述できます。ホール・ペッチの関係式によれば、材料強度は結晶粒径縮小により理論強度に近づけられ、20〜30ナノメートル付近でピークに達するまで強度は増大し続けます。
圧延ミルエリアでは、冷却コンベアでの線材温度制御が線材生産の核心をなします。ここで鋼の相変態が起こるためです。サイズとグレードに応じて、制御冷却コンベアでの最初の30〜50秒の処理が、最良の技術的特性を得るために戦略的に重要になります。
制御冷却コンベアは、適切な冷却レジーム選択により、すべての従来型鋼グレードおよび代替冷却モードを持つ特殊製品グレードの生産に対応します。また、減径サイジングミルと組み合わせた低温圧延と制御冷却で、炭素鋼と合金鋼グレードの処理を最適化し、特性と寸法制御の非常に良い組み合わせを生み出します。
制御冷却コンベアは、単一システム内で急冷モードと緩冷モードの両方を含む幅広い条件での処理を容易にします。この能力により、線材ミルは普通炭素鋼と合金鋼、さらにステンレス鋼やその他の特殊グレードを含む広範なスペクトルの製品を生産できます。制御冷却コンベアは、圧延時特性を改善し、より多くのグレードを直接使用可能な状態で生産し、球焼鈍などの後工程を削減または排除できます。
インライン熱機械処理
現在の環境では、線材ユーザーは製品の総合的品質についてますます要求が厳しくなり、特定用途(例:タイヤコード)では、必要な性能を確保するために専用プロセスルートの適用が必要です。線材ミルでのインライン熱処理の適用は、特殊鋼線材圧延のプロセス寸法決定アプローチを大きく変えました。インライン熱処理は、最終製品への付加価値向上のためのプロセス柔軟性と、生産コストと環境影響を最小化する高生産性と材料歩留まりを同時に実現します。
線材ミルでの熱機械処理は、動的再結晶化の結果として最終結晶粒径を微細化します。最終インライン水冷と制御冷却コンベアシステムでの優れた制御冷却と組み合わせると、熱機械処理は最終製品特性の決定に重要な役割を果たします。これは特に、後工程で球焼鈍される低合金・中合金鋼製品に有益です。結晶粒径を強力に制御できることは、ベイナイトやマルテンサイトなどの硬質製品への後続変態にも影響し、変態開始時間と温度をシフトさせます。したがって、熱機械処理は直接的な後工程冷間加工を最小限に抑え、焼鈍時間を短縮できます。
制御冷却コンベアシステムでの処理と低圧延温度の組み合わせにより、一部重要グレードの線材で焼入れ性を低減する能力が得られます。最終的にはフェライト生成を促進し、ベイナイトとマルテンサイトへの変態を遅らせます。熱機械処理で達成される微細化結晶粒は、熱処理中の拡散を改善し、熱処理温度と時間の短縮につながります。熱処理されない線材の場合、微細化された複雑な組織により冷間変形時の引張強度上昇(引張ピックアップ)が生じ、以下の利点をもたらします。(i) 圧延時引張強度の低減、(ii) 後工程応答の改善、(iii) 加工硬化能の向上。これらの改善は結晶粒微細化とミクロ組織制御に起因します。制御冷却コンベアシステムでの冷却プロセスの良好な制御と線材焼入れ性の低減の組み合わせにより、プロセスは非常に安定し、望ましくない硬質相形成の可能性を低減します。
技術的特性とスケール最適化のための制御システム
圧延温度の制御は、一定のひずみ荷重、最適な寸法公差、優れた技術的・冶金的特性、製品均質性の向上、品質と量の両面での適切なスケール特性を達成するための重要な側面です。
線材ミルでは通常、戦略的位置で水冷を行い、圧延温度とコイリング温度を管理し、バーの自己焼き戻しに十分な時間を確保し、線材ブロック入口での表面と芯部の温度差を最小限に抑えます。一部の鋼グレードでは、最適条件は一般に「正規化圧延」温度範囲で表され、高圧水冷ノズルを管理する温度クローズドループシステムによって精密に制御されます。
圧延とコイリング条件の不適切な制御に非常に敏感な鋼グレードでは、最終技術的特性と後続引き抜き作業に影響する実質的な問題(パーライトコロニー密度など)や、単に美観上の問題(「赤錆」外観)が生じる可能性があります。
線材製造中には2種類の酸化鉄が形成されます。一次スケールと二次スケールです。一次スケールは、線材圧延前の再加熱炉内でスラブ表面に形成され、デスケーラで除去されます。二次スケールは、線材圧延中と冷却コンベア上でのレイダウン後に形成されます。線材の二次酸化スケール構造は、内側から外側へ、ウスチット(FeO)、マグネタイト(Fe₃O₄)、ヘマタイト(Fe₂O₃)の3層で構成されます。しかし、一部の鋼グレードではヘマタイト量が少ないため、実質的に2層のみが存在します。このようなスケール厚さは、温度と酸化時間に非線形に比例します。すなわち、900℃以上、特に酸化最初の20秒ではFeO成長が速く、その後より線形になり、Fe₃O₄厚さはほぼ一定です。さらに、酸化肥厚率は650℃に達するまですべての温度で高く、この点以降は酸化速度が遅くなり、スケール厚さはほぼ一定か非常に緩やかに成長します。したがって、二次スケール厚さは制御冷却コンベアシステムの冷却モードに大きく依存します。
ファスナー産業のニーズによれば、スケール品質と量は適切な熱処理で制御すべき重要な側面です。線材の後工程では、機械的または化学的デスケーリングが用いられます。機械的デスケーリングによるスケール除去を容易にするため最適なウッサイトスケールを確保するには、高コイリング温度(900℃超)が適し、化学的デスケーリングを容易にするには、薄く密なスケールが形成され金属損失と酸洗時間を削減する、より低い温度(約850℃)が用いられます。いずれにしても、2段階冷却(圧延中/後の強制水冷と冷却コンベアでの急冷)の最良の総合技術的特性を制御する必要があります。
近年、生産性、経済、環境上の理由から、スケール機械除去に適した線材への要求が高まっています。スケール機械除去技術が向上したためです。一部用途では完全なスケールフリー表面が要求されるため、化学的デスケーリングが使用されます。
線材コイルの取り扱い
線材コイルはほとんどの場合、無梱包状態で輸送されるため、錆の影響を受けます。輸送前に露天保管されることもあり、輸送時に束から水が滴り落ちるのを目にすることは珍しくありません。これは熱間圧延製品であり、釘製造、フェンス用亜鉛メッキワイヤ(有刺鉄線含む)、道路メッシュ、PC鋼線など、幅広い最終用途に向けて後工程で加工されます。
線材出荷の多くは最終的に冷間引き抜きされます。このプロセスでは、ワイヤーをダイスを通して強制的に通し、線径を減らし、長さを増やします。このため、ワイヤーのキズやニッキは許容されません。ダイスを通過する際にワイヤーが切断される可能性があるためです。引き抜き用でなくても、こうした欠陥は望ましくありません。例えば道路メッシュ製造では、これらの欠陥が完成品に現れるためです。不適切な積み付け、潰れ、バンド切れによる輸送中の束崩壊は避けなければなりません。これは線材のルーズターンを生じさせ、絡まり、相互巻き込み、ねじれに発展するためです。その結果、コイルの一部を切り落としてスクラップにする必要が生じる場合があります。これが最終解決策でない場合でも、線材の用途によっては、束内でのターンの絡まりとねじれが生産ラインでのタイムロスを招きます。
線材コイルが梱包されている場合、より繊細な性質の加工向け、例えば楽器用ワイヤーであることを示します。特殊鋼線材コイルは通常、腐食と機械的ストレス(傷、バックリングなど)から保護され、防腐(オイル塗布や「気相腐食防止剤」紙)やフィルムコート包装紙、プラスチックフィルムを用いた多層梱包が施されます。
線材コイルは機械的損傷に敏感なため、慎重に取り扱う必要があります。適切な取り扱いと、適切な取り扱い・吊り上げ設備(クロスバー、Cフック、コイルマンデル、ウェビングスリング、チェーンスリングなど)の使用により損傷を防止できます。過度な力でワイヤーコイルを吊り上げたり降ろしたりすると変形が生じ、ワイヤーコイルを正しく開き巻きして後工程処理できなくなるため、後工程に悪影響を与えます。
線材コイルは、十分な強度と積載能力を持つヘッドボードと側壁(スタンション)を備えた車両や鉄道貨車で輸送する必要があります。滑り止め材も荷物の下と層間に配置する必要があります。取り扱い方法と車両特性(荷重分布)により荷物の隙間はしばしば避けられないため、想定される加速度に応じて、直接固縛(タイトフィット、ループラッシング)および/または摩擦固縛(タイダウンラッシング)により荷物を固定する必要があります。
製造プロセス
- ローラーピン:エトルリア起源から現代の職人技へ
- ティアラの芸術と職人技:歴史、素材、現代デザイン
- 有刺鉄線:歴史、構造、現代の用途
- ローリングアラームロボット:Raspberry Pi と Google カレンダーで動くスマートモバイル目覚ましシステム
- MOSMusicプロジェクトキット: MOSFET、Arduinoで音楽同期照明制御
- Arduino制御3Dワイヤーベンディングマシンの自作:ステップバイステップガイド
- 高炉およびその付帯設備の設計における重要な考慮事項
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- EDM(放電加工)完全ガイド:原理・種類・メリット・デメリット
- 主要数学定数:ネイピア数(e)と円周率(π)— 応用と定義
- CNCマシニング卓越性を支える主要品質検査基準