



カスタム金属鋳物の仕様と注文:エキスパートガイド
カスタム金属鋳造プロジェクトの成功を確実にする9つの重要考慮事項
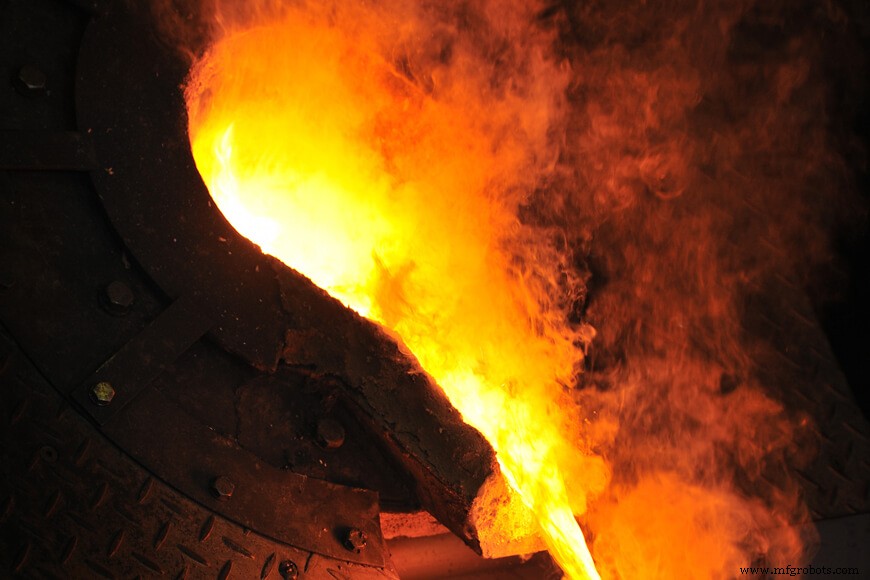
金属鋳造は、液体金属を金型の空洞に充填することで形状(鋳物)を生産するプロセスです。鋳造金属製品は優れた強度と耐久性を提供し、農業、自動車、鉄道、家電、建築、造船、石油ガス採掘、水処理、林業、鉱業などの重機用途に役立ちます。
サプライヤー鋳造所の適格性確認と金属鋳物の注文は時間のかかる試練となり得ますが、そうである必要はありません。 見積もりと鋳造プロセスを理解することで、コストのかかる失敗を回避できます。 サプライヤー鋳造所との明確かつ徹底したコミュニケーションは、よく設計され経済的な最終製品につながります。
見積もり依頼
鋳物の見積もりを依頼する目的は、購入鋳物コスト、品質、納期の最適なバランスを確立することです。 自動的に最安値を選択したくなるかもしれませんが、そうすると納期遅延や品質低下を招き、長期的にはより高コストになる可能性があります。
賢明な顧客は、ツーリング要件、公差、仕上げ代、図面・仕様・加工要件への例外条項など、受け取った見積もりのすべての条項を比較検討しなければなりません。 機械加工削減、改善された納期条件、サプライヤー鋳造所の経験と信頼性などの他の要因は、鋳物の実際のコスト対価値を決定する上で特に重要です。
サプライヤー鋳造所から金属鋳造価格を請求する際に対処すべき少なくとも9つの重要な考慮事項があります:
- 予備鋳造設計
- 数量
- 仕様
- 健全性
- 試験と検査
- 重量
- パターン
- 機械加工
- 生産と納品スケジュール
1. 予備鋳造設計
鋳造金属部品は、鋳造プロセスを最大限に活用するように設計されるべきです。 効率的でコスト重視の生産のために、鋳造設計は、望ましい物理的特性、ネットシェイプ要求、外観を実現する最もシンプルな生産方法を選択すべきです。
必要な部品の正確な寸法を詳細に記した図面を、見積もり依頼に含めるべきです。
鋳造プロセスの理解やサプライヤー鋳造所とのコミュニケーションが、鋳造所の観点から最もコスト効率の良い設計を決定するのに役立つ、いくつかの重要な設計要素があります。
最小肉厚
すべての鋳物には、その強度と剛性によって決まる最小肉厚があります。 仕様より薄い設計はプロジェクトを鋳造不能にする可能性があります。 成功するには、鋳物の設計が液状金属を金型の薄肉部分まで充填できるようにしなければなりません。
液状(溶融)金属は非常に速い速度で冷却されます。 ゲートから遠い薄肉部分には、冷却が速すぎて金属が入らないことがあります。 一般的なルールとして、従来プロセスを使用する場合、設計に0.25インチ(6mm)未満の厚さの領域を持たせるべきではありません。 インベストメント鋳造ではより自由度が高く、肉厚を0.030インチ(0.76mm)まで下げられます。
ドラフトとコア
「ドラフト」とは、パターンの垂直面のテーパーを指します。 ドラフトは、金型の壁を乱すことなくパターンを金型から引き抜くために必要です。 これらの角度の制限を無視すると、金型が鋳物から取り外される際に裂けてしまいます。
各鋳物に必要なドラフト量には、製造プロセス、鋳物サイズ、成型が手作業か機械かによって影響されます。 機械成型鋳物ではより少ないドラフトで済みます。 しかし、グリーンサンド金型で作られる鋳物は、通常より多くのドラフトを必要とします。 経験則として、1フィートあたり3/16インチ(約1.5度)のドラフトを許容します。
コアは、成型砂の一片によって鋳物内部に作られる中空空間です。 パターンだけでは作れない空間や空洞があるときにコアが必要です。 コアの使用はドラフトの必要性を排除することがありますが、鋳物コストを増やすため使用は制限すべきです。
鋳物に配置できるコアの最小直径に影響する3つの要因:
- コアが配置される領域の厚さまたは深さ、
- コアの長さ、および
- サプライヤー鋳造所が採用する鋳造方法。
パーティングライン
一平面でのパーティングは、パターンの生産と金型の生産の両方を容易にします。 直線的なパーティングライン(一平面上のパーティングライン)を持つパターンは、不規則なパーティングラインを持つものより容易かつ低コストで生産できます。 対称的な鋳物形状はパーティングラインを容易に示唆します。 このような鋳造設計は成型とコア作りを簡素化し、可能な限り使用すべきです。 常に「分割パターン」(別個のコープとドラグ)として作られ、金型での手作業を最小限に抑え、鋳物仕上げを改善し、コストを削減します。
コア
コアは、パターンだけでは作れない開口部と空洞を作るために金型内に配置される別個のピース(多くの場合成型砂で作られる)です。 鋳物の最終コストを削減するため、設計によって必要なコアの数を排除または削減するあらゆる努力がなされるべきです。
鋼鋳物で正常に使用できるコアの最小直径は3つの要因に依存します:
コアを取り囲む金属セクションの厚さ、
コアの長さ、および
サプライヤー鋳造所が使用する特別な注意事項と手順。
コアがさらされる悪条件の熱的条件は、コアを取り囲む金属厚が増しコア直径が減少するにつれて厳しさを増します。 これらの重いセクションからの増大する熱量はコアを通じて放散されなければなりません。 熱的条件の厳しさが増すにつれ、鋳物の洗浄とコア除去がより困難かつ高価になります。
コアを取り囲む金属セクションの厚さとコアの長さは、浮力によってコアに誘導される曲げ応力、したがってサプライヤー鋳造所が要求公差を得る能力に影響します。 コアサイズが十分大きければ、ロッドをよく使用してコアを強化できます。 当然、金属厚とコア長が増すにつれ、曲げ応力に耐えるために必要な補強量も増えるため、最小コア直径も追加補強に対応するために増やさなければなりません。
清掃エリアがアクセス不能な場合、鋳物空洞からコアを取り除くコストは法外になる可能性があります。 鋳造設計は、コアの除去を許容する十分な大きさの開口部を提供すべきです。
アクセスしにくい鋳物領域は、コア除去をより困難にし、プロジェクトの経済的実現可能性に影響します。 鋳物は常に、コアの除去を許容する十分な大きさの開口部で設計されるべきです。
鋳物は通常、別途指定がない限り、未機械加工の鋳造肌表面で出荷されます。 鋳造プロセスを活用するため、サプライヤー鋳造所は最終的に機械加工される表面(詳細は下記「8. 機械加工」を参照)と基準点の位置を知るべきです。 図面提供時に許容寸法公差を示す必要があります。 公差は通常、サプライヤー鋳造所と顧客間で合意されます。
顧客の設計エンジニアとサプライヤー鋳造所の緊密な協力は、鋳造設計の最適化に不可欠です。 すべての鋳造設計は、鋳造プロジェクトの実現可能性を判断するために、生産前に鋳造専門家によってチェックされるべきです。
2. 数量
生産する鋳物の数、またはランの長さは明確に記述されるべきです。 注文数量は価格に大きな影響を与え、長いランは鋳物あたりのコストを下げます。
必要な部品数量は些細な考慮事項ではありません。 プロジェクトの部品消費量が必要なツーリングの種類を決定するだけでなく、特定の鋳造所が生産量ニーズを満たす能力を定義するからです。
多くの鋳造所は短期・短納期「ジョビング」作業の生産を専門とし、他は大量生産に焦点を当てています。 ニーズを早期に定義することで、正しい生産施設とコミュニケーションしていることを確実にできます。
3. 仕様
業界標準仕様は、鋳物顧客にほぼあらゆる鋳造用途の基準を確立するツールを提供します。 これらの仕様は、顧客の技術スタッフが要求する特別な要件を排除しません。 標準仕様からの逸脱は、誤解、コスト増、潜在的サプライヤー鋳造所の失格を招く可能性があります。 仕様の補足要件ではなく本文の条項に例外を取った場合、その結果の鋳物をその仕様への準拠で保持することはできません。
鋳造する正確な金属合金は、ASTMのような国際的に認められた標準を使用して指定すべきです。 鋳物は鉄系(鉄基)と非鉄系(非鉄基)の2カテゴリーの金属から生産されます。
鋳鋼が最も一般的な鉄系鋳造金属ですが、望ましい物理的特性に応じてステンレス鋼、可鍛鋳鉄、ダクタイル鋳鉄など他の金属も使用できます。 アルミニウムと銅が鋳造で最も一般的な非鉄金属です。
機械的特性は、別鋳造または鋳物に取り付けられた試験片によって検証されることがあります。 取得される機械的特性は金属の品質を表しますが、必ずしも鋳物自体の特性を表すものではありません。鋳物の特性は凝固条件と熱処理中の冷却速度の影響を受け、それらは鋳物厚、サイズ、形状によって影響されます。 一部グレードの硬化能力が、要求される機械的特性が得られる最大サイズを制限することがあります。
熱処理
熱処理は、特定合金の特性を標準化、均質化、向上させるために使用されます。 多くの合金では、熱処理は最終鋳造製品で指定最小物理的特性が達成されることを保証するための日常的なプロセスです。 温度制御装置、さらには高度な温度記録装置が、最新の熱処理炉で日常的に見られ、熱処理ステップの一貫性と品質を確保します。
場合によっては、特殊熱処理(炎焼入れ、浸炭など)を、サプライヤー鋳造所が実施する追加プロセスとして指定できます。
4. 健全性
金属部品の健全性とは、砂介在物、スラグ介在物、マクロポロシティ、収縮などの不純物や不連続からの自由度を指します。 欠陥ゼロの鋳物を生産することは不可能です。様々な程度の欠陥を持つ鋳物のみです。 鋳物の合否は、顧客の正式なエンジニアリング要件に基づき、国際的に認められた標準(ASTMなど)に従って部品を検査することで決定されます。 合否基準は生産前にサプライヤー鋳造所と顧客間で合意によって定義されます。 これらの基準は鋳造コストと使用される生産プロセスの両方に影響します。
5. 試験と検査
生産後、すべての鋳物は仕様要件を満たすことを確認するために試験されるべきです。 鋳物は寸法精度、表面仕上げ状態、物理的特性、内部健全性、クラックについても検査されます。 多くの用途では試験が義務付けられており、材料仕様やその他の一般要件を満たすことを確実にするために追加試験が要求されることがあります。
試験と合格基準は生産前に明確に伝達され、合意される必要があります。 より厳格な試験条件は全体コストを増加させます。 コスト効率を維持するため、試験と合格の条件は各用途の正確な要件に基づくべきです。
鋳物を検査するために使用される試験には、破壊試験と非破壊試験の2種類があります。
破壊試験
破壊試験は、必要な部品に加えて別途試験鋳物を鋳造することを必要とします。 試験鋳物は、内部健全性(介在物、収縮、ガスの量)を視覚的に判定するために破壊されます。 破壊試験は試験されたピースの状態のみを示し、他の非試験ピースが健全であることを保証しませんが、広く実践されています。 試験鋳物が合格なら、同じ方法で生産された鋳物は同じレベルの健全性を示すと仮定して生産を進められます。
非破壊試験
非破壊試験法は、製品を損傷せずに内部と外部の健全性を検証するために鋳物自体に適用されます。 方法には目視検査、寸法検査、液体浸透染料検査(LPI)、磁粒検査(MPI)、超音波検査(UT)、放射線透過検査(X線)が含まれます。
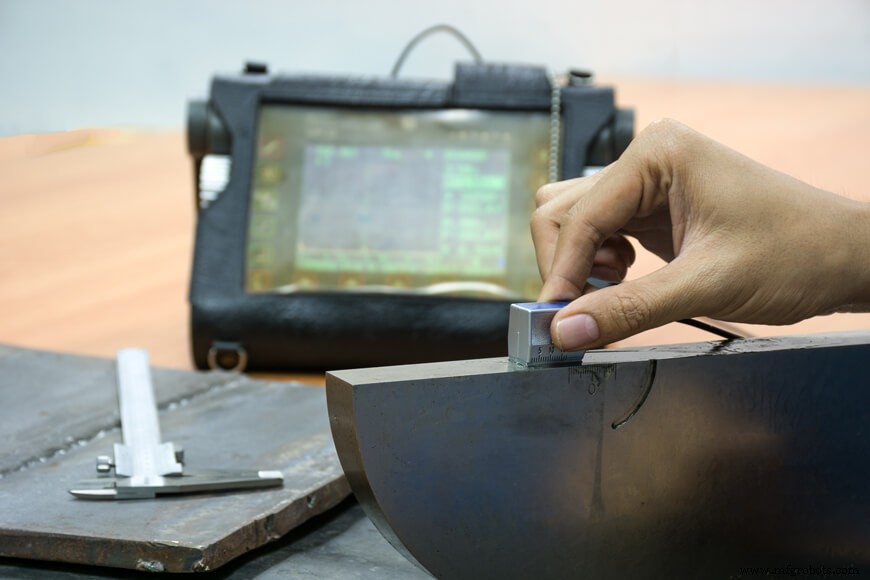
検査完了後、検査済み合格鋳物は時々そのまま出荷されますが、多くの場合さらなる処理が施されます。 これには特殊熱処理、塗装、防錆油、その他の表面処理(溶融亜鉛めっきなど)、機械加工が含まれることがあります。
6. 重量
あらゆる鋳物の重要なコスト要素は材料です。 鋳物の重量が重いほど、その鋳物の材料コストは高くなります。 対象部品についてより詳細な重量データを鋳造所に提供できるほど、より正確で信頼性の高い価格計算が可能になります。
鋳造所は鋳物の正味(結果)重量だけでなく、総重量を主に懸念します。 総重量は、結果としての鋳物と、鋳造プロセスから健全な鋳物を得るために必要なすべての給湯材料(ゲート、ライザーなど)を満たす溶融金属の重量で測定されます。 鋳造所の鋳造価格は、彼らが達成する鋳造歩留まり(鋳造プロセスの効率と、結果鋳物の重量を金型に注がれた給湯金属重量で割ったもの)によって大きく影響されます。
7. パターン
パターンは金型を作るために必要で、パターンメイキングはパターンを生産するプロセスと職業です。 パターンは鋳物の形であるため、鋳物はそれを作ったパターン以上の品質にはなり得ません。 密な公差や滑らかな鋳物仕上げが望まれる場合、パターンが慎重に設計、構築、仕上げられることが特に重要です。
パターン設備の設計とその結果のコストは、顧客とサプライヤー鋳造所の間で大きな誤解の原因となり得ます。 既存/古い設備が利用可能でも鋳造所の生産機械に合わせて新しいパターン設備を構築する必要がある、ハーフコアボックスの代わりにフル分割コアボックスが必要、木製パターンの代わりに金属パターンを生産する必要がある、ルーズパターン使用ではなくマウントパターンが必要など、設備コストに影響する多くの議論領域のほんの一部です。 インバリアブルに、最も洗練されたパターン設備から最低鋳造コストと最高鋳造品質が生まれますが、それらは最高のパターンコストを生み出します。
8. 機械加工
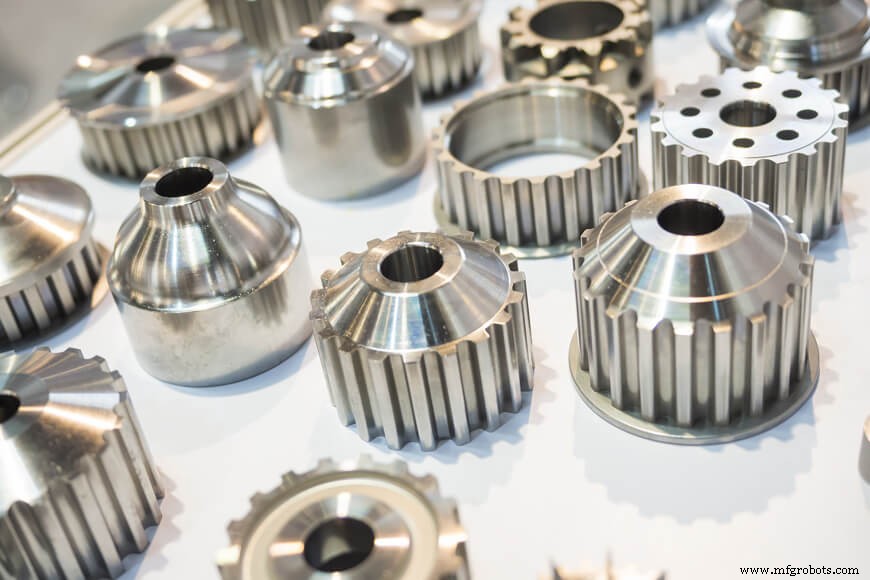
不要な余分な材料を機械的に除去するプロセスを機械加工と呼び、高い寸法精度が必要な場合に不可欠なプロセスです。 したがって、特に鋳造部品や製品が厳しい公差を持つ場合、機械加工アローワンスとして一定量の追加材料を割り当てるべきです。
公差とは、与えられた生産方法で達成可能な寸法精度を指します。 金型膨張、凝固収縮、熱収縮はすべてグリーンサンド鋳造プロセスでの完成部品公差に影響します。 したがって、鋳造肌部品の公差には限界があります。 より厳しい公差が必要な場合、後続の機械加工が一般的に採用されます。
すべてのサプライヤー鋳造所が社内で機械加工を提供しているわけではありませんが、機械加工によってその部品固有の要件を満たせる鋳造製品を生産する責任があります。 この目標を達成するには、顧客のエンジニアリングと購買スタッフと鋳造生産者の間で緊密な関係を維持する必要があります。 協力的アプローチで、以下の点を考慮しなければなりません:
- 鋳造プロセス、その利点と限界、
- 機械加工ストックアローワンス(粗切削後の仕上げ用残材量)で、すべての機械加工面でクリーンアップを保証、
- クランプと治具デバイスによる部品固定に関連した製品設計、
- 材料仕様と熱処理の選択、および
- 生産する部品数量。
最初に生産されるすべての鋳造設計は、すべての機械加工要件が達成可能かどうかを判断するためにチェックされるべきです。 これを達成する一つの方法は、サンプル鋳物の完全なレイアウトを作成し、機械加工手順を必要とするすべての面に適切な機械加工ストックアローワンスが存在するかをチェックすることです。
よりシンプルな設計では、鋳物の完全なレイアウトは不要かもしれません。 しかし、機械加工寸法がより複雑な場合、鋳物を徹底的にチェックすることが推奨されます。 ターゲットポイントを設定し、すべての機械加工面を示すラインをマークアウトすることで、生産の全段階を通じて一貫性を確保できます。
9. 生産と納品スケジュール
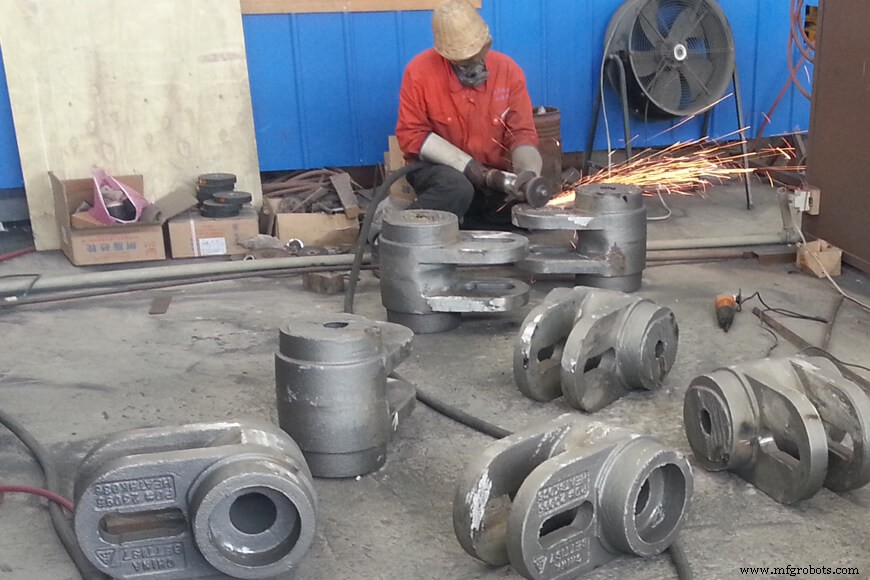
納品と需要要件の伝達は、短期・長期ニーズの両方を満たせる適切な工場を見つけるために不可欠です。
上記すべての考慮事項に加えて、顧客とサプライヤーの双方が生産スケジュールニーズを認識することが不可欠です。 例えば、顧客が6週間で生産部品の納品を必要とする場合、そのような仕事を引き受ける意欲や能力のある鋳造所の数は大幅に制限されます。 逆に、顧客が詳細な長期ニーズ(例:部品「x」を年間600個、1回の注文で150個ロット、初回生産ランは6ヶ月以降不要)をレビューしてくれる鋳造所を探しているなら、より多くの関心があり能力のある当事者が見つかるでしょう。
見積もり依頼は必要納品日よりかなり前に行うべきです。 金属鋳造プロセスの複雑さにより、鋳物注文後、フル生産と納品までプロジェクトリードタイムが容易に24週間に達する可能性があります。 この期間には商業的考慮(財務管理)、パターンとツーリング構築、サンプリング、検査、パターン変更、(フル)生産セットアップ、生産、後工程プロセスなどが含まれます。
鋳物の注文
協力的な取り組みは、金属鋳造プロジェクトの成功したアウトソーシングに不可欠です。サプライヤー鋳造所は、設計の初期段階から製造と製品納品まで関与すべきです。
サプライヤー鋳造所が見積もり依頼をレビューすると、クライアントと共にすべてのコストを評価し、製品目標を決定します。 良い計画は鋳造所とクライアントの両方に利益をもたらします。鋳造専門家が生産前にプロジェクトを評価し、最も経済的な解決策のための最良の材料と方法を推奨します。
鋳造ニーズについて可能な限り正確で詳細な情報を鋳造所に提供することで、顧客は多くのフィードバック、質問、そして詳細確認後には興味を持った当事者からの価格提示を期待できます。 適切な準備は注文プロセスを効率化し、時間を節約し、製品エラーの確率を減らします。
製造プロセス