



薄板鋳造圧延(TSCR)技術:平板製品生産の革新
平板製品の生産では、溶鋼は一般的に連続鋳造機で厚さ150〜350mmのスラブとして鋳造されます。これらのスラブは検査、スカーフィング後、スラブ再加熱炉で圧延温度まで加熱され、半連続または連続熱間圧延機で熱間圧延コイル(HRC)へ圧延されます。薄板鋳造圧延(TSCR:Thin Slab Casting and Rolling)技術の開発は、熱間圧延コイル生産の工程数削減への一歩です。元々TSCR技術は投資コストと生産コスト削減を主目的として開発されましたが、現在では技術的応用における鉄鋼の優位性維持に最も有望な生産ルートの一つとなり、高度な成熟度に達した技術と見なされています。スラブ厚50/55mmで鋳造速度6.0m/分は現在では一般的です。
当初、薄板鋳造ルートでは商業品質の普通炭素鋼のみが鋳造されていました。しかし現在では、低・中・高炭素鋼、HSLA(高強度低合金)鋼種、ラインパイプ鋼種、IF(隙間原子フリー)鋼種を含む自動車用鋼種など、ほとんどの鋼種が薄板鋳造ルートで鋳造可能です。実際、この技術は鋳造と圧延の鉄鋼技術にパラダイムシフトをもたらしました。薄板鋳造圧延技術が可能になったのは、鋳造と圧延プロセスの複数の改良によるものです:(1) 型設計、(2) 油圧型振動、(3) 電磁ブレーキ(EMBR)使用、(4) 高圧スケール除去装置とローラーサイドガイド(エッジャー)の圧延機採用、(5) 動的液体コア減厚(LCR)、(6) 型パウダー品質と再設計SEN、(7) 水噴霧冷却。
TSCR技術の主な利点
厚板鋳造・熱間圧延と比較したTSCR技術の主な利点:
- 設備投資コストの削減
- 必要人員の削減
- 必要床面積の削減
- 溶鋼から製品までの歩留まり向上
- 単位燃料消費量の削減
- 単位電力消費量の削減
歴史
TSCR概念の実装は、技術的課題が多く1980年代半ばまで成功しませんでした。最初のブレークスルーは1985年10月、SMSシュレーマグ・ジマグにより、クロイツァール・ブッシュヒュッテンのパイロットプラントで厚さ50mmの最初の薄板スラブ鋳造に成功したことで達成されました。この成功は特許取得の漏斗型型と最適化された浸漬ノズルにより達成されました。SMSシュレーマグ・ジマグはこの技術を「コンパクトストリップ生産(CSP:Compact Strip Production)」と命名しました。最初のCSPプラントは1987年末に受注し、1989年7月、インディアナ州クロフォードビルのニュコア・スチールで稼働開始しました。稼働数日後に未熟なオペレーターにより鋳造機で大規模なブレークアウトが発生し、この技術の迅速な受け入れに影響を与えました。ほぼ同時期、マンネスマン・デマグとアルベディグループによりインラインストリップ生産(ISP:In-line Strip Production)プロセスが集中的に開発されていました。ISP開発は1988年、アルベディ・マンネスマン特許に基づき開始されました。1992年、アルベディのクレモナ工場でプロトタイプISPプラントが建設され、このプロセスの大半の開発がここで行われました。1994〜95年、プロトタイププラントが第1段階開発を完了。その後ISP技術に基づき、アルベディは「アルベディESP」ブランドで新しい薄板鋳造/エンドレス圧延プロセスを開発し、0.8mm厚ストリップを生産しています。オーストリアのフェスト・アルピーネ(VAI、現プリメタルズテクノロジーズ)とイタリアのダニエリも薄板鋳造圧延技術を開発しました。VAIの技術は「連続薄板鋳造圧延技術(CONROLL)」と呼ばれ、最大125mm厚スラブを生産します。これは中厚スラブに近いです。ダニエリ開発技術は「連続フレキシブル薄板圧延(fTSR)」と呼ばれ、70〜90mm厚スラブを生産します。中国とインドが大規模に鉄鋼生産を拡大し始めたことで、TSCR技術の導入が大きく加速しました。今日、CSP技術ベースの3ストランドTSCRプラントがインド・グジャラートのESSAR(現アルセロールミッタル・ニッポンスチール・インディア)に設置されています。
TSCRプロセスは、プラント当たり生産量、可用性、転換コスト、生産鋼種範囲、ニアネットシェイプ寸法、ストリップ形状、品質パラメータ、表面特性などにおいて極めて動的な発展を遂げてきました。現在、TSCR技術は低炭素・中炭素鋼だけでなく、ステンレスフェライト系・オーステナイト系鋼種、配向性電磁鋼板も生産するために使用されています。上流工程と下流熱間ストリップ処理設備もさらなる発展を遂げ、CSPプラント製品に対応するようプラントエンジニアリングと技術が適応しています。例えば、熱間圧延厚さ約1mmまで対応可能です。
TSCRプロセスの冶金的・重要特徴
タンディッシュからコイラーまでのTSCRプロセスでの鋼処理には、以下の冶金的・重要特徴があります:
- 薄板スラブの急速凝固により樹枝構造が微細化。樹枝構造の修正によりより均質な構造となる。
- 非金属介在物が微小で球状、熱間圧延中も形状を保持し、等方的特性(靭性、曲げ加工性等)に寄与。
- 添加微量合金元素がすべて固溶状態で残留。鋳造スラブの圧延前高温により、早析出を回避。
- ペリテクティック領域での鋳造困難を最小化するため、多くの微量合金鋼の炭素含有量を0.05〜0.06%に制限。この制限は靭性と溶接性に有利。
- スラブ曲げ・直し時の高温により、横割れ形成傾向を最小化。
- 均熱炉温度は微量合金元素に依存し、微量合金を固溶状態に保つよう設計。
- 直接装入が熱間圧延時のエネルギー消費削減の主要因子。
- 薄板スラブ圧延では、初期パスでの変形量がしばしば50%超。高温での大変形は、粗大オーステナイト粒(1000μm超)を再結晶により微細化するために不可欠。
- オーステナイト粒の微細化と均一化は、4〜5μmまでの微細フェライト構造の前提条件。
- ランアウトテーブルでの加速冷却とオーステナイトの過冷却がフェライトをさらに微細化。
TSCRプロセスの生産工程と典型的な温度変化を図1に示します。
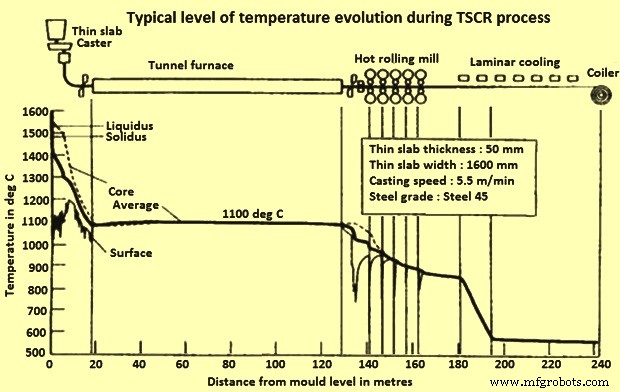
図1 TSCRプロセス中の典型的な温度変化
TSCRでのより速い凝固はより均一で微細な構造を提供します。鋳造時の急速凝固により達成される微細な二次樹枝腕間隔(SDAS)は、従来鋳造より微小偏析構造が少ないより均質な構造を促進します。微小偏析は樹枝腕間での偏析で、最小溶質濃度が樹枝腕中心に、最大溶質濃度が腕間にあります。実際、SDASはスラブ連続鋳造での不均質性の尺度です。薄板鋳造では「液体コア減厚(LCR)」システムを使用します。液体コア減厚により、コアがまだ液相である間に型下部でのストランド厚を減らせます。一般的にストランドガイドシステムの最初のセグメントを調整して、ストランド厚の所望減厚を得ます。以下に各TSCRプロセスを説明します。
コンパクトストリップ生産(CSP)
CSP技術の基本概念は、3工程である(1)鋳造、(2)温度均一化、(3)熱間圧延の連結による最大コスト効率達成です。製鋼後の溶鋼は連続鋳造機(CCM)のタンディッシュへ注がれます。この技術では、溶鋼を50〜90mmの所望厚さのスラブへ鋳造します。スラブは適切な長さにせん断され、トンネル炉または均熱炉(通常1,150℃設定)へ搬送されます。この時点でスラブはオーステナイト粒度500〜1,000μmを示します。炉内20分の滞在時間後、スラブは炉を出てクロップせん断されます。熱薄板スラブは約1,000℃で仕上圧延機へ入ります。スラブは5、6、場合によっては7スタンドの仕上圧延機を通過する際に熱間ストリップ(厚さ0.8〜約16mm、幅800〜1,880mm)へ圧延されます。圧延後の熱間ストリップはランアウトテーブル(ROT)に入り、コイリング温度まで層流冷却され、その後室温までコイリングされます。CSPプロセスの概要を図2に示します。
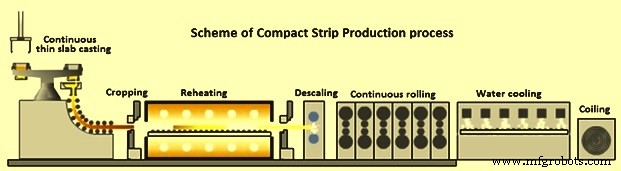
図2 コンパクトストリップ生産プロセスの概要
CSPプロセスの主要要素は、レードルタレット、型、ストランドガイドシステム、ピンチロールユニット、振り子せん断、2つの鋳造スタンドを接続するトランスファーカー付き加熱炉、5〜7スタンド圧延機、ストリップ冷却、コイラーです。プロセスは鋳造中の液体コア減厚によるスラブ厚の柔軟な設定を可能にし、最終ストリップ厚と鋳造厚・鋳造速度への適応を実現します。1mm厚熱間ストリップもこの技術で快適に熱間圧延可能です。CSPはプロファイルと平坦度制御システムに、よく知られたCVC技術を採用して調整しています。1ストランドプラント能力は最大150万トン/年(Mpta)、2ストランドで最大3Mpta、3ストランドで最大4Mptaです。3ストランドCSPプラントの概略レイアウトを図3、CSPプラントの異なるコンセプトを図4に示します。
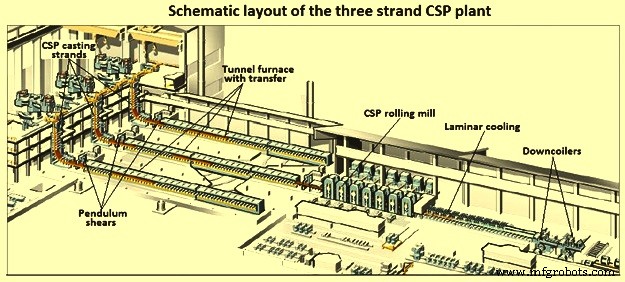
図3 3ストランドCSPプラントの概略レイアウト
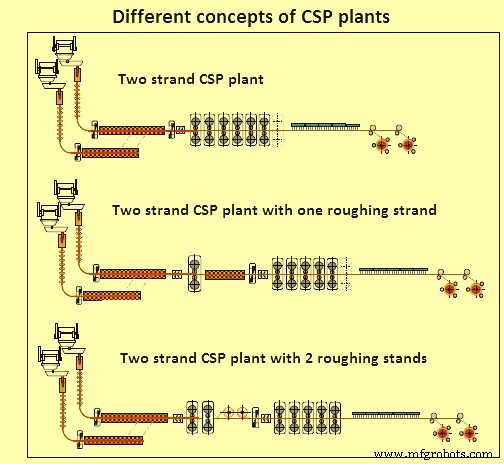
図4 CSPプラントの異なるコンセプト
CSPプロセスの心臓部は、特許取得の漏斗型1,100mm長クロム・ジルコニウム・銅型(図5)です。溶鋼給湯は浸漬ノズル(SEN)を通じて、型入口を漏斗状に広げることで狭い型空洞へ行われます。この漏斗は型長の約中央で終わり、それ以降、型広側壁は平行で、間隔は薄板スラブ厚と等しくなります。型側壁は凝固鋼の収縮を補償するためテーパーが付けられています。薄板スラブの急速凝固により、鋳造速度6m/分の高速でも、約4.5〜5mのストランドガイド長のみで十分です。
オリジナル設計と比較して、CSP鋳造機は漏斗型型の構成、ストランドガイド長、技術的制御ループ、スループットと鋳造厚の柔軟性において顕著な発展を遂げています。現在稼働中の鋳造プラントでは、ストランドガイド長が約6.0mから9.7mへ延長されました(図5)。この開発は、設備・冶金面での全利点を持つ垂直コンセプトを維持しながら実施されました。決定的なステップは、型をUフレーム設計からダブルフレームまたはOフレーム型へさらに発展させたことです。この革新的型は中央で固定され、同時に構造全体の安定性を大幅に向上させます。フレームには、電磁ブレーキ(EMBR)使用時にヨークを収容するための側面窓があります。
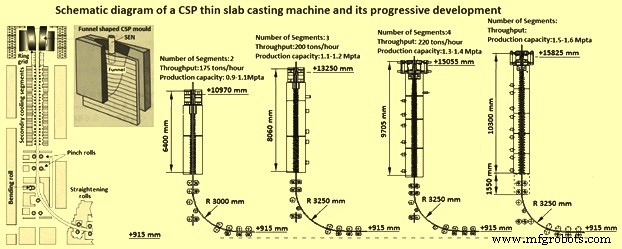
図5 CSP薄板鋳造機の概略図とその段階的発展
CSP鋳造機の技術的制御ループは、最大操業信頼性と最適製品品質達成のため体系的に拡張されました。主に型レベル制御、油圧型振動、液体コア減厚(LCR)、型内熱流束密度測定とブレークアウト早期検知、最終凝固の動的制御によるトンネル炉への高スラブ入側温度確保に関わります。鋳造と圧延の直接連結は、スループット能力と最終寸法に関する追加的潜在能力を生み出します。LCRにより、鋳造進行中に限界寸法達成、最大スループット能力、または必要な成形度達成のための最適スラブ厚設定が可能になります。
CSP圧延機の開発は市場要求に応えるよう進展しました。様々な要求と幅広い製品範囲に対応する最良のソリューションは、製品ミックスに応じて6または7スタンドを特徴とするコンパクト圧延機レイアウトです。最小仕上ストリップ厚0.8mmを得るため、異なるスラブ入側厚を使用し、ワークロール径とロール材質を最適化して、2〜3種類の異なるロール径を使用します。従来熱間圧延機で実証済みのCVC(連続可変クラウン)技術が、CSP仕上圧延機の開発でさらに強化されました。結果としていわゆる「CVCプラス」プロセスが生まれ、プロファイル制御の調整範囲がCVC設定範囲の最大190%まで顕著に拡大されました。
より効率的なスタンド間冷却システムの使用により、超低炭素鋼のフェライト圧延とHSLA鋼の熱機械圧延が可能になりました。ローターコイラーおよび/または2台のダウンコイラー手前にフライングシャーを設置することで、薄板ストリップのセミエンドレス圧延が可能です。最終スタンド後方または冷却ライン後部の急速冷却システムにより、特定ストリップ特性達成のための温度-時間曲線実装の柔軟性が向上し、多相鋼の処理が可能になります。
最終厚1.5mm未満への圧延能力はCSPプロセスの特徴であり、このために専用技術パッケージが開発されています。ただし、入側厚、温度変化、圧下分布、圧延速度に依存し、オーステナイト仕上圧延温度で最小最終厚0.8mmまで達成可能です。
従来熱間ストリップ生産と比較して、鋼種に依存して最大50%薄い厚さまで達成可能です。これは、特に力とエネルギー要求、主に後段スタンドでのロール摩耗、ストリップ平坦度の面でCSP圧延機への要求を高めます。ロール隙間潤滑は摩耗最小化、ロール離反力とトルク低減、ストリップ表面改善のために採用されています。平坦度測定制御のため、複数の圧延機にセグメントループラーを設置し、スタンド間テンションだけでなくストリップ幅方向テンション分布も検出し、ワークロールベンディング機能を平坦度制御のために作動させます。
これらの対策にもかかわらず、非常に薄いストリップでは冷却後にも高い平坦度を達成するのは困難です。ランアウトローラーテーブル上ではテンション下でまだ平坦でも、後でアンコイリング時にエッジウェービーを示すことがあります。エッジマスキングは、冷却ストリップの平坦度を守るために開発されました。層流冷却グループ下の調整可能ガイドプレートでストリップエッジから水を遠ざけ、平坦度を250 I-ユニットから25 I-ユニットへ改善可能です(I-ユニットは厳密な定量的平坦度測定。繰り返し波の高さと山間長を組み込んだ無次元数)。
CSP圧延機全体に設置された制御ループは、常に実際の技術状態に更新されます。これらは圧延戦略決定、パススケジュール計算、圧延機プリセットだけでなく、主にプロファイル、輪郭、平坦度などの要求製品パラメータ達成、質量フロー監視、要求最終厚達成のための圧延機制御、これらのパラメータの最小公差確保に役立ちます。製品ストリップの機械的特性は、仕上圧延温度とコイリング温度、冷却戦略によって大きく影響されます。適切な物理プロセスモデルが開発され、常に高まる製品要求に適合させられています。
CSP技術による熱間圧延ストリップ、特に0.8mmまでの低厚さ範囲のストリップは、ピックリングや溶融亜鉛めっきなどの下流技術プロセス段階の設計に影響を与え始めています。典型的な複合プラント構成例は、2000年にオランダのヴッパーマンで稼働した熱間ストリップピックリング・溶融亜鉛めっきラインで、0.8〜3.0mm厚範囲の熱間ストリップをピックリング・溶融亜鉛めっきします。このタイプの加工ラインに1〜2スタンドの冷間圧延機を組み込むことも可能です。
インラインストリップ生産(ISP)プロセス
インラインストリップ生産(ISP)プロセスは、仕上ゲージ1mmまでの熱間圧延コイルを生産します。ISPプロセスの最も際立った特徴の一つは、プラント全体のコンパクトさです。溶鋼から熱間圧延コイルまでのライン長がわずか180mで、一般的に世界最短ストリップラインと認識されています。この特徴は、以下3つの重要なISPプロセス特徴の結果です:(1) 液体コア減厚を伴う連続鋳造、(2) 鋼鋳造と初期スラブ圧延の直接連結、(3) 熱間圧延機エントリー側の長いトンネル炉ではなく、コンパクト誘導加熱炉と2基のコイルボックス炉の組み合わせ使用。
溶鋼は、サーボ油圧振動付きマルチベンディング型で、出側厚70mmで鋳造されます。スラブは5.2m半径鋳造機を下降中にソフトリダクションを受け、速度5.5m/分、最大厚55mmで出側へ出ます。タンディッシュノズルは均質なシェル成長と長シーケンス鋳造を確保するよう設計されています。
鋳造機出側直後にスラブは3スタンド粗圧延機へ入り、10〜18mm厚のトランスファーバーへ減厚され、横型振り子せん断で定尺切断されます。液体コア減厚により、偏析がほぼなく高清浄度の均質鋼スラブが生産され、良好な粒度微細化により製品鋼の機械的特性が向上します。また、液体コア減厚とスラブの粗圧延機直接導入の組み合わせにより、従来の中断圧延シーケンスに比べ省エネメリットがあります。
誘導加熱炉を通過して鋼温度を150〜250℃上昇させた後、トランスファーバーは「クレモナ炉」へ到達します。このユニットは断熱室(ボックス)内の2基のコイラーで構成され、一方のコイラーが誘導炉から到着するトランスファーバーを受け入れコイリングしている間、もう一方が前のトランスファーバーをデコイリングして熱間圧延機へ供給します。
ガス焚きクレモナ炉は鋳造・粗圧延段階と仕上圧延機を分離しますが、鋼をインラインで保持し、熱間圧延に備えて温度プロファイルを均質化する動的バッファーとして機能し、高生産性と効率達成に寄与します。その結果、熱間ストリップエッジが仕上圧延機のワークロール寿命を最大150kmまで延長します。
鋼は熱間圧延機入側で高圧脱スケールされ、ワークロールシフト・ベンディングと全4ハイスタンドの自動ゲージ制御を備えた5スタンド熱間圧延機へ入ります。入側ゲージ20mm以下により、アルベディは高いプロファイル・ゲージ精度、クラウンレベル1〜3%、低表面粗さ、良好な冷間加工性で、1mmまでの熱間圧延ストリップを単一パスで生産可能です。
この低ゲージでは、ストリップエッジから25mm内側で測定したとき、長さ偏差は1「I」ユニット以下または等しいです。最終的に圧延ストリップは層流水冷却テーブルを通過後、ダウンコイリングされます。高度なプロセス制御と自動化がプラント全体の不可欠な特徴です. ヒューム排出濃度は1.0mg/Nm³、敷地内全水循環で液体排出ゼロを達成しています。
熱間圧延ストリップの寸法公差は冷間圧延製品と同等で、1〜1.2mmゲージコイルはストリップエッジから25mm内側で測定すると平坦な横方向値を示します。このプロセスを図6に概略的に示します。
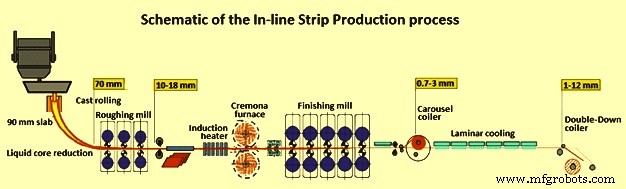
図6 インラインストリップ生産プロセスの概略
ダニエリの薄板鋳造圧延技術
ダニエリの第1世代プロセスまたは薄板鋳造圧延プロセスは、フレキシブル薄板鋳造(fTSC)ユニットがトンネル炉を通じて薄板圧延ユニット(fTSR)へ接続されたものでした。fTSCユニットは60mm厚スラブ鋳造が可能でした。鋳造機は垂直曲線設計で、漏斗型、ソフトリダクション、エアミスト冷却を備えていました。圧延機はクラスター配置の6〜7スタンド仕上圧延機で構成されていました。このプロセスを図7に概略的に示します。
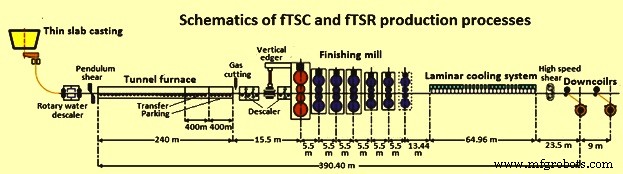
図7 fTSCとfTSRプロセスの概略
継続的なプロセス開発を通じて、ダニエリは2つの異なるレイアウトコンセプトを開発し、これらのコンセプトで薄板鋳造圧延プロセスを「クオリティストリップ生産(QSP)」と「クオリティストリップ生産エンドレス(QSP-E)」(図8)と命名しました。
QSPでは、1〜2本の鋳造ストランドを持つプラントが長いトンネル炉を通じて圧延機へ接続され、トンネル炉はスラブ再加熱と温度均一化の機能に加え、圧延機の計画停止(ワークロール交換等)や材料フローの突発的中断時の十分なバッファー時間を保証します。近年、最後の世代の薄板鋳造機が超高速で操業することによる鋳造速度継承と、誘導加熱技術の信頼性ある導入がトンネル炉に代わって組み合わさったことで、質量フローが漸進的に増大し、QSP-E構成を開発することが可能になりました。この構成は、超薄ゲージ生産に特化した極めてコンパクトなプラントを実現しました。これは、コイル・ツー・コイルモードで薄ゲージ生産時のよく知られたストリップスレッディング問題を克服するエンドレス圧延プロセス(鋳造と圧延の直接的かつ中断のない連結)の適用により可能になりました。
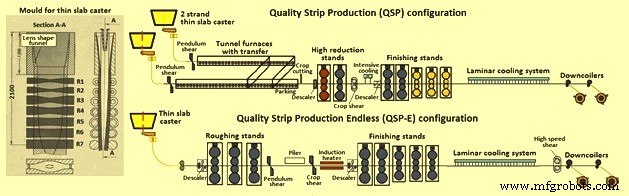
図8 QSPとQSP-Eプロセス
QSPプラントは2鋳造ストランドで操業可能で、これにより薄板鋼種ミックスを大幅に拡大し、プラント生産性を3Mptaを大きく超えるレベルまで向上させることが可能になりました。これらのプラントは当初コイル・ツー・コイル圧延向けに概念化され、その後1mm以下の薄ゲージ圧延向けセミエンドレスプロセス向けに開発されました。QSP-Eコンセプトにより、エンドレスモードでの超薄ゲージ生産最適化が可能になりましたが、鋳造と圧延の硬直的な連結により、より高度な鋼種生産では柔軟性が低いです。
エンドレス圧延の場合、鋳造機は実質的に常に非常に高い鋳造速度で走行することを強いられますが、これは冶金的理由で全鋼種で可能ではありません。さらに、エンドレスプロセスはストリップ厚1.5mm以下のコイル生産でのみ経済的に競争力があり、ストリップ厚が増すと誘導加熱炉の継続運転に必要な電力が過大になり、コイル・ツー・コイルモードへの復帰が経済的に必要になります。
既存プロセスと技術の継続的改善と現在の制約克服の努力の中で、ダニエリはTSCRプラントの新しいコンセプトを開発しました。このコンセプトは「ダニエリ・ユニバーサル・エンドレス(DUE)」と呼ばれます。DUEコンセプトは、これまで異なるアプローチで開発されてきたすべての優れた特徴を単一生産ラインで統一し、それぞれの制限要因を排除することができます。
DUEレイアウトの特徴:(1) スラブ厚と速度の前例のない組み合わせによる高生産性、(2) コイル・ツー・コイル、セミエンドレス、エンドレス圧延モードで操業可能な高生産柔軟性、(3) トンネル炉と関連バッファー時間の存在による高操業柔軟性、(4) 平板製品向け生産鋼種の全スペクトルをカバー。熱機械圧延(APIパイプライン鋼種)、温度制御圧延(多相製品)で圧延される最も高度な鋼種、ペリテクティック鋼、電磁鋼、高炭素鋼などの適度な鋳造速度を必要とする割れ感受性鋼種も含む、(5) 0.8mm超薄ゲージ(エンドレスモード生産)から25mm厚ストリップまで、幾何学的ストリップ寸法の全スペクトルをカバー。これらすべてが、現在利用可能な他のどのプロセスよりも優れた転換コストと組み合わされています。
CONROLL技術
CONROLLプロセスは、並行側面を持つストレート型で70〜80mm厚スラブを生産しますが、ストランド厚減厚は行いません。鋳造速度2〜4m/分、幅800〜1,600mmが可能です。鋳造機はローラーハース再加熱炉を通じて圧延機へ接続され、スラブ温度を1,120℃へ均一化します。圧延機は製品ミックスと要求仕上ゲージに応じて4、5、または6スタンドの仕上スタンドを含みます。圧延機は油圧せん断機構、高圧水脱スケール装置、層流ストリップ冷却システム、ダウンコイラーで構成されます。最終ストリップ厚は1.8〜20mm範囲です。
CONROLL技術は1995年4月、アームコのマンスフィールド工場で導入されました。アームコはこの技術を採用したのは、ステンレス鋼専用に設計されていたためです。生産鋼種には炭素鋼、400系ステンレス鋼(409、430)、少量のHSLA鋼種、高合金鋼種、電磁鋼が含まれます。
TSP技術
米国ティピンズ社が韓国サムスン重工業と提携してTSP技術を開発しました。この技術は低炭素〜高炭素鋼種、ステンレス鋼、HSLA鋼、電磁鋼、API鋼種、絞り用鋼に適しています。圧延機の強みの一つはその汎用性です。コイルまたは単体板の生産が可能で、幅広い幅とゲージを生産できます。中間厚スラブ鋳造には利点があります。スラブは別途粗圧延機が不要なほど薄く、50mm薄板スラブと比較して良好な品質を維持できるほど厚いです。中間厚により、より広いスラブ幅、再加熱時間短縮、それによるスケール生成削減が可能です。
鋳造後、スラブは直接再加熱炉へ送られ、正しい圧延温度へ均一化されます。スラブを1,250℃まで加熱する典型的な保持時間は12〜13分です。ストリップが20〜25mm厚まで減厚されると、ストリップ温度保持のためコイリング炉でコイリングされます。ストリップは圧延機で前後へリバース圧延されます。一般的に、仕上ゲージ1.5mmまで仕上げるには、合計3回のフラット粗圧延パスと6回のコイリング仕上パスが必要です。
製造プロセス