



鋳造パターンとパターンメイキングのエキスパートガイド
鋳造所は鋳造金属オブジェクトのモデルとしてパターンを作成し使用する
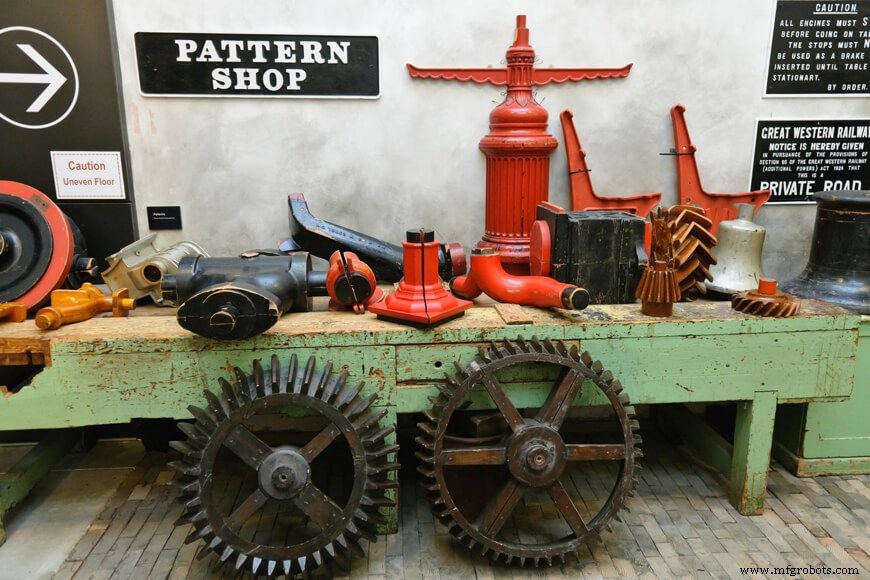
鋳造は液体金属を金型に注ぎ、冷却凝固させるプロセスです。鋳造プロセスはアートピースからエンジン部品まであらゆるものを生産できます。形状は金型空洞によって決まりますが、金型を形作る何かが必要です。それがパターンの役割です。
パターンは鋳造されるオブジェクトのモデルです。パターンが金型に印象を与え、液体金属が金型に注がれ、金属が元のパターンの形状で凝固します。
パターンメイキングは定義が示すほど単純ではありません。金型空洞を形作ることに加えて、パターンは正確な寸法を提供し、金型空洞を壊さずに抜け出す手段を持ち、凝固収縮と歪みを補償し、液体金属を金型に供給するゲートとライザーの給湯システムを含まなければなりません。あらゆる欠陥が鋳造失敗につながります。
これらすべての要素を正しくするには精度と少なからぬ計算が必要です。各パターンは慎重に設計され構築されます。
パターンにはアローワンスが含まれる
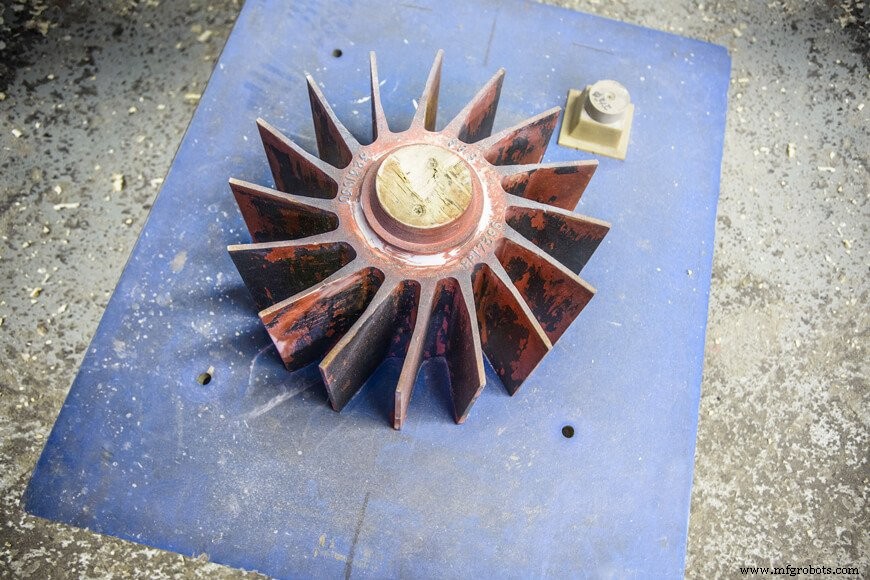
パターンメイキングはパターンを設計する技術です。鋳造プロセスの最初かつ最も重要な部分です。
鋳造したい形状の正確なレプリカを作る以上のことがパターンメイキングにはあります。パターンメイカーは金型タイプと鋳造金属特性を考慮しなければなりません。これらのアローワンスがパターンに組み込まれます:
-
ドラフト
パターンは、それが形作る各金型から破損や歪みなく取り出せる必要があります。ドラフトはパターン取り出しを容易にするテーパーです。正確なテーパー角度はパターンの複雑さ、金型タイプ、表面タイプによって異なります。
-
収縮アローワンス
すべての材料と同様に、金属は冷却時に収縮します。パターンが最終製品に指定された正確な寸法で作られていたら、鋳物は必要より小さくなります。収縮アローワンスは、金属が冷却中に収縮する量を補償します。正確なアローワンスは鋳造される金属によって異なります。
-
歪みアローワンス
パターンは、予想される冷却歪みを補償するために意図的に歪めて作られることがあります。
-
機械加工アローワンス
一部の鋳物は機械加工で仕上げられます。機械仕上げ鋳物のパターンは、仕上げ段階で失われる材料を補償するために意図的に余分な材料を含みます。
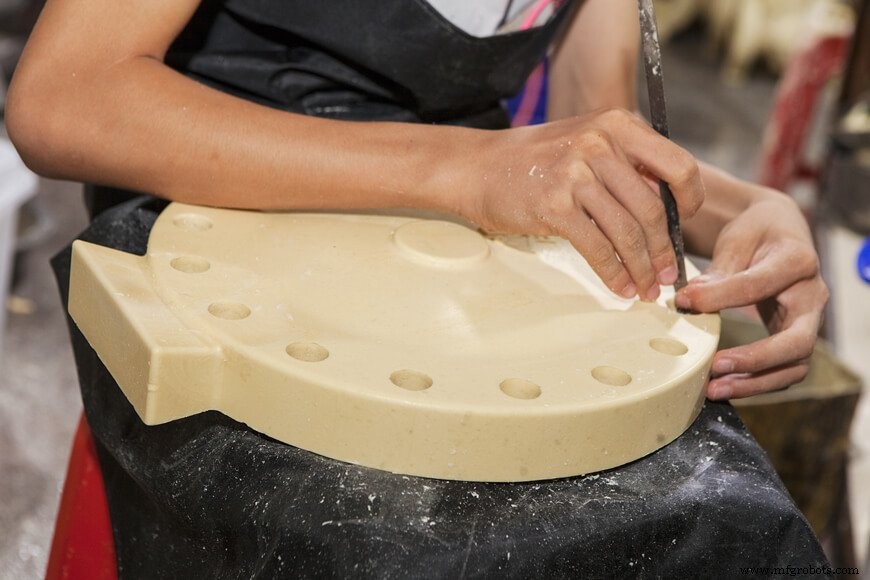
すべてのパターンにはゲーティングシステムが必要
すべてのパターンには、液体金属を金型空洞に供給するゲーティングシステムが含まれます。ゲーティングシステムはまた、金属が金型に入る速度を調整します。速すぎると乱流の液体金属が金型を侵食し、遅すぎると空洞を完全に満たす前に冷却してしまう可能性があります。
システムはいくつかの相互接続された部分で構成されます:
-
注湯カップ
液体金属は直接注湯カップ/ベイスンに注がれます。スラグを金属から分離し、乱流を減らし、正しい流量を維持するのに役立ちます。
-
スプルーとランナー
金属は注湯カップからテーパー付きスプルーに流れ、次にランナーを通り、それがゲートに供給されます。
-
ゲート
金属はゲートを通って金型空洞を満たします。ゆっくり凝固する鋳物には小さなゲート、急速に凝固する鋳物には大きなゲートが使用されます。 ゲートは方向性凝固を促進するように慎重に配置する必要があります。
-
ライザー
ライザーは収縮空洞を防ぐ貯蔵庫です。ライザーが適切に機能するには、鋳物より遅く冷却する必要があります。
ゲート付きパターンはゲーティングシステムをメインパターン本体に組み込みます。あるいは、ゲーティングシステムを手作業で切削したり、別個のパターンピースで追加したりできます。
様々なパターンタイプ
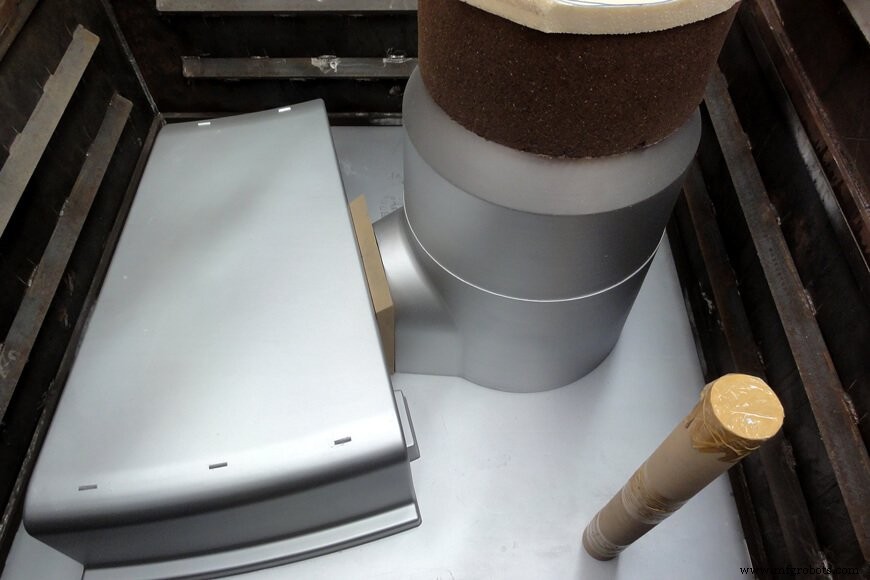
パターンは木材、金属、プラスチック、ワックスなど多くの材料で作られます。パターン材料は鋳造量と使用プロセスに基づいて選択されます。木材と金属パターンは通常砂型鋳造で使用され、ワックスはインベストメント鋳造以外ではほとんど使用されません。
パターンは、結果として得られる鋳物のサイズ、形状、数に応じて複雑さが異なります。今日鋳造所で使用されているパターンタイプは多数あります。より一般的なものには以下が含まれます:
-
ルーズパターン
通常木材で生産され、生産する必要がある鋳物の単一表現であり、より複雑なパターンに伴う生産性が問題にならない場合、つまり少数の鋳物が必要な場合にのみ使用されます。 ルーズパターンで成型する場合、鋳物の給湯システム(ゲート、ライザーなど)は通常手作業で砂に切り込まれます。 一部のルーズパターンは成型を容易にするために二つに分割されることがあります。
-
ゲート付きパターン
ルーズパターンより複雑なことが多く、ゲート付きまたは「マウントされた」パターンは、一般的にゲーティングとランニングシステムをパターンと共に組み込むためにマウントされ、手作業の切削や他の成型ステップを排除して生産性を高め、金型の再現性を高め、鋳物の全体的品質を向上させます。
-
マッチプレートパターン
これらは一般的に木材で生産されますが、コープ(上部)とドラグ(下部)のパターン部分がプレートの反対側に取り付けられ、成型プロセスを高速化するために鋳造されることもよくあります。 ゲーティングシステムは通常マッチプレートに組み込まれ、これらのパターンを特殊なタイプの成型機に取り付けるための器具/金具も一緒に組み込まれます。 これらのパターンは一般的に、大量生産量がこのようなパターンの作成にかかる追加の高コストを正当化し、生産一貫性が極めて重要な場合に採用されます。
-
インベストメント鋳造ダイ
ロストワックス印象は、インベストメント鋳造鋳造所で金型を作るために実際に使用されるパターンです。しかし、これらの印象はどこから来るのでしょうか? インベストメント鋳造ダイは、最終的にロストワックス鋳造金型を形成するワックスパターンを生産するために使用されます。 各ワックスパターンはロストワックス鋳造プロセスで破壊されるため、作られる各鋳物に一つ必要で、これらのワックスパターンはダイで生産されます。 ダイはしばしば内部空洞が目的のワックスパターンの形状に機械加工された、少なくとも2つの部分を持つ複雑な金属工具です。 ワックスがこれらのダイに注入され、冷却後、ダイが分離され一体型ワックスパターンが抽出されます。 砂型成型と同様に、金属コアや他のピースをこれらのインベストメント鋳造ダイに組み立てて、目的の鋳物の内部空洞やその他の複雑な部分を形成できます。
製造プロセス
- 高性能バンドソー機械で金属・木材切断を強化
- ロストワックス鋳造の理解:技術と歴史
- 4つの主要金属鋳造プロセスを徹底比較解説
- 砂型鋳造プロセス完全マスター:技術、ベストプラクティス、工具・メリット・デメリット
- 消失模型鋳造(エバポレイティブパターンキャスティング)完全解説:定義、用途、メリット・デメリット
- 業界必須の金属鋳造パターン15選:特徴と用途を徹底解説
- 砂型鋳造プロセス完全ガイド:自動注湯、ゲート設計、ライザー、方向性凝固、産業応用
- 鋳造用パターン(木型)の10大タイプ:最適選定ガイド
- 金属鋳造の包括ガイド:定義、種類、プロセス
- ラピッドメタルキャスティング:少量生産でも可能な金属鋳造のメリットと用途
- 金属鋳造の基礎:定義、種類、プロセス