



アルミニウム変形を最小化する実証済みの技術的・操作的戦略
アルミニウムは非鉄金属の中で最も広く使用されている金属材料であり、その用途範囲は拡大し続けています。アルミニウム材料で製造されるアルミニウム製品は多種多様です。統計によると、アルミニウム製品は70万種類以上あります。建設・装飾産業から輸送産業、航空宇宙など、さまざまな産業で異なるニーズがあります。今日は、アルミニウム製品の変形を防ぐ方法を紹介します。
アルミニウムの利点と特徴
- 低密度。アルミニウムの密度は約2.7 g/cm³。鉄や銅の密度の約1/3です。
- 高い可塑性。アルミニウムは優れた延性を持ち、圧縮、引き伸ばしなどの圧力加工手段でさまざまな製品にできます。
- 耐食性。アルミニウムは強い負の電気を持つ金属です。自然条件や陽極酸化下で表面に保護酸化皮膜が形成され、鋼よりはるかに優れた耐食性を持ちます。
- 強化容易。純アルミニウムの強度は高くありませんが、陽極酸化で向上できます。
- 表面処理容易。表面処理でアルミニウムの表面特性をさらに改善・変更できます。アルミニウム陽極酸化プロセスは非常に成熟・安定しており、アルミニウム製品加工に広く使用されています。
- 良好な導電性とリサイクル容易性。
加工変形を低減する技術的対策
1. 素材の内部応力を低減する
自然時効または人工時効と振動処理で、素材の内部応力を部分的に除去できます。予備加工も効果的なプロセスです。大頭大耳(余代が大きい)素材の場合、加工後の変形も余代が大きいため大きくなります。素材の余分な部分を事前に加工し、各部分の余代を減らせば、後工程の加工変形を減らせるだけでなく、予備加工後に一定期間放置することで内部応力を解放できます。
2. 工具の切削能力を向上させる
工具の材質と幾何パラメータは切削力と切削熱に重要な影響を与えます。正しい工具選択は部品の加工変形を減らすために非常に重要です。
(1) 工具の幾何パラメータを合理的に選択する。
① すくい角:切れ刃の強度を維持する条件下で、すくい角を適切に大きく選択できます。一方では鋭い刃を研削でき、他方では切削変形を減らし、切りくず排出をスムーズにし、切削力と切削温度を低減できます。マイナスすくい角工具は決して使用しないでください。
② 逃げ角:逃げ角の大きさは逃げ面の摩耗と加工面品質に直接影響します。切削厚は逃げ角選択の重要な条件です。荒加工では送りが大きく、切削負荷が重く、発熱が大きいため、工具の放熱条件が良好である必要があります。したがって、逃げ角は小さくすべきです。仕上げ加工では、切れ刃を鋭くして逃げ面と加工面の摩擦を減らし、弾性変形を低減する必要があります。したがって、逃げ角は大きくすべきです。
③ ヘリックス角:フライス加工をスムーズにし、フライス力を減らすため、ヘリックス角はできるだけ大きく選択すべきです。
④ 主切込み角:主切込み角を適切に減らすと、放熱条件が改善し、加工領域の平均温度を低減できます。
(2) 工具構造を改善する。
① フライスカッターの刃数を減らし、チップポケットを拡大する。アルミニウム部品は可塑性が大きく、加工中の切削変形が大きいため、大きなチップポケットが必要です。したがって、チップポケット底部の半径を大きくし、フライスカッターの刃数を少なくすべきです。
② 刃先を仕上げ研削する。刃先の粗さ値はRa = 0.4μm未満にすべきです。新しいナイフを使用する前に、細かい油石で刃先の前面と背面を軽く研削し、研削時に残ったバリと微小な鋸歯を除去します。これにより、切削熱だけでなく切削変形も低減できます。
③ 工具摩耗基準を厳格に管理する。工具摩耗後、ワークの表面粗さが増加し、切削温度が上昇し、ワーク変形が増加します。したがって、耐摩耗性の良い工具材料を選択するだけでなく、工具摩耗基準を0.2mm以下にすべきです。そうでないとチップビットが生成されやすくなります。切削中、ワーク温度は100℃を超えないようにして変形を防止してください。
3. ワークのクランプ方法を改善する
剛性の低い薄肉アルミニウムワークの場合、以下のクランプ方法を採用して変形を減らせます:
① 薄肉ブッシュ部品の場合、三爪スクロールチャックまたはスプリングチャックで径方向からクランプすると、加工後に緩めるとワークが変形します。このとき、より剛性の高い軸方向端面押さえ方法を使用すべきです。部品の内孔で位置決めし、自作のネジ付き主軸を内孔に入れ、カバープレートで端面を押さえてナットを締めます。外周加工時にクランプ変形を防止し、満足のいく加工精度を得られます。
② 薄肉板状ワークを加工する場合、バキューム吸着チャックを選択して均等に分布したクランプ力を得て、少量切削で加工し、ワーク変形を防止するのが最適です。
あるいは、充填法を使用できます。薄肉ワークのプロセス剛性を高めるため、媒体をワーク内に充填してクランプと切削時のワーク変形を減らします。例えば、3%〜6%の硝酸カリウムを含む尿素溶融物をワークに注入し、加工後、ワークを水やアルコールに浸して充填材を溶解・排出します。
4. 工程を合理的に配置する
高速切削では、加工余代が大きく断続切削であるため、フライス加工プロセスで振動がよく発生し、加工精度と表面粗さに影響します。したがって、NC高速加工プロセスは一般的に:荒加工 → 半仕上げ → コーナー仕上げ → 仕上げに分けられます。高精度要求部品では、二次半仕上げを行ってから仕上げ加工することもあります。荒加工後、部品を自然冷却して荒加工で発生した内部応力を除去し、変形を減らします。荒加工後の余代は変形量より大きく、一般的に1〜2mmです。仕上げ加工では、部品の仕上げ面に均一な加工余代(一般的に0.2〜0.5mm)を残し、工具を加工プロセス中安定した状態に保ち、切削変形を大幅に減らし、良好な表面加工品質を得て、製品精度を確保します。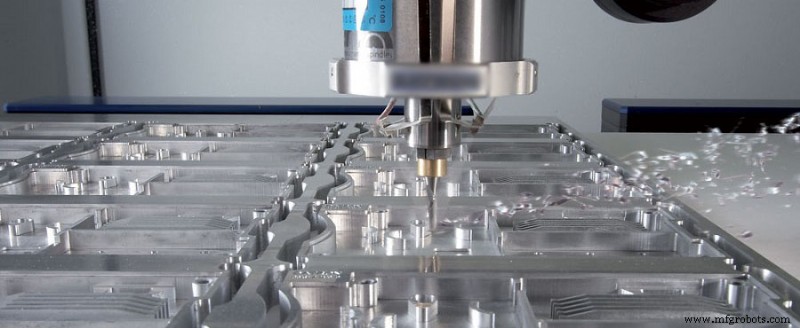
加工変形を低減する操作スキル
上記の理由に加えて、実際の操作では操作方法も非常に重要です。
- 加工余代が大きい部品の場合、加工中の熱放散条件を改善し熱集中を避けるため、対称加工を採用すべきです。
- 切削パラメータを変更して切削力と切削熱を減らせます。切削パラメータの3要素の中で、バックドラフト(切り込み深さ)は切削力に大きな影響を与えます。加工余代が大きすぎて工具の切削力が大きすぎる場合、部品を変形させるだけでなく、工作機械主軸の剛性に影響し、工具耐久性を低下させます。バックドラフト量を減らすと生産効率が大幅に低下します。しかし、NC加工では高速フライス加工でこの問題を克服できます。バックドラフトを減らしながら、送りを相応に増やし主軸回転数を上げることで、切削力を減らし加工効率を確保できます。
- 切削順序に注意してください。荒加工は加工効率の向上と単位時間当たりの切削率の追求を重視し、一般的にアップカット(逆フライス)を使用します。つまり、素材表面の余分な材料を最速の速度と最短時間で切り取り、仕上げに必要な幾何学的輪郭を基本的に形成します。一方、仕上げ加工は高精度・高品質を重視するため、ダウンカット(順フライス)を採用するのが適切です。ダウンカットでは刃先の切削厚が最大からゼロまで徐々に減少するため、加工硬化度が大幅に減少し、部品変形度が低減します。
- 薄肉ワークのクランプによる変形は、仕上げ加工時でも完全に避けるのは困難です。ワーク変形を最小限に抑えるため、仕上げ加工が最終寸法に達する前に、押さえ部を緩めてワークを自由に元の状態に戻し、再び軽く押さえます。ワークがクランプされる程度(完全に手で)を基準とし、理想的な加工効果を得られます。要するに、クランプ力の作用点は支持面上にあるべきです。クランプ力はワークの剛性が良い方向に作用させるべきです。ワークが緩まない前提で、クランプ力は小さいほど良いです。
- キャビティ付き部品を加工する場合、キャビティ加工時にフライスカッターをドリルビットのように直接ワークに突き込ませないでください。これによりフライスカッターのチップポケットが不十分になり、切りくず排出が不良、過熱、部品膨張、工具破損などの悪影響が生じます。まず、フライスカッターと同じかそれ以上のサイズのドリルで工具穴を開け、その後フライスカッターでフライス加工してください。または、CAMソフトウェアで螺旋切削プログラムを生成できます。
板部品に複数のキャビティがある場合、1つのキャビティずつ順次加工する方法を採用すべきではありません。これは部品の応力が不均一になり変形しやすいためです。多層加工を採用し、各層で可能な限りすべてのキャビティを同時に加工してから次の層を加工することで、部品が均等に応力を受け変形を減らせます。
製造プロセス
- アルミニウム合金旋削に最適な旋削工具と切削液の選定
- アルミニウムCNC部品の変形防止:実証済み戦略とテクニック
- カスタムCNC加工部品における切削速度・切込み深さ・送り速度のマスター
- パワーハックソー部品ガイド:精密金属切断のための構造と選定
- CNCルータービット選定の基本と運用上の注意点
- ウォータージェット切断がゴム・プラスチック部品に最適な理由
- EV部品加工に最適化された工具と戦略:PCD工具が自動車メーカーの強い味方に
- アルミニウム切削・研削のマスター:よくある課題を克服する
- なぜアルミニウムがCNC加工の定番材料なのか:メリット、用途、代替材
- ピックアンドプレースロボットアームの高性能コンポーネント:効率的な自動化のために
- プレミアムアルミニウムシリンダーヘッド&自動車部品サプライヤー:カスタム製造対応