



大径ねじフライス加工の実証済み手法とスキル
なぜ大径ねじ穴にねじフライスを使うのか?
穴にねじを切る必要がある場合、従来のタッピング、冷間成形タッピング、ねじフライス加工が基本的に可能です。
直径1インチ〜1.5インチ以上の大穴、またはテーパー管の場合、ねじフライス加工が第一選択です。
理由の一部:
大径ねじ加工では、タップ適用の総コストがねじフライスより高くなることがあります。例えば大径タップは1,000ドル以上する場合があります。
特殊タップが必要ならコストはさらに高騰します。大径タップ穴があっても標準タップサイズがない場合があります。
ねじ穴フライスの初期コストは高いですが、より高い生産性を可能にし、加工をより経済的にします。
直径1インチ以上の穴では、一度にすべてのねじを生成する多刃ねじフライスが最速の方法です。
タッピングとねじフライス
タッピングは内部ねじ生成の一般的方法ですが、必ずしも最良の方法とは限りません。
ねじフライスはヘリカル補間でCNC機械の3軸同時制御によりねじを切削するため、工具は加工穴径より小さくなります。したがってねじフライスがねじ切り中に破損しても、部品に詰まらず容易に除去できます。これは再加工コストを確実に削減します!タップが折れるとタップを焼き切る必要があり、多くの場合大量の再加工や部品スクラップになります。
タップのように穴の全周に噛み合う代わりに、ねじフライスではより自由に加工できます。これにより工作機械の馬力要件を減らしながら生産性を向上させます。
これはより自由な切削工具であり、より高い表面速度で動作できます。
ねじフライスのもう一つの利点は、標準工具で非標準ピッチ径を生成し、熱処理や電気メッキなどの作業前に所望のねじサイズを達成できることです。これはワーク材料の加工時反応(特定量の収縮や膨張)を理解し、ねじ切削時にこの動きを補償することで実現されます。タップでは非標準ピッチ径の特殊製作が必要です。
ねじフライスは適切な用途での利点によりますます一般的になっています。サイクルタイム短縮と工具寿命延長、タッピングより清潔で強力なねじが得られるためです。
これらの利点は大径ねじ穴フライスでさらに強化されます。例えば、これらの用途ではチップ排出スペースがより多く、クーラントが工具/ワーク界面に効果的に入り込めます。
冷却
ほとんどのねじフライス用途では、工具とワークの接触点が1点のみで切りくずがトラップされないため、クーラントが非常に効果的です。
インデキサブルねじフライスカッタは内部冷却、ソリッド工具はオーバーフロー冷却方式を採用します。
大径穴用の多刃ねじフライスと深穴ねじフライス工具には、1,000圧力の冷却が必要です。
超硬工具でアルミニウムねじを加工する場合、マイクロ冷却が使用可能です。
ねじフライス工具タイプ
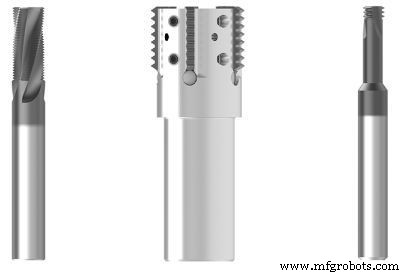
ほとんどの大径タップ穴は、インデキサブルまたは交換可能インサートタイプでフライス加工できます。
1本のねじフライスで複数ピッチを加工したい柔軟性が必要なら、交換可能インサートタイプが適しています。単一ピッチ専用ならソリッド超硬ねじフライスが適しています。
小型インデキサブル/交換可能インサートには、単刃多セグメントインサートまたは多刃単セグメントインサートがあります。
フライス加工が必要なねじ穴径が大きくなると、スペース的に多点インデキサブル工具の適用が可能になります。これらは単一ピッチまたは多ピッチタイプがあります。工具とワークの接触面積が小さいため、単一ピッチ工具は多ピッチ工具より大幅に高速で送れます。しかし多ピッチ工具は同時に複数ねじを切削するため移動距離が少なくて済みます。部品全長が12山なら、1周するだけで完了します。一方単一ピッチ工具は部品を12周する必要がありますが、より高速にフライスできます。
多ピッチ工具使用時、ある時点で厚みとねじ深さがワーク表面と過度に接触し、切削抵抗が工具と機械を圧倒する可能性があります。
ホルダタイプも大径ねじ穴フライスでは重要な考慮事項です。あらゆるフライス加工と同様、振れ最小化は工具寿命と部品品質を向上させ、フライスカッタチャックまたは油圧ホルダーが推奨されます。
フライスチャックは衝撃吸収と高把持力を特徴とし、工具に大きな横圧が発生するねじフライスに最適です。ねじフライス時、伸縮ツールホルダーは「ストローク」現象を経験し、高振動で工具がホルダーから抜けることがあります。
あるエンジンメーカーが鋳鉄に36mmねじをフライス加工しようとしました。同メーカーはシュリンクフィットホルダーのみ使用していましたが、ねじフライスで問題が発生。速度と送り調整を試みましたが効果なし。フライスチャックに変更後、問題解決しました。
大径ねじ穴フライスでは油圧コレットは推奨されません。ねじフライス時に発生する高いラジアル力を処理する強度と把持力がないためです。
ねじ穴深さ
大径ねじ穴は必ずしも深くありませんが、大型重量ワークを保持する治具が必要なため、ねじフライスは長いストロークを持つことがあります。タップ穴の深さ/直径比が大きすぎる場合、複数工程が必要になることがあります。
場合により、粗ピッチねじフライスでは1回荒取り1回仕上げ、深穴ねじ切りでは1深さで1工程、さらに深い深さで別工程が必要です。
ねじフライスでは過度な側圧がねじ品質に悪影響を与える可能性があります。これを補償するため、通常より軽い送りと多工程を採用します。
適切なねじフライス選定は、所望のねじ形状とワーク材料に依存します。
ねじ穴径の6倍の深さ加工はねじフライスの能力を超える可能性があります。このような長いねじフライスは加工中にオフセット問題を引き起こす可能性があり、ねじフライスがより良い加工方法とは言えない場合があります。
製造プロセス
- アップミリング vs ダウンミリング:12項目で違いを徹底比較
- フライス盤の構造と動作:主要部品とはたらきを徹底解説
- CNCフライス加工・機械加工の解説:主要用途とメリット
- CNCフライス盤と工法:精度と自動化
- タレットツールでフライスと旋削を組み合わせ、生産性を最大化
- CNC旋削とフライス加工:主な違いと用途
- 穴あけ・フライス盤の基礎知識:仕組みと用途を徹底解説
- フライス盤を理解する:機能、用途、メリット
- 複雑プロジェクト向け高度な2.5軸・3軸フライス加工ソリューション
- ネジ加工の極意:タッピングとスレッドミリングのエキスパート知見
- 小ロットから大ロットまで対応する効率的な自動旋盤ソリューション