



精密穴あけをマスターする:精度向上のためのステップとテクニック
良好な穴あけはCNC加工にとって非常に重要であるため、本記事では穴あけの手順と精度向上方法をまとめ、必要な方々のお役に立てれば幸いです。
穴あけの基本概念
通常、穴あけとはドリルを使用して製品表示に穴を開ける加工方法を指します。
穴あけ盤で製品に穴あけする際、ドリルビットは以下の2つの運動を同時に完了する必要があります。
- 主運動:ドリルビットの軸周りの回転運動(切削運動)。
- 従運動:ドリルビットが軸に沿ってワークに向かう直線運動(送り運動)。
穴あけ時、ドリルの構造上の欠陥により加工部品に痕跡が残り、ワークの加工品質に影響を与えます。加工精度は一般的にIT10以下、表面粗さは約Ra12.5μmで、粗加工の範疇に属します。
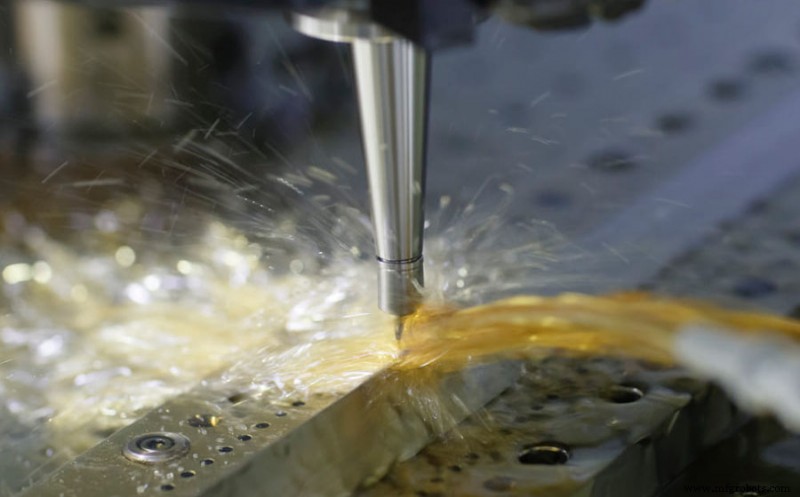
穴あけ作業プロセス
1. けがき(マーキング)
穴あけ前にまず図面の要求を理解します。穴あけの基本要求に従い、工具を用いて穴位置の中心線を引きます。中心線は明確かつ正確で、細ければ細いほど良いです。線を引いた後、ノギスやスチール定規で測定します。
2. 検査グリッドまたは検査円の描画
線を引いて検査合格後、穴の中心線を対称中心とする検査グリッドまたは検査円を、試し穴あけ時の検査線として描画し、穴あけ中の検査と穴位置の修正を容易にします。
3. センターポンチ打ちと確認
対応する検査四角または検査円を描いた後、慎重にセンターポンチ打ちを行います。まず小さな点を作り、十字中心線の異なる方向で複数回測定し、ポンチが確かに十字中心線の交点に打たれているか確認し、その後ポンチを正しく、丸く、大きく打って正確なセンタリングを実現します。
4. クランプ(固定)
ウエスで機械テーブル、治具面、ワーク基準面を清掃し、ワークをクランプします。クランプは要求通り平らで信頼性が高く、いつでも照会と測定が便利なようにします。ワークのクランプ方法に注意し、クランプによるワーク変形を防ぐ必要があります。
5. 試し穴あけ
本格的な穴あけ前に試し穴あけを行う必要があります:ドリルビットを穴の中心に合わせて浅い窪みをあけ、目視で浅い窪みが正しい方向にあるか確認し、継続的な修正により浅い窪みと検査円を同軸にします。ズレが小さい場合、移動中にズレの反対方向にワークを強制的に動かして徐々に修正できます。
6. 本穴あけ
機械による穴あけは一般的に手動送り操作で行われます。試し穴あけの方位精度が要求を満たしたら、穴あけを実行できます。手動送り時、送り力がドリルを曲げたり穴軸が傾いたりしないようにする必要があります。
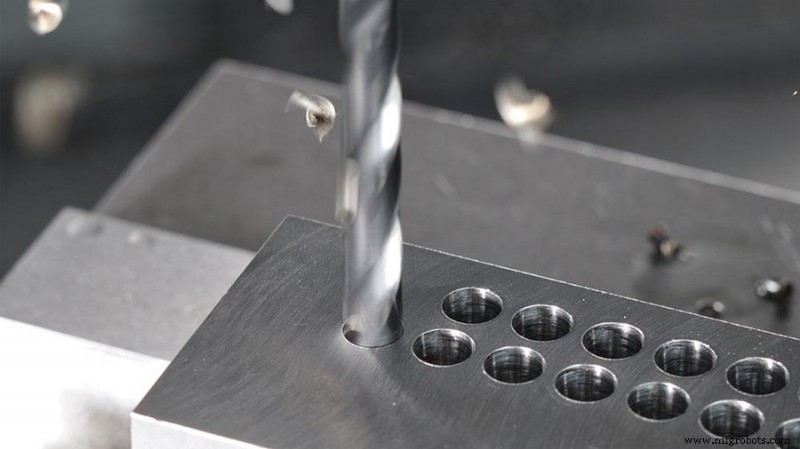
穴あけ精度を向上させる方法
1. ドリルビットを研削する
穴あけ前に、対応するドリルビットを選んで研削します。研削済みドリルビットは正確な先端角、逃げ角、シンニング角を維持し、2枚の主切削刃の長さが平らでドリル中心線に対して対称的、2枚の主逃げ面が滑らかで、センタリングを容易にし穴壁粗さを減らすため、シンニングと主切削刃も適切に研削します(グラインダーで荒研削後、オイルストーンで仕上げ研削するのが最適)。
2. 正確に線を引く
ハイトゲージを使用して正確に線を引きます。最初に基準が正確であることを確保します。けがき時、けがき針とワークけがき面の角度が40〜60度(けがき方向に沿って)になるようにし、引かれた線が明確で均一になります。けがき基準面の選択に注意し、基準面は精密に加工され、それ自体の平面度と隣接面への直角度が保証されていなければなりません。穴の十字線を引いた後、穴あけ時の容易な合わせのため、センターポンチで十字線上に中心点をポンチ打ちします(ポンチ点は小さく、方向は正確であることが要求されます)。
3. 正しいクランプ
通常、直径6mm未満の穴で精度が高くない場合、ハンドプライヤーでワークをクランプして穴あけ;6〜10mmの穴でワークが規則的で滑らかな場合、バイスでワークを保持できますが、ワーククランプ面はドリル盤主軸に垂直でなければなりません。より大きな直径の穴をあける場合、バイスをボルトプレートで固定する必要があります;穴径10mm以上の大型ワークには、プレートクランプ法で穴あけします。
4. 正確な芯出し(アライメント)
ワークをクランプした後、急いでドリルを下ろさず、まず芯出しを行います。芯出しには静的芯出しと動的芯出しがあります。静的芯出しとは、穴あけ盤を起動する前の芯出しで、穴あけ盤主軸の中心線とワークの十字線を合わせます。この方法は安全で初心者に便利で把握しやすいですが、穴あけ盤主軸の振れなどの不確定要因を考慮しないため、穴あけ精度は低いです。動的芯出しは穴あけ盤起動後に行います。芯出し時にいくつかの不確定要因を考慮するため、精度は比較的高いです。
5. 慎重な検査
検査により穴の精度を正確かつタイムリーに把握し、必要な補償措置を講じられます。高精度穴あけには、一般的にドリル→リーマ→仕上げリーマの加工技術を使用します。第一段階で小さな穴を開けた後、ノギスで底穴中心から基準面までの誤差オフセットを検出し、実測後の底穴位置と理想的中心を計算します。誤差が0.10mm以下ならリーマ加工可能。ドリル先端角を適切に大きくし、自動センタリング効果を弱め、ワークを正方向に適切に押し、ドリル先端径を徐々に大きくして補償します。欠陥量が0.10mmより大きい場合、丸ヤスリで底穴の両側壁を修整し、修整部分は底穴と滑らかに移行するようにします。
製造プロセス
- CNCフライス盤と工法:精度と自動化
- 穴あけ・タッピングマシン専門ガイド:カスタマイズと汎用性
- ベンチドリルプレス選び方ガイド:精密DIYに必須の理由と選定ポイント
- 立て盤(ベンチドリル・フロアドリル)完全購入ガイド:選定基準・種類・アクセサリまで網羅
- ボール盤の工作原理:金属・木材加工における実践知識
- 穴あけ・ボーリング・リーマーの違い:3つの穴加工を完全使い分け
- 手送り vs 動力送りボール盤:特徴・用途・選定基準完全ガイド
- ボール盤の主要構成部品と機能:ベースからモーターまで完全解説
- 穴あけ加工(ドリリング)完全ガイド:定義、プロセス、金属加工の12のコツ
- チップコントロール完全攻略:クリーンで安全なドリリングのための8つのエキスパートヒント
- 精度、精密さ、公差をマスターして優れた製品設計を実現