



旋削・フライス・平削り・研削・ドリル・ボーリングで実現する優れた加工精度
加工精度は主に製品の精緻さを特徴づける指標であり、加工面の幾何パラメータを評価する用語です。加工精度は公差等級で測定され、等級値が小さいほど精度は高くなります。
IT01、IT0、IT1、IT2、IT3からIT18まで20の公差等級があります。其中IT01が部品の最高加工精度、IT18が最低加工精度を表します。一般産業・鉱山機械はIT7、一般農業機械はIT8に属します。製品部品の機能によって要求精度が異なり、加工形態と工程も異なります。本稿では旋削、フライス、平削り、研削、ドリル、ボーリングで達成可能な加工精度を紹介します。
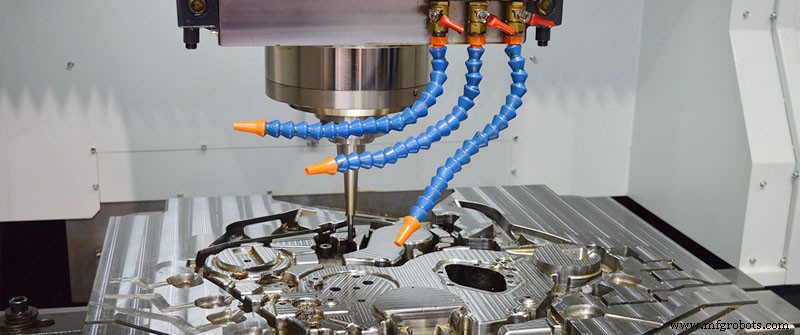
1. 旋削
ワークを回転させ、バイトを平面内で直線または曲線運動させて切削加工します。旋削は一般的に旋盤で行われ、ワークの内外円筒面、端面、円錐面、成形面、ねじを加工します。
旋削精度は一般的にIT8〜IT7、表面粗さは1.6〜0.8μmです。
- 荒旋削:切込み深さと送りを大きくし、切削速度を落とさず効率向上を図るが、加工精度はIT11のみ、表面粗さRα20〜10μm。
- 半仕上げ・仕上げ旋削:できるだけ高速・小送り・小切込みを採用、加工精度IT10〜IT7、表面粗さRα10〜0.16μm。
- 非鉄金属の高速精密旋削:高精度旋盤で微細ダイヤモンドバイトを用い、加工精度IT7〜IT5、表面粗さRα0.04〜0.01μm達成可能。これを「鏡面旋削」と呼びます。
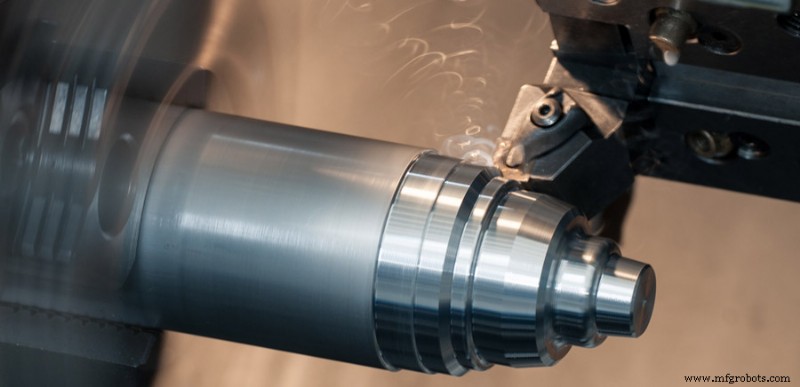
2. フライス加工
フライス加工は回転多刃工具でワークを切削する高効率加工法です。平面、溝、各種成形面(スプライン、歯車、ねじ)、特殊形状金型加工に適しています。主運動速度とワーク送り方向が同方向か逆方向かにより、ダウンカットとアップカットに分けられます。
フライス加工精度は一般的にIT8〜IT7、表面粗さ6.3〜1.6μmです。
- 荒フライス:加工精度IT11〜IT13、表面粗さ5〜20μm。
- 半仕上げフライス:加工精度IT8〜IT11、表面粗さ2.5〜10μm。
- 仕上げフライス:加工精度IT16〜IT8、表面粗さ0.63〜5μm。
3. 平削り加工
平削り加工は平削りバイトを用いてワークに水平相対直線往復運動を行わせる切削加工法で、主に部品形状加工に用いられます。
平削り加工精度は一般的にIT9〜IT7、表面粗さRa6.3〜1.6μm。
- 荒平削り:精度IT12〜IT11、表面粗さ25〜12.5μm。
- 半仕上げ平削り:精度IT10〜IT9、表面粗さ6.2〜3.2μm。
- 仕上げ平削り:精度IT8〜IT7、表面粗さ3.2〜1.6μm。
4. 研削加工
研削は砥粒と砥石を用いてワーク上の余分な材料を除去する加工法で、仕上げ加工に属し、機械製造業で広く使用されています。
研削は通常半仕上げと仕上げに用いられ、精度はIT8〜IT5またはそれ以上に達し、表面粗さは一般的に1.25〜0.16μmです。
- 精密研削:表面粗さ0.16〜0.04μm。
- 超精密研削:表面粗さ0.04〜0.01μm。
- 鏡面研削:表面粗さ0.01μm以下達成可能。
5. ドリル加工
ドリル加工は穴加工の基本的方法です。ドリル盤や旋盤でよく行われますが、ボーリング盤やフライス盤でも実施可能です。
ドリル加工精度は比較的低く、一般的にIT10のみ、表面粗さは12.5〜6.3μm。ドリル後、リーマ加工とリーマドリル加工で半仕上げ・仕上げを行うのが一般的です。
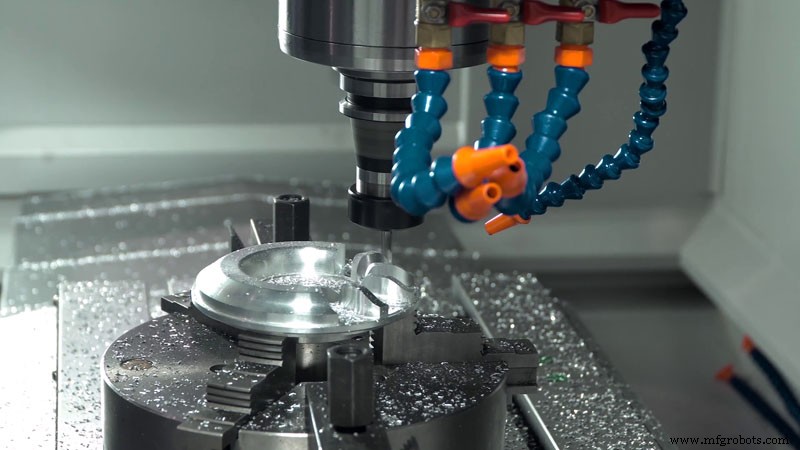
6. ボーリング加工
ボーリングは工具を用いて穴や他の円形輪郭を拡大する内径切削プロセスです。適用範囲は一般的に半荒加工から仕上げまで。使用工具は通常単刃ボーリングバー(ボーリングバー)です。
- 鋼材のボーリング精度:一般的にIT9〜IT7、表面粗さ2.5〜0.16μm。
- 精密ボーリング:加工精度IT7〜IT6、表面粗さ0.63〜0.08μm。
製造プロセス