



加工センターにおけるワーク変形の理解と克服
機械加工において、類似性の概念は致命的です。見た目が似た製品が他の製品と組み合わせて使用されると、欠陥が拡大し続け、工場の加工品質がハイエンド精密製造要求を満たせなくなります。工作機械加工センターでのワーク変形問題は解決がより困難であることは知られています。したがって、まず変形の原因を分析し、その後対策を講じる必要があります。
1. ワークの材質と構造が変形に影響する
変形量は形状の複雑さ、アスペクト比、壁厚に比例し、材料の剛性と安定性に比例します。したがって、部品設計時にこれらの要因がワーク変形に与える影響を可能な限り減らすべきです。特に大型部品の構造では、構造を合理的にすべきです。加工前に、ブランクの硬度と気孔などの欠陥を厳しく管理し、ブランク品質を確保してワーク変形を減らす必要があります。
2. ワーククランプによる変形
治具使用時の正しいクランプポイント選択と、クランプポイントの位置に応じた適切なクランプ力選択。
クランプポイントと支持ポイントをできるだけ一致させ、クランプ力が支持部に作用するようにし、クランプポイントは加工面にできるだけ近く、クランプ変形を引き起こしにくい位置を選択すべきです。
ワークに複数方向のクランプ力が作用する場合、クランプ力の順序を考慮すべきです。
まずワークと支持部が接触するようにクランプ力をかけ、大きすぎないようにし、切削力をバランスさせる主要なクランプ力は後でかけるべきです。
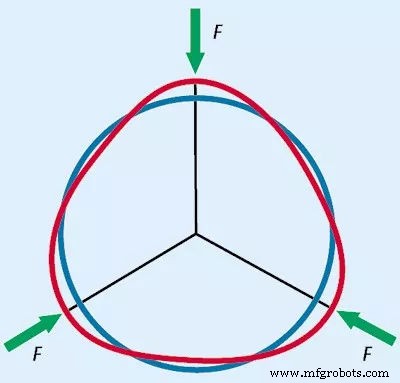
ワークと治具の接触面積を増やす、または軸方向クランプ力を使用する。
部品剛性を高めることはクランプ変形を解決する効果的な方法ですが、薄肉部品の形状と構造の特性により、剛性が低くなります。このような場合、クランプ力の作用で変形が発生します。
ワークと治具の接触面積を拡大すると、クランプ時のワーク変形を効果的に減らせます。
例えば、薄肉部品をフライス加工する場合、多数の弾性押さえ板を使用して接触部の力面積を増やします。薄肉スリーブの内径と外径を旋削する場合、単純な分割移行リング、弾性マンドレル、全弧ジョーズなどを使用して、ワーククランプ時の接触面積を増やします。この方法はクランプ力を負担するのに有利で、部品変形を回避できます。
軸方向クランプ力の採用も、生産で広く使用されています。
特殊治具の設計・製造により、クランプ力を端面に作用させることができ、薄肉で剛性の悪いワークの曲げ変形を解決できます。
3. ワーク加工による変形
切削プロセス中の切削力により、ワークは力の方向に弾性変形を生じます。これはよく「逃げ刀」現象と呼ばれます。この種の変形に対処するため、工具側で対応すべきです。仕上げ加工時は工具が鋭利でなければなりません。一方では工具とワークの摩擦による抵抗を減らし、他方ではワーク切削時の工具放熱能力を向上させ、ワークの残留内部応力を減らせます。
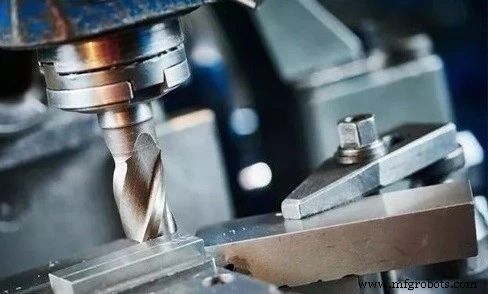
例えば、薄肉部品の大平面をフライス加工する場合、片刃フライス加工を使用します。
工具パラメータでより大きな切込み角とより大きなすくい角を選択し、目的は切削抵抗を減らすことです。この種の工具は軽く切削し、薄肉部品の変形を減らすため、生産で広く使用されています。薄肉部品の旋削では、合理的な工具角度が旋削時の切削力、旋削時の熱変形、ワーク表面の微視的品質にとって非常に重要です。工具のすくい角の大きさが切削変形と工具すくい角の鋭利さを決定します。大きなすくい角は切削変形と摩擦を減らしますが、あまりに大きすぎると工具のくさび角を減らし、工具強度を弱め、工具の放熱を悪化させ、摩耗を加速させます。
一般的に、鋼材の薄肉部品を旋削する場合、すくい角6°〜30°のハイス工具、すくい角5°〜20°の超硬工具を使用します。工具の逃げ角が大きいと摩擦が小さく、切削力も対応して減らせますが、あまりに大きすぎると工具強度も弱めます。薄肉部品旋削では、ハイス旋削工具で逃げ角6°〜12°、超硬工具で逃げ角4°〜12°、仕上げ旋削ではより大きな逃げ角、荒旋削ではより小さな逃げ角を使用します。薄肉部品の内径と外径を旋削する場合、大きな切込み角を取り、正しい工具を選択することが、ワーク変形に対処する必要条件です。
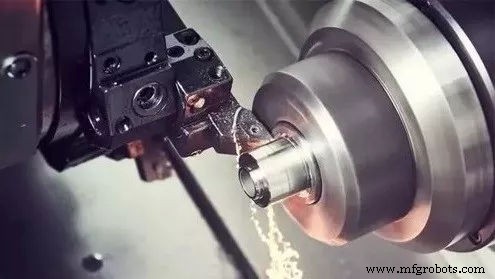
工具とワークの摩擦で発生する熱も加工中にワークを変形させるため、高速切削がよく選択されます。
高速加工では、チップが比較的短時間で除去されるため、切削熱の大部分がチップによって運び去られ、ワークの熱変形が減少します。次に、高速加工では切削層材料の軟化も減少します。これにより部品加工変形を減らし、部品の寸法と形状精度を確保するのに役立ちます。さらに、切削油は主に切削プロセス中の摩擦を減らし、切削温度を下げるために使用されます。切削油の合理的な使用は、工具耐久性の向上、加工面品質の改善、加工精度の向上に重要な役割を果たします。したがって、部品変形を防ぐために、十分な切削油を合理的に使用しなければなりません。
加工における合理的な切削量の使用は、部品精度を確保する鍵要因です。
高精度要求の薄肉部品を加工する場合、一般的に対称加工を採用し、両対向側で生成される応力を安定した状態にバランスさせ、加工後ワークが平らになるようにします。しかし、ある工程で大量の切り込みを行うと、引張応力と圧縮応力のバランスが失われ、ワークが変形します。
旋削時の薄肉部品変形は多面的です。ワーククランプ時のクランプ力、ワーク切削時の切削力、ワークが工具切削を妨げる際に生じる弾性変形と塑性変形、切削ゾーン温度の上昇による熱変形。したがって、荒加工時は切込み深さと送りを大きくできます。仕上げ加工では、切込み深さは一般的に0.2〜0.5mm、送り量は一般的に0.1〜0.2mm/revまたはそれ以下、切削速度は6〜120m/min、仕上げ旋削では切削速度をできるだけ高くしますが、高すぎないようにします。合理的な切削量を選択することで、部品変形を減らす目的を達成できます。
4. 加工後の応力と変形
加工後、部品自体に内部応力があります。これらの内部応力分布は比較的バランスの取れた状態にあり、部品形状は比較的安定しています。しかし、一部材料を除去し熱処理を行うと内部応力が変化します。このとき、ワークは再び力のバランスに達する必要があるため、形状が変化します。
この種の変形を解決するには、熱処理を用いて矯正対象ワークを一定高さに積み、一定の工装で真っ直ぐな状態に圧縮し、工装とワークを一緒に加熱炉に入れます。部品の異なる材質に応じて、異なる加熱温度と加熱時間を選択します。
熱矯正後、ワークの内部組織は安定します。このとき、ワークはより高い直線性を持つだけでなく、加工硬化現象も除去され、さらなる仕上げ加工に便利になります。鋳物は時効処理を行い、できるだけ内部残留応力を除去し、変形してから加工する方法、つまり荒加工→時効→再加工を使用します。
大型部品の場合、プロファイリング加工を使用する必要があります。つまり、組立後のワーク変形を予測し、加工時に逆方向の変形を予約することで、組立後の部品変形を効果的に防止できます。
まとめると、変形しやすいワークに対しては、ブランクと加工技術において対応する対策を採用しなければなりません。異なる状況を分析し、適切なプロセスルートを見つける必要があります。もちろん、上記の方法はワーク変形をさらに減らすだけです。より精密なワークを得たい場合は、継続的な学習、討論、研究が必要です。
製造プロセス
- 工具破損・摩耗・チッピングの理解:原因、予防、解決策
- パンチング作業におけるスラッグプーリング防止:原因と解決策
- シート材・工具向け精密パンチング&ダイソリューション
- 用途に最適なCNCマシニングセンタ選定ガイド
- CNCマシニングセンタの進化、影響、開発インサイト
- 旋削フライス複合マシニングセンター:二つの加工を一台で実現
- Festo、自動車OEM向けにMagswitch磁気グリッピング・クランピングソリューションの販売開始
- 機械加工操作のマスター:必須ツールと技術
- CNCマシニングセンター、フライス・彫刻、彫刻機の違いを専門家が解説
- 大型部品加工の極意:主要課題を克服する
- VSCシリーズ垂直ピックアップ旋盤:ワークハンドリング合理化と精密加工