



単一切れ刃バイトの理解:命名法、幾何学、角度、シグネチャ
単一切れ刃バイト
単一切れ刃バイトは、旋盤やシェイパー盤での旋削、端面加工、面取り、穴あけ、成形などの加工に広く使用される金属切削工具です。1つの切れ刃でワークをこすって切削します。本記事では、この工具の幾何学と指定方法(シグネチャ)について解説します。
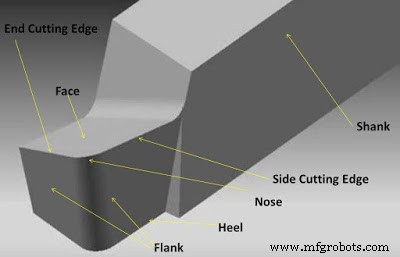
単一切れ刃バイトの幾何学と工具角度
単一切れ刃バイトは、フラント、フェース、切れ刃、ノーズ、すくい角、逃げ角、切れ刃角などで構成され、これらが切削条件、工具寿命、切削速度を制御します。各部の詳細は以下の通りです。
1. シャンク
工具の本体部分で、工具ポストに保持される後部です。
2. フェース(すくい面)
切削後に切り屑が流れる上面で、切れ刃に隣接する水平面です。
3. フラント(逃げ面)
切れ刃に隣接する垂直面で、切削刃によって側面フラントと端面フラントの2種類があります。
4. ノーズ(切れ刃先端)
両方の切れ刃が交わる点で、工具の最前端部分です。
5. ベース
工具の底面で、フェースの反対側に位置します。
6. ヒール
フェースとベースの交差線です。
7. 端切れ刃角
端切れ刃(または端面フラント)とシャンク側面に垂直な平面との角度です。
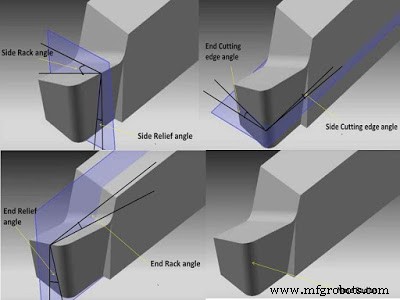
8. 側切れ刃角
側切れ刃(または側面フラント)とシャンク側面に平行な平面との角度です。
9. 後すくい角
切り屑の円滑な流れを促すためにフェースに形成される角度で、フェースと端切れ刃に垂直な平面との角度です。
10. 側すくい角
フェースと側切れ刃に垂直な平面との角度で、側切れ刃で切削する際の切り屑排出を円滑にします。
11. 端逃げ角
クリアランス角とも呼ばれ、工具摩耗を防ぐ角度です。端面フラントとベースに垂直な平面との角度で、フラントがワークに擦れるのを防ぎます。
12. 側逃げ角
側面フラントとベースに垂直な平面との角度で、側面フラントがワークに擦れるのを防ぎます。
13. ノーズ半径
両切れ刃の交差領域で、鋭角だとワークに傷をつけ仕上げ面粗さを悪化させるため、適切な半径を持たせます。半径が小さすぎると仕上げが悪く、大きすぎると切削抵抗が増大します。
単一切れ刃バイトのシグネチャ(工具指定法)
アメリカ規格では、7つのパラメータを特定の順序で並べて工具を指定します。これを工具シグネチャと呼びます。全て角度とノーズ半径で構成されます。
例:2, 9, 5, 5, 9, 11, 3 と表記される場合、以下を意味します。
- 後すくい角: 2°
- 側すくい角: 9°
- 端逃げ角: 5°
- 側逃げ角: 5°
- 端切れ刃角: 9°
- 側切れ刃角: 11°
- ノーズ半径: 3mm
これらのパラメータは国際的に単一切れ刃バイトの指定に用いられています。
今回は単一切れ刃バイトの命名法、角度、幾何学、シグネチャについて学びました。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、ウェブサイトの購読もご検討ください。ご覧いただきありがとうございました。
製造プロセス