



振動切削:精度向上、工具寿命延長、コスト削減を実現
振動切削では、切削力が小さく、切削温度が低く、冷却が十分で、チップが破断・排出しやすいため、精密機械部品加工の工具寿命を大幅に延長できます。振動パラメータを適切に選択すれば、工具寿命を一般的に数倍から数十倍延長でき、難削材と難削プロセスの適用に優れています。超硬工具によるステンレス鋼の超音波振動切削試験では、工具寿命が通常切削法の20倍になったことが示されています。工具寿命の延長は、工具材料の節約、補助時間の削減、精密機械部品の加工コスト削減、生産効率向上だけでなく、加工品質の確保にも役立ちます。
通常切削を使用する場合、チップは常に工具のすくい面に押し付けられ、高温高圧領域を形成し、切削液が切削領域に入りにくく、工具周辺の間接的な冷却効果しか果たせません。振動切削を使用すると、切削が断続的になるため、工具が精密部品から離れると、切削液が周囲から切削領域に入り、工具先端を十分に冷却・潤滑できます。特に超音波振動切削では、一方面で超音波振動によるキャビテーションにより切削液が均一に乳化し均一な乳化粒子を形成し、他方面で切削液が材料の亀裂により浸透しやすくなり、切削液の使用効果とチップ排出条件をさらに改善し、精密機械部品の加工品質を向上させます。
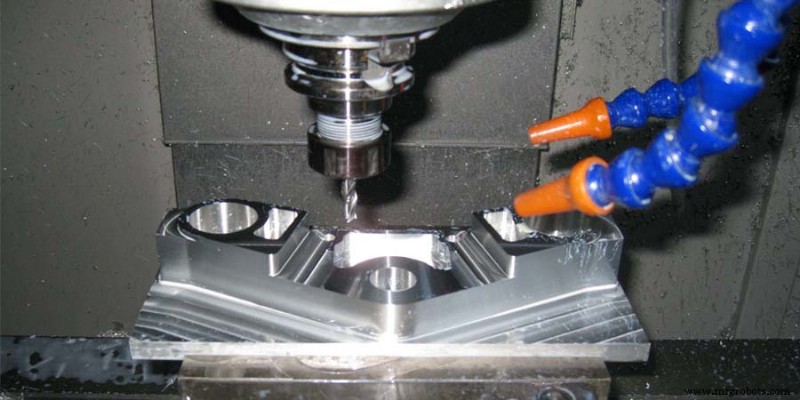
振動切削では、工具が正弦波則に従って振動し、加工面に微細な工具痕を形成します。これは2回目の再加工時に形成されるファンシーメッシュパターンに似ています。多数のパターンが精密機械部品の加工面に均一に分布するため、部品は運転時に厚い油膜を形成しやすく、摺動摩擦の耐摩耗性を向上させられます。振動切削の残留応力は非常に小さく、加工変質層は浅く、切削刃近傍にわずかな加工変形があるのみです。耐食性試験により、振動切削で加工されたワーク表面の耐摩耗性と耐食性は研削に近く、精密機械部品の加工精度を十分に保証できます。
製造プロセス