



電気メッキ層の品質を決める重要因子
電気メッキ部品の品質は、装置全体の品質に直接影響します。電気メッキ品質に影響を与える要因には、内部要因と外部要因があります。したがって、電気メッキ品質に影響を与える内部要因を包括的に理解するだけでなく、外部要因も無視できません。各工程を厳格に管理することで、電気メッキ品質を確保できます。
1. 内部要因
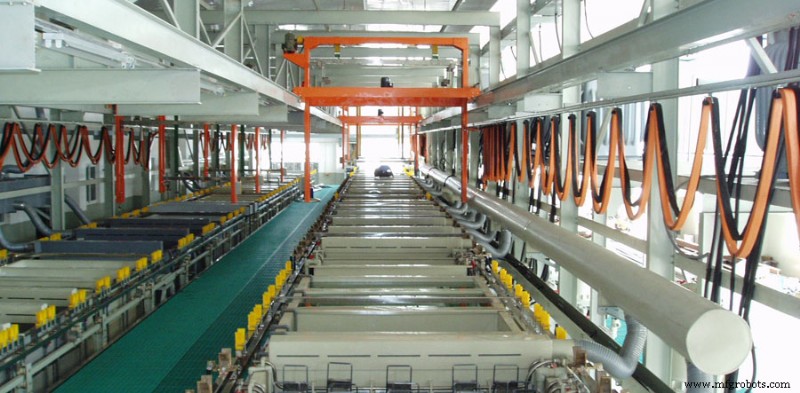
電気メッキ作業場での厳格な品質管理は、電気メッキ部品の品質を保証する強力な基盤です。電気メッキ品質を根本的に向上させ、高品質な被膜を得るには、電気メッキ品質に影響を与えるあらゆる内部工程を包括的に理解する必要があります。
(1) 前処理要因
メッキ層と基材の結合力、耐食性、外観品質は、メッキ前の表面処理品質と直接関係します。部品表面に付着した油分、錆、酸化皮膜などの汚れは、電気メッキ液が金属基材と完全に接触するのを妨げる中間障害物となります。このような表面では、合格した電気メッキ層を形成することは不可能です。極めて薄い油膜や酸化膜が付着している場合、被膜の外観や結晶粒度が正常でも、結合強度は大幅に低下します。
したがって、部品の前処理は電気メッキ工程全体で良好な結果を得るための前提条件です。まず、脱脂液と酸洗液の濃度と純度を確保し、液中の浮遊油を適時に除去する必要があります。次に、除錆液の不純物が一定量に達すると被膜品質に影響するため、定期的な交換が必要です。
(2) 電気メッキ化学要因
電気メッキ生産では、さまざまな理由で有害不純物が電気メッキ液に混入します。不純物の種類は多岐にわたり、大まかには金属不純物、金属酸化物、非金属不純物、各種不溶性浮遊物、有機不純物などがあります。各種メッキ液に含まれる不純物の種類は異なり、同じ不純物に対する許容度も異なります。有害不純物が一定程度蓄積すると、メッキ液の性能と被膜品質に影響を及ぼします。そのため、不純物が蓄積して害を及ぼすのを待つのではなく、定期的に浄化を行うべきです。
また、電気メッキ液の各成分には最適な工程範囲があり、槽液を定期的に検査・分析して各成分が工程範囲内にあることを確認する必要があります。同時に、生産量、実績、検査結果に基づき、不純物の蓄積が電気メッキ層の品質に影響を及ぼす前に、電気メッキ液を浄化して安定性を確保すべきです。
(3) 工程条件管理要因
工程条件の管理は、電気メッキ層の品質に直接影響します。各メッキ種類の様々な工程条件を把握・管理することで、初めて高品質なメッキを得られます。温度、電流密度、pH値、メッキ時間などの工程条件は相互にマッチングさせる必要があります。例えば、硬質クロムメッキでは、温度と電流密度が適切にマッチングされていないと、クロムメッキ液の陰極電流効率、分散能力、被膜硬度、光沢に大きな影響を与えます。下図に示すように、温度が高い場合は電流密度を適切に増やして所望の被膜を得る必要があります。両者は相互に制約し合い、一方を変えれば他方もそれに応じて変更する必要があります。したがって、工程条件が適切に管理されていないと、電気メッキ品質事故が発生します。
2. 外部要因
製品部品の全体品質の一部として、部品の電気メッキ品質は、電気メッキ工程や電気メッキ作業場の内部工程だけでなく、企業の他の生産工程や生産・技術部門によっても様々な程度で影響を受けます。これらの要因はしばしば見落とされがちですが、包括的に理解する必要があります。
(1) 設計要因
製品設計者は、部品の図面設計において形状、寸法、加工精度などの要因にのみ注目しがちで、部品の加工技術、特に電気メッキ工程についてはあまり考慮しません。これにより電気メッキ作業に多くの不要なトラブルをもたらし、製品品質にも一定の影響を与えます。
1. 部品形状が電気メッキ品質に与える影響
クロムメッキ電解液の分散能力は極めて低く、部品のコーナーや先端部に電流が集中し、バリ、焦げ、ノジュールなどの局所的欠陥を引き起こしやすくなります。形状が複雑な部品では、深い凹部や内面にメッキが付かないことが多く、所望の効果が得られません。絵形陽極、保護陰極、補助陽極を使用すれば、できるだけ均一な厚さの被膜を得られますが、これは必然的に電気メッキ作業に大きな手間をかけ、コストを大幅に増加させます。したがって、設計者は設計プロセスで総合的に考慮し、技術者も工程審査を強化すべきです。絶対に必要な場合にのみ、絵形陽極、保護陰極、補助陽極を使用すべきです。
2. 組立が電気メッキ品質に与える影響
いわゆる組立とは、複数の部品が溶接やリベットで接合され、分解できなくなった状態を指します。例えば、吊り下げスピンドル系列粗精機の上部・上下清掃装置のベルベットベルト支持板組み合わせなどが、電気メッキ時に一式として処理される例です。電気メッキ工程で薬液が部品の隙間に浸透すると、一方面では電気メッキ後に部品を放置した際、隙間に潜んでいた電解液が染み出し、メッキ層と反応して部品を錆びさせます。另一方面では、薬液の浸透により前工程の薬液が十分に洗浄できず、次工程の薬液を汚染し、電気メッキ品質に影響を与えます。したがって、設計では一式組立品の電気メッキを極力避け、個別部品をメッキした後にリベット接合や他の嵌合方法を採用することを検討すべきです。
3. 図面への不明確な指示
従来、電気メッキ対象部品が図面に簡単に示されるだけで、主要なメッキ面が明確に指示されていないため、具体的な作業で混乱を招きやすくなります。主要部品については、電気メッキ工程で被膜の内部品質と外観品質を確保し、明らかな色差がないことが求められます。したがって、図面に主要部と副次部が明記されて初めて、電気メッキ時に適切な治具を選定し、部品の取り付け位置を決定し、主要部と副次部の両方に配慮し、非メッキ部の絶縁保護を行うことで、電気メッキ品質を確保できます。
(2) メッキ前の表面要因
電気メッキ前の部品表面品質は、電気メッキ品質に深刻な影響を与えます。平滑な表面に形成される被膜は、粗い表面に形成される被膜より常に優れています。電気メッキ前の機械加工、冷間引抜きなどの部品製造工程では、この工程で加工された寸法、形状公差、表面粗さなどが合格していることだけを確保すればよく、部品表面の錆、酸化皮膜、除去困難な汚れ、打痕などは、電気メッキ後の外観が設計・使用基準を満たさない原因となります。また、一部の部品は電気メッキ工程に入る際の表面状態が不均一で、同一品に精密加工部分と重度の錆・スケール部分が混在していると、メッキ前処理が困難になります。酸洗時間が短すぎると酸化皮膜が除去できず、長すぎると精密寸法部品が腐食して廃棄されます。正しい方法は、重度の腐食と酸化皮膜がある材料に対して、サンドブラストや酸洗などの前処理で表面酸化皮膜を除去し、その後機械仕上げを行って、最終的な電気メッキ処理にできるだけ均一な表面を提供することです。
(3) 生産スケジュール要因
多くの部品は複数の作業場を経由する必要があり、電気メッキは常に最終工程であるため、部品が電気メッキ作業場に到着する頃には、組立作業場がすでに部品を待っています。この状況により工期が逼迫し、連続操業で納期に間に合わせようとすることが多く、電気メッキ時間が工程要件を満たせない、夜間作業時の照明不足などで電気メッキ品質に影響が出ます。したがって、生産部門は各作業場の加工期間を調整し、バランスの取れた生産を実現して、電気メッキ工程の加工時間を確保し、合格した電気メッキ製品を生産すべきです。
(4) 保管と梱包要因
大気条件下では、鉄系金属に亜鉛メッキを施して防食します。しかし、亜鉛メッキがフェノール塗料、アルキド塗料、フェノール樹脂、湿った木材、合板などと接触すると、亜鉛メッキの腐食が非常に深刻になります。時間が経つほど腐食生成物が厚くなります。これは少量の有機揮発性雰囲気による腐食促進で、「大気腐食」と呼ばれます。このような有機揮発性雰囲気を生成する物質には、塗料、プラスチック、樹脂、木材などがあります。大気腐食の速度は有機揮発性雰囲気の濃度と密接に関係し、濃度が高いほど腐食が激しくなります。ただし、有機揮発性雰囲気は湿潤大気でのみ亜鉛メッキを腐食させます。腐食性雰囲気だけで周囲の空気が非常に乾燥している場合、基本的に腐食は発生しません。したがって、大気中では有機揮発性雰囲気がないか、完全に乾燥した空気条件でのみ、亜鉛メッキは信頼できる防食被膜となります。合格した電気メッキ部品の保管過程では、倉庫環境を確保して部品の大気腐食を防ぐ必要があります。また、輸送時の製品梱包は部品の耐食性に直接影響するため、有機揮発性雰囲気の発生源を最小限に抑える必要があります。亜鉛メッキ部品は木箱に収納し、信頼性の高い内装梱包と乾燥剤を用いて、部品を外部腐食雰囲気から完全に遮断すべきです。そうでなければ部品は非常に錆びやすく、製品品質に影響を与え、悪影響を及ぼします。これらの外部要因は非常に見落とされやすく、電気メッキ品質に影響を与える重要な要因となっています。
3. 結論
製造業における特殊な作業として、電気メッキは不可欠ですが、しばしば無視されがちです。品質問題が発生すると、電気メッキ工程から原因を探し、他の外部要因を無視しがちです。したがって、電気メッキ製品の品質を確保するには、電気メッキ作業場だけでなく、全体の品質管理システムが明確な責任と権限を持ち、電気メッキ工程に良好な基材を提供できるよう、図面設計から工程・治具準備、部品加工、組立、検査、転送・保管、最終的な梱包・輸送に至るまで、あらゆる工程を厳格に管理する必要があります。これは製品品質向上に非常に重要な実践的意義を持ちます。
製造プロセス