



高性能金属CNC製造:精度・効率・コスト削減の実現
コンピュータ数値制御(CNC)は、金属加工工具(ドリル、ボーリング工具、旋盤)を自動制御し、コンピュータにより複雑部品を創造する技術です。
一般にCNC工作機械は、ブランク材料(金属、プラスチック、木材、セラミック)を、プログラム指令に従い物理オペレーターなしで精密仕様に加工します。
高性能金属CNC工作機械は生産性向上と人件費削減を意味し、企業収益性に大きな影響を与えます。
本記事では、金属CNC工作機械の重要要素を以下3観点から紹介:
- 金属CNC工作機械の構造的特徴
- 金属CNC工作機械製造の原材料
- 詳細製造プロセス
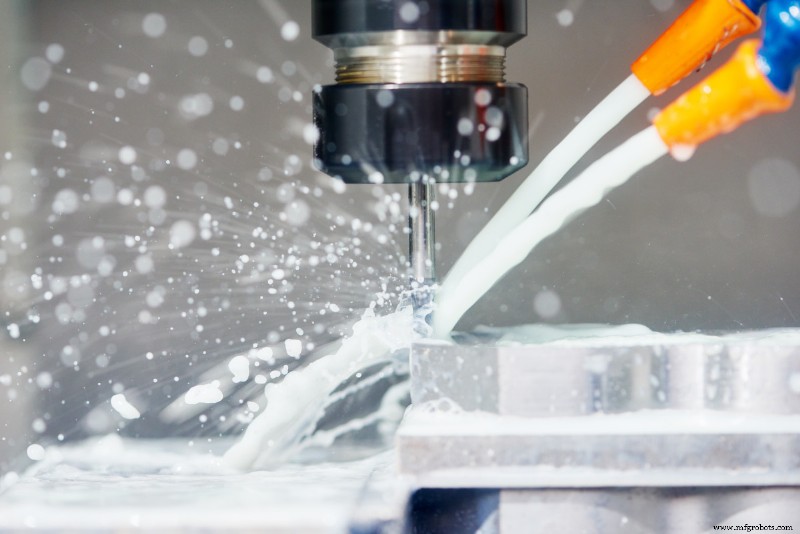
1. 金属CNC工作機械の構造的特徴
金属CNC工作機械はベッド、コラム、ガイドレール、ワークテーブル、工具ホルダー等で構成され、一般工作機械と類似。しかし制御システムの高精度・高速特性に対応するため、主要部の構造設計にも高精度、高剛性、高共振周波数、低慣性、低摩擦、適正減衰比が要求されます。
1.1 基本コンポーネントの構造的特徴
基本コンポーネントは主にベッド、コラム、ワークテーブル。基本機能は各コンポーネントの相対位置を支持、搭載、維持すること。
理想的にはCNC工作機械は荒加工と仕上げ加工両方に対応すべきで、荒加工時の大型工具最大切削力に耐え、仕上げ加工時の高精度を確保する必要があります。
1.2 メイン駆動システムの構造的特徴
メイン駆動システムは幅広い工具・ワークに必要な切削動力を実現し、可能な限り広い速度範囲で定出力を保証。
同時に、CNC工作機械の最適切削速度実現のため、広範囲で無段変速を達成する必要があります。現代の金属CNC工作機械は高性能DCまたはAC無段変速スピンドルモーターを使用し、機械式段階変速チェーンより高効率です。
2. 金属CNC工作機械製造の原材料
まず、機械の機械的コンポーネントは剛性・強度が高く、高速移動部品を支持する必要があります。スピンドルは通常最も強力で、大型ベアリングで支持されます。
次に、ベッドまたはワークテーブルは焼入れ鋼「ウェイ」で支持され、通常フレキシブルガードで保護されます。鋳鉄またはミーハナイトが金属加工機械の材料として長らく選ばれてきました。
今日では、ほとんどの機械が熱間圧延鋼の溶接構造と、ステンレス鋼等の鍛造製品を積極的に採用し、コスト削減とより複雑なフレーム設計の製作を実現しています。
3. 金属CNC工作機械の詳細製造プロセス
最近まで、ほとんどのマシニングセンターは工作機械メーカーが顧客仕様で製作していました。実際の製造プロセスは以下の通りです。
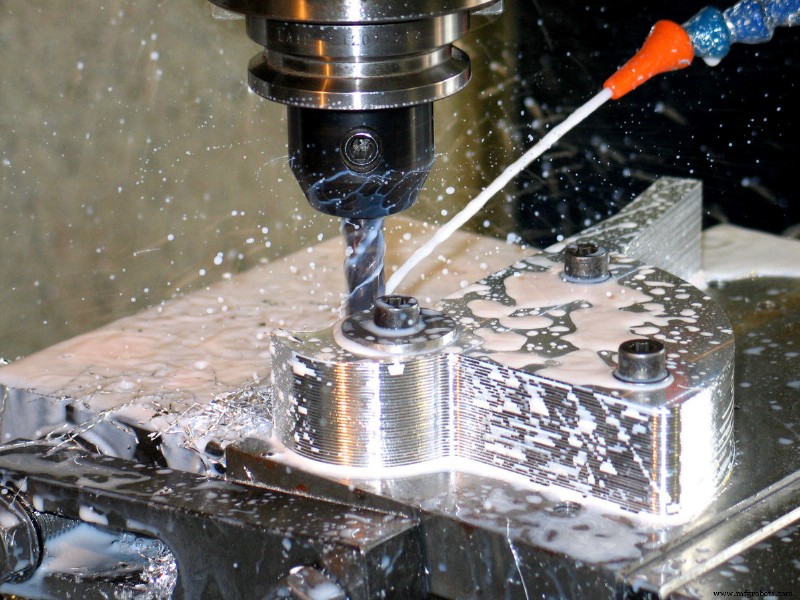
3.1 ベース溶接
- 機械ベースは鋳造または溶接で製作。その後熱処理で鋳造または溶接残留応力を除去。
- ベースを大型マシニングセンターに固定し、ウェイ取付面を仕様通り加工。ウェイを平面研磨し、ボルト締め・ピン止めでベースに固定。
3.2 ボールねじ取付
- ベッドまたはスピンドルを移動させる機構をボールねじと呼びます。これらは駆動モーターの回転運動を直線運動に変換し、ねじ軸と支持ベアリングで構成。
- 軸が回転すると、ベアリングマウントが軸の螺旋溝を追従し、ワークテーブルまたはスピンドルキャリアを移動させる極めて精密な直線運動を生成。
- これらボールねじをベースにボルト締めし、ベアリングマウントをワークテーブルまたはスピンドルキャリアにボルト締め。
3.3 スピンドル搭載
- スピンドルを加工・研磨し、駆動モーターに取付け、可動スピンドルキャリアにボルト締め。ほとんどのマシニングセンターでは各運動軸に別個のボールねじとウェイセットを装備。
3.4 コントローラ
- コンピュータがコントローラの主要部。フレーム側面またはオペレーターコンソールに空調付きエンクロージャで搭載。動作メモリ、コンピュータボード、電源、その他機械運用用電子回路を内蔵。
- コントローラ前面にビデオ画面があり、プログラム情報、位置、速度、送り、オペレーターが機械性能監視に必要なその他データを表示。
- 組立機械をテストランし精度確認。各機械のわずかな物理的差異をコンピュータOSで数学的に補正。
- これら補正値は別メモリに格納され、機械が継続的にチェック。
- テスト後、完成機械を塗装し出荷準備。
以上が金属CNCの一般的製造プロセスです。お役に立てれば幸いです。ご質問はコメント欄へどうぞ。
注:本記事の画像の著作権は弊社にありません。権利者様はご連絡いただければ速やかに削除いたします。
製造プロセス