



ロボットインクリメンタルフォーミングで板金部品コストを90%削減
なぜ板金成形はこんなに高いのか? その理由と、ロボットインクリメンタルフォーミングでどれだけコスト削減できるかの計算方法を解説します。
板材の成形は高コストになりがちです。大量の同一品を生産しない限りコストが割に合わず、特に多品種少量生産のメーカーにとっては制約となります。
ではどうすればいい? 板材を使うのを諦めるべき? 違います。
ロボットインクリメンタルフォーミングなら、板金成形のメリットをコスト効率よく享受できます。必要なのはロボットとRoboDKだけです。
この記事では、従来の板金成形が高コストになる理由と、潜在的な削減額の計算方法を説明します。
従来の板金成形を高コストにする5つの要因
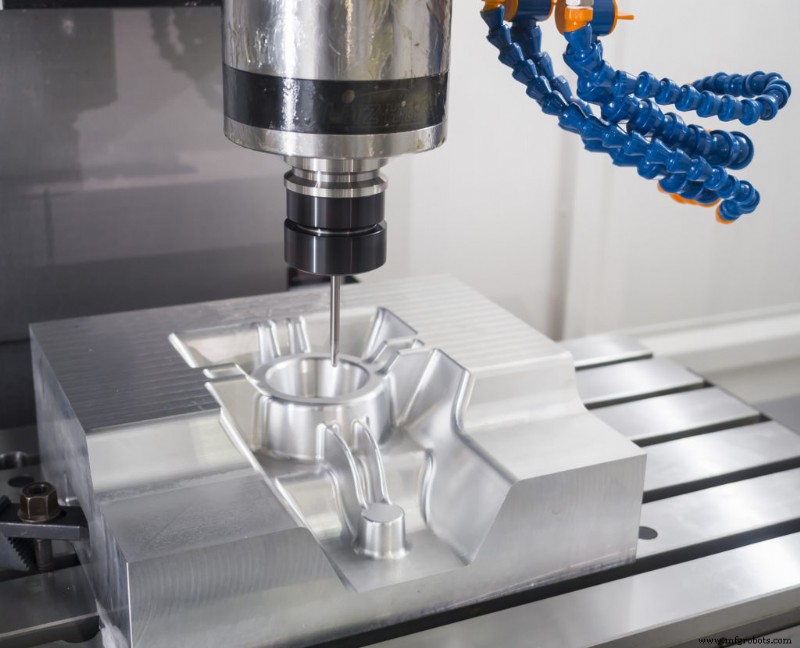 板材成形で最も一般的な方法の一つは深絞りで、材料をダイスの上に伸ばして成形します。
コストに大きく影響する要因が一つあります:
- ダイスの製造 — 主な費用はダイス自体の製造コストです。これは各部品の製造コストの数倍になりやすく、このコストを回収するには数百〜数千個の同一品を生産する必要があります。
その他、板金成形のコストを押し上げる要因:
- 多数のサプライヤーに伴うコスト — ダイスは外部のダイスメーカーに発注することが多いです。これは理想的ではありません。コンサルティングファームMcKinseyの研究によると、繁栄している企業とそうでない企業の大きな違いは、サプライヤー数を限定しているかどうかでした。
- ダイスの長いリードタイム — ダイス製作には時間がかかり、特に生産時間と比べて長いです。設計・製造に数日かかることも。インクリメンタルフォーミングなら、部品のサイズ・複雑さによりますが数分〜数時間で完了します。
- スクラップ(廃材) — 深絞りはスクラップが多く出ます。スクラップは売却して一部回収できますが、それを見越して余分に板材を購入する必要があります。ある研究では、深絞りで部品を製造する場合、インクリメンタルフォーミングより12%多く材料が必要でした。
- 潤滑剤 — 深絞りにはインクリメンタルフォーミングより多量で過酷な潤滑剤が必要です。特殊な換気システム、フィルター、防護服が必要になり、後洗浄で部品コストの最大10%が上乗せされることもあります。
ロボットインクリメンタルフォーミングなら、これらのコストを削減、場合によっては完全に排除できます。
インクリメンタルフォーミングでコスト削減できるか判断する3ステップ
ロボットインクリメンタルフォーミングの方がコスト効率が良さそうだが、「自分の場合はどうなの?」と思うはずです。
判断するには3つのシンプルなステップがあります:
- 従来の板金成形コストを計算する。
- ロボットインクリメンタルフォーミングのコストを計算する。
- 両者から損益分岐点を算出し、従来工程が有利になるバッチサイズを特定する。
順に見ていきましょう。
1. 従来の成形コストを計算する
従来の板金成形コストは、ダイスコストと単品コストの二部構成です。
任意の製造部品コストは以下の式で計算できます:

この式で、成形品単価とダイス製造コストの両方を計算します。ダイス製造の場合、サイクルタイムが長く、加工コストが高くなります。材料コストも使用材料によっては高くなります。
総生産コストは:

前述の通り、深絞りでは相当量のスクラップが出るため、原材料コストに加算されます。
例
この研究の例を用いて、各深絞り部品に3.1kgの材料($0.7/kg)、成形コスト$25/hr、生産能力420個/hr、スクラップ率10%、効率100%と仮定します。
この場合、50個バッチのコスト(ダイス代除く)は:
しかし、ダイスコストは$3000で、単品コストの10倍です。したがって総生産コストは$3122.15になります。
2. ロボットインクリメンタルフォーミングのコストを計算する
上記の式は、ロボットインクリメンタルフォーミングの「単品コスト」計算にも使えます。サイクルタイムと時間当たり成形コストは深絞りより高くなります。
総コストは:

ここにも一回限りの治具コストがありますが、ダイス製造コストより遥かに安価です。スクラップコストはゼロですが、必要なら含められます。
例
同じ研究から、同部品のインクリメンタルフォーミングでは1.7kg/個($0.7/kg)、ロボット成形コスト$33/hr、生産能力7.5個/hr、治具コスト$41とします。
50個バッチのコストは:
インクリメンタルフォーミングは深絞りより時間がかかりますが、ダイスコストが高いため、このバッチサイズでは90%安くなります。
3. 損益分岐点を計算する
深絞りを正当化するにはバッチサイズがどれくらい必要か?
従来の深絞りとインクリメンタルフォーミングのコストを比較する以下の統合式で損益分岐点を算出できます:

この例ではバッチサイズ726.13となります。つまり、726個以下ならインクリメンタルフォーミングが有利、727個以上なら従来工程が有利です。
小ロットでは往々にしてインクリメンタルフォーミングが有利になります。
RoboDKでロボットインクリメンタルフォーミングを実現する方法
ロボットでインクリメンタルフォーミングを行うのは驚くほど簡単です。RoboDKを使えば、標準Gコードからマシニングツールを用いて数分でロボットコードを生成できます。
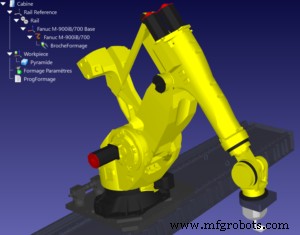
詳細な手順と事例は、Institut Maupertuisのケーススタディを参照してください。
産業用ロボット
- CNC加工コスト削減:精密部品のためのエキスパートのヒント
- 上昇する鉄鋼・アルミ関税への対応:原材料コスト削減戦略
- 間接費込みの正確な従業員コスト計算:完全ガイド
- 資産管理を強化:CMMSソフトウェアが在庫追跡を合理化する方法
- レーザー距離センサーでロボット搬送システムをマスターする
- 製造業におけるロボット自動化の真のコストを理解する
- IIoT駆動プロセス最適化によるロボット溶接ROI最大化 - 第4部
- ロボット溶接:労働力不足解消と安全性向上でROIを向上 - 第3部
- ロボット溶接ROI:稼働率と効率向上でメーカーに貢献 - 第2部
- ロボット溶接でROI最大化:メーカーへの洞察 - 第1部
- ロボット溶接:重工業分野の製造を変革する