工業製造
5軸加工の軸とは? なぜ各軸が必要なのか? 4分で読めます CNC加工は、固形ブロックから材料を除去して高精度部品を生産する精密な削減プロセスです。従来の3軸機械はX、Y、Z方向に動きますが、5軸CNCはA軸とB軸という2つの回転軸を追加し、5方向への同時移動を可能にします。この機能により、3軸機械では到底不可能な設計柔軟性と生産効率が解き放たれます。 5軸加工の歴史 3軸加工が数十年にわたり製造を支配してきましたが、5軸の概念は1995年、Golden E. Herrin氏の記事で初めて登場し、そのルーツを1958年の数値制御実験に遡ります。パイオニアマシンであるシンシナティ・ミラクロンエ
橋梁、自動車、果ては家を支える釘まで、驚異的ペースで腐食崩壊する光景を想像してください。ガルバニゼーション(亜鉛メッキ)がその脅威に対抗し、防錆・防食亜鉛被膜で鋼鉄寿命を延ばします。 建設、自動車、インフラ等多セクターでガルバニゼーション不可欠に。2023年世界亜鉛メッキ鋼市場988億ドル、2032年1,660.9億ドル到達予測—年率5.9%成長。亜鉛の犠牲陽極役割で優先腐食し、基材金属保護。 最広採用ホットディップガルバニゼーション、厚く耐久被膜でコスト効率良く、家庭用器具から巨大橋梁梁まで幅対応。 ガルバニゼーションとは ガルバニゼーションは鋼/鉄へ亜鉛層適用し酸化防止。亜鉛が電気
コンポーネント設計時—試作、高性能自動車部品、消費者製品問わず—根本的決断に直面:鋳造か切削か?各工法はコスト、速度、精度、材料適合性で明確なメリット・トレードオフ持ちます。本ガイドで選択影響要因抽出、ハイブリッド戦略で双方長所活用法解説。 核心的違い理解 鋳造は溶融金属を金型注入で成形、切削加工は固体ワークピースから切削工具で材料除去。鋳造は複雑形状と内部キャビティ創出得意、切削は比類なき表面仕上げと厳密公差提供。 鋳造選択ケース 以下必要時鋳造選択: 切削困難な内部フィーチャー持つ大型/複雑部品 永久金型コスト数千個で償却可能な大量生産 金型へ良好流動材料—アルミ、鉄、銅合金、特定鋼
ラピッドツーリングはラピッドプロトタイピングと従来工具を融合し、金型とダイを迅速かつコスト効率よく作る先進製造技術です。リードタイムを4〜8週間から最短24時間へ短縮、単品から10,000個までの生産ラン対応し、時間とコスト両面で大幅節約実現。 ラピッドツーリングが重要な理由 ラピッドツーリングはコンセプトと量産のギャップを埋め、メーカーに以下可能にします: リードタイム75%以上削減 従来工具比40〜50%初期コスト削減 生産グレード材料早期テストで製品品質向上 コンフォーマル冷却チャネル等、従来法では高コスト/不可能な複雑形状導入 短ラン/カスタム部品へ設計柔軟性維持 ラピッドツー
アイデアを数時間で物理オブジェクト化、高価な金型もオフショア製造も不要。3Dプリントがまさにそれを実現し、デザイナー、エンジニア、中小企業に試作、反復、少量生産をオンサイトで可能にします。 射出成形やCNC加工と異なり、積層製造はデジタルファイルから直接オブジェクトを層ごと構築—工具不要、無駄な切削不要、高価な金型不要。結果、複雑形状と軽量構造を従来工法では不可能なレベルで解き放つ、迅速柔軟なワークフローが生まれます。 航空宇宙から消費財まで、より多くの組織が製品サイクル加速、コスト削減、急速市場でのアジリティ維持へ3Dプリント採用。 以下セクションで、この技術が製造をどう再構築し、なぜ
多くの人は「3Dプリント」をPLA押出しデスクトップFDMマシンと同義視します。現実:積層製造はISO/ASTM 52900準拠7つの明確プロセスカテゴリ包含、各々複数技術、材料、産業用途持つ。$200ホビープリンターから$1M+金属システムでフライトクリティカル航空宇宙部品製造まで、スペクトラム広大。本ガイドで全主要カテゴリ、基礎物理、主要商用プロセス、精度/速度/コストプロファイル、技術選定決定フレームワーク解説。 カテゴリ1:材料押出法 原理: 熱可塑性フィラメント/ペレット/ペーストを加熱ノズル強制押出、層積み堆積。 精度: ±0.5mm(デスクトップ)〜±0.15mm(産業) |
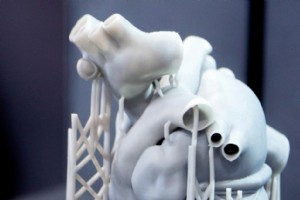
初商業化から30年、3Dプリントはニッチ試作から主流生産パワーハウスへ進化。今日、航空宇宙ラボ、歯科医院、家庭ワークショップ等に登場し、設計、カスタマイズ、製造を世界規模で再構築。 米国と世界で企業が積層製造活用し、生産コスト削減、市場投入時間短縮、射出成形やCNCフライス等従来工法では不可能な設計自由度獲得。 市場アナリスト(Forbes等)予測:数十億ドル規模だった業界が2020年代半ばまでに数千億ドル規模へ成長。 層積み堆積で三次元オブジェクト構築、各技術固有強み:FFFは高速試作優位;SLAは高精度医療/歯科部品;SLSは耐久即用部品生産。 以下、3Dプリントで最も変革された業
ラピッドプロトタイピングは設計リスク削減、コストカット、市場投入加速で医療機器開発を再構築。初期欠陥検出で高コスト再設計減、規制承認高速化。 医療機器でラピッドプロトタイピングが重要な理由 主なメリット: 開発加速と高速反復 設計とユーザビリティ課題早期特定 ユーザーフィードバックで人間工学向上 後期変更防止で大幅コスト削減 規制文書化とテスト効率化 具体的プロトタイプで投資家信頼獲得 ラピッドプロトタイピング実装 スケッチから開始、CADモデルへ迅速移行、物理/デジタルモックアップへ。各反復で形状、適合、機能、ユーザーインタラクション洗練、フル生産前完了。 3Dプリンター、CNC

航空宇宙においてラピッドプロトタイピングは単なる製造技術以上—設計図を飛行対応コンポーネントへ記録的速度で変える戦略的イネーブラーです。 CNC加工、減法と積層製造(周知の3Dプリント)活用で、航空宇宙企業は設計迅速検証、初期欠陥発見、開発コスト最大20%削減実現—主要業界アナリストも裏付けます。 これら高速手法でも、完全試験済みプロトタイプ納入には数ヶ月要する場合あり、安全マージン譲れぬ分野での反復高速プロトタイピング必要性を強調。 以下セクションで、プロトタイピングツールが航空宇宙サプライチェーンをどう再構築し、アイデアからコックピットへの道筋を合理化するか検証します。 ラピッドプ
ジュエリーは芸術、技術、個性の融合です。3Dプリントがこれら要素を最先端テクノロジーと融合し、かつて不可能だったデザインを解き放ちます。 高解像度プリンターが複雑なコンセプトをより速く、より少ない廃棄物で具現化。かつて数週間の手彫りを要したデザインが、デジタル作成、プリント、仕上げで短時間に完結—顧客期待する職人的品質を維持しながら。 さらに3Dプリントは創造の地平を拡大し、デザイナーが複雑幾何学、ネガティブスペース、軽量ラティス等、従来工法では困難だった構造へ挑戦可能にします。 本記事では、3Dプリントがジュエリーデザイン、製造、パーソナライゼーションをどう再構築するか、熟練ジュエラー
製品コンセプトを市場投入可能なアイテムへ変える—サイズに関わらず—のは複雑な旅路です。スーパーで同一の缶、家電、玩具が棚に並ぶ光景を見るとき、あなたは大量生産の力を目撃しています。 大量生産はアセンブリライン、自動化、標準化部品を用い、大量の均一製品を迅速かつ低コストで提供します。多くの製品へのアクセスを民主化する一方、品質管理、サプライチェーン強靭性、環境スチュワードシップへの注目ももたらします。 本ガイドでは、大量生産を駆動する原理、提供する具体的メリット、製造業者が直面する一般的障壁、新技術による業界再編について探ります。 大量生産とは 大量生産とは、アセンブリラインまたは高度自
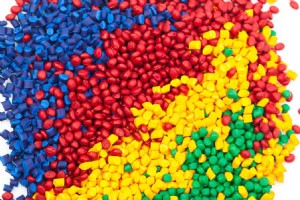
適切な樹脂選定が重要な理由 射出成形において選択する樹脂は、パーツのあらゆる側面—性能、外観、耐久性、コスト—を決定します。誤ったポリマー選定は、手戻りやサイクル遅延により製造コストを30〜50%押し上げる原因となります。 射出成形用プラスチックとは 高圧成形向けにエンジニアリングされた熱可塑性樹脂は、構造的・化学的・熱的完全性を維持しながら複雑なパーツを形成します。汎用、エンジニアリング、高性能樹脂の3カテゴリに分類されます。 汎用樹脂 — 例:PE、PP、PS;$1〜$2/kg;使い捨て包装や消費財に最適 エンジニアリング樹脂 — 例:PC、PA、POM;$3〜$6/kg;耐熱、耐摩耗
新設計を迅速かつコスト効率よく具現化する必要があるとき、バキュームキャスティングが解決策となります。負圧下で液体樹脂を柔軟なシリコーン金型に引き込むことで、高精細で滑らかな仕上げのパーツを短時間で製造可能—試作、パイロットラン、少量生産に最適です。 バキュームキャスティングとは バキュームキャスティングでは、熱硬化性樹脂(通常はポリウレタンまたは同等品)をシリコーン金型に引き込みます。真空により気泡が除去され、樹脂が隅々まで充填され、マスターパターンから微細なディテールが転写されます。 典型的な動作温度は25〜40℃、チャンバー内は5mbar以下に排気されます。設計者は部品寸法決定時に0.1

概要 価格はパズルの一片に過ぎない。品質問題、納期遅れ、コミュニケーション不足を招く安値は、長期的に見てより高コストになる。 経験豊富な購買プロフェッショナルは、最安値よりも信頼、対応力、長期的価値を重視する。 トップティアの加工パートナーは真のサプライチェーンの味方として機能し、初回切削前からエンジニアリング専門知識、プロアクティブなコミュニケーション、設計製造性(DFM)インプットを提供する。 バイヤーやコモディティマネージャーは日々サプライヤーと接するが、深いCNC知識を欠く場合が多い。優良ショップは実行するだけでなく教育も行う。 信頼は徐々に築かれる。早期の適切な質問が信頼構築を加速

これはコミュニティアウトリーチ専門シリーズの第2弾です。第1弾「コミュニティアウトリーチ:製造業人材育成への投資」では初期教育の取り組みについて紹介しています。 数十年にわたり、アメリカの製造業者はトラクター、鉄道、建設部品、医療機器など、経済を支える部品を供給してきました。今日、この業界は海外競合がほとんど真似できない品質と信頼性の代名詞となっています。しかし、最先端のイノベーションと高まる緊急性にもかかわらず、製造施設の設計、建設、運営を行う十分な人材を見つけることに苦労しています。 我々には能力があり、ニーズもあります。アメリカ製造業の未来を確かなものにするためには、製造教育を活用して次
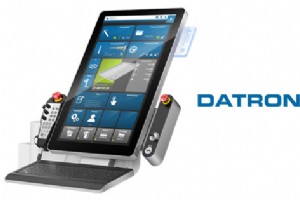
DATRON next©制御は、手動データ入力を排除し、セットアップ時間を短縮し、ジョブステータス確認のためにマシン間を移動する必要をなくす、スマートで合理化されたソリューションを提供します。 DATRON next©制御CNCソフトウェア:4つの簡単ステップでジョブセットアップ ベテラン機械技師でも初心者でも、next©制御のタッチスクリーンは明確な4ステップワークフローを提供。アイコン豊富なインターフェースはスマートフォンのようで、内蔵CAMアシスタントがプログラム読み込み、工具選択、ワークピース設定、3Dプレビューまでガイド——追加ステップ不要。 DATRON AGはトップCAM/C
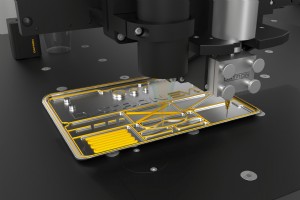
1998年、DATRONのエンジニアリングチームが従来のスピンドルを定量ポンプに置き換えるというブレークスルーを起こし、初の商用ディスペンシングシステムが誕生。このプロトタイプはPR0500ラインへ進化し、25年以上にわたり精密ビードディスペンシングにおけるDATRONのリーダーシップを牽引してきました。 全DATRON設置の半分が、業界で最も困難な課題に取り組むよう設計されています:銀、ニッケル、銅、カーボンを含むEMIシールドガスケットのような高充填・研磨性材料のディスペンシング。秘密は、マシンのモーション制御システムと同期したDATRONの特許取得済みギアポンプ設計にあります。独立

10年以上にわたり、DATRON MLCubeは大型加工のベンチマークであり続け、コンパクトなフットプリントで60インチ × 40インチの広い作業エンベロープを提供。主に平板加工向けに設計されたMLCubeは、多様な産業で精度と信頼性を一貫して提供してきました。 生産量が増加し、顧客がより高いスループットを要求する中、オリジナルMLCubeのチップ排出、シート積み込み、自動化インターフェースにギャップが露見。対応して、DATRONのR&Dチームは2022年夏に新プロジェクトを開始、実証済みMLCubeプラットフォームを基盤とする完全産業化・自動化対応マシン——MLCube Pro——へと
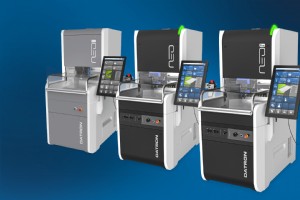
DATRON neoは2016年、研究、開発、試作向けに調整されたコンパクトマシニングシステムとして初登場。小さなフットプリントで非産業環境への設置を可能にし、堅牢な性能でエンジニアから早期に高い評価を得ました。 その後、Series 2 neoが機能追加と強化シャーシでこれらの能力を拡張し、軽工業生産に適するようになりました。しかし、初期モデルは連続24/7運転や超高精度タスク向けに設計されておらず、要求の厳しい製造現場での採用を制限していました。 このギャップを認識し、DATRONは大量生産・精密中心生産の要求に応えるneoマシンの新世代に投資しました。 2025年neoラインナ

人工知能は、運転支援システムから空港の顔認証まで、すでに私たちの日常生活に溶け込んでいます。プライバシー、規制、透明性への懸念を表明する声がある一方で、それを受け入れる声もありますが、一つの事実は変わりません:AIは定着し、進化し続けるということです。 正しく活用すれば、AIは個人と業務の両方のワークフローを効率化できます。CNC加工分野では、過去数年間で具体的なシフトが見られます。現在そして近い将来、テクノロジーを採用する工場では、より速い生産、より少ないエラー、より高い効率、より低いコスト、そして究極的にはより高い収益性が実現されています。 AIがCNC加工を強化する7つの方法 1.
CNCマシン