



LeonardoとCETMA、複合材イノベーションでコスト削減と環境負荷低減を両立
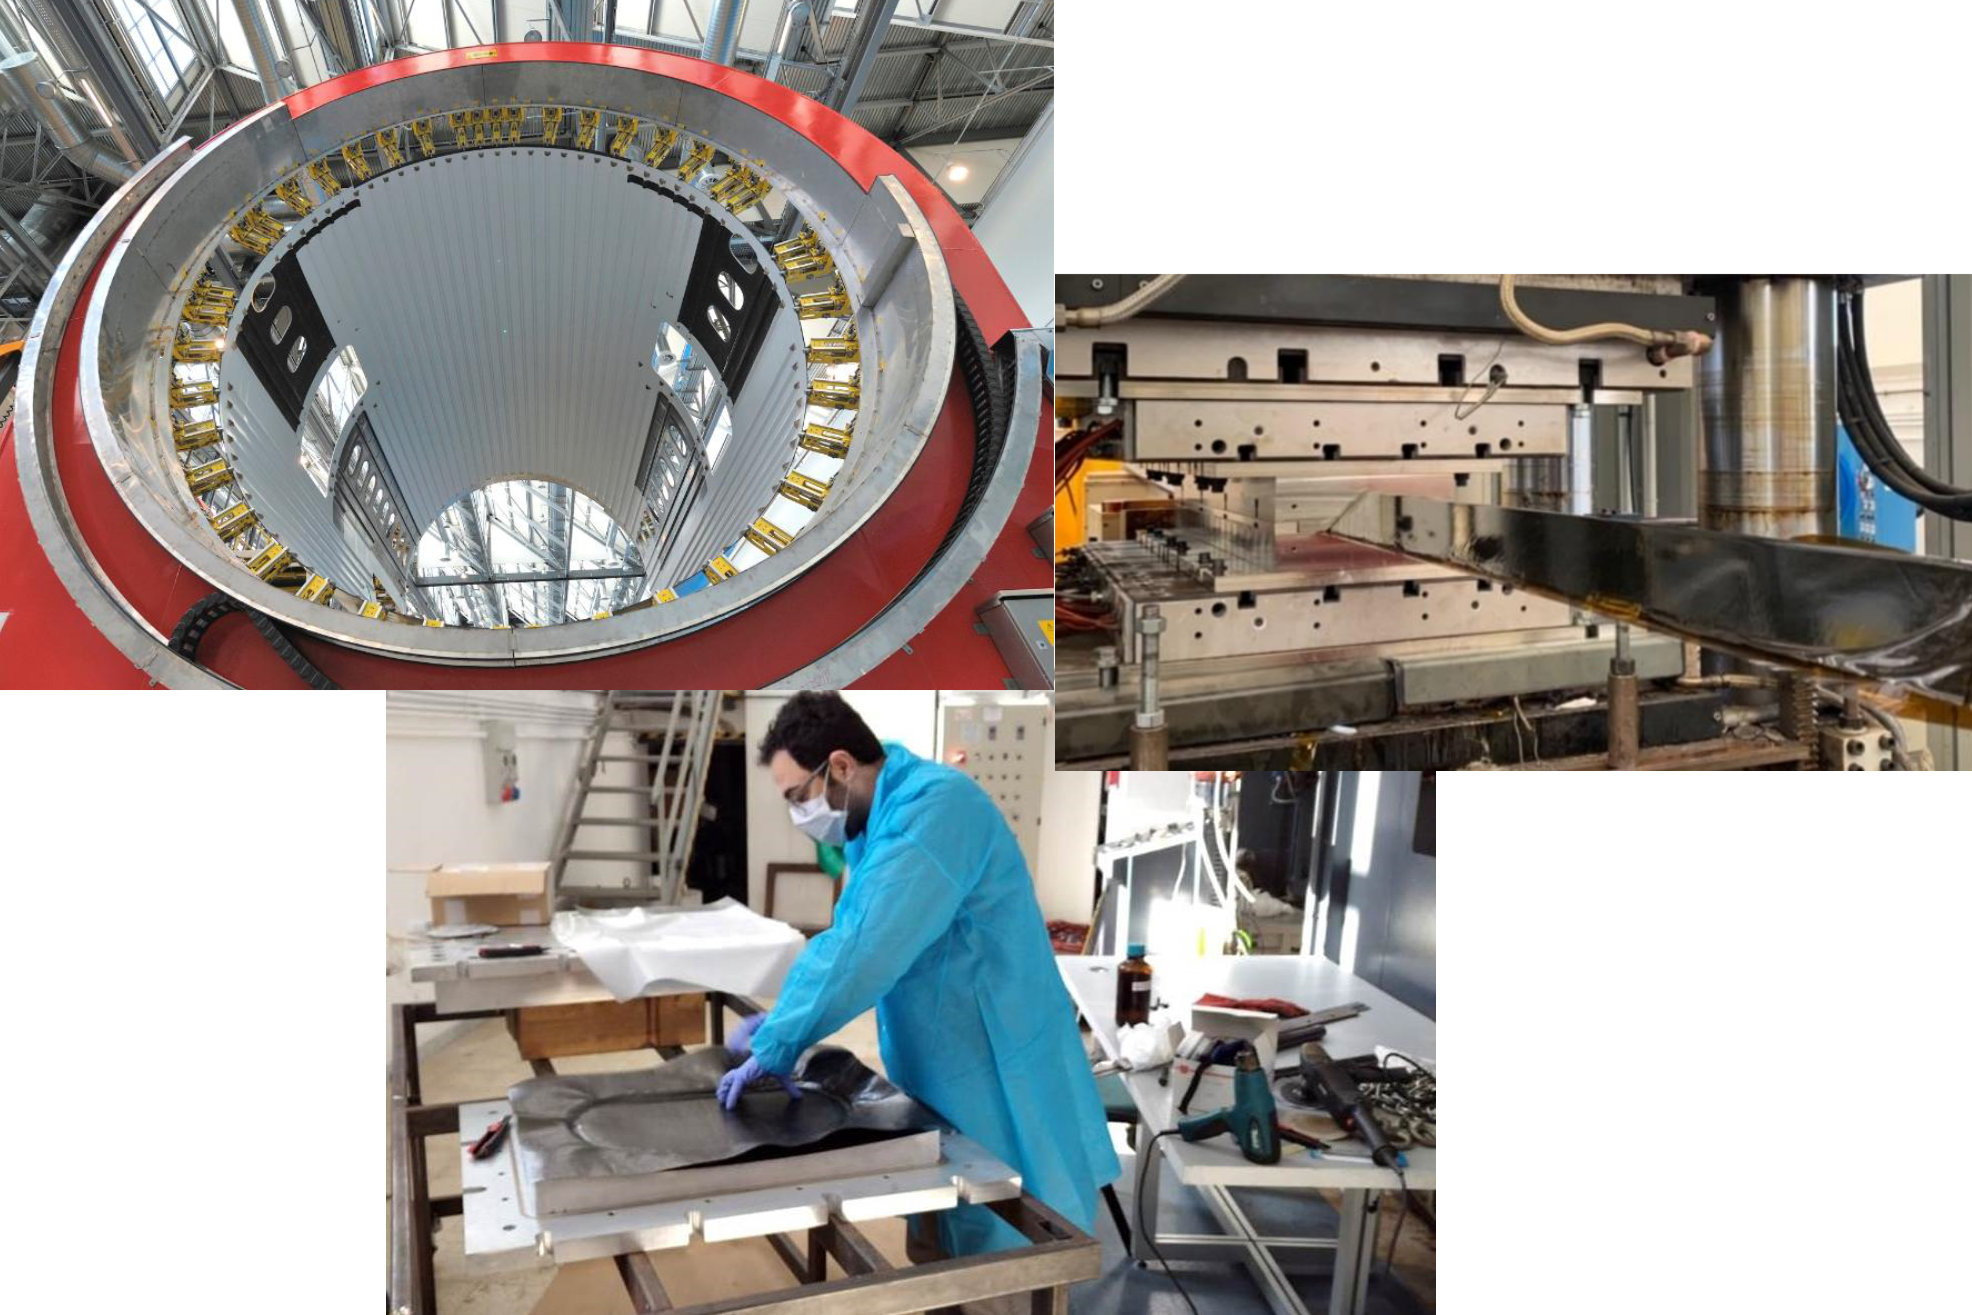
このブログは、Leonardo Aerostructures Division(グロッターリエ、ポミリアーノ、フォッジャ、ノラ生産施設、イタリア南部)材料エンジニア、R&D責任者、IPマネージャーのStefano Corvaglia氏、およびCETMA(ブリンディジ、イタリア)でLeonardoと共同の研究エンジニア、プログラム責任者のDr. Silvio Pappadà氏へのインタビューに基づいています。
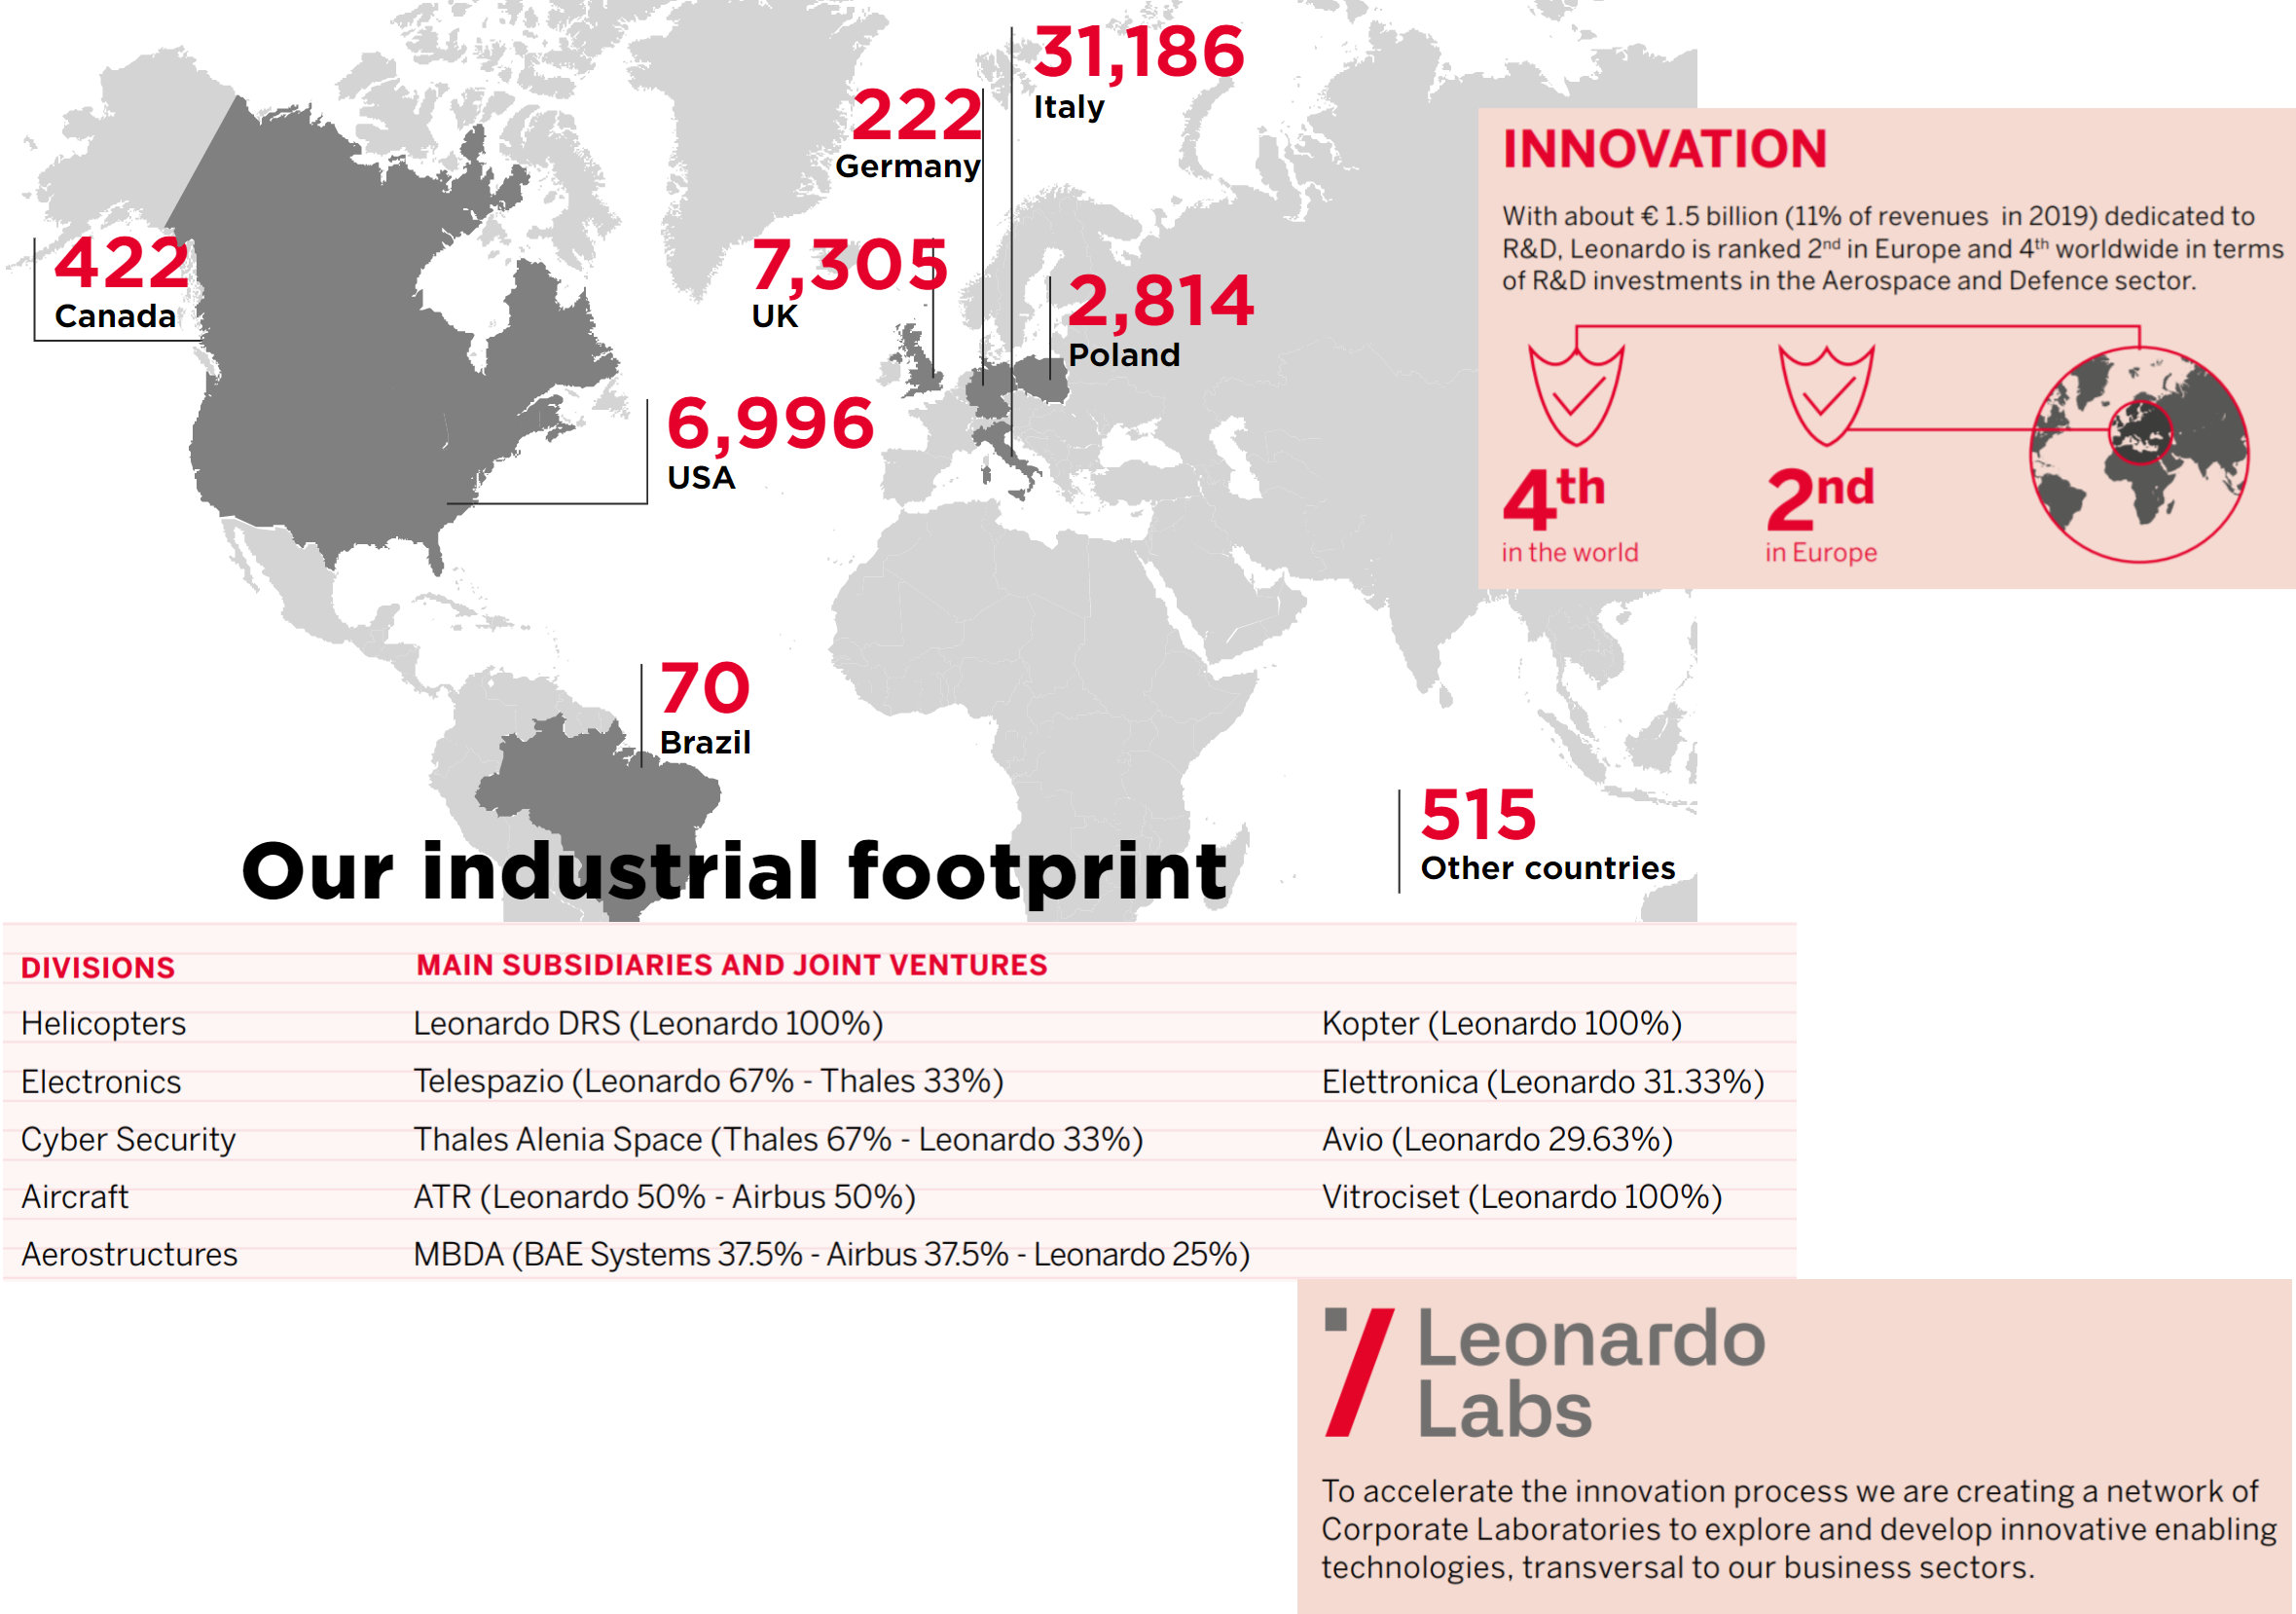
Leonardo(イタリア・ローマ)は、航空宇宙、防衛、セキュリティ分野で世界有数のプレーヤーであり、売上138億ユーロ、従業員40,000名以上を擁します。同社は空、陸、海、宇宙、サイバー&セキュリティ、無人システムでグローバルに包括的なソリューションを提供。2019年には約15億ユーロ(売上の11%)をR&Dに投じ、航空宇宙・防衛セクターで欧州2位、世界4位の研究投資規模を誇ります。
航空機構造部門を通じて、Leonardoは世界主要民間航空機プログラム向けに、複合材と伝統材料の両方で胴体セクションや尾翼などの大型構造コンポーネントの製造と組立を提供しています。
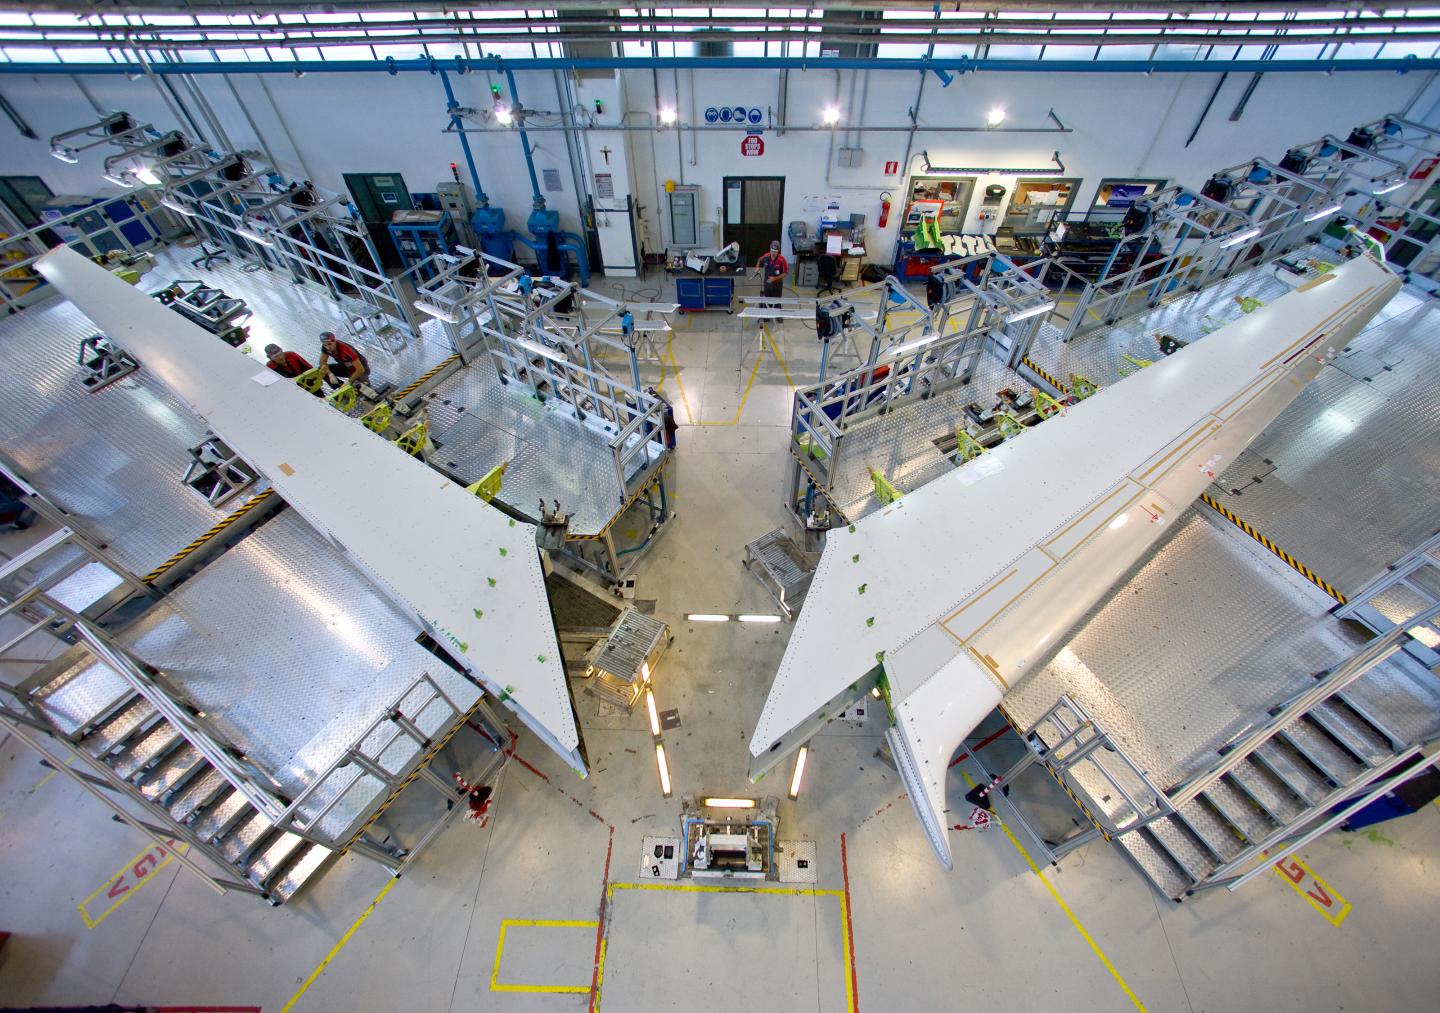
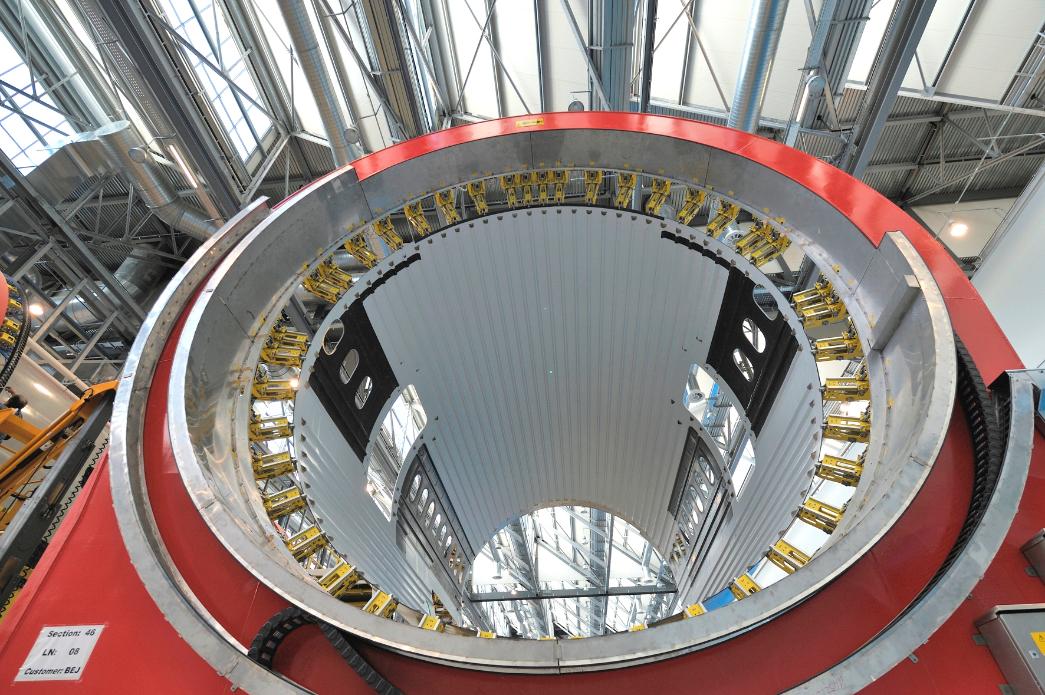
複合材では、Leonardo航空機構造部門はグロッターリエ工場でボエイング787中央胴体セクション44と46の「ワンピースバレル」を製造し、フォッジャ工場で水平尾翼を製造。合わせて787機体の約14%を担当。その他の複合材構造体生産には、フォッジャ工場でのATRとエアバスA220民間機向け尾翼の製造・組立、ボエイング767向け複合材部品、軍事プログラム向け(F-35、ユーロファイター・タイフーン戦闘機、C-27J軍用輸送機、Leonardo製ファルコファミリー最新無人機Falco Xplorer)が含まれます。
CETMAとの協力
「CETMAとは、熱可塑性複合材(TPC)とレジン移動成形(RTM)などで多くの継続的活動を行っています」とCorvaglia氏。「目標は、R&D活動を可能な限り短期間で生産適用可能な状態にすることです。我々の部門(R&DとIP管理)では、より低いTRL(技術成熟度レベル、すなわち低いTRLはより初期段階で量産から遠い)の破壊的技術にも着目しますが、より競争力を高め、世界中の顧客を支援することを目指しています。」
「協力の初期から」とPappadà氏は付け加えます、「常にコストと環境影響を低く抑えることを目指してきました。熱可塑性複合材(TPC)が熱硬化性比で両面から削減効果をもたらすことを見出しました。」
Corvaglia氏は、「シルビオのチームと共にこれらの技術を開発し、自動化セルプロトタイプをいくつか構築して生産での評価を行ってきました。」と述べています。
連続圧縮成形(CCM)
「CCMは我々の共同作業の好例です」とPappadà氏。「Leonardoが熱硬化性複合材で製造していた一部コンポーネントを特定し、大量採用部品(スプライス構造、シンプルな形状のスタンション等)でTPC化を検討しました。」
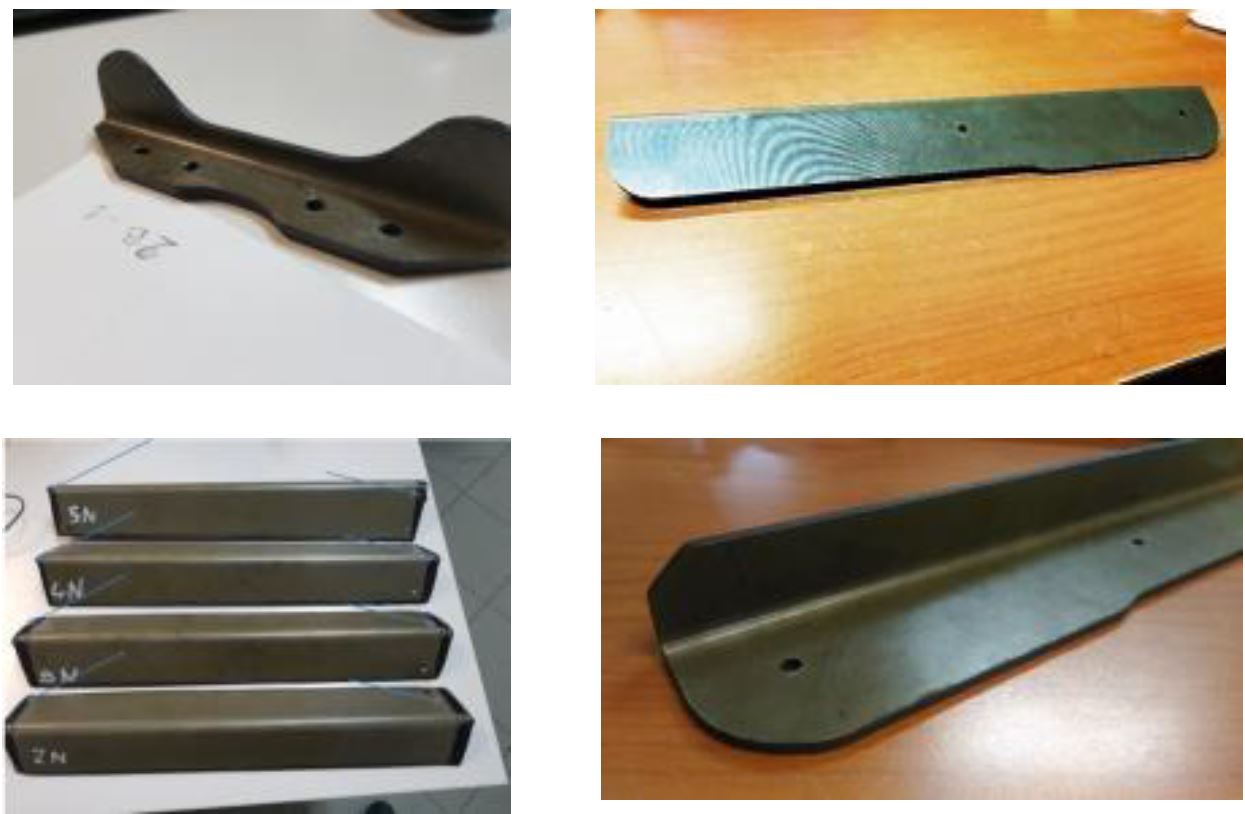
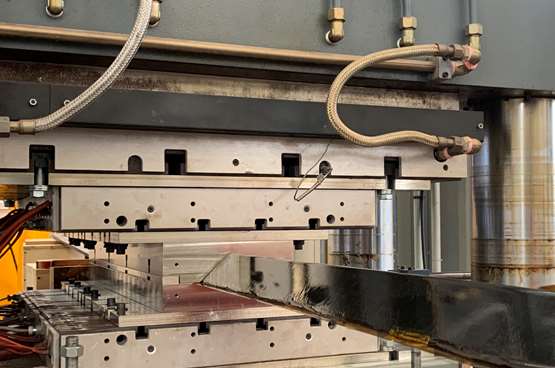
「低コスト・高レートが特徴の新しい生産技術が必要でした」と同氏は続けます。過去には単一TPC部品の製造に大量の廃棄物が発生していたと指摘。「そこで、非等温圧縮成形ベースながらいくつかの革新(特許出願中)でスクラップを削減し、ネットシェイプ生産を行います。イタリア企業が我々のために完全自動化セルを建設しました。」
このセルは、Leonardoが設計したコンポーネントを「5分ごとに1部品、24時間稼働」で生産可能とPappadà氏。しかし、その後プレフォーム製造の解決が必要でした。「当初はフラット積層プロセスが必要で、これが当時のボトルネックでした」と同氏。「プロセスはブランク(フラットラミネート)から始まり、赤外線(IR)オーブンで加熱後、プレスで成形します。フラットラミネートは通常大型プレスで製造され、4〜5時間のサイクルタイムを要します。より高速にフラットラミネートを製造する新手法を調査することにしました。こうして、Leonardoエンジニアの支援でCETMAに高生産性CCMラインを開発しました。1m×1m部品のサイクルタイムを15分に短縮。重要なのは連続プロセスであるため、無制限の長さを生産可能です。」
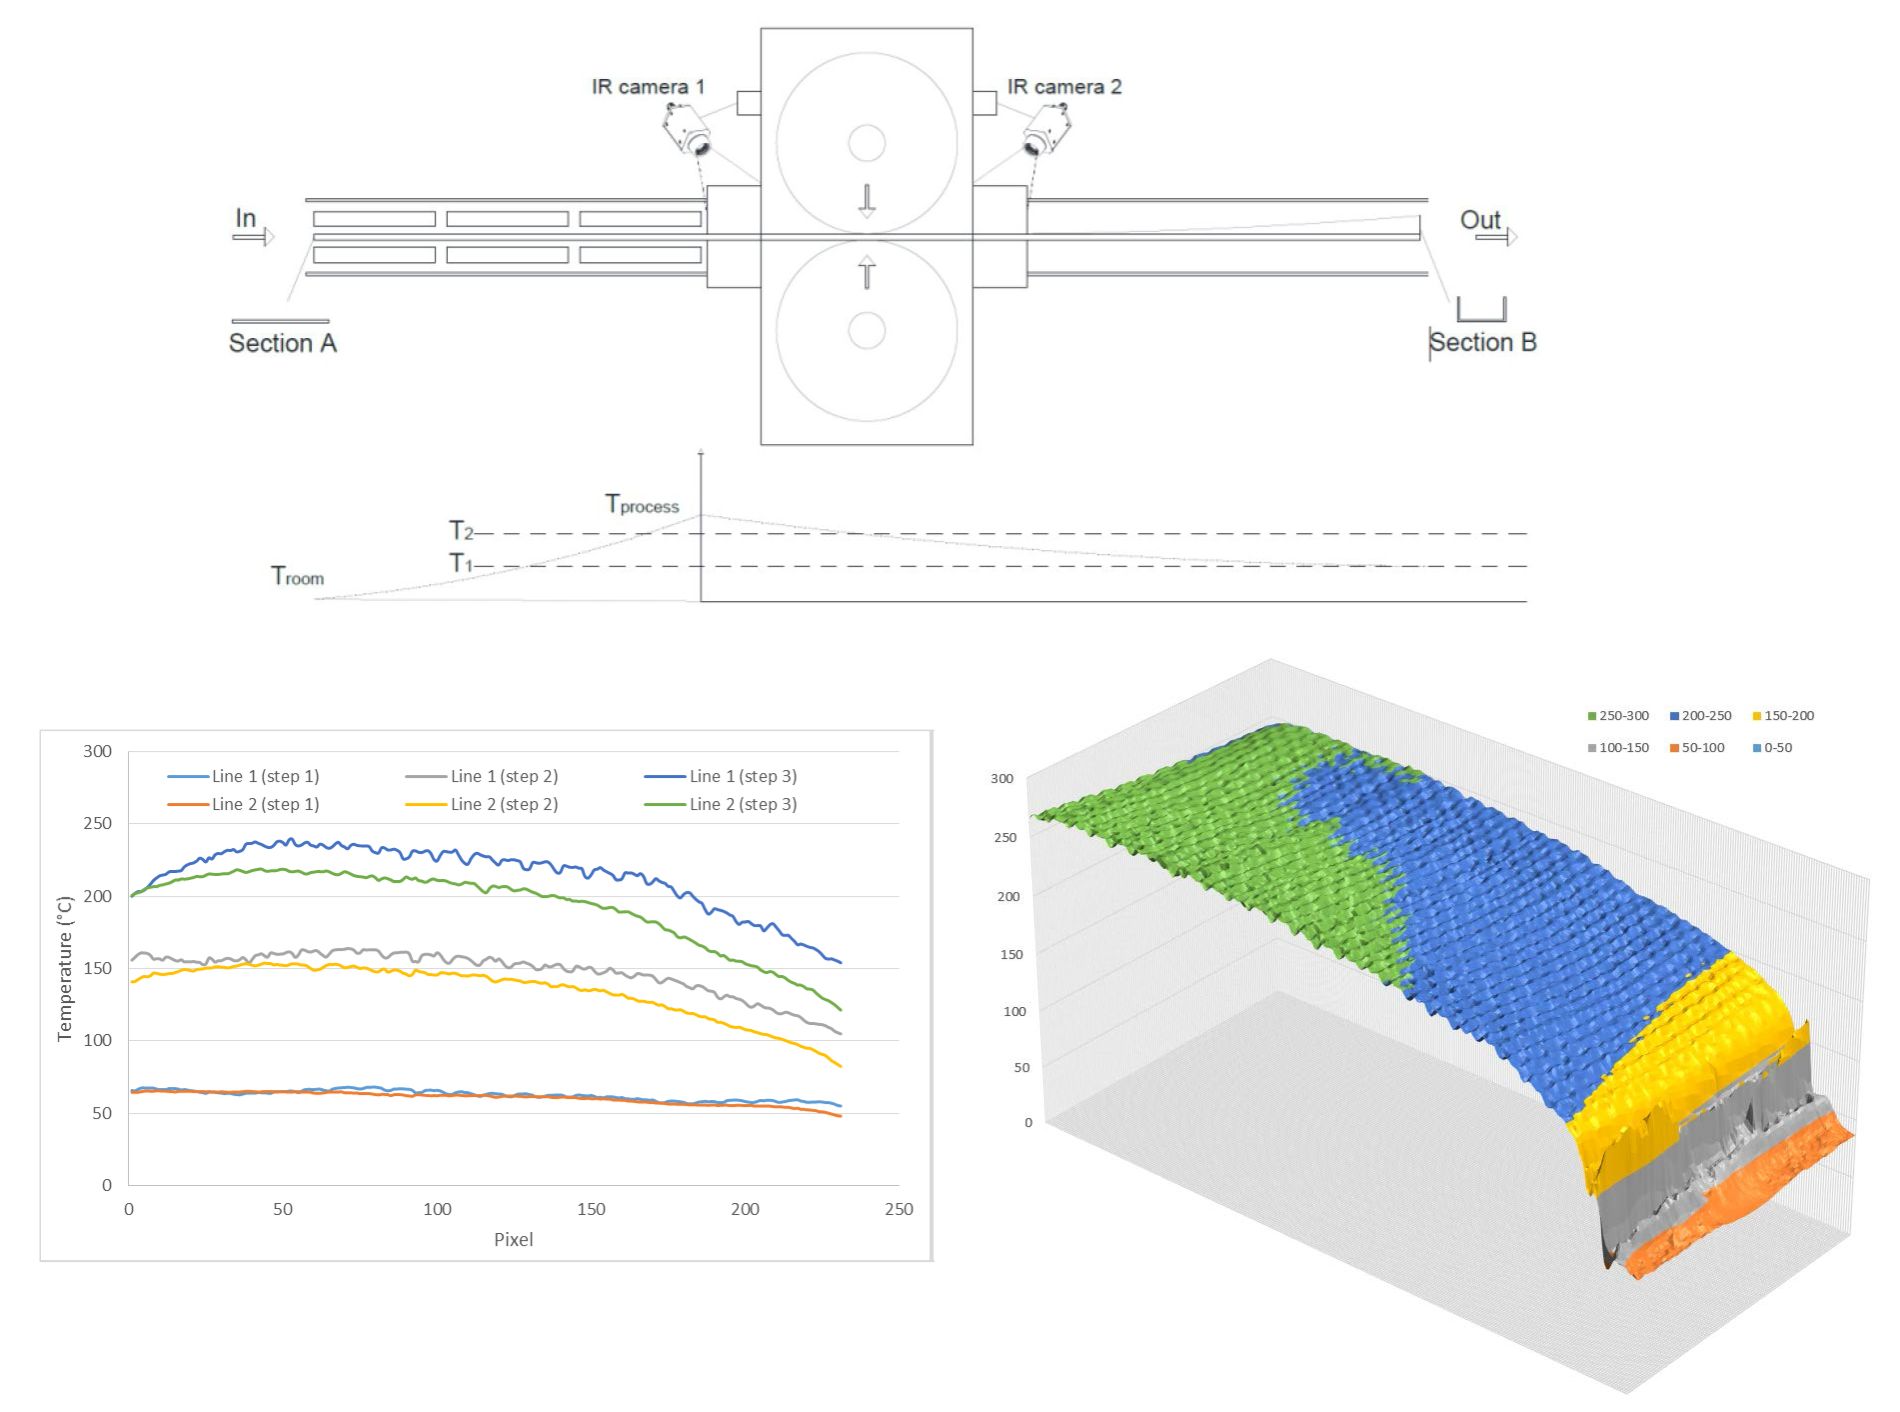
しかし、これは20年以上前からXperion(現XELIS、ドイツ・マルクドルフ)が使用してきたCCMとどう違うのでしょうか。「ボイドなどの欠陥を予測する解析・数値モデルを開発しました」とPappadà氏。「Leonardoとサレント大学(イタリア・レッチェ)と協力し、パラメータと品質への影響を理解しました。これらのモデルを用いて、非常に高い厚みでも高品質を実現する新しいCCMを開発しました。これらのモデルのおかげで、温度と圧力の最適化だけでなく、それらの適用方法も最適化できます。温度と圧力の均一分布を実現する技術的側面は多数ありますが、それらが機械的性能と複合材構造の欠陥成長に及ぼす影響を理解する必要がありました。」
Pappadà氏は続けます。「我々の技術はより柔軟です。また、CCMは20年前に開発されましたが、情報がほとんどありません。使用していた少数の企業がノウハウを共有しなかったためです。なので、複合材と加工の知識のみからゼロスタートしました。」
「現在、社内プログラムと顧客と共に、これらの新技術向けの部品を探しています」とCorvaglia氏。「これらの部品は再設計・再認定を経て量産開始可能です。」なぜか?「目標は可能な限り軽量で、かつ価格競争力のある航空機を実現することです。そのため厚み最適化も必要です。さらに軽量化可能な部品や、類似形状の複数部品を特定できれば、大幅なコスト削減が可能になります。」
今まで、この技術は少数の企業の手にありました。「しかし、より高度なプレス成形を追加することで、これらのプロセスをさらに自動化する代替技術を開発しました。フラットラミネートを投入すれば、すぐ使用可能な部品が出てきます。フラット対成形CCMの再設計と開発のフェーズにあります。」
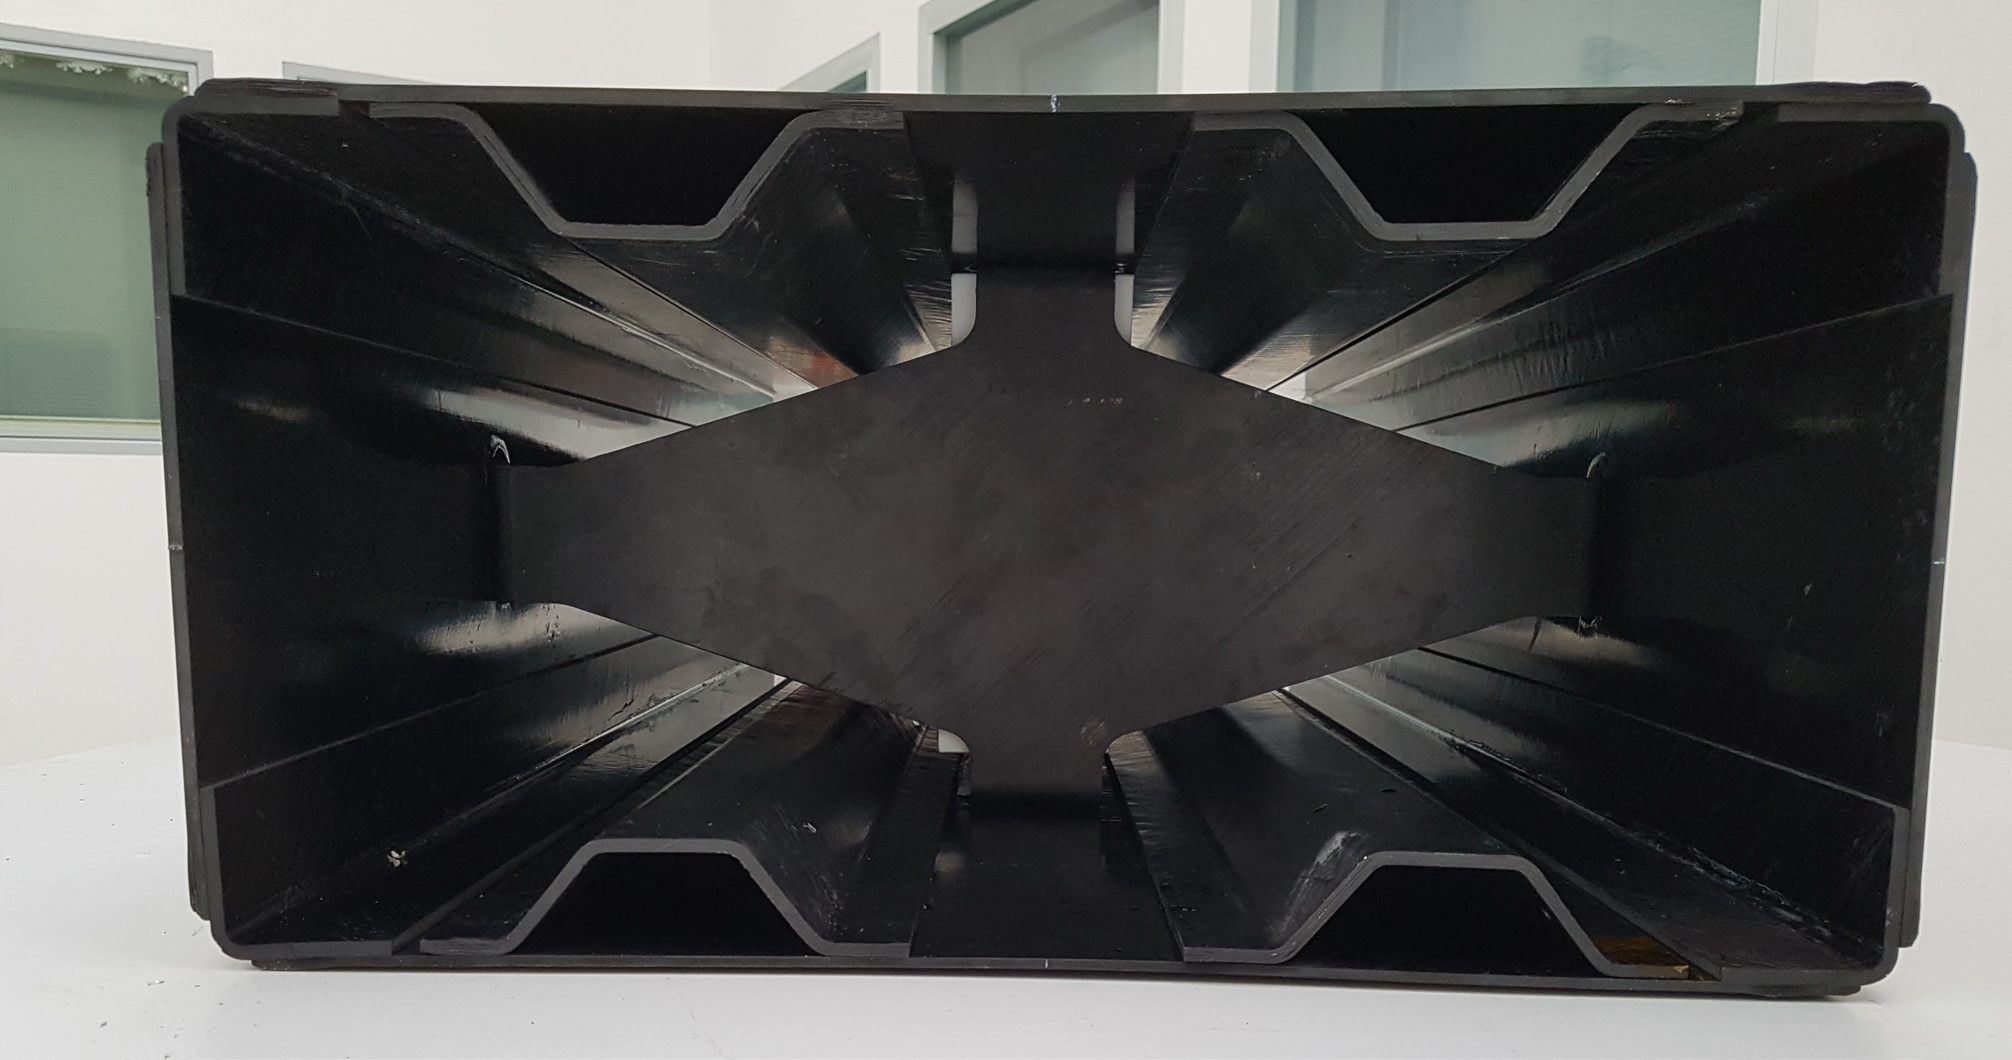
「CETMAには現在非常に柔軟なCCMラインがあります」とPappadà氏。「必要に応じて異なる圧力を適用し、複雑形状に対応できます。Leonardoと共に開発するラインは、同社固有のニーズに合うコンポーネントに特化します。フラットパネルとLストリンガー向け、より複雑形状向けで異なるCCMラインを持つことで、現在複雑形状TPC部品製造に使用されている大型プレス比で設備コストを抑制できると考えています。」
インシチュ統合のための誘導溶接
「誘導溶接は複合材で非常に興味深いです。温度を非常に良く調整・制御でき、急速加熱と精密制御が可能だからです」とPappadà氏。「Leonardoと共にTPCコンポーネント接合のための誘導溶接を開発しました。しかし現在、TPCテープのインシチュ統合(ISC)に誘導溶接を使用することを考えています。専用マシンで誘導溶接により非常に速く加熱できる新しい炭素繊維テープを開発しました。テープは市販テープと同じマトリックス材料を使用しますが、電磁加熱を改善する異なるアーキテクチャを持っています。機械的性能の最適化と並行して、プロセス面でも自動化によるコスト効率良い処理など、異なるニーズのマッチングを考えています。」
同氏は、TPCテープでのISCを良好な生産レートで達成するのは非常に困難だと指摘。「産業生産でこれを実現するには、より速く加熱・冷却し、非常に制御された方法で圧力をかける必要があります。そこで、統合している微小領域のみを誘導溶接で加熱し、ラミネートの他部分は冷たいままにすることを決めました。」組立用誘導加熱はより高いTRLだとPappadà氏。
インシチュ統合への誘導加熱利用は、現時点で他のOEMやティアサプライヤーが公開で行っていない非常に破壊的な技術に見えます。「はい、おそらく破壊的技術です」とCorvaglia氏。「マシンと材料を特許出願しました。熱硬化性複合材と比較可能なものを目指しています。多くがTPCでのAFP(自動ファイバ配置)を試みましたが、統合のための二次工程が必要でした。これは形状、コスト、サイクルタイム、部品サイズの面で大きな制約です。我々は航空機部品の製造方法を変える可能性があります。」
SQRTM
熱可塑性に加え、LeonardoはRTM技術も継続検討しています。「これはCETMAと共同で、古い技術に基づき新たな開発を特許化したもう一つの分野です。今回はSQRTM。同一認定レジン移動成形(SQRTM)は当初Radius Engineering(米国ユタ州ソルトレイクシティ)が開発。「すでに認定済み材料を使用できるオートクレーブ外(OOA)手法を持つことは重要です」とCorvaglia氏。「よく知られた特性と品質を持つプリプレグも使用できます。この技術で航空機ウィンドウフレームを設計・実証・特許取得しました。」
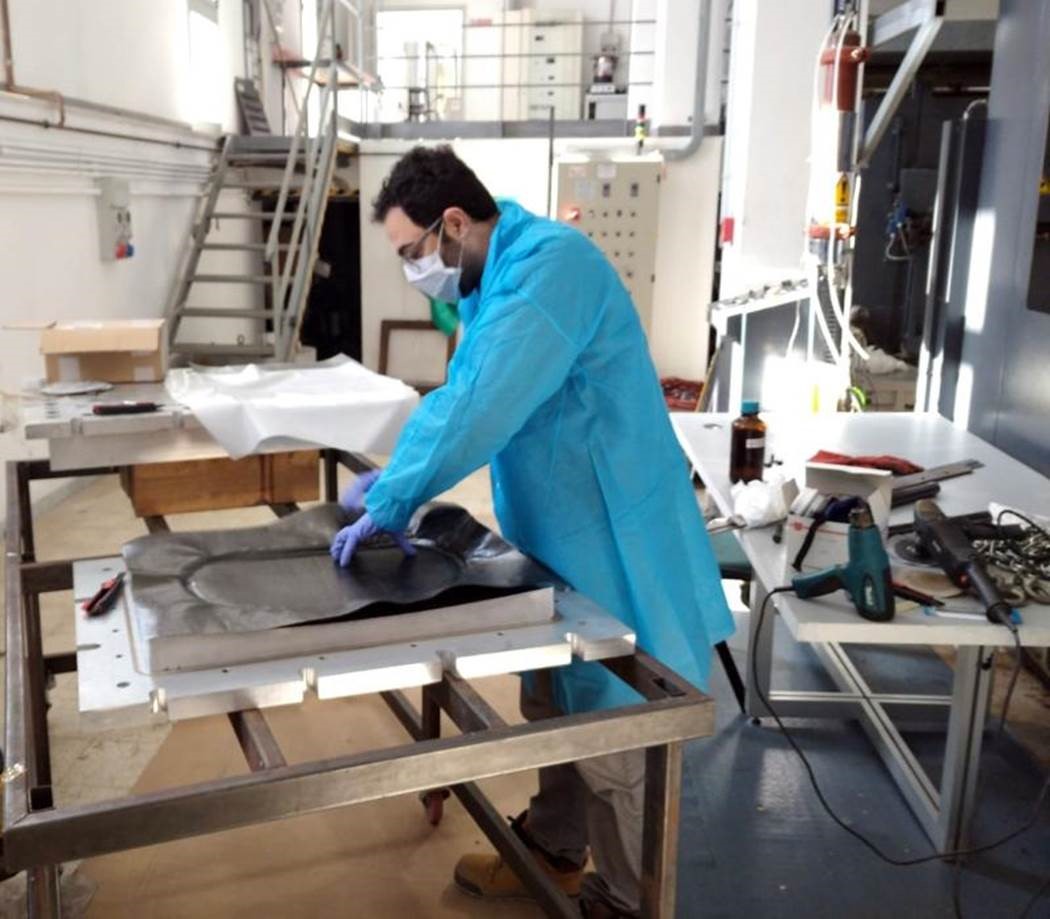
「これも古い技術ですが、ウェブで検索してもこの技法の情報は見つかりません」とPappadà氏。「重要なのは、ここでも解析モデルでプロセスパラメータを予測・最適化していることです。この技術で、ドライ領域や樹脂溜まりのない良好な樹脂分布、ニアゼロボイドが実現できます。繊維含有量を制御できるため高構造性能が得られ、複雑形状製造が可能。オートクレーブ硬化用に認定済みの同じ材料をOOA手法で使用しますが、サイクルタイムを数分に短縮する速硬化樹脂を採用することも可能です。」
「現在のプリプレグでも硬化時間を短縮しています」とCorvaglia氏。「例えば、通常のオートクレーブサイクル8〜10時間に対し、ウィンドウフレームのような部品でSQRTMでは3〜4時間で達成可能。熱と圧力を部品に直接適用し、加熱対象質量が少ない。また、オートクレーブ内の空気ではなく液体樹脂を加熱する方が速く、工具が制御するため(真空バッグではない)、ニアゼロボイドと優れた表面品質でリワーク不要。特に複雑形状でこの利点が大きいです。」
ビジョナリーな技術ベースの未来
Leonardoは大規模かつ多様な技術セットでイノベーションを生み出しています。技術の急速な進化により、将来製品に必要な新技術を開発するため、高リスクR&D(低TRL)への投資を不可欠と見なしています。これは、現在の製品で既に維持している漸進的(短期)開発を超えるものです。この短期と長期戦略の組み合わせは、Leonardoの「2030年R&Dマスタープラン」に統合され、持続可能で競争力のある企業への統一ビジョンとなっています。
この計画の一環として、「Leonardo Labs」を立ち上げます。先進研究と技術イノベーションに専念する国際的な企業R&D研究所ネットワークです。2020年にはミラノ、トリノ、ジェノバ、ローマ、ナポリ、ターラントの6ヶ所で最初の6つのLeonardo Laboratoriesを開設し、以下のスキルを持つ68名の研究者(Leonardo Research Fellows)を採用予定:人工知能と自律知能システム36名、ビッグデータ分析15名、ハイパフォーマンスコンピューティング6名、航空プラットフォーム電動化4名、材料と構造5名、量子技術2名。Leonardo Labsはイノベーションの前哨基地と、Leonardoの未来技術のジェネレーターとしての役割を果たします。
注目すべきは、Leonardoが航空機で商業化する技術が、陸上と海上部門にも応用可能である点です。Leonardoとその複合材への潜在的インパクトに関する更なるアップデートにご期待ください。
樹脂
- 半導体・電子製造の環境フットプリント削減
- 自己加熱機能搭載ウェアラブルガスセンサーで高精度な健康・環境監視を実現
- Xeniaの超軽量Pebax TPEコンポジット、フットウェア性能を向上
- ポリプロピレンフォーム:持続可能性とコスト効率を両立
- 複合材製造の最適化:プロセス制御用カスタム超音波センサー
- OTOMcomposite、Composites 4.0向けレーザー支援テーププレースメント・ワインディング先進ソフトウェアを発表
- 持続可能なエポキシ樹脂:航空宇宙複合材向けの再加工・修理・リサイクル可能なソリューション
- ACとDC誘電センサーの組み合わせで複合材硬化監視を精密化
- ソルベイのカーボンファイバー、Balance A+レーシングカタマランに採用
- IRG CosiMoコンソーシアム、航空宇宙・自動車向け熱可塑性複合材の大量生産を目指す
- グラフェン-ポリマー複合材料による高性能スーパーキャパシタ:包括的レビュー