



射出成形におけるシンクマークの原因と防止・修正対策
射出成形は、見た目の美しい試作およびプラスチック量産部品を製造する優れたプロセスです。しかし、厳格な生産管理システムがないと、シンクマーク(ひけ)などの欠陥が発生する可能性があります。
射出成形におけるシンクマークとは何か?なぜ発生するのか?製造者としてどう防止すればよいか?これらの疑問と、シンクマークについて知っておくべき重要事項を解説します。
シンクマークとは
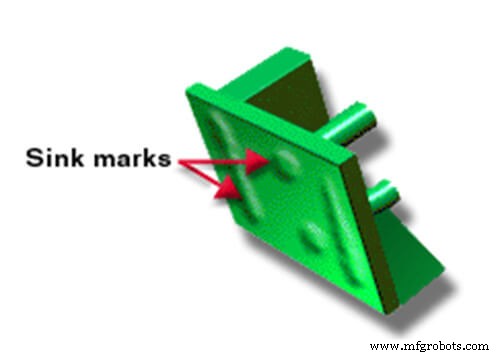
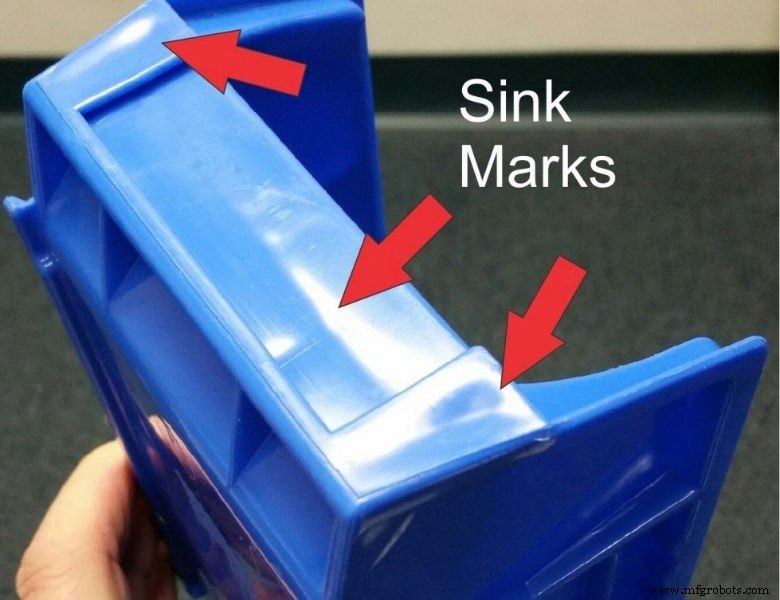
シンクマークは、肉厚に変化がある射出成形品の表面に現れる欠陥です。つまり、成形品の肉厚が厚い部分に発生し、表面にディンプルや溝のように見えます。肉厚い部分はより多くの材料を含むため、冷却時間が長くなります。一方、金型鋼と接触する外側部分は急速に冷却されます。
この内外の冷却時間差が欠陥の原因です。厚肉部分の分子が冷却収縮すると、外側部分が引っ張られてへこみ(シンクマーク)が生じます。外側が十分強靭であれば、収縮により内部にボイド(空洞)が生じます。
シンクマークの目立ちやすさは、深さ、製品色、テクスチャーに依存します。小さなシンクマークでも、光を様々な方向に反射するため目立ちやすいことに注意が必要です。
射出成形におけるシンクマークの原因と対策
射出成形では、溶融材料を金型に注入し、金型内で固化させて所望の部品を得た後、射出します。
シンクマークは、金型に注入される部品の肉厚が使用レジンに対して大きすぎる時に発生しやすいですが、他の原因もあります。原因とシンクマーク低減策を検討します。
原因1:不適切な溶融温度
レジンの溶融温度が不適切だと、成形品表面にシンクマークが生じます。多くはインサートの低温が原因で、温度を上げることで解決できます。
対策:メーカー推奨温度範囲内で溶融温度を調整し、射出前に溶融温度を確認します。
原因2:パック/ホールド時間が短い
パック/ホールド時間が短すぎると、製品表面にシンクが発生します。理想的には十分な時間を確保し、ゲートが確実にシールされるようにします。これにより、樹脂のキャビティ内への出入りを防止します。ゲートシールが不完全だと、保圧時に樹脂がキャビティから流出します。
対策:金型充填後、ゲートが固化するまで十分なホールド時間を確保します。これにより溶融材の流出を防ぎ、シンクを防止します。ゲート付近にへこみがある場合、パック/ホールド時間を延長することで解消できます。
原因3:不適切なパック/ホールド圧力
保圧圧力の不適切な分布もシンクの原因です。製品の各部に適切なパック圧をかけることで形状を維持します。
シンクや収縮を防ぐ典型的なキャビティ内圧は8,000~15,000 psiです。目安として、パック/ホールド圧は射出圧の50~70%とします。肉厚に応じて圧力を調整するのが最善です。厚肉部は薄肉部より多くの樹脂と圧力を必要とします。厚肉部で乾燥収縮時に材料が収縮することで欠陥が生じるため、十分な樹脂と適切な圧力で充填することが解決につながります。
原因4:金型温度が高すぎる
推奨金型温度(80~120℃)を守らないと、このへこみが発生します。温度が高すぎるとゲートの適切かつタイムリーなシールを妨げます。対策:正しい金型温度範囲を使用し、正しい配管(冷却回路)を確保します。
以下は一般的なプラスチックの推奨射出成形温度です:
| プラスチック材料 | 射出成形温度 (℃) | 金型温度 (℃) |
| LDPE | 160-260 | 50-70 |
| POM | 200-210 | >90 |
| ABS | 210-275 | 50-90 |
| PP | 250-270 | 50-75 |
| PS | 180-280 | 10-40 |
| PVC-硬質 | 180-210 | 30-50 |
| PVC-軟質 | 170-200 | 15-50 |
| HDPE | 260-300 | 30-70 |
| PC | 280-320 | 80-100 |
| TPR | 120-250 | 50-70 |
| PA66 | 260-290 | 70-120 |
| PMMA | 210-240 | 50-70 |
| PA6 | 240-260 | 70-120 |
原因5:不適切な部品形状・金型設計
不適切な部品形状と金型設計もへこみの原因になります。リブとボスはシンクマークが最も発生しやすい箇所です。形状起因の射出成形不良を防ぐいくつかの対策を示します。
リブと肉厚のバランス
リブ厚と肉厚のバランスを取ることでシンクマーク発生傾向を低減できます。リブ高さを肉厚以上にしないでください。そうすると歪みや欠陥が増える可能性があります。溶融プラスチックは液体と同様、抵抗の少ない経路を流れます。したがって、薄肉部が先に充填され、その後リブ部へ流れ込みます。
リブ根元に7度の緩やかなテーパー
歪みと傷を最小限に抑えるため、リブ根元に7度の緩やかなテーパーを設けます。この手法はゲートが近くにある場合にのみ有効です。テーパーにより溶融材の充填が緩やかに立ち上がり、表面の傷と歪みを防ぎます。
ボス設計
ボスへの応力が小さい場合、外径を内径の2倍とします。この設計でシンクマークを低減できます。重負荷がかかる場合は外径を内径の2.5倍とします。
ボス周りのベースを薄くしない
ボス周りのベースを薄くするのは避けてください。このよくある手法は構造を弱め、ボスを支える強力なリブが必要になり、射出時の材料流動を妨げてシンクマークを生じさせます。
ノズル穴の詰まり・小径
ノズルが詰まっている、または成形機のノズル穴が小さいと、圧力不足でシンクマークが発生します。ノズルの清掃または交換で理想的な射出速度を確保するのが最善です。
DFMによるシンクマーク予防
設計で製造性(DFM:Design for Manufacturability)を考慮すると、部品製造が容易になります。業界推奨の設計ガイドラインに従うことで、より良い製造と部品設計が可能です。
設計段階でDFMを適用することは、成形品のシンクマーク防止に役立ちます。この段階で対処するのがコスト最小で済みます。また、専門的な金型流動シミュレーションプログラムを使用します。目的は射出成形プロセスを3Dでシミュレートし、流動、歪み、熱流束、金型全体の詳細を可視化することです。
シミュレーション中、エンジニアはチェックリストを用いて設計上の問題(シンクマーク含む)を確認します。問題があれば設計、材料、金型を修正し、チェックリストがクリアになるまで繰り返します。
DFMの目的は、最小限のエラーで製品を製造し、品質を高めて顧客満足を最適化することです。この射出成形設計ガイドに従わないと、金型修正・再設計による回避可能なコストが発生します。
RapidDirect — 最高の射出成形パートナー
シンクマークのない最高の射出成形サービスをお探しなら、RapidDirectにお任せください。試作から量産まで最高品質を提供します。
さらに、DFM解析を無料で提供し、シンクマークのような欠陥が製品の外観を損なわないよう保証します。
我々は完璧を追求し、全てのDFM標準ガイドラインに従って、お客様の製品部品を完璧なものにします。今すぐRapidDirectを訪れ、プロジェクトを始動させてください。
よくある質問(FAQ)
射出成形でボイド(空洞)ができる原因は?外層が内層より先に冷却されるなど、外側と内側の冷却速度差があると、内層が収縮して外層から剥離し、ボイドが形成されます。
シンクマークとボイドを防ぐには?主な防止策:
a. 溶融温度を最適化する。
b. パック/ホールド圧力を適正にする。
c. 過度な金型温度を避ける。
d. 適切な材料と金型設計を用いる。
フローラインの除去・防止策:
a. 射出速度、圧力、材料温度を上げる。
b. 肉厚が増える領域では金型コーナーを丸める。
c. ゲートとクーラントの間隔を適切に取る。
d. ノズル径を大きくして流速を上げる。
結論
シンクマークの原因を知ることが、防止と修正の第一歩です。原因はホールド時間、圧力、金型温度、溶融温度など多岐にわたります。しかし、製造にDFMを導入することで、このへこみが成形品を歪めるのを防止できます。
また、手頃な価格で理想的な射出成形会社をお探しなら、RapidDirectをご検討ください。
樹脂
- ダウンタイム排除とコスト削減の8つの実証済み戦略
- 射出成形金型設計 – Part 2: シンクマークの理解と除去
- 高品質・高性能なプラスチック射出成形材料トップ10
- Molding 2019:射出成形エキスパートのベストプラクティスを学ぶ
- 射出成形の10大一般的欠陥と防止対策
- プレミアムかつコスト効率に優れたプラスチック射出成形サービス
- 射出成形コストを理解する:見積もりの実践ガイド
- 高粘度PEEKコンパウンド:射出成形と押出成形に最適
- BASF Ultrason PPSU:ベビー・大人用ボトルの射出・ブロー成形向けプレミアム材料
- テラベルダエ、ブロー・キャストフィルム、射出成形、熱成形向け新PHAレジン発表
- 熱硬化性射出成形:メリット、デメリット、専門家ガイダンス