



射出成形金型設計 – Part 2: シンクマークの理解と除去
製品開発において、完璧な射出成形部品は美観と効率的な生産の両方に不可欠です。初期品の前面A面に目立つシンクマークがあると、光沢仕上げを損ない、ローンチを遅らせます。ロゴバッジで欠陥を隠すのではなく、より効果的な解決策は金型設計と部品形状にあります。
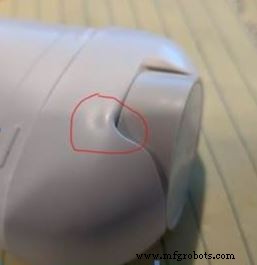
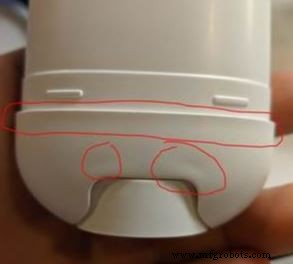
シンクマークは、内部リブやボスが壁と接するような部品の厚肉セクションでの差動冷却から生じます。厚い領域のコアが最後に冷却され、材料を内側に引き寄せ、反対側にディンプルを作ります。この効果は、滑らかで光沢のある表面と濃いプラスチック色で最も目立ちます。
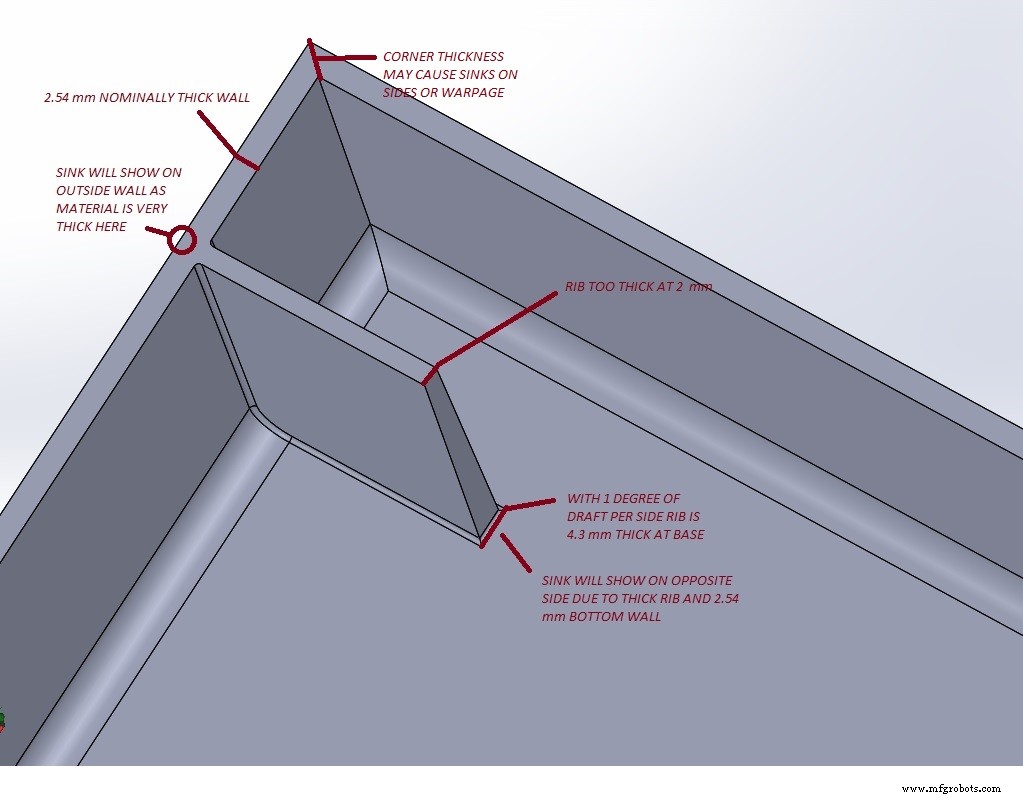
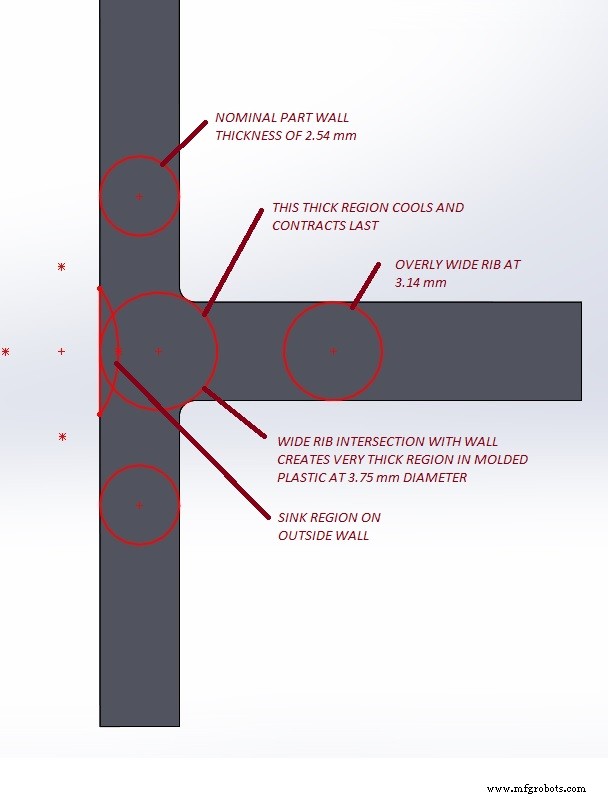
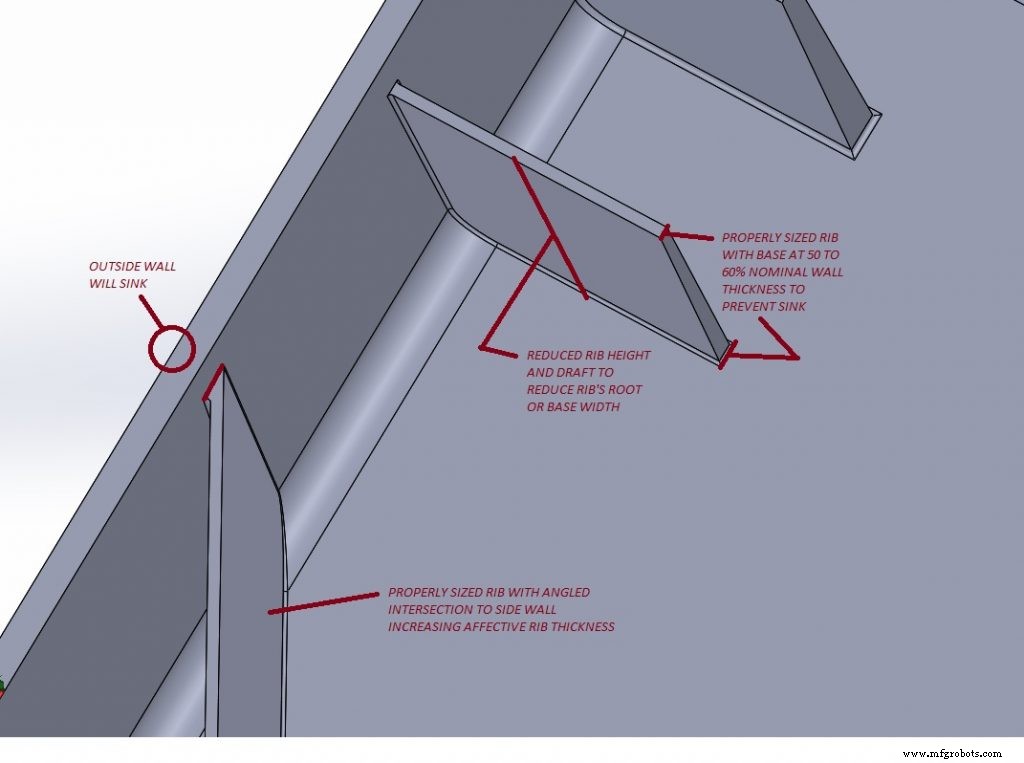
2つの外壁の交差点や傾斜面もシンクを誘発し、特にリブが鋭角で壁と接する場合に顕著です。経験則として、内部壁とリブの厚さを公称外壁厚の50〜60%に保ちます。これにより厚いスポットとそれによるシンク欠陥の可能性を減らせます。
複雑な形状は重要な移行を隠し、厚いセクションを早期発見しにくくします。白いディスペンシング缶ベースのケースでは、設計はシンプルに見えましたが、サムスクリュー用の下部カウンターボアが傾斜壁交差を導入し、目に見えるシンクマークを生み出しました。断面解析により、複数のフィーチャーが集合して局所的な壁厚を増大させていることが判明しました。
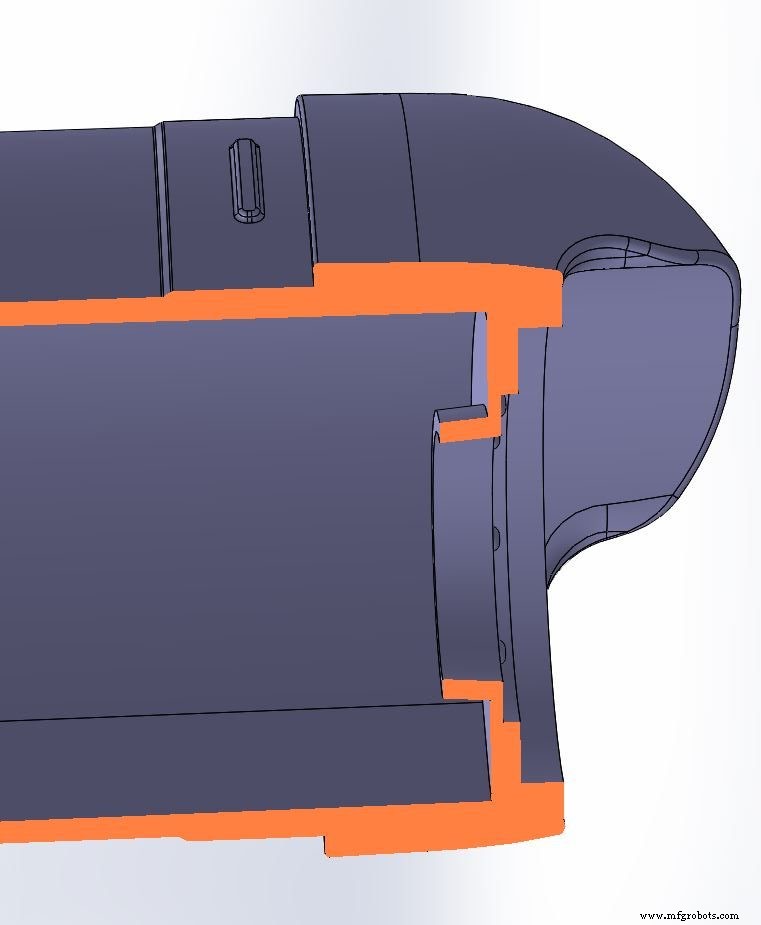
これらのフィーチャーは、製品のコンパクトなサイズと機能性を損なわずに変更するのは困難でした。しかし、繊細なコアフィーチャー(ライトコアリング)を追加して壁接合部の材料を逃がすことで、シンクを軽減しました。
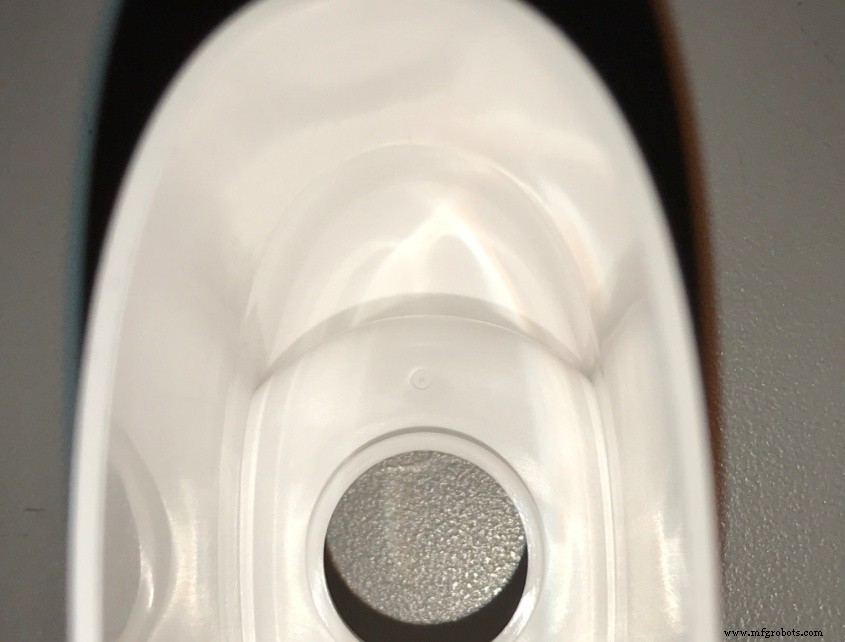
コアリング追加前。 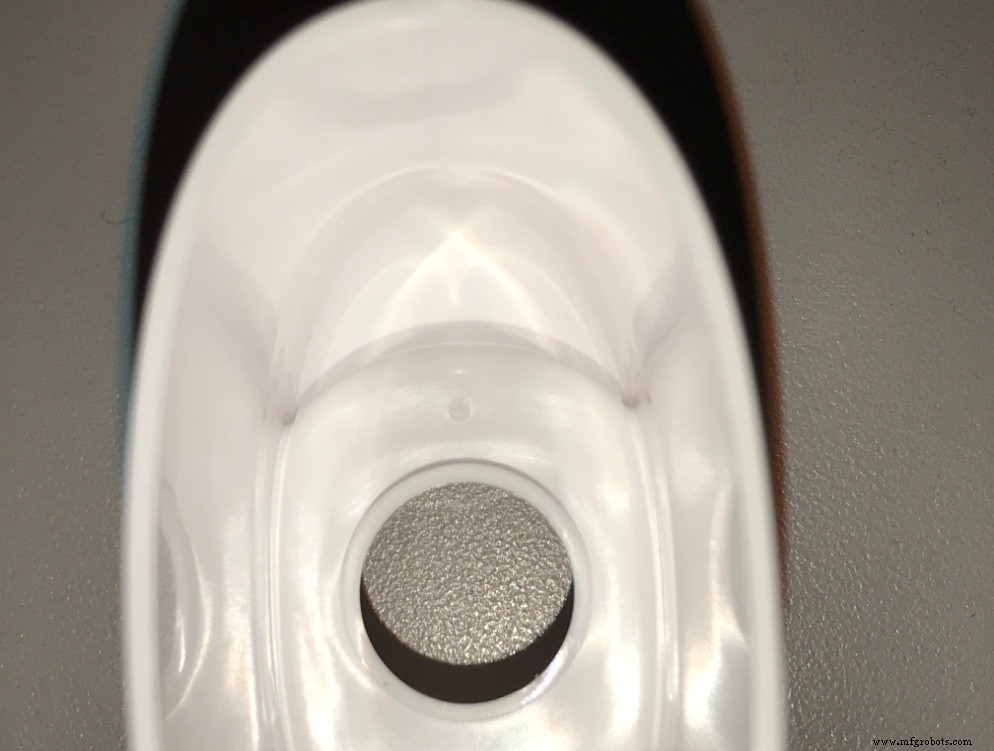
後: 壁接合部での材料削減。
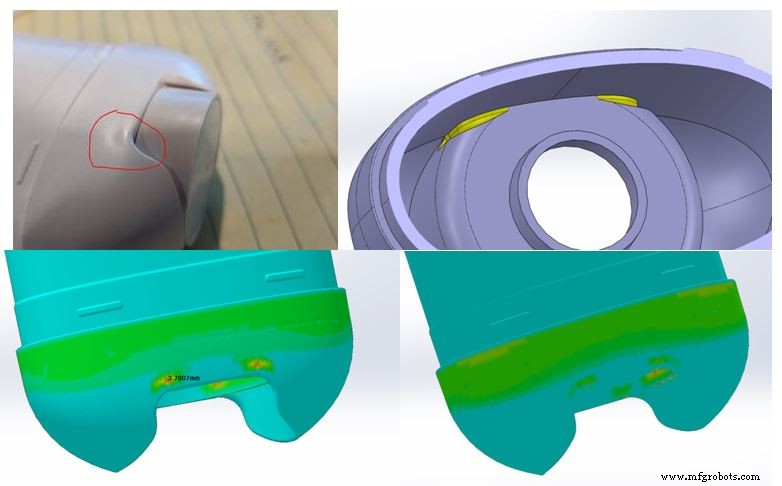
より長いサイクルタイム(徹底的な冷却を許容)とプロセス調整と組み合わせ、結果は完璧で機能的な部品となりました。設計エンジニアと金型メーカーの緊密な協力が、これらの問題を迅速に解決する上で不可欠であることが証明されました。
ボディ(またはボス)は別の課題を提示します。円錐形リブとして、強度、ネジ付きファスナーとのフィット、シンクを避けるための最小厚さをバランスさせる必要があります。ボス設計は今後の記事で探ります。
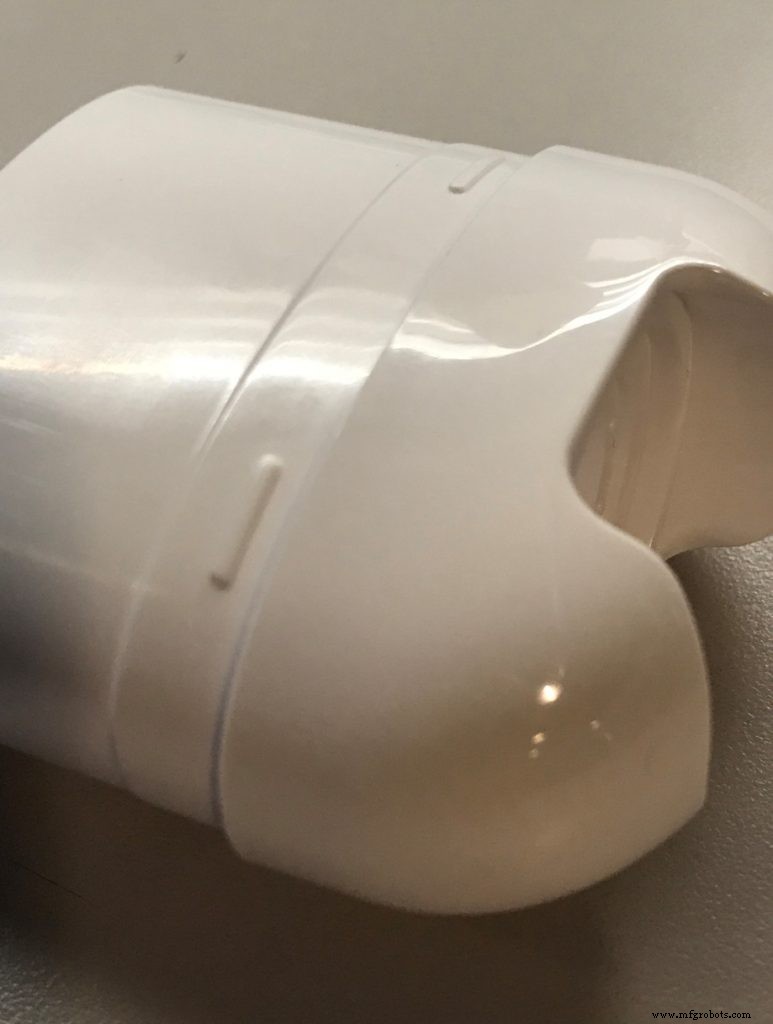
健全な射出成形エンジニアリングプラクティスと高度な3D CADツールを採用することで、設計者はシンクマークやその他の外観欠陥のリスクを最小化できます。金型メーカーと手を携えて作業することで、機能要件を満たす高品質で視覚的に魅力的な部品を実現し、市場投入までの時間を短縮できます。
重要なポイント: 内部壁とリブを公称厚の50〜60%以内に保つ、鋭角交差を最小化する、厚み変動を減らすためわずかなドラフト変更を検討する、CAD厚み解析ツールを使用する。金型業者と早期に協力し、初回・2回目の試作ランで設計とプロセスを改善する。
リンク: Part 1、Part 3、Part 4
製造プロセス
- 第6回: 射出成形部品設計におけるチーム&契約メーカー管理
- 射出成形部品設計: シームレスな脱型のためのドラフト角マスター
- 射出成形部品の反り防止: 設計戦略
- 射出成形ボス設計: 強度と成形性のバランス
- メタル3Dプリント部品を最適化するための主要設計原則
- 3Dプリントプラスチック部品のプリント時間短縮 - エキスパート設計戦略
- 製造しやすい設計(DFM)マスター:パート2 – 公差とフィーチャー最適化
- 製造しやすい設計(DFM)必須ガイドライン – パート1
- 射出成形部品に最適なSPI表面仕上げの選び方
- 高品質射出成形のためのエキスパート設計ガイドライン
- 熱硬化性複合材部品設計:実践ガイドとインフォグラフィック