



Cura PETG設定をマスター: 完璧な3Dプリントのためのエキスパートプロファイル
PETGは、PLAに次いで3Dプリントで最も使用されるポリマーの一つです。例えばペットボトルに使われるプラスチックの改良版で、融点を下げ、押し出しを容易にするよう修正されています。PLAと比較すると、PETGはよりタフですが柔らかく、フィラメントによっては様々な不透明度があり、良好な透明性を実現できるものもあります。これは見た目の理由だけでなく、ライトを組み込んだプロジェクトにも有用です。また、より高い使用温度範囲を持ち、屋外使用に適しています。
PETGの利点が分かったところで、最高の結果を得るためにプリンターの設定をどうチューニングするか見ていきましょう!
PETGプリントでは、ベッド温度を70℃以上、プリント温度を220〜240℃に設定します。初期レイヤーではファンをオフにし、プリント速度は30〜50mm/sに設定します。PETGではストリンギング、ベッド密着、層間剥離(デルタミネーション)に注意が必要で、リトラクション設定が非常に重要です。
各設定について詳細に解説し、微調整の方法を説明します。始めましょう!
PETGの課題
PETGは非常にストリンギングしやすいですが、リトラクションを適切にキャリブレーションするか、造形後にヒートガンで薄いプラスチックの毛を吹き飛ばせば解決します。ベッド密着も懸念点で、ユーザーによっては全くくっつかない、逆にくっつきすぎて造形物を剥がすのに苦労する、と両極端です。最後に層間接着不良がトラブルになることもありますが、これもスライサー設定で概ね対処可能です。
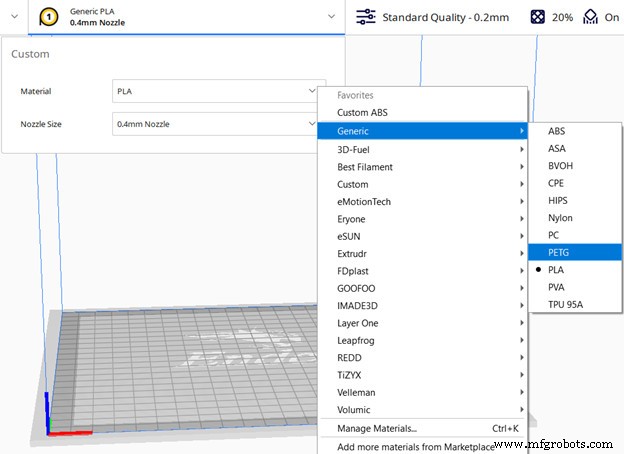
CuraのデフォルトPETGプロファイルを有効化(出発点として活用)
Curaには有名ブランドのプロファイルが多数ビルトインされており、それらを出発点として小さな調整を加えるのが賢明です。リストにないブランドなら、汎用PETGプロファイルから始めます。
レイヤー高さ
レイヤー高さはプリント時間、ディテール、強度に大きく影響します。レイヤー高さが高いほどプリント時間は短縮されますが、ディテールと強度は低下します。PETGではデルタミネーションを避けるため、薄いレイヤーを選ぶのが推奨されます。
ある研究によると、レイヤー高さとノズル径の比率が大きいほど層間の隙間が小さくなり、強度が向上します。したがって、より厚いレイヤーでプリントしたい場合は、より大きなノズルを使うのが望ましいです。押し出し幅を変更することで大きなノズルを擬似的に再現することも可能ですが、実際のノズルサイズの125〜150%を超えないのが無難です(例:0.4mmノズルなら0.6mm幅まで)。
詳細はこちらの記事を参照してください。
微調整
レイヤー高さだけを少しずつ変えてプリントし、結果を確認しながらあなたのプロジェクトに最適なレイヤー高さを見つけてください。
PETGに最適なレイヤー高さ:
- ディテール重視: ノズル径または押し出し幅の25%(0.4mmノズルなら0.1mm)
- 総合的にベスト: ノズル径または押し出し幅の25〜40%(0.4mmノズルなら0.15mm)
- 高速プリント/プロトタイピング: ノズル径または押し出し幅の50〜80%(0.4mmノズルなら0.2〜0.3mm)
プリント温度
PETGのプリント温度はPLAほど寛容ではありません。設定を誤ると、ひどいストリンギングとディテール不足、または深刻なデルタミネーションのどちらかになります。温度が高いほど層間接着は向上しますが、ディテールは低下します。
微調整
温度キャリブレーションタワーをプリントし、一定距離ごとに押出温度を変化させます。プリント完了後、どの温度範囲でフィラメントが最高の層間接着とディテールを示すか一目で分かります。
PETGに最適なプリント温度: 220〜240℃
このテーマに関する良質な動画もあります。
ベッド温度
PETGは一部のビルドプレートではベタベタと張り付きすぎる一方、ベッド温度が適切でないと全くくっつかないこともあります。ガラスベッドでは、造形物と一緒にベッドの破片が剥がれてしまうことさえあります。このような状況では、糊スティックなどの優れた剥離剤が必須です。
ある研究では、フィラメントのガラス転移温度よりわずかに高いベッド温度が密着性を大幅に改善することを示しています。
水のような物質とは異なり、ポリマーにはガラス転移温度という追加の特性温度があります。この閾値を超えて加熱すると、物理特性が脆く硬い状態から靭性のある柔軟な状態へ変化します。PETGのガラス転移温度は約80℃です。したがって、あなたのマシンがこの温度に達するなら、少なくとも70℃以上に設定することを強く推奨します。より顕著なエレファントフット(初層の広がり)が予想されますが、これはスライサー側で補正するか、モデル自体に面取りを追加することで対処できます。
微調整
ベッドを最低70℃に設定し、プリントが失敗したら5℃刻みで上げていきます。上げすぎると造形物がベッドに強く張り付きすぎて、コーティングが剥がれたりベッド自体の破片が取れたりするリスクがあるので注意してください。
PETGに最適なベッド温度: 70〜85℃
プリント速度
PETGのプリント速度はPLAと似ていますが、遅くするとより良い結果が得られる傾向があります。Curaのデフォルト設定で問題ありません。30〜50mm/sが妥当な範囲です。一部の情報源では、トラベル速度を上げるとストリンギング改善に効果があるとされています。プリンターが120mm/s以上対応なら試す価値があります。
微調整
同じパーツを速度を変えて数回プリントし、微調整します。
PETGに最適な速度設定:
- プリント速度: 30〜50mm/s
- 初期レイヤー速度: 20〜30mm/s
- インフィル速度: 40〜60mm/s
- トラベル速度: プリンター性能により100mm/s以上
リトラクション
PETGは高温でプリントし、冷却をあまり使わないためストリンギングしやすいですが、適切なリトラクションとその他のオプションを有効にすれば、驚くほど綺麗な結果が得られます。
ストリンギングテストでリトラクションを調整します。まず、ダイレクトドライブならリトラクション距離3mm、ボーデンなら6mmから開始。リトラクション速度はどちらも25mm/sが良い出発点、またはもっと遅くてもOKです。Curaの標準設定でも大抵うまくいきます。
コーミング(Combing)とは?どの設定を使うべき?
コーミングはリトラクションをオフにし、トラベル移動をインフィル内を通るように変更して、漏れ出したプラスチックをそこに吐き出させます。「インフィル内のみ(Within infill)」に設定すると有用です。
微調整
同じパーツをリトラクション速度と距離を変えて数回プリントし、微調整します。
PETGに最適なリトラクション設定:
- リトラクション距離: ダイレクトドライブ 3mm / ボーデン 6mm
- リトラクション速度: 25mm/s
- コーミング: ON、「インフィル内のみ」に設定
ベッド密着
ベッド温度の項で述べた通り、フィラメントのガラス転移温度より高い温度に設定すれば、密着強度は大幅に向上します。
ブリムは単層の枠でベッドとの接触面積を増やします。ベッドへの定着が弱いモデルに特に有効です。スカートも同様ですが、モデルには接触せず、ノズルのプライミング(ならし出し)のみを行うため、密着効果は低いです。
ラフトはブリムのように振る舞いますが、モデル全体の下に少なくとも2〜3層を敷きます。ベッドの歪み補正にも役立ちます。糊スティックやヘアスプレーは、プリントがくっつかない時だけでなく、くっつきすぎる時にも有用です。
PETGに最適なベッド密着設定:
- ベッド温度: 70℃以上
- ビルドプレートタイプ: PEIシートまたはコートガラス
- ブリム幅: 最低10mm
- 密着補助剤: 糊スティック、ヘアスプレー
プリント冷却
デルタミネーションとウォーピングを防ぐため、PETGでは冷却を使用しません。強度重視ならパーツ冷却を完全にオフ(ブリッジング時を除く)が第一選択。ディテール重視・ストリンギング抑制なら、最初の2〜3レイヤー後にファン100%を使用できます。
微調整
PETGに最適な冷却設定:
- 初期レイヤーファン速度: オフ
- ファン速度: 0〜100%(ディテール重視なら高く、強度重視なら低く)
- ビルドプレートタイプ: PEIシートまたはコートガラス
- ブリム幅: 最低10mm
PETGプリントにエンクロージャーは必要か?
PETGプリントにエンクロージャーは厳密には必須ではありませんが、寒い部屋では有用です。
まとめ:PETGプリントに最適なCura設定/プロファイル
- レイヤー高さ: ノズル径または押し出し幅の25〜40%(0.4mmノズルなら0.15mm)
- プリント温度: 220〜240℃
- ベッド温度: 70℃以上
- ベッド密着タイプ: スカート
- リトラクション距離: ダイレクトドライブ 3mm / ボーデン 6mm
- リトラクション速度: 25mm/s
- コーミング: ON、「インフィル内のみ」
- プリント速度: 30〜50mm/s
- トラベル速度: プリンター性能により100mm/s以上
- 初期レイヤーファン速度: オフ
- それ以降のファン速度: 0〜100%(ディテールか強度かで調整)
3Dプリント
- 高品質SLSプリントのための最終仕上げマスター
- SLS 3Dプリントで鮮やかで長持ちする色を実現する方法
- FDM 3Dプリントのプロフェッショナル仕上げ技術
- 粉末汚染:高性能金属3Dプリントへの静かな脅威
- FDM 3Dプリントを完璧に仕上げる4つのエキスパート技術
- 高品質STLエクスポート設定のマスター:精密3Dプリンティングのために
- PLAの耐熱性を徹底解説:ABS、ASA、PETG等との比較と対策
- Ender 3 Pro/V2向けPETG最適設定:完璧な造形を実現
- Cura ABS印刷設定&プロファイル:あらゆる3Dプリンターに最適化
- 現代オートメーションにおける空圧アクチュエータの主要用途:ピックアンドプレースから危険環境まで
- なぜOSGiがモダンIoTソリューションの理想的フレームワークなのか