



3Dプリントの糸引き(ストリンギング)を完全解消:クリーンな高品質造形への5つの実証済み戦略
3Dプリントのプロ・アマ問わず、糸引き(ストリンギング)は日常的に直面する共通の課題です。3Dプリントの糸引きとは何か?
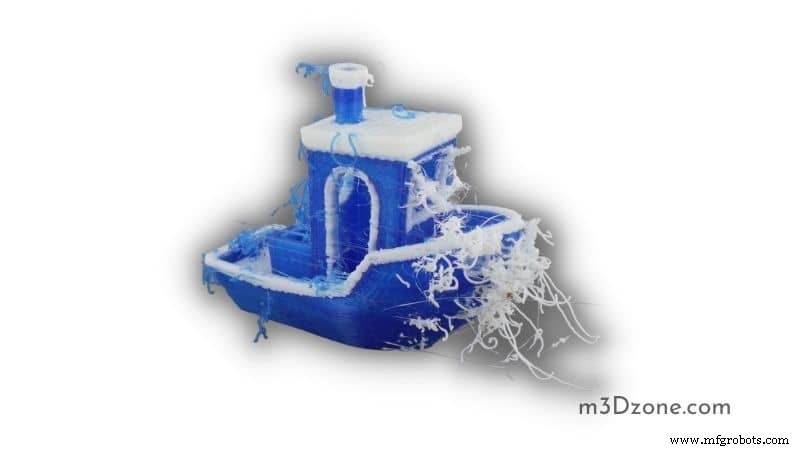
糸引きとは、フィラメントが本来吐出すべきでない場所からノズルを通って漏れ出す現象です。
造形物の隙間に細く髪の毛のようなフィラメントが付着し、見た目が汚くなります。より深刻なのは、最終造形品質に悪影響を及ぼすことです。
隙間の多いモデルほど糸引きが顕著になります。幸い、複数のプリント設定で対処可能です。
中でもリトラクション(押し戻し)設定が最重要です。セクション終了時にエクストルーダーノズルがフィラメントを後退させ、糸引きの原因となるオージング(滲み出し)を防ぎます。次のプリント開始時にはフィラメントをノズルへ押し戻します。
なぜ3Dプリントで糸引きが発生するのか?
糸引き(プラスチックの滲み出し)はプリントプロセスで頻繁に起こります。蜘蛛の巣や髪の毛のような繊細な糸が残るため、すぐに気づけます。
原因は複数あります。最も典型的なのは、プリントヘッド移動中にフィラメントがノズルから滲み出ることです。
ヘッドがビルドボリューム上を移動する際、微細なフィラメントが滲み出し、過剰な糸引きを生みます。溶融プラスチックはやがて固化し、造形パーツに付着します。
本来なら糸引きは起きません。しかし、使用フィラメントの種類によっても発生しやすくなります。TPUやナイロンなど吸湿性の高い材料は、適切に保管しないと糸引きしやすくなります。
もう一つの原因は、高温で溶かす必要があるフィラメントの使用です。プロセス設定を見直し、適正温度に調整すれば、過剰な糸引きを抑制できます。
糸引きが3Dプリントモデルに与える影響
糸引き、オージング、ドリブリングは、プリント完了後に不要な余分材料がモデルに残る現象です。残った材料が糸のように見えるため「糸引き」と呼ばれます。
余分な材料は完成品のエッジや側面に付着し、見た目を汚くします。本来の寸法からズレ、想定品質を損ないます。
糸引きが軽度なら、完成品からプラスチック糸を除去しようとするユーザーもいます。しかし、通常の後処理で除去するのは困難です。
無理に除去しようとすると、表面品質を損なう不要な跡が残ることも多々あります。結局、設定を見直して再プリントするのが賢明です。
3Dプリントで糸引きを引き起こす要因
過度な熱
ポリマー材料を加熱すると溶融します。溶融プラスチックが積層されて造形物になります。プリント温度が高すぎると過剰な熱が発生し、糸引きを誘発します。
エクストルーダー温度が上がると、ノズルからプラスチックが滲み出しやすくなります。
3Dプリンターの速度
プリント速度もオージングの可否を左右します。極端に速いと、移動経路上で穴や滲み出しが生じます。
そのため、多くの3Dプリンターは糸引き回避のために速度調整機能を備えています。
糸引き・オージングを修正するには?
糸引き・オージングはプリント品質を低下させます。 対策を講じることが重要です。エクストルーダーモーターの過熱による高温プリントが糸引きを招きます。
また、高速プリントも典型的な原因です。解決を求める愛好家は、これらの原因に対処すべきです。
リトラクション距離
リトラクション距離は最重要設定です。ノズルへ引き戻すプラスチック量を決めます。
引き戻し量が多いほど、ノズルからの滲み出しリスクは低減します。
一般的なダイレクトドライブエクストルーダーでは、0.5〜2.0mmが標準です。糸引きが発生したら、リトラクション距離を1.0mm増やしてテストプリントしてみてください。
オージングのない良好な結果が得られるか確認しましょう。
リトラクション速度
もう一つの重要設定がリトラクション速度です。フィラメントがノズルから引き戻される速さを決めます。
リトラクション速度はオージングにどう影響するか?
遅すぎると、エクストルーダーが次の目的地へ移動する前にプラスチックがゆっくり滲み出し、漏れやすくなります。
逆に速すぎると、ノズル内の溶融プラスチックからフィラメントが分離してしまう恐れがあります。
最適なスポットは1200〜1600mm/min(20〜100mm/s)の範囲です。
ノズル温度が高すぎる
リトラクション設定を最適化しても糸引きが続くなら、サーミスタ等の金属配線が正常に機能し、温度設定に悪影響を与えていないか確認してください。
温度設定が高すぎると、ノズル内のプラスチックが過度に流動的になり、容易に漏れ出します。
逆に低すぎると、プラスチックが固まりすぎて押出し困難になります。
エクストルーダー温度が高すぎる場合は、5〜10℃下げてください。プリント品質に大きな改善が見込めます。
開放空間での長距離移動
エクストルーダーが異なる2地点間を移動すると、オージングのリスクを伴います。
長距離移動中、プラスチックがノズルから滲み出し続けます。移動距離が長いほどオージングは増大します。
現在、ノズル移動経路を自動で最適化・短縮するソフトウェアが市場にあり、オージング問題の解決に役立ちます。
プリンター移動速度
プリントヘッドノズルの移動速度を上げれば、糸引きを減らせます。2地点間のエクストルーダー移動時間が糸の本数を決めるからです。
移動速度を設定し、2地点間移動時の糸引きを抑制できます。
フィラメント材料の乾燥
3Dプラスチックフィラメントを環境からの吸湿から守ってください。
フィラメントが吸収した水分はノズル内で蒸発し、プラスチックをノズル開口部から押し出す圧力になります。ノズル内での水分蒸発が糸引きを引き起こし、造形品質を低下させます。
PLAは他フィラメントより糸引きしやすい?
材料ごとに適正プリント温度範囲が異なります。例えばPLAは185〜205℃と低めです。
一方、PETGは220〜245℃と高めです。
PETGなどの高温材料は、流動抵抗(粘性)が低下するため、PLAより糸引きしやすくなります。
3Dプリント糸引きを防ぐ簡単な方法
1. 適正温度でプリントする
糸引きを減らすには適正温度でプリントしましょう。温度設定を下げ、オージングを最小限に抑えます。
2. リトラクション設定を強化する
リトラクション機構はプルバックギアのように働きます。設定を有効化すると、ノズルから押し出されようとする半固体プラスチックを引き戻します。
リトラクションは溶融フィラメントの圧力を逃がし、移動中のノズルからの滴下を防ぎます。
3. プリント速度を調整する
プリント速度調整でオージングを抑制できます。フィラメントが溶けて押出し準備が整うまでの時間が長くなるためです。
4. フィラメントを湿気から守る
3Dプリントフィラメントは環境から水分を吸収します。この水分は加熱時に気泡となり、破裂時にオージングを引き起こします。
したがって、フィラメントを湿気から守り、適切に保管・管理してください。長時間放置すると吸水します。
5. プリンターノズルを清掃する
3Dプリンターノズルはプリント中にプラスチック粒子が蓄積します。長期間放置すると内部で固着します。
高温フィラメント(PETG等)でよく起こります。ABSやPLAなど低温フィラメントへの切り替えも一案です。
ノズルを頻繁に清掃し、詰まりを防げば糸引き予防になります。
結論
3Dプリントの糸引きは頻発する課題であり、プリント品質向上には対処が不可欠です。
糸引きは不要なプラスチックがエッジと表面に付着し、造形物を汚く、醜く見せます。
本来の寸法を失い、品質に悪影響を与えます。幸い、リトラクション設定、適正速度、エクストルーダーノズル清掃、フィラメント防湿など、多数の対策が存在します。
3Dプリント
- ダウンタイム排除とコスト削減の8つの実証済み戦略
- 建設現場での重機事故を撲滅する7つの実証済み戦略
- Otto DIY+ Arduino Bluetoothロボット - 簡単3Dプリント組み立てキット
- 製造業をサイバー攻撃から守る8つの実証済み戦略
- 停電対策:ビジネスを守る5つの必須戦略
- CNCプログラム効率を研ぎ澄ます6つの実証済み戦術
- レーザーコーダーでブランドを守る:偽造対策3つの鍵
- ターボチャージャー破損を防ぐ:ホットシャットダウン対策の簡単な習慣
- ショベル燃費を劇的改善する4つの実証済み戦略
- 射出成形におけるシンクマークの原因と防止・修正対策
- 腐食故障解析のフラストレーションを解消する6つの実証済み方法