



3Dプリント最適化:戦略的な一時停止、インサート、色切り替え
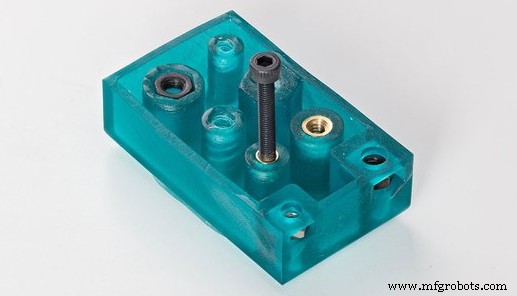
FDM 3Dプリンターユーザーが中級レベルに達すると、機能性と仕上げの両面で造形物の複雑さを高めたくなります。ここでは、プログラムされた停止と金属インサートを活用して、3Dプリンターの性能を高めるためのヒントを紹介します。
スケジュール停止
スケジュール停止は非常に簡単な操作ですが、多くのユーザーが躊躇します。最初のステップは、どの高さで(ミリメートル単位)プリントを停止したいかを正確に把握することです。使用するスライサーソフトによって、直接(層番号)または間接的に(ミリメートル)で確認できます。後者の場合、停止したい層番号を探し、層厚を掛けて総高さ(ミリメートル)を算出します。
総高さがわかれば(例:14mm)、停止をプログラムする2つの方法があります:Gコード直接編集またはスライサーソフト内で設定。
3Dプリント初期には、目的の高さで停止をプログラムするためにパーツのGコードを編集していました。ユーザーは層高さ(Layer)を探し、次のコード行にM600コマンドを入力します。このコマンドは、Marlinまたはその派生ファームウェアを使用する3Dプリンターに搭載されているフィラメント交換機能です。
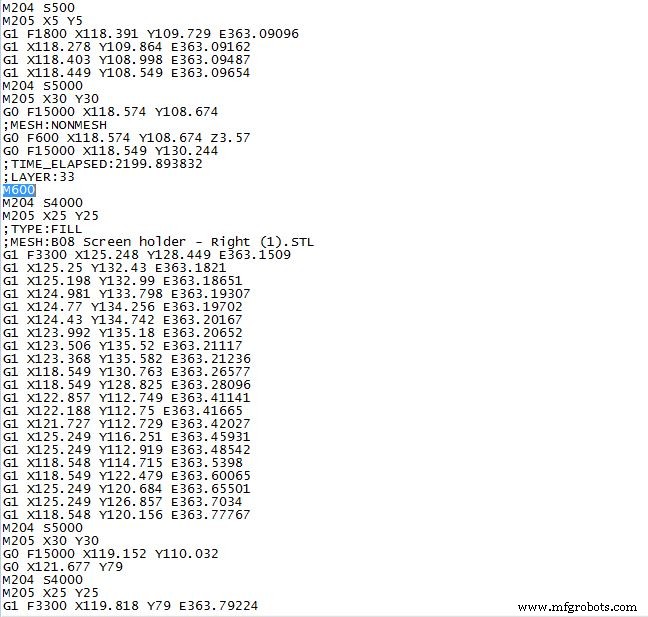
画像1:M600停止を含むGコード
現在、はるかに簡単な停止方法があります。Cura3Dのようなスライサーソフトには、さまざまなタイプの停止を行うプラグインがあります。この方法は非常に簡単なので、以下で可能な停止タイプを説明します。
フィラメント交換
フィラメント交換停止は、シングルエクストルーダーで複数色のパーツを作る際に理想的ですが、ユーザーは設計時に、これがZ軸方向の色変更と異なる層高さでのみ有効であることを考慮する必要があります。Cura3Dでフィラメント交換をプログラムするには、「拡張機能 → 後処理 → Gコード変更」で「フィラメント交換」を選択し、層高さ、フィラメントのリトラクション長と挿入長、停止中のHotEnd移動位置を設定します。この設定はユーザーが希望する回数だけ繰り返せます。
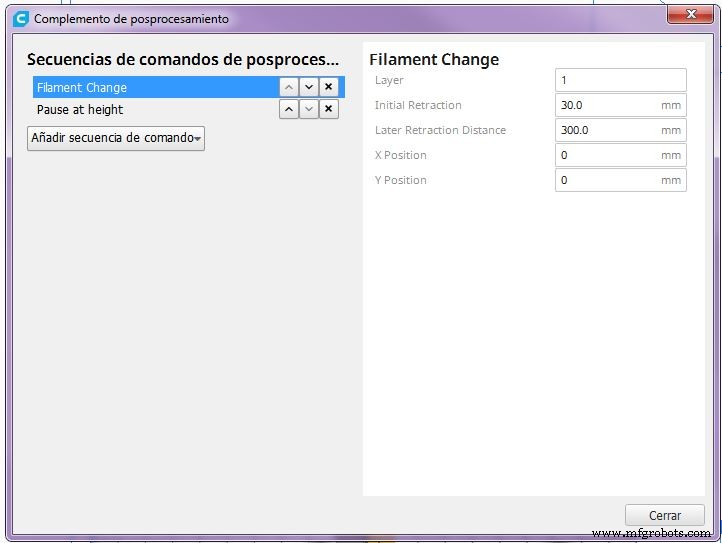
画像2:Cura3Dでのフィラメント交換。出典:Cura 3D
目的の高さで停止
特定の高さで停止するのは、造形中のパーツに何らかの要素を組み込む場合に非常に有用です。他のプリントパーツ、磁石やナットなど。プリントパーツ内部にナットを組み込むのは、機能的パーツ製造時に非常に興味深く生産的なアクションです。これには、ナットのサイズ(二面幅の両軸長さ)、ハウジングに必要なクリアランス、ナット自体の配置位置を考慮した設計が必要です。ナットの位置がプリントベースと平行でない場合など、材料のない空間ができる場合は、その隙間を停止層高さまで埋めるパーツをプリントすることを推奨します。以下の画像はこれを示しています:紫のパーツがベース、オーカー色がナット、青が不要な隙間を埋めるためにプリントしたパーツです。
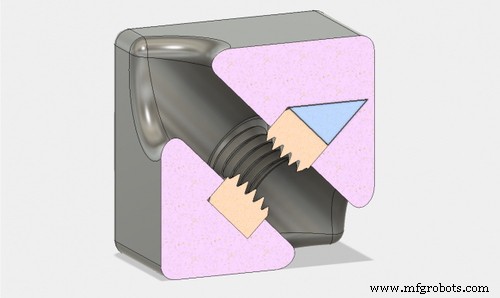
画像3:傾斜面へのナット挿入方法。出典:Markforged
このタイプの停止は、Cura3Dで以下のセクションでプログラムします:「拡張機能 → 後処理 → Gコード変更」で「高さで一時停止」を選択。「フィラメント交換」も含め、3Dプリンターが選択高さに達するとプリントを停止し、ユーザーが画面のボタンを押すまで再開しません。
金属インサート
プリント途中でナットを組み込む代替案として、金属インサートがあります。インサートのタイプに関わらず、ユーザーは2つの重要な要素を理解する必要があります:引き抜き抵抗と回転抵抗。引き抜き抵抗は、ネジを締めたときにインサートがハウジングから抜け出すのを防ぐ力です。インサートの長さを増やすことで向上させられます。回転抵抗は、ネジ締め時にインサートが自転するのを防ぐ力で、穴径を大きくすることで向上します。もう一つ一般的に考慮すべき点は、各タイプとサイズのインサートに必要な直径で、メーカーの技術データシートで推奨穴径を確認する必要があります。
上記を踏まえ、3Dプリントでは通常2種類のインサートを使用します:熱圧入ネジインサートと自己タッピングネジインサート。
熱圧入ネジインサート
これらは熱可塑性材料で使用され、低温で溶融します。使用方法は非常にシンプルで、熱源(はんだごて等)でインサートを加熱接触させるだけです。これらのコンポーネントの形状は、穴の壁からプラスチックが溶けて強固な結合を形成し、抜け出しや自転を防ぐように設計されています。
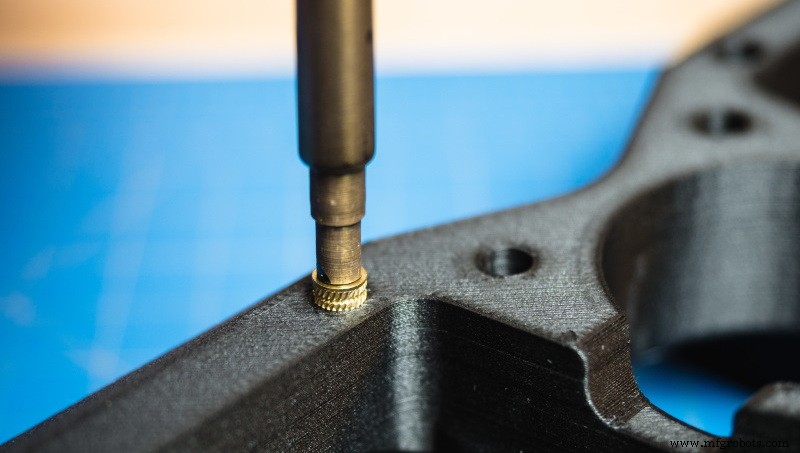
画像4:熱圧入インサートの挿入。出典:Markforged
これらのインサートは、FDM 3Dプリントで使用されるほとんどのパーツと材料に最適です。
自己タッピングネジインサート(エンサートブッシュ)
SLSおよびレジン3Dプリントで使用される特定の材料は、より高温で溶融するか、加熱時に安定しない挙動を示します。これらの場合、自己タッピングネジインサート(エンサートブッシュ)の使用を推奨します。
このタイプのインサートは、高荷重・高温に耐えるネジ結合を可能にします。底部の円錐形と切り込み溝により、穴に自動的にネジ山を形成します。挿入には、インサートの内径と同じネジと、ダブルナット(ロックナット)を作る2つのナットが必要です。
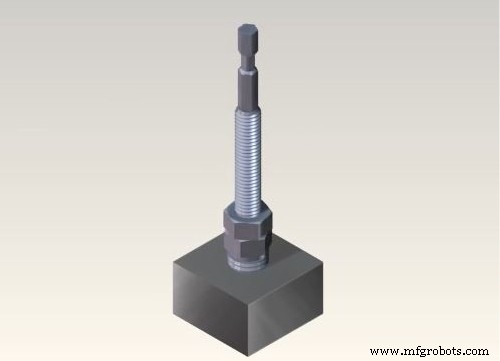
画像5:ロックナットシステム。出典:Norelem
これら2タイプのインサートには専用工具もあり、この種のプロセスを日常的に行うユーザーには推奨されます。
結論
上記のアドバイスに従えば、あらゆる3Dプリンターユーザーがパーツの機能性を高めることで、適用分野を拡大できます。
3Dプリント
- 3Dプリントプラスチック部品の溶接と接着:強力で精密な組み立てのために
- 3Dプリンティングとロボティクスの融合:スマートファクトリーソリューションの先駆け
- フォーミュラ1で3Dプリンティングがイノベーションを加速する5つのキートレンド
- ジェネレーティブデザインと3Dプリンティング:明日の製造を構築する
- FDM 3Dプリンティング:ASA、PETG、PCフィラメント徹底比較——性能と用途のエキスパートガイド
- 3Dプリントがメンテナンス・修理・オーバーホール(MRO)を加速する4つの方法
- 3Dプリンティングとマスカスタマイゼーション:現状と未来の機会
- 石油・ガス業界に革命:3Dプリントが効率性と持続可能性を推進
- 医療・歯科分野における積層造形の革新: 3Dプリンティングの力
- フィラメント密度と長さの理解:正確な3Dプリントのために
- Mar-Balの3Dプリンティングとプロトタイピング:複合材イノベーションを加速