



熱間押出しプロセス完全解説:種類、メリット、用途
熱間押出しとは
熱間押出しは、ビレットまたはスラグ(金属塊)を高圧力でオリフィス(ダイス)を通して押し出し、所望の成形品形状を得るプロセスです。
熱間押出しは一定の断面形状を持つ製品を作る一般的な方法です。この押出しプロセスは高温で実施されるため、材料の加工硬化を防ぎ、ダイスを通して材料を押し出す手順を簡素化します。
一般に、250〜12,000トンの容量を持つ水平油圧プレスが多数の熱間押出しに使用されます。圧力範囲は30〜700 MPa(4,400〜102,000 psi)で、潤滑が必要です。ガラス粉は高温押出しの潤滑に、グラファイトやオイルは低温押出しの潤滑に使用できます。熱間押出し材料は高く評価されますが、押出し機とそのメンテナンスコストなどいくつかの欠点もあります。
身近な例えは、チューブから歯磨き粉を絞り出す動作です。押出しには大きな力が必要なため、ほとんどの金属は変形抵抗が低い条件下で熱間押出しされます。ただし、多くの金属で冷間押出しも可能で、急速に重要な商業的地位を占めつつあります。
熱間押出しの作動原理
押出しビレットと容器・ダイスの反応により高い圧縮応力が生じ、インゴットからの一次分解時の材料クラック発生を抑制する効果があります。これはステンレス鋼、ニッケル基合金、モリブデンなど成形困難な金属の加工に押出しがより多く用いられる重要な理由です。
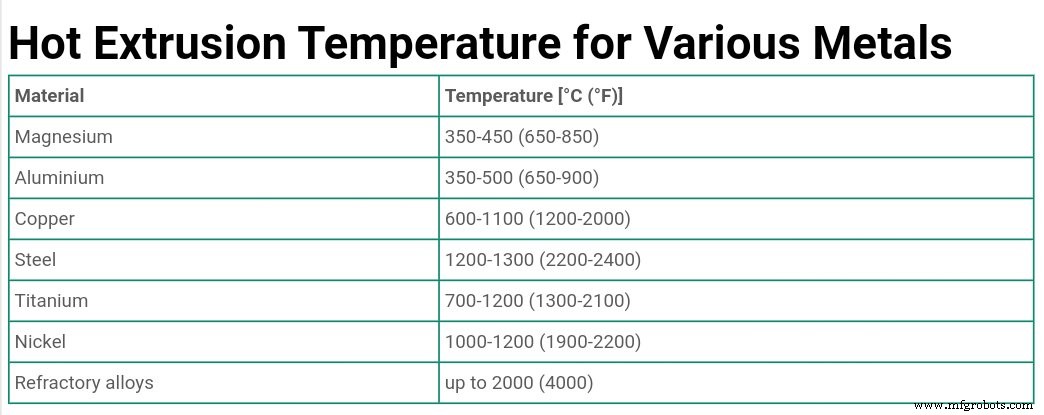
ほとんどの熱間押出しは、この目的のために特別に構築された水平油圧プレスで行われます。一般的なサイズは250〜5,500トン定格です。ビレット温度はマグネシウム350〜425℃、アルミニウム425〜475℃、銅合金650〜1,300℃、鋼1,200〜1,300℃です。圧力は通常4,998〜7,038 kgf/cm²(69×10⁶ N/m²)の範囲で変動します。押出し容器、ダイス、ラムの潤滑は必要で、通常オイル支持グラファイトで拭き取り潤滑により達成されます。植物油は鉱油よりこの目的には適しています。
高温での鋼押出しは、関与温度で潤滑剤として機能するガラスを使用することで最も成功します。
熱間押出しの種類
金属は以下の基本的な方法で押出しされます:
1. 正押出し(順押出し / Direct or Forward Extrusion)
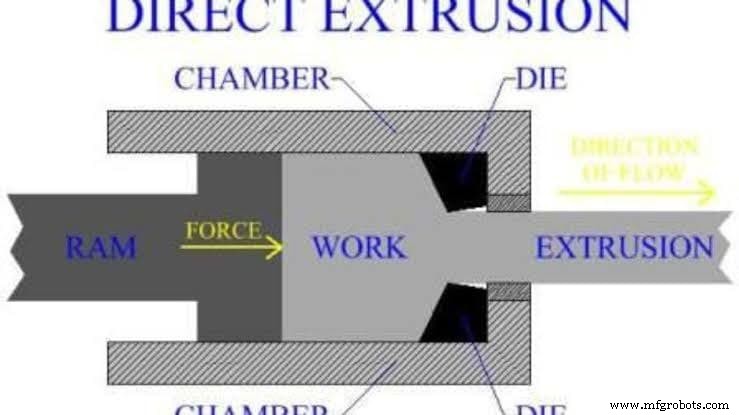
正押出し(図7.9)では、プレス駆動ラムと、ワークを拘束するためのシリンダーまたは容器を使用します。ラムと熱間金属の間にダミーブロックを使用します。ラム圧力を加えると、金属はまず円筒形状に塑性充填され、その後ダイス開口から押し出され、容器に少量残るまで続きます。その後ダイス横で切断し、バットエンドを除去します。
2. 逆押出し(逆向き押出し / Indirect or Backward Extrusion)
逆押出しは正押出しと類似していますが、押出し品が中空ラムを通って押し出されます(図7.10)。ビレットが容器を動かさないため、金属ビレットと容器壁の間に摩擦がありません。正押出しと比較して必要総力は少なくて済みますが、中空ラムの中心を押出し形状が通過できるよう機械的により複雑な装置が必要です。
3. 管押出し(Tube Extrusion)
これは正押出しの一形態ですが、マンネル(心金)を使用して管内面を成形します。加熱ビレットを容器内に配置した後、マンネル付きダイスをビレットを通して押し込みます。ラムが前進し、金属をダイスを通してマンネル周りに押出しします(図7.11)。
4. 衝撃押出し(Impact Extrusion)
金属スラグを打撃し、高衝撃で成形することでも押出し製品を作れます。これは本質的に冷間加工操作です。
各種金属の熱間押出し温度
熱間押出しの用途
鋼、銅、アルミニウム、マグネシウム、ニッケルなどのほとんどの商業用金属とその合金が、高温で直接押出しされます。ロッド、チューブ、モールディングトリム、構造形材、真鍮薬莢、鉛被ケーブル、航空機部品、床ストリップ、窓枠、ドアトリムなどの多くのハードウェア製品が押出しの典型的製品です。
熱間押出しプロセスはアルミニウム、銅およびそれらの合金からの製品製造に広く使用されます。このプロセスで開発される製品には電線、棒材、管材などがあります。
熱間押出しは何に使用されるか?
熱間押出しは、一定の縦断面形状を持つ特殊鋼プロファイルを形成する生産プロセスです。「圧縮」と呼ばれる力を通じて作用します。このプロセスは、複雑な形状と固定断面を持つ中実または中空プロファイルバーを単一工程で製造するために採用できます。
熱間押出しプロセスに関する複数選択問題(MCQ)
1. 熱間押出しについて正しいのはどれか?
- A. 正押出しでは逆押出しより少ない力で済む
- B. 正押出しでは逆押出しより多くの力が必要
- C. 正押出しと逆押出しで同じ力が適用される
- D. 上記のいずれも
解答:B
2. 正熱間押出しとも呼ばれるのはどれか?
- A. 正押出し
- B. 逆押出し
- C. 衝撃押出し
- D. 静水圧押出し
解答:A
説明: 正押出しは正熱間押出しとも呼ばれます。この方法が最も広く使用され、押出しでの最大生産はこの方法で行われます。
3. 逆押出しは以下のどれの別名か?
- A. 正押出し
- B. 逆押出し
- C. 衝撃押出し
- D. 静水圧押出し
解答:B
説明: 正押出しは逆押出しとも呼ばれます。この方法では金属がプランジャに向かって逆押出しされます。(※原文の説明に誤りあり。逆押出し=Indirect/Backward Extrusionが正しい)
4. 押出しプロセスに適さないのはどれか?
- A. 鋼合金
- B. 非鉄合金
- C. ステンレス鋼
- D. 鉄
解答:D
説明: 押出しプロセスは鉄合金のいずれにも適さず、鉄金属自体にも適しません。ステンレス鋼、その他非鉄合金、鋼合金の押出しには押出しプロセスを使用できます。
以上、熱間押出しプロセスについて、プロセスの意味から用途、さまざまな押出しプロセスの種類まで学びました。この記事がお役に立てば友人とも共有してください。
産業技術
- 押出加工の仕組み、種類、用途、メリット・デメリットを徹底解説
- 鍛造プロセス完全ガイド:種類、操作、用途、メリット・デメリット
- 製造プロセスの4つのコアタイプを探る
- 3Dプリンティング入門:原理、種類、主要応用を徹底解説
- 押出しプロセス:原理、種類、用途、専門的洞察
- 成形プロセスの理解:種類、用途、メリット
- ブローチ加工とは:プロセス、仕組み、主要タイプを徹底解説
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説
- ヘリカルギア解説:種類、製造、メリット、実用用途
- アルミニウム押出プロセス:ビレットから完成プロファイルまでの全工程