



鋳造欠陥の理解:種類と原因の総合ガイド
本記事では、鋳造欠陥と鋳造欠陥の種類について学びます。
鋳造欠陥とは?
鋳造欠陥:金属鋳造プロセス中に鋳物に現れる望ましくない不規則性です。鋳造金属の欠陥は、さまざまな理由や原因によって発生します。本記事では主要な鋳造欠陥のすべての形態を解説します。一部の欠陥は見過ごされたり許容されたりする場合がありますが、他の欠陥は許容されず、部品を正常に機能させるために修正が必要です。
鋳造欠陥の種類
砂型鋳造は、適切な鋳造技術によって制御可能ですが、完全に防止することはできない特定の欠陥の影響を受けやすいです。しかし、一般的な鋳造欠陥の種類、その原因と対策を以下に説明します。
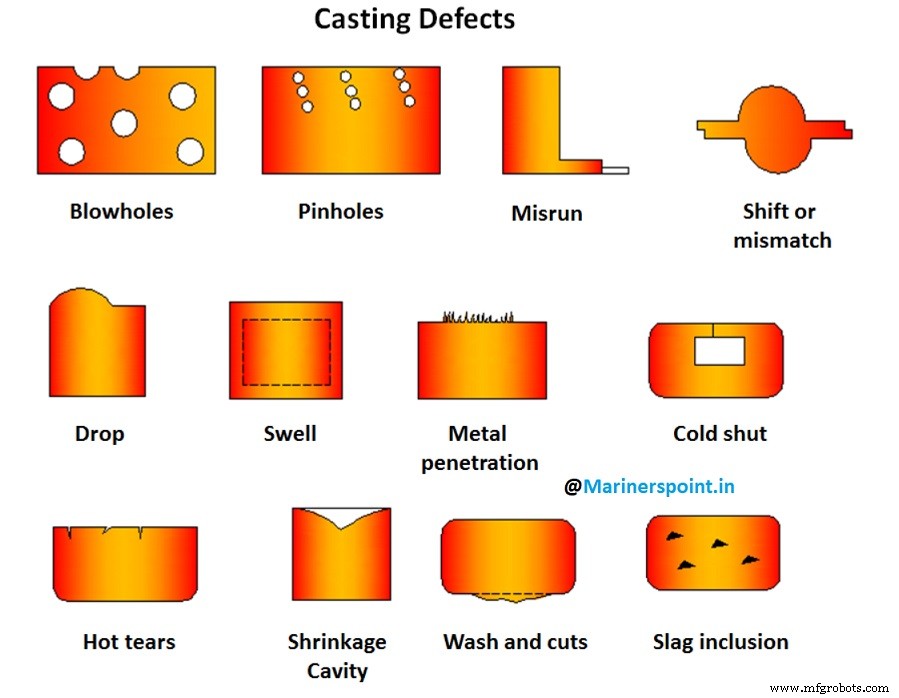
1. シフト(ズレ)
これは通常分割線において、コアの位置ずれまたは鋳物の上下部分のミスマッチによって生じる外部鋳造欠陥です。フラスコのミスアライメントもシフトのもう一つの原因です。
これらの鋳造欠陥は、型模様またはダイ部品の適切なアライメント、モールディングボックス、型模様のパターンプレートへの正しい取り付け、使用前のフラスコ、位置決めピンなどのチェックにより防止できます。
2. 変形(ウォーページ)
変形は、凝固中または凝固後に鋳物で発生する意図しない望ましくない変形です。鋳物の異なる部分で凝固速度が異なるため、隣接壁に応力が発生し、これらの領域で変形が生じます。大型平板部や肋などの交差部は特に変形しやすいです。
対策は、大面積を波形・波板構造にするか、十分なリブやリブ状形状を追加してすべての領域で均等な冷却速度を得ることです。適切な鋳造設計は鋳物の変形を大幅に減らすことができます。
3. フィン(バリ)
鋳物の意図しない部分として現れる薄い金属突起をフィンと呼びます。フィンは通常、モールドまたはコアの分割面で発生します。モールドとコアが正しく組み立てられていないとフィンが発生します。モールドへの不十分な重しや、フラスコの不適切なクランプもフィンを生じさせます。
対策は、モールド上部に十分な重しをかけて両部分が密着するようにし、モールドとコアを正しく組み立てることです。
4. 膨れ(スウェル)
膨れは、溶湯圧力によってモールドキャビティが拡大し、鋳物の局部的または全体的な拡大をもたらします。これはモールドの不適切または不良な突き固めが原因です。膨れを防ぐには、砂を適切かつ均一に突き固める必要があります。
5. ブローホール(ガス穴)
ブローホールは、鋳物表面下にクラスター状に多数の小さな穴として現れる滑らかな丸い穴です。これらは滑らかな壁を持つ閉じ込められたガスの泡です。ブローホールは、砂中の過剰な水分、砂の透過性が低い、砂粒が細かすぎる、砂が硬すぎるほど突き固められている、ベント(通気)が不十分な場合に発生します。
ブローホールを防ぐには、砂の水分量を適切に調整し、適切な粒度の砂を使用し、突き固めを硬すぎないようにし、ベントを十分に確保する必要があります。
6. ドロップ(落砂)
ドロップは、モールド上部表面が割れて砂片が溶湯中に落下する現象です。これは砂の強度不足と柔らかい突き固め、溶湯のフラックス不足、コープ内の砂突起の補強不足が原因です。上記要因を排除することでドロップを防止できます。
7. ダート(異物混入)
場合によっては、汚れや砂の粒子が鋳物表面に埋め込まれます。これは不適切な取り扱いによるモールドの破砕、砂洗い、溶湯中のスラグ粒子の存在が原因です。
適切なフラックス処理とダートトラップの使用により、異物がモールドキャビティに入るのを防止できます。
8. ハニカミング(蜂の巣)またはスポンジ状
これらは近接した多数の小さな空洞からなる外部鋳造欠陥です。ハニカミングは、溶湯中に機械的に浮遊保持された汚れや「スカーフ」が原因で、レードルでの不完全なスカミング(湯面清掃)によるものです。
対策は、砂洗いを防ぎ、レードルでの適切なスカミングにより溶湯中のスラグ粒子を除去することです。
9. 金属浸透と粗い表面
この鋳造欠陥は、鋳物の不均一で粗い外部表面として現れます。砂粒間への金属浸透は、砂の強度不足、粒度が大きい、透過性が高い、砂の突き固めが柔らかいことが原因です。対策は上記原因の除去です。
10. 砂穴(サンドホール)
砂穴は鋳物の外部表面または内部に見られます。緩い砂がモールドキャビティに洗い込まれ、鋳物内部に融着するか、溶湯の急速な注湯が原因です。砂穴はモールドの適切な清掃と溶湯の慎重な注湯で防止できます。
11. ピンホール
ピンホールは、ショットブラストで洗浄された鋳物表面に見える通常2 mm未満の多数の小さな穴です。これらの鋳造欠陥は、水分含有量の高い砂、水素または一酸化炭素ガスの吸収、湿ったレードルから鋼を注いだ場合や十分に脱ガスされていない場合に発生します。
この鋳造欠陥は、良好な溶解とフラックス実践、モールド砂の水分含有量低減と透過性向上、急速な凝固促進により最小限に抑えられます。
12. スカブ(剥離)
スカブは、モールドまたはコアの表面層の一部が浮き上がり、その下に薄い層で金属が入り込んだときに発生する鋳物の突起です。つまり、液体金属が砂の表面層の裏側に浸透します。スカブは、埋め込まれた砂を含む粗く不規則な表面突起として識別できます。
これらの鋳造欠陥は、砂が細かすぎる、透過性と水分量が低い、モールド突き固めが不均一、溶湯の断続的または遅い流れによる砂表面の局所的過熱が原因です。
木粉、海炭、デキストリンなどの添加剤を砂に混入することは、このような鋳造欠陥を排除する一歩となります。
13. 収縮空洞(シュリンクホール)
収縮空洞は、金属の制御不能で無秩序な凝固、または注湯温度が高すぎることが主な原因で生じる鋳物の空洞または窪みです。
これらの鋳造欠陥は、モールド設計における方向性凝固の原則の適用と、チル、パディングなどの適切な使用により排除できます。
14. ホットティア(熱割れ)
金属が凝固した直後に発生するギザギザしたエッジを持つ内部または外部の亀裂です。ホットティアは、鋳物設計が不良で急激な断面変化がある、適切なフィレットとコーナーRが設けられていない、チルが間違った位置にある場合に発生する可能性があります。不適切な注湯温度、ゲートとライザーの不適切な配置、硬すぎる突き固めもホットティアを生じさせます。
設計改善、適切な方向性凝固、均一な冷却速度、正しい注湯温度、モールド硬度の管理によりホットティアを排除できます。
15. コールドシャット(冷接)とミスラン(湯回り不足)
コールドシャットは、モールドキャビティ内で2つの溶湯流が不完全に融合した場合や、不均一な断面の型模様が組み合わされた場合に形成される外部鋳造欠陥です。これらの欠陥は、丸みを帯びたエッジを持つ亀裂や継ぎ目のように見えることがあります。ミスラン鋳物は、金属がモールドキャビティを満たせなかったために不完全な鋳物です。
コールドシャットまたはミスランの原因は、薄すぎる断面と肉厚、不適切なゲートシステム、損傷した型模様、遅い断続的な注湯、低注湯温度による金属流動性不良、不適切な合金組成などです。より高温の金属使用、型模様とコアボックスの頻繁な検査と交換、ゲート設計の基本原則を考慮した適切な鋳造設計などが、コールドシャットとミスラン欠陥の排除に役立ちます。
16. 注湯不足(ポアードショート)
1回の注湯でモールドキャビティが完全に満たされない場合、この欠陥を注湯不足と呼びます。レードルに適温で十分な溶湯があれば、これらの鋳造欠陥を排除できます。
17. 内部気孔(内部エアポケット)
これは鋳物内部の小さな穴として現れ、沸騰した金属の注湯や、モールドへの溶湯の急速な注湯が原因です。不良な金属品質と過剰に湿った砂も気孔を生じさせます。溶湯の適切な注湯温度、適切な金属品質、乾燥砂によりこの欠陥を大幅に最小限に抑えられます。
結論
金属鋳造プロセス中に鋳物に現れる望ましくない不規則性である鋳造欠陥について議論しました。適切な注意と予防措置を講じれば、鋳造欠陥を最小限に抑えられます。鋳造欠陥は全体生産に悪影響を及ぼすため、鋳造欠陥の種類について適切な知識を持ち、それらを最小限に抑えることが重要です。
産業技術