



トップ5 シートメタル成形技術とその主要用途
シートメタルが多数の業界におけるプロジェクトで極めて重要な役割を果たしていることは否定できません。シートメタルは一般的にスチールやアルミニウムから作られ、通常は薄く平らな形状をしています。それでも、シートメタルの加工は一般的かつ不可欠です。用途に応じて必要だからです。ここでシートメタル部品の成形が活躍します。
シートメタルは成形性、延性、引張り特性があるため広く使用されています。メーカーの主要目標は、構造的完全性を維持しながら、可鍛性のある金属を適切に操作することです。操作は複数の方法で、複数の公差で達成されます。この記事では、いくつかのシートメタル成形プロセスと、特定業界におけるそれらの関連性を解説します。
曲げ(ベンディング) シートメタル
想像通り、曲げは加圧によってシートメタルの形状を変えるプロセスです。手作業では通常不可能なため、目的の形状を得るには工業的手法が必要です。メーカーは、高強度ロールフォーミングマシンなど、さまざまなタイプのプレスを使用します。また、加工中に損傷や過度のたわみを避けるため、素材の物理的特性に精通している必要があります。
プレスブレーキとプレス機はこれらの状況に最適です。油圧、空圧、機械、電気の力を、シートに沿ったさまざまな場所に、成形ダイスと組み合わせて適用します。これらにより、金属が意図した形状に達します。手持ちの金属が、適用する力の大きさと方向を決定します。
プレスブレーキは、パンチとダイの組み合わせが豊富なため便利です。これらは多数の種類の仕事に対応できます。
用途
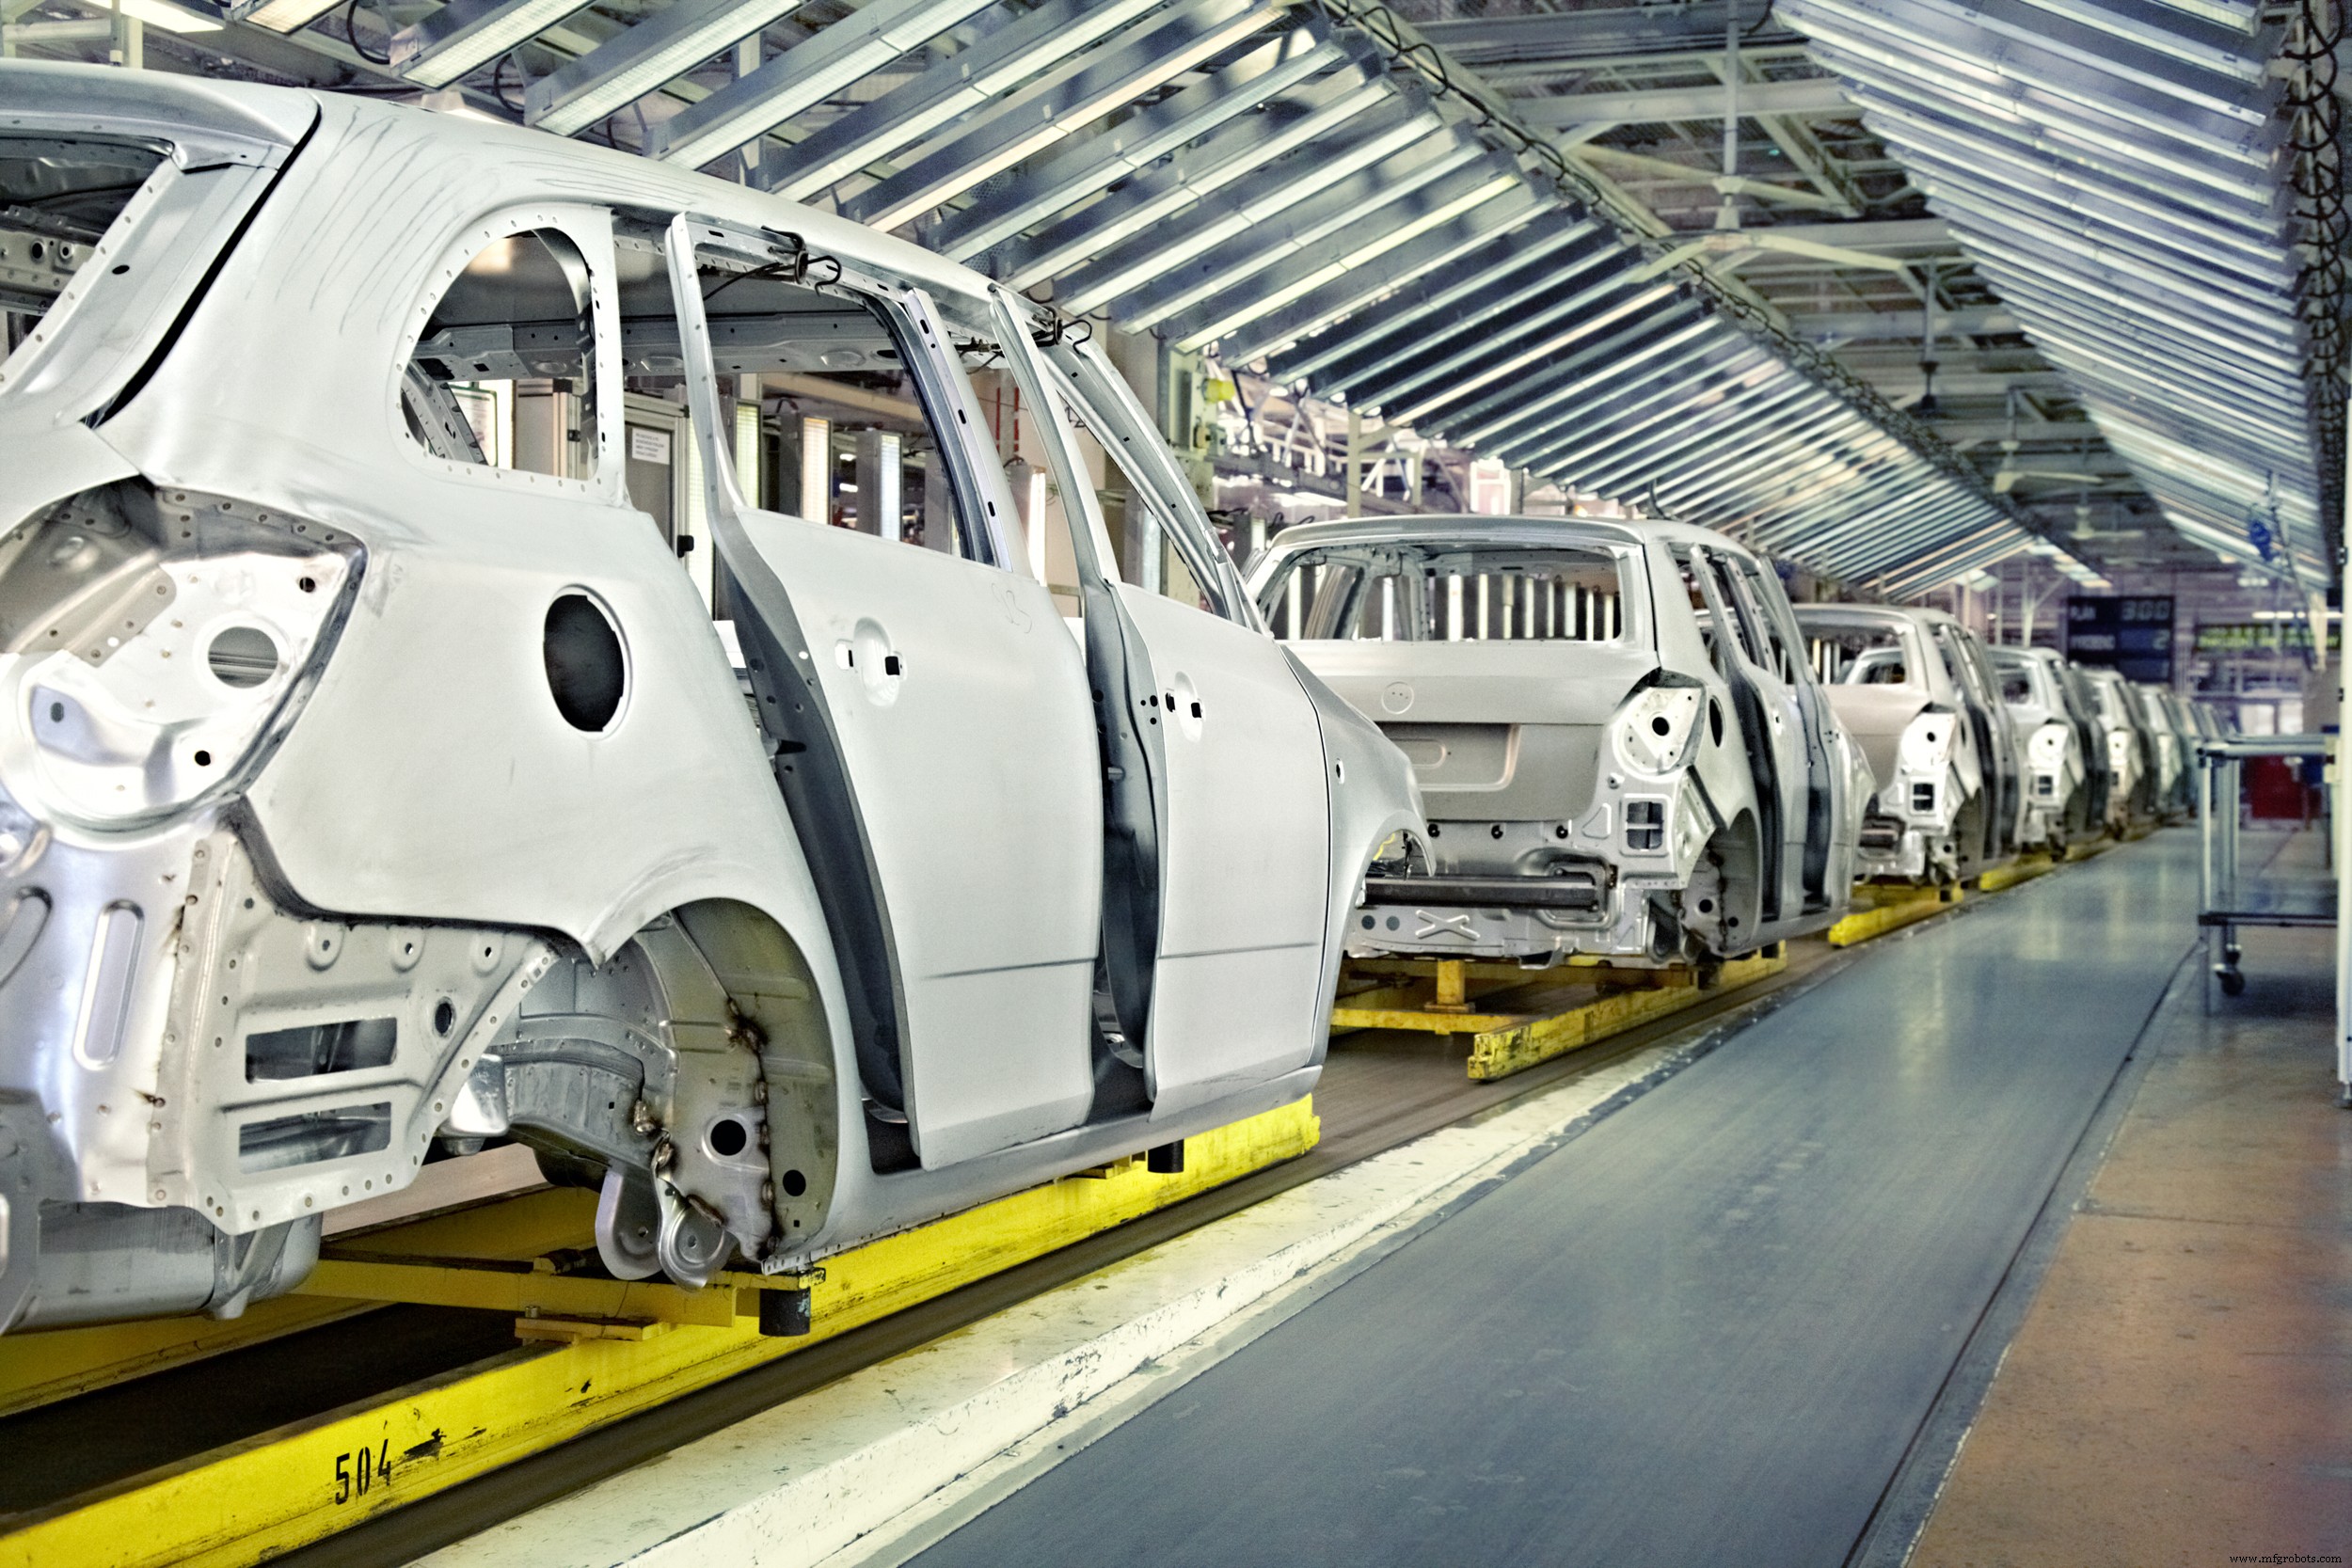
シートメタル曲げは自動車生産に不可欠です。現代の車は単なる4輪の箱ではなく、パネルコーナーに一定の半径があり、視覚的一貫性を生み出します。支柱の場合、シートメタル曲げは美観と乗員安全性の橋渡しとなります。
建築において、現代建築の主要焦点は「流れ」です。内外装を問わず、緩やかな曲線と幾何学的構造は、パラメトリックデザインの特徴です。
独自の形状を必要とするあらゆる用途が曲げプロセスに依存します。もう一つの顕著な例は航空宇宙産業です。旅客機と軍用機は一般的にアルミニウム合金とチタン合金から作られます。これらの金属化合物は高い柔軟性を持ち、形状を保持します(いわゆる「形状記憶」)。こうした特性は、胴体、翼、エンジンマウントのような曲面構造に不可欠です。
カーリング シートメタル
曲げと混同しないでください。カーリングは、シートの製造過程から生じる欠陥を修正することに焦点を当てます。シートメタルは製造プロセス中にさまざまな所定寸法に切断されます。工具で精密な(直線的な)エッジを効果的に作れますが、大きな欠点があります:バリです。木材を鋭く切ると粗いエッジができるのと同様に、スチールやアルミニウムでも同じことが起こります。
バリは単なる安全リスクではありません。これらの鋭いエッジは公差問題を引き起こし、後々の嵌合や製品品質を損なう可能性があります。また、特定の切断プロセスでは「スラグ」と呼ばれる残留物が発生します。これらの冷却した金属の飛び散りは除去する必要があります。専用のバリ取り機がこれを行い、グラインダーで危険な人工物を滑らかにします。
用途
カーリングは複数の業界で広く重要です。パネルが清潔かつシームレスに接合しなければならない現代建築設計を考えてみてください。自動車用途、特にドアやクォーターパネルのようなボディワークも同様です。これらは所有者や通行人の一般的なタッチポイントであるだけでなく、仕上げられたエッジが、与えられたデザインにおける品質、職人技、調和の全体的印象を高めます。
アイロニング シートメタル
均一性が最優先されるとき、企業は通常アイロニングに頼ります。このプロセスは、厚さが不均一なシートメタルを取り、エッジからエッジまで一貫した厚さを作り出します。シートの両側に圧力をかける必要があり、これは2つの対向ダイスによって段階的に適用され、パンチがシートを押し通して完了させます。
アイロニングは深絞りとも関連しています。これは方向性のある圧力で金属シートを伸ばすものです。取り付けられたパンチが、シートを保持する2つのバインダーの間に押し込むことでこれを促進します。曲げとは異なり、焦点は必ずしも形状形成ではありません。深絞りは金属壁の高さや厚さを変えることを目的とします。
用途
アイロニングと深絞りは自動車業界で非常に重要です。これらのプロセスは、曲げ部品が不均一にならないようボディパネルを形成するために使用されます。スタンピングとも呼ばれる深絞りは、以下の製造に役立ちます:
- エンジン制御部品
- シリンダー
- フレームとサスペンション部品
- シール
両プロセスは飲料業界でも不可欠です。飲料缶は壁全体で必要な厚さを持たなければなりません。梱包と陳列のために、十分な強度と一貫したサイズが必要です。アイロニングプロセスは、薄い部分から生じる弱点を排除します。
しかし、選択肢は広大です。対応金属のリストは長く、アイロニングと深絞りは鋭い圧力を利用するためです。アルミニウム、スチール(低炭素・高炭素)、真鍮、その他の合金がこれらの技術に良好に反応します。
レーザー切断 シートメタル
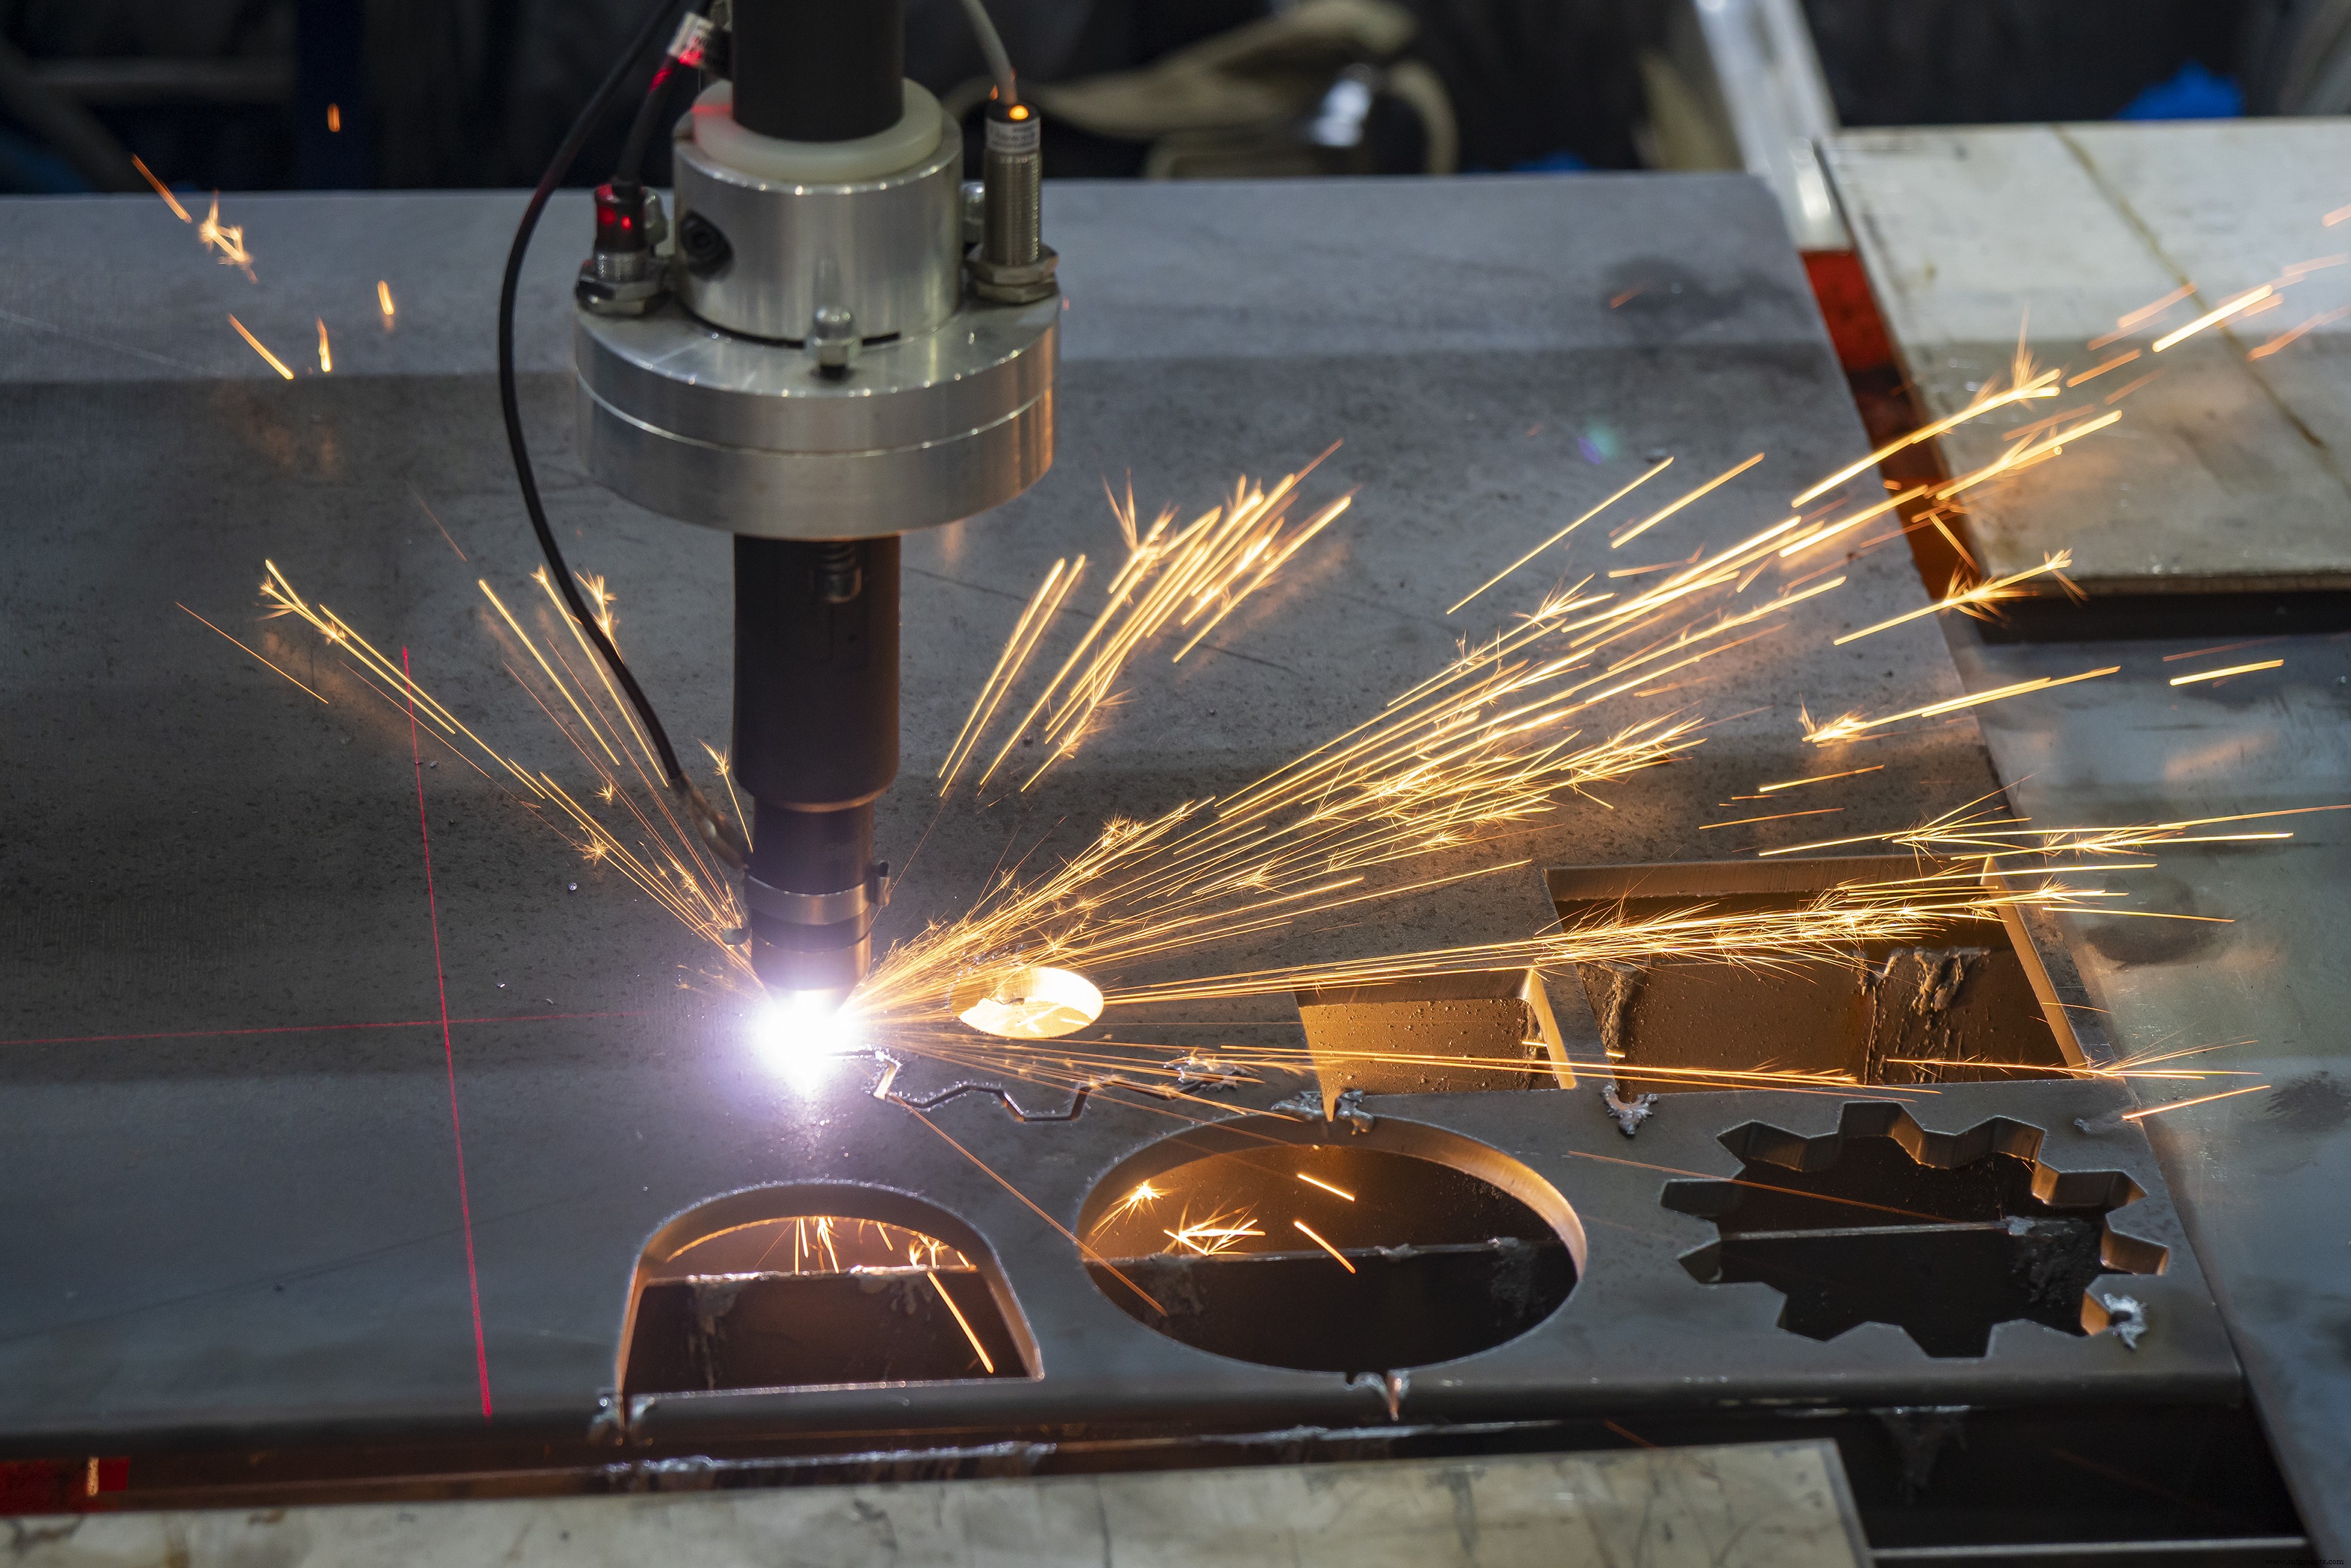
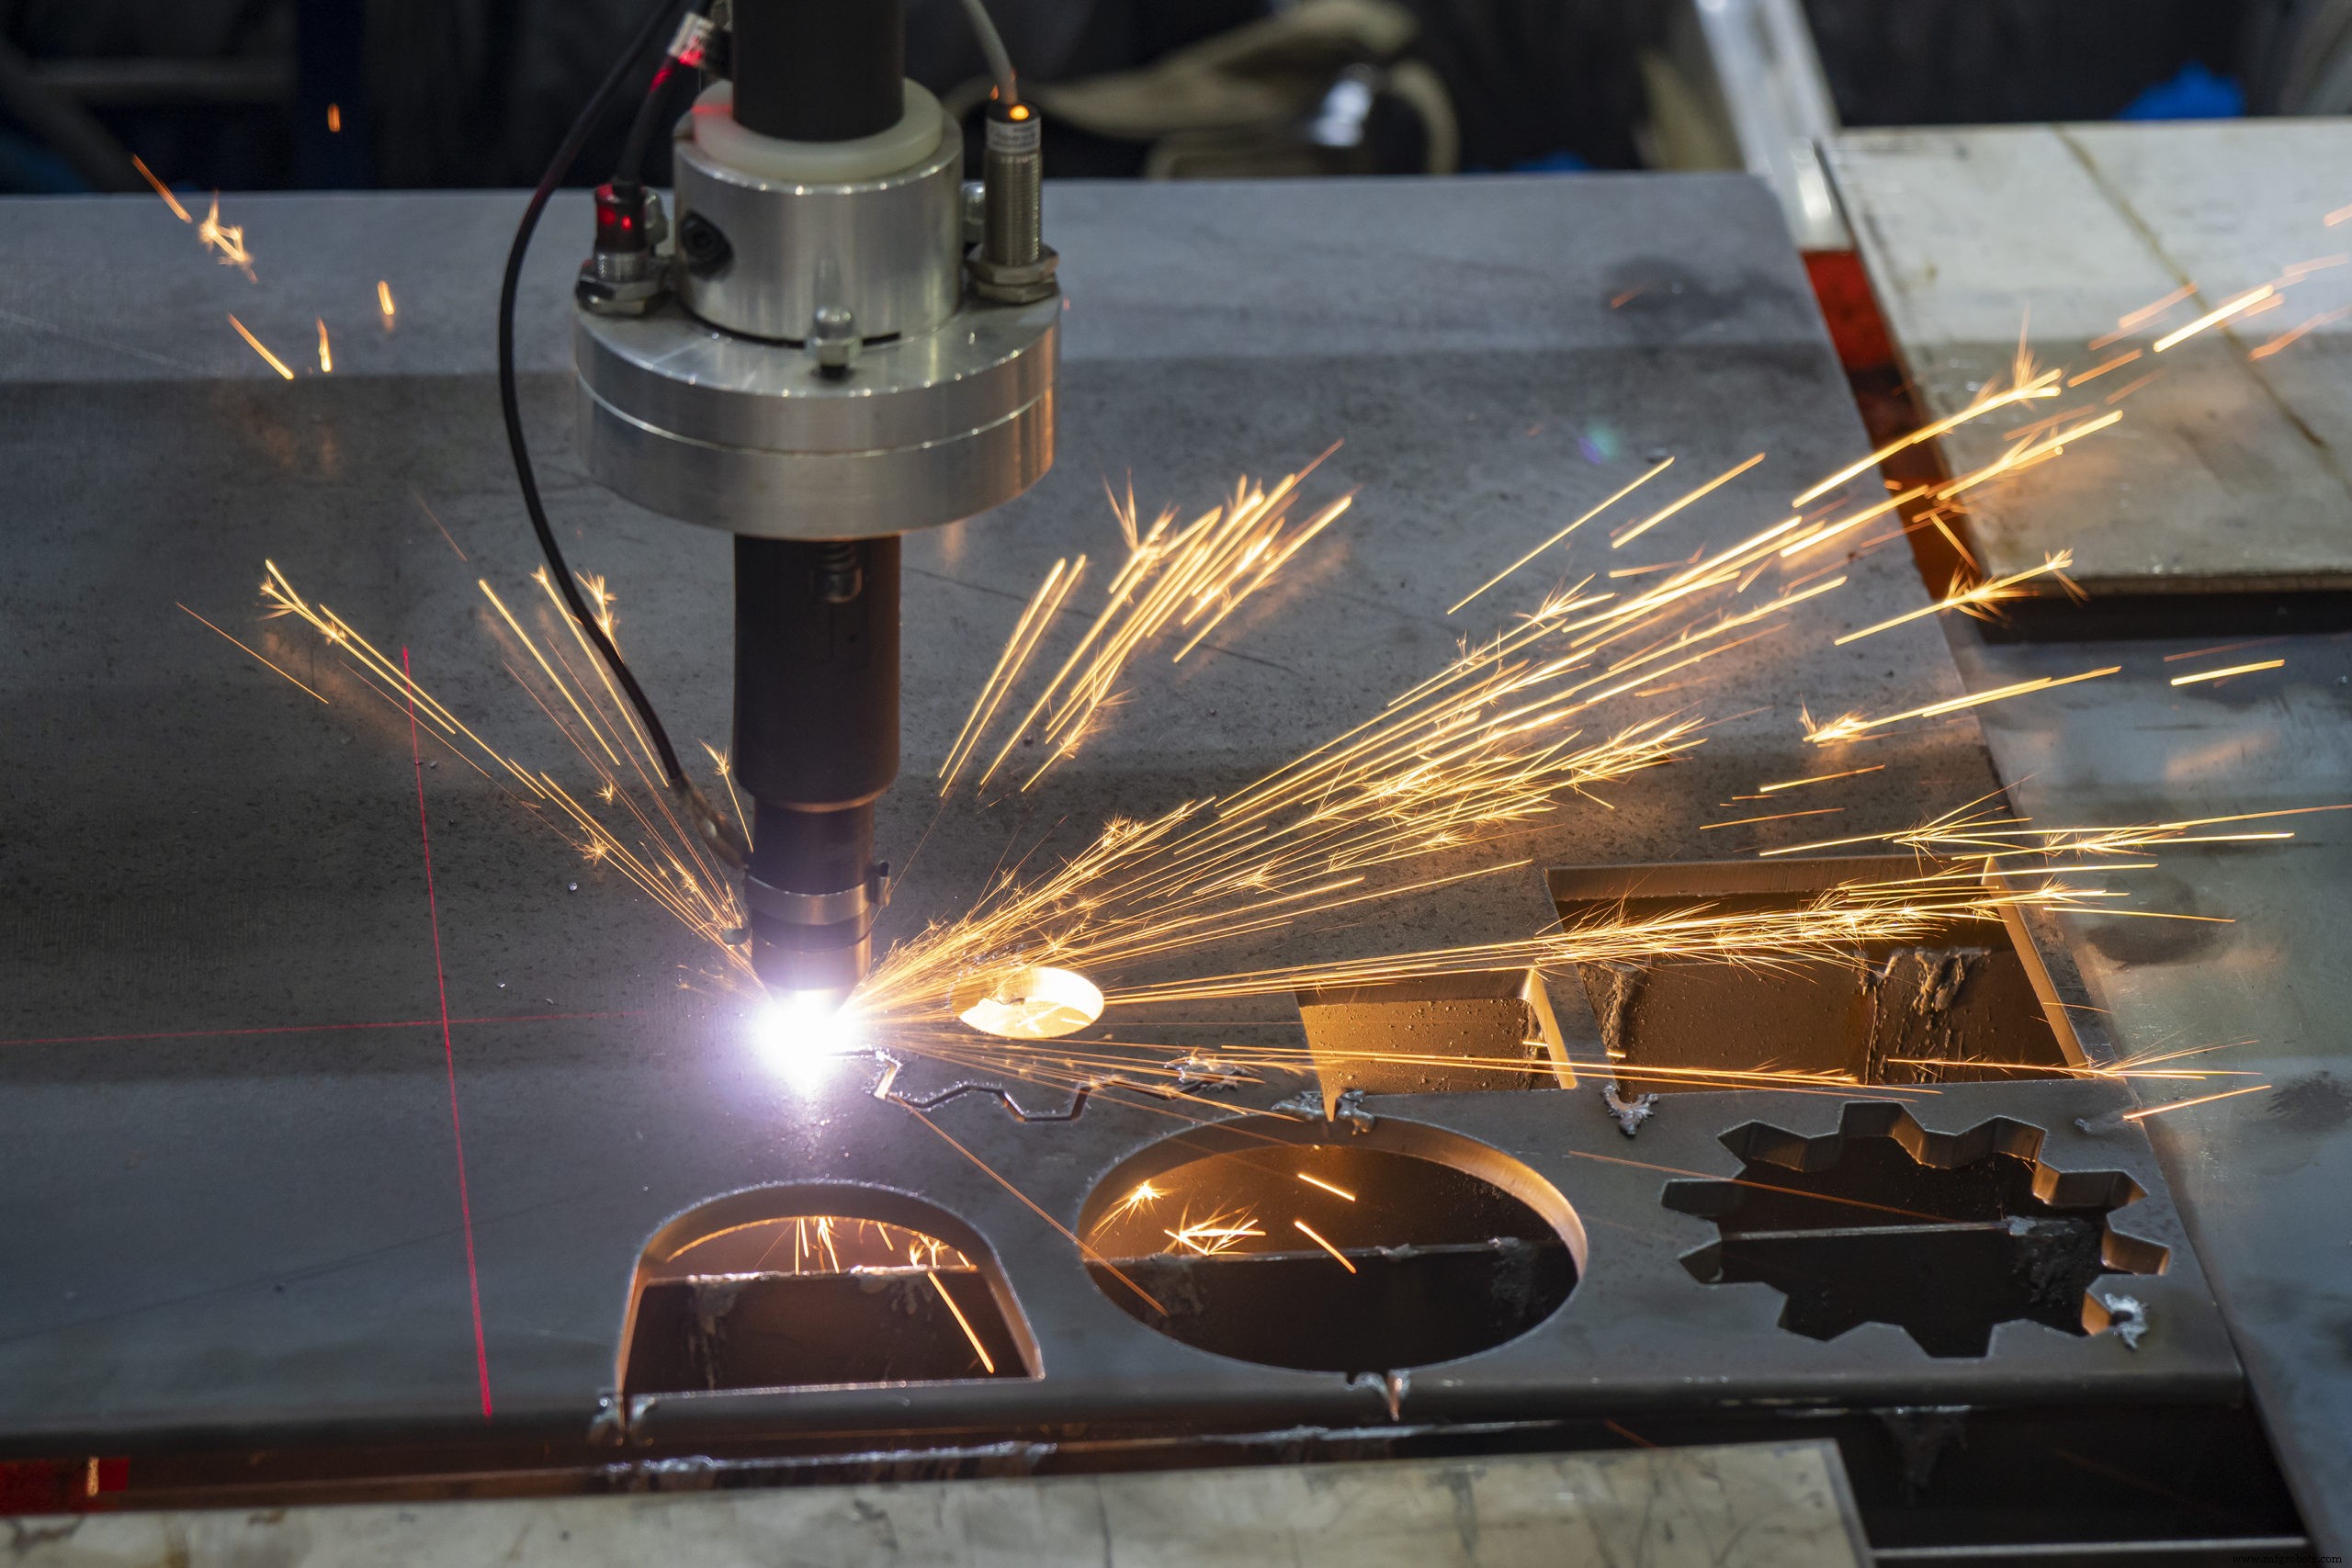
現代の製造ワークフローでは、AutodeskのFusion 360のような強力なアプリケーションを活用しています。CADとCAMの登場により、レーザー切断が可能になりました。これはシートのサイズとシルエットに直接影響を与える精密なシートメタル成形プロセスです。
ファブリケーターは、粒度の高い制御、速度、事前プログラムされた切断図面への準拠のためにレーザー手法を好みます。例えば、レーザーカッターは回路図ベースの指示に従って目的の結果を達成します。CNCマシンがこれを可能にします。
完全には解決しませんが、レーザーカッターは金属対金属の切断プロセスよりバリが少ないです。しかし、不適切に校正されたレーザー(焦点不良、アライメント不良、ビームパワー不適切、速度不適切)はバリを引き起こす可能性があります。他の成形プロセスでこれを解決する必要がある場合があります。
用途
精密な形状のシートメタルを要求するあらゆる用途がレーザー切断の恩恵を受けます。事実、ほとんどの金属シートは修正なしでは即座に用途に適合しません。一例として、レーザー切断はアート業界で有用で、精密な切り抜きが製品の視覚的魅力を高めます。自動車メーカーも、多様な内外装部品の製造にレーザー切断を活用できます。
パンチング シートメタル
パンチングプロセスはかなりシンプルです。パンチとダイが協力して、シートメタルに特定形状の穴を開けます。最終目標は、精密な抜き穴を持つシートを作り、元の形状を変更して設計に適合させることです。除去された材料はリサイクルまたは廃棄されます。
派生プロセスであるブランキングもパンチングに依存します。ただし、元のシートメタルから抽出された材料が成果物となります。
用途
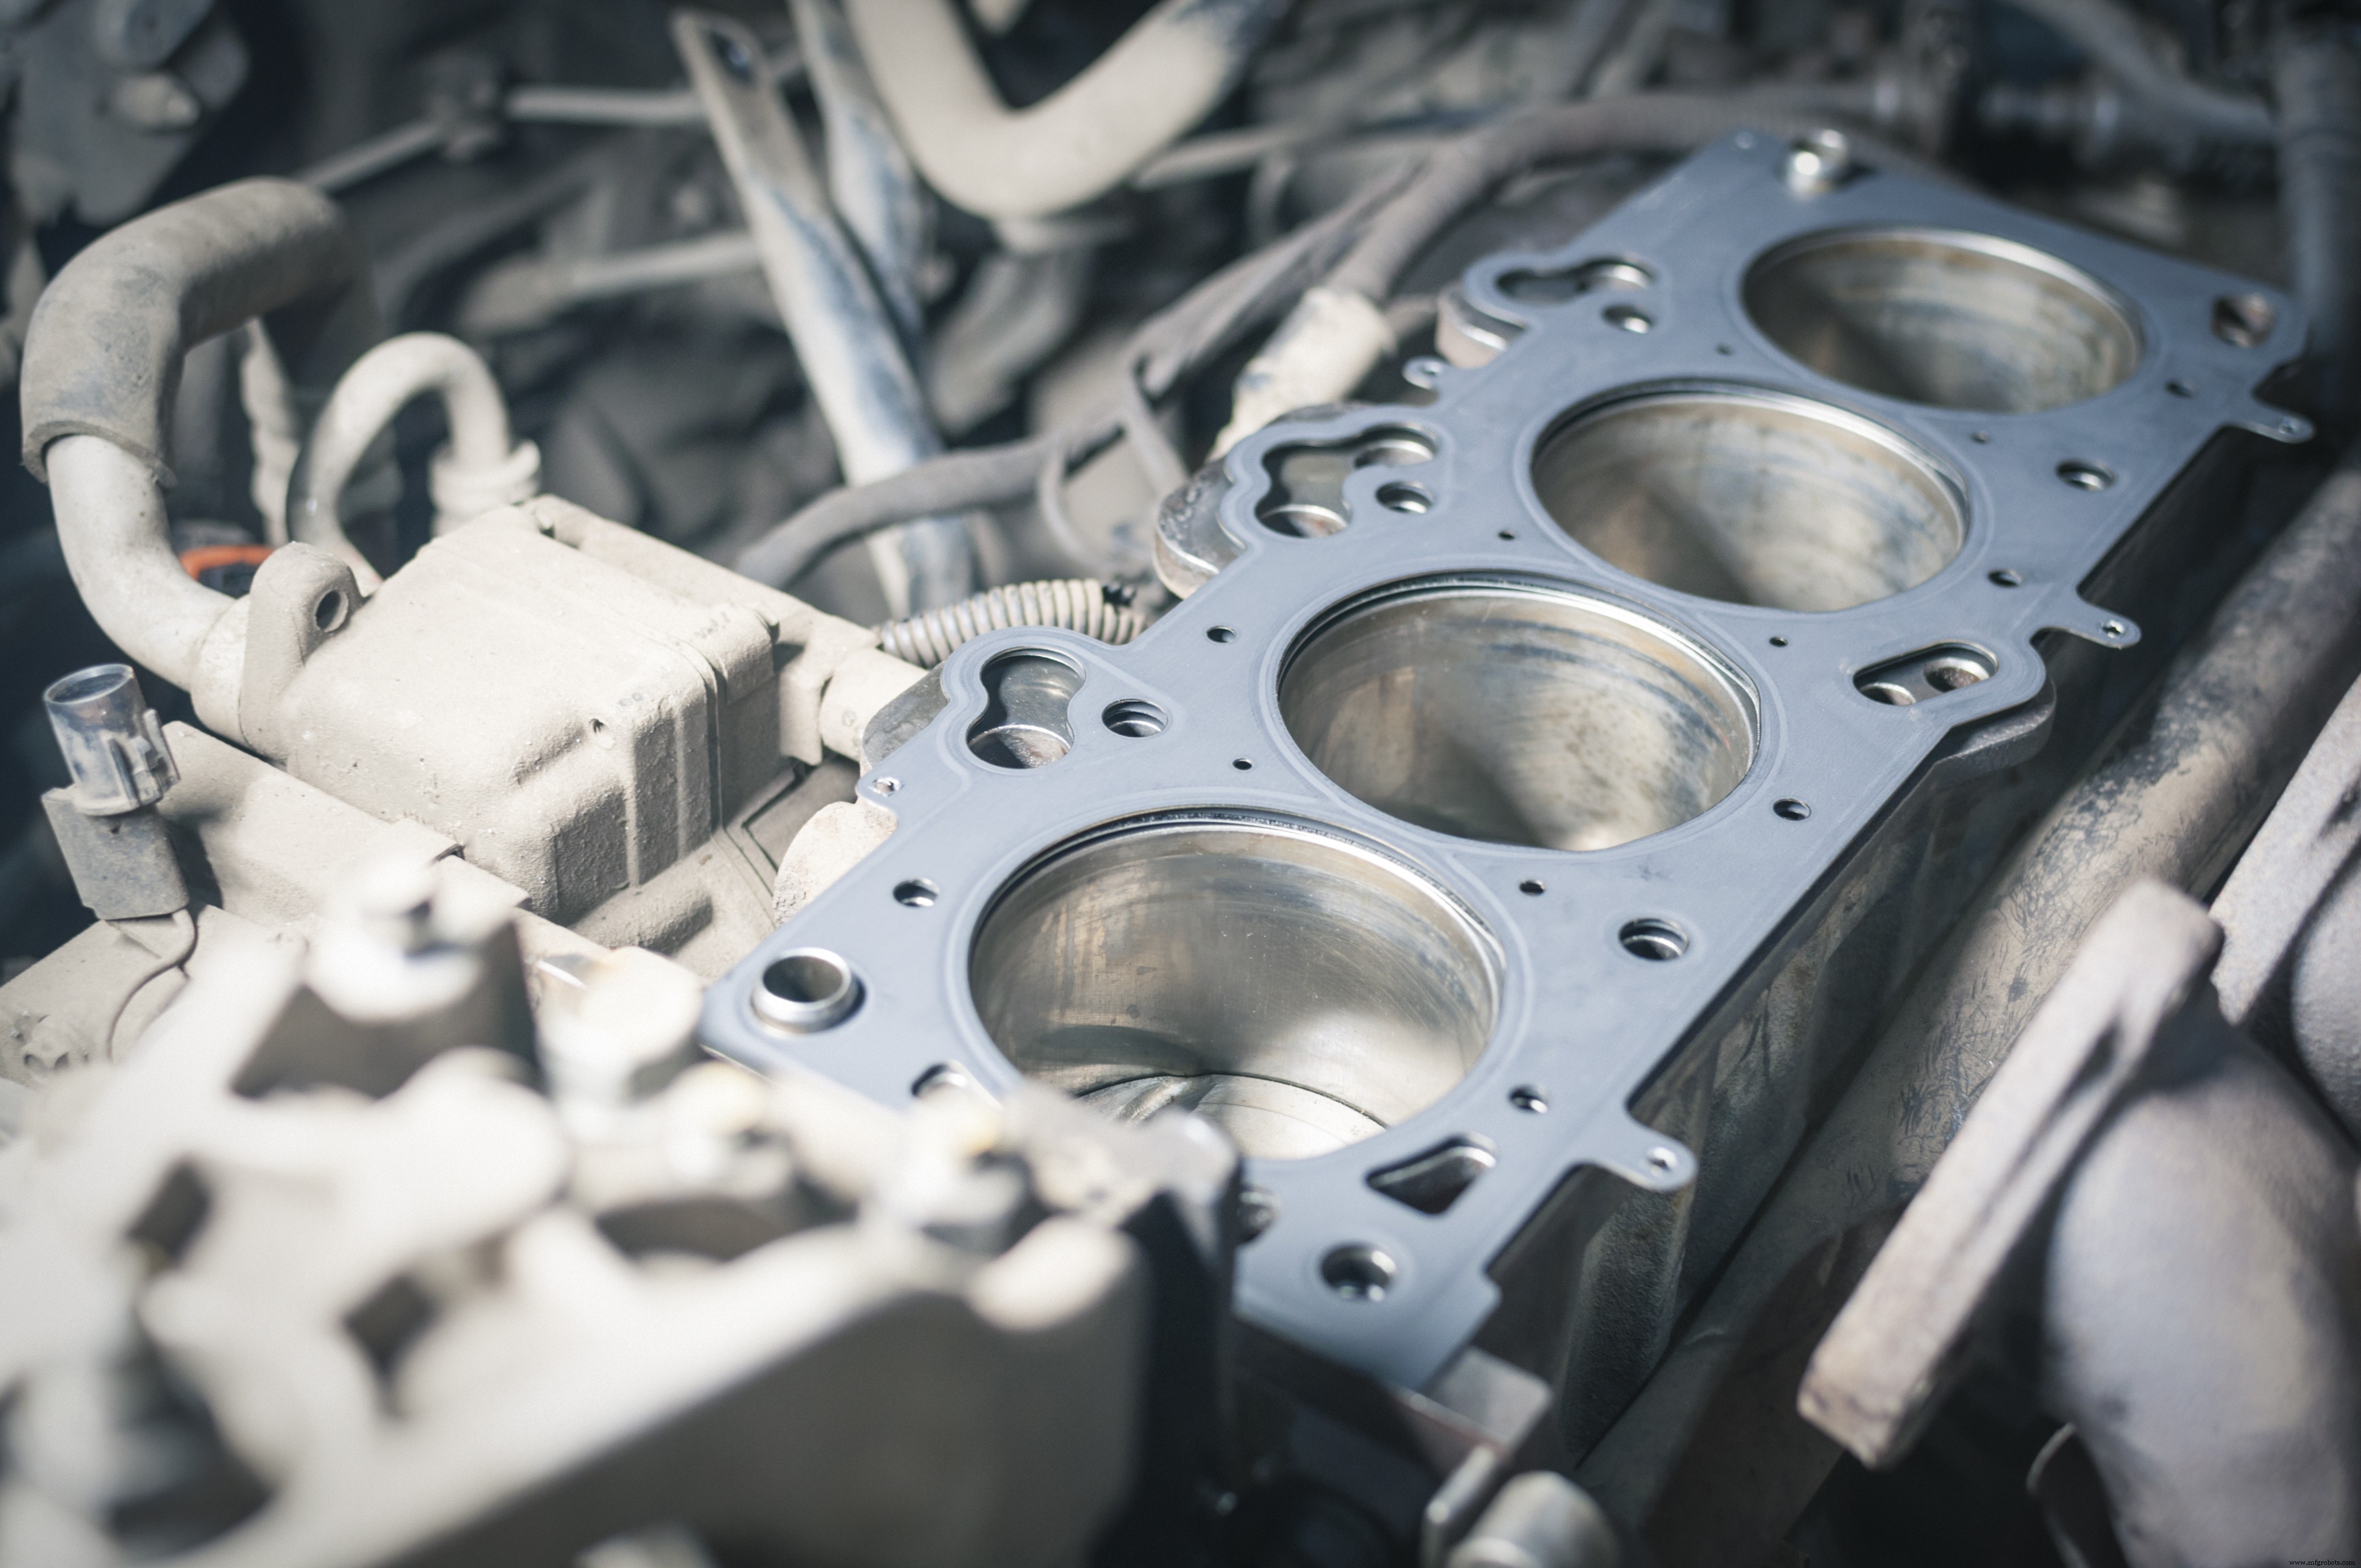
パンチングとブランキングは、多様な特定形状コンポーネントの製造に使用されます。車両は例えば、流体を適切な経路に保持する多数のガスケットを必要とします。特にヘッドガスケットには、エンジンオイル通路、シリンダー、エンジンブロック全体形状のための精密な切り抜きがあります。
企業はこれらのプロセスを電動工具部品や電子部品の形成にも使用できます。マイクロエレクトロニクスを大量生産するメーカーは、これらの手法で1枚のシートメタルから複数の部品を作れます。
AutodeskのFusion 360には、シートメタルワークスペースがあり、シートメタルボディの作成とシートメタル部品の製造データ生成が可能です。次のプロジェクトで包括的なシートメタルワークフローを体験するには、Fusion 360をダウンロードしてください。
産業技術