



レーザー切断品質を評価する9つの必須基準
レーザー切断機を購入する際、多くのユーザーはどれを選べばよいか分からず、レーザー切断機の切断品質基準をどう判断すればよいかも知りません。今日は9つの項目を挙げますので、参考にしてください。
1. 粗さ(ラフネス)
レーザー切断面には垂直なラインが形成されます。このラインの深さが切断面の粗さを決定します。ラインが浅いほど、切断面は滑らかになります。粗さはエッジの外観だけでなく、摩擦特性にも影響します。ほとんどの場合、粗さを最小限に抑える必要があるため、テクスチャが浅いほど切断品質は高くなります。
2. 材料堆積
レーザー切断機は、溶断・穴あけを開始する前に、ワークピースの表面に特殊な油性液体の層を照射します。切断过程中、気化とさまざまな材料が使用されないため、顧客は風を使って切り口を除去しますが、上向きまたは下向きの排出も表面に堆積物を形成します。
3. 凹みと腐食
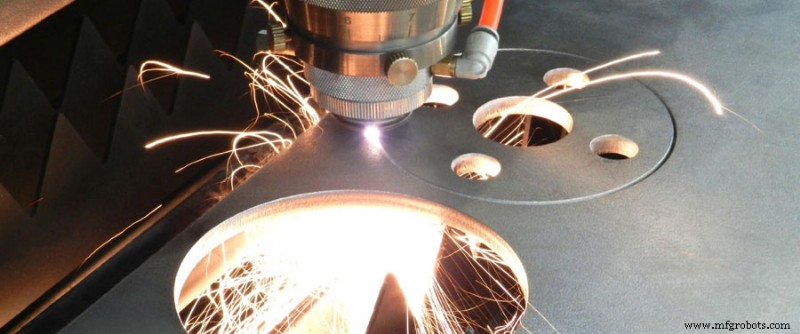
凹みと腐食は切断エッジの表面に悪影響を与え、外観を損ないます。これらは一般的に避けるべき切断エラーとして現れます。
4. バリ
バリの形成は、レーザー切断品質を決定する非常に重要な要素です。バリ除去には追加作業が必要なため、バリの深刻さと量で切断品質を直感的に判断できます。
5. 熱影響部(HAZ)
レーザー切断では、切り口周辺の領域が加熱されます。同時に、金属の構造が変化します。例えば、一部の金属は硬化します。熱影響部とは、内部構造が変化した領域の深さを指します。
6. 垂直度
板厚が10mmを超える場合、切断エッジの垂直度は非常に重要です。焦点から離れるとレーザービームは発散し、焦点位置に応じて切断幅が上側または下側に向かって広がります。切断エッジは垂直線から数百分の1ミリメートルずれます。エッジがより垂直であればあるほど、切断品質は高くなります。
7. 変形
切断により部品が急激に加熱されると、変形します。これは微細加工において特に重要です。ここでの輪郭と接続部は通常、わずか数分の1ミリメートルの幅しかないためです。レーザー出力を制御し、短パルスレーザーを使用することで、部品の加熱を抑制し、変形を防止できます。
8. 切断幅(カーフ幅)
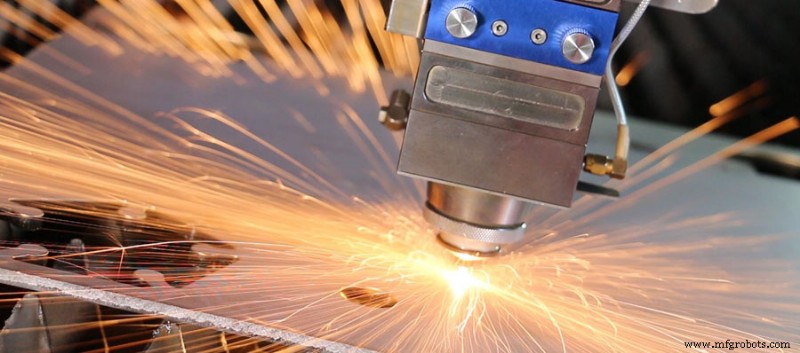
一般的に、切断幅は切断品質に影響しません。切断幅が重要な影響を持つのは、部品内部に特に精密な輪郭を形成する場合のみです。これは切断幅が輪郭の最小内側ワープを決定するためです。板厚が増すと、切断幅も変化し、増加します。したがって、同じ高精度を確保するためには、レーザー切断機の加工領域内のワークピースにおいて、切断幅がどうであれ一定であるべきです。
9. ストライエーション(ライン)
厚板を高速で切断する際、溶融金属は垂直なレーザービームの下の切り口に現れるのではなく、レーザービームの後方に噴出します。その結果、切断エッジに曲線が形成され、ラインは移動するレーザービームに密接に追従します。この問題を修正するには、切断プロセスの終わりで送り速度を低下させると、ラインの形成を大幅に抑制できます。
製造プロセス
- レーザー切断品質を左右する重要要因と最適精度への道
- レーザー切断:板金試作における精度と効率
- プラズマ切断 vs レーザー切断:違いと使い分け
- CO₂レーザー vs Nd:YAGレーザー切断:主な違いを解説
- ウォータージェット vs レーザー切断:どちらが優れた精度を提供するか
- あなたの製造ニーズに最適なレーザー切断機を選ぶ方法
- ウォータージェットからレーザー切断へ:金属加工ビジネスを次のステージへ
- レーザー切断システム選定でROIと精度を最大化する方法
- ファイバーレーザー切断:製造効率と精度に革命をもたらす
- インダストリー4.0で製造卓越性を高める:クオリティ4.0の台頭
- レーザー切断の解説: 技術、応用、メリット