



板金加工の基礎:金属板製造の基本をマスターする
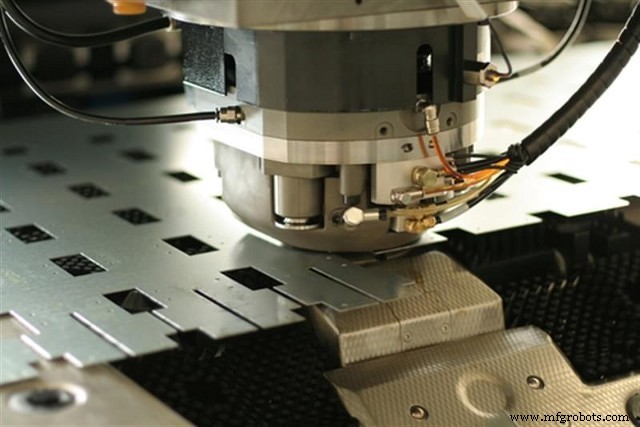
新しい製造プロセスを採用する前に、その技術の基礎を理解することが重要です。つまり、「何であるか」「どう機能するか」「どのような利点があるか」を把握する必要があります。本記事では、板金加工の基礎を網羅的に解説します。多くの業界で応用されるこの金属製造技術について、理解を深めていただくことを目的としています。
板金加工とは
板金加工とは、平らな金属板を金属製品や構造物に変えるプロセスを指します。通常、板金加工方法は、さまざまな種類の板金を部品やコンポーネントに変換することを含みます。したがって、この金属成形プロセスを単一の製造プロセスとしてではなく、成形技術の集合体として捉えるのが適切です。
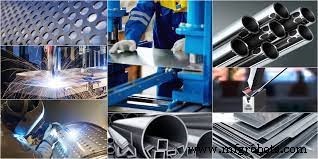
これらの技術はしばしば相互に連携し、必要な部品を生産します。基本的な板金加工技術には、切断、曲げ、パンチング、スタンピング、溶接、仕上げが含まれます。これらの詳細については間もなく解説します。
板金製造は多様な金属材料に対応可能です。RapidDirectでは、例えばアルミニウム、鋼、ステンレス鋼、銅、真鍮から板金コンポーネントを製造しています。この製造プロセスは非常に一般的で、日常生活の中で板金加工製品に出会わない日はないでしょう。家電製品からブラケットやエンクロージャのような小さな部品まで、これらの製品は至る所に存在します。
板金設計プロセスのガイド
多くの人が、板金製造プロセスに含まれる基本ステップを理解していません。基礎知識の欠如は、プロジェクトに対する現実的な要求と期待を持つことを困難にします。板金加工方法は、多くの場合、複数の熟練した専門家とツールを必要とするマルチステッププロセスです。
開始から完了まで、金属加工設計プロセスには以下のステップが含まれます:
アイデアの構想
すべての急速試作プロセスはアイデアから始まり、板金設計も例外ではありません。設計者として何を求めているかという基本コンセプトからスタートします。これらのアイデアを大まかにまとめ、プロジェクトの現実的な要件を定義します。また、所望の板金コンポーネントの3Dモデル設計も含まれる場合があります。モデルには、壁厚、曲げ半径、穴位置、曲げ代などの要件が含まれることが多いです。
エンジニアリング図面の作成
3Dモデルの完成後、製造用の図面を作成する必要があります。作業開始前に、エンジニアはブループリントを作成する必要があります。これらのブループリントが、初期図面作成に必要な板金の仕様を決定します。
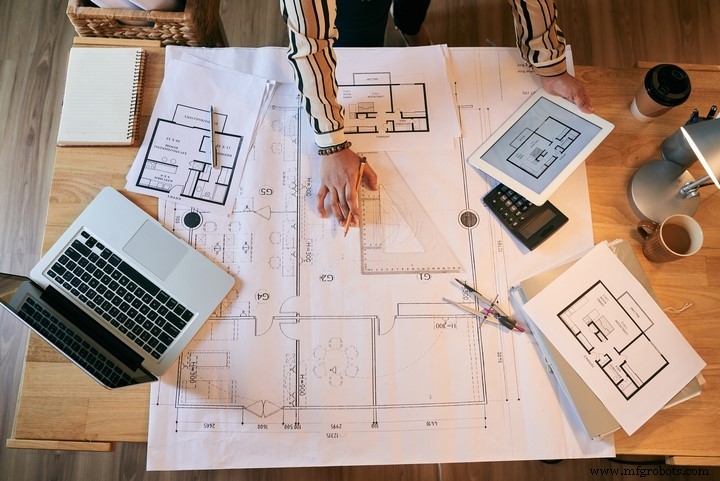
これらの図面が機械加工工場に送られます。図面には、材料選定、表面仕上げなど、製造に必要なすべての情報が含まれることが一般的です。
製造可能性分析(DfM分析)
その他の関連計算とともに、図面が要件と仕様に準拠しているか再確認されます。DfM戦略に従うことで、設計の簡素化と部品点数の削減に焦点を当てることができます。この分析では、さまざまな用途への部品標準化が提案されます。
さらに、エンジニアは容易に製造可能な設計を開発するための知見を得られます。製造可能性分析が完了すると、応力/歪みレベルと荷重限界の詳細な計算を含む最終的なショップ図面が作成されます。そこに含まれる情報が、板金加工プロセスを決定します。
プロトタイプ開発
板金設計モデルができたら、エンジニアは部品の幾何形状を維持するためにいくつかのプロセスを実行します。これらの方法には、切断、曲げ、パンチング、スタンピング、溶接が含まれます。表面仕上げも、作成されたプロトタイプの美観向上に役立ちます。これらのステップを順番に実行することが重要です。プロセスを急いだり、ステップをスキップしたりすると、最終製品の品質と完全性が損なわれる恐れがあります。
プロトタイプテスト
プロトタイプ開発後、クライアントがプロトタイプを評価し、要件を満たしているか確認します。テストには、実際の使用条件下でのコンポーネント使用も含まれる場合があります。また、ユーザーからのフィードバックによる評価も行われます。
量産
テストに合格し、要求仕様を満たしたプロトタイプは、本格的な部品生産へと移行します。
板金加工方法
板金加工を用いたさまざまな部品の形成を理解するには、使用されるさまざまな技術の種類を知ることが不可欠です。これらの板金加工方法は、平らな金属板を三次元の機能的なコンポーネントに変換するのに役立ちます。以下に最も一般的な板金加工技術を示します。
切断
切断は通常、板金製造の最初のステップです。名前が示す通り、金属板を切断する工程です。つまり、製造者は長方形の金属板からスタートし、顧客の部品設計に基づいて材料を所定のサイズに切断します。板金の切断にはさまざまな方法があります。
例えば、せん断力を用いて金属を切断するシャーリングがあります。このタイプの切断には、シャーリング、パンチング、ブランクングの3つのオプションがあります。一方、せん断力を用いない切断も行われます。これは、精密切断と短納期が求められる産業プロジェクトに最適なプロセスです。
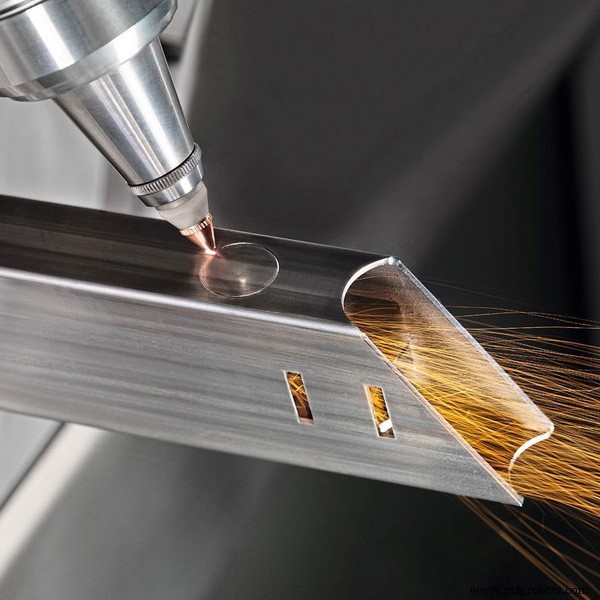
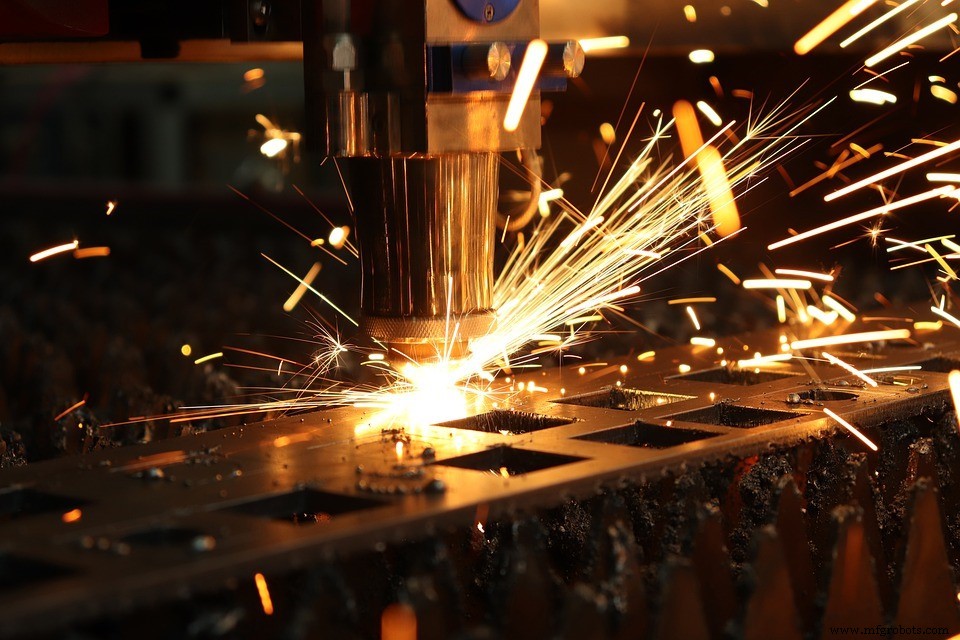
RapidDirectでは、せん断力を用いないレーザー切断を活用しています。このプロセスは産業用途により適していると考えられます。レーザー切断は高精度(±0.1mm)を実現し、時間効率にも優れています。また、プラズマ切断とウォータージェット切断も提供しており、これらも高精度切断が可能です。
スタンピング
スタンピングは、平らな金属ブランクをさまざまな形状に変える冷間成形方法です。このプロセスでは工具とダイを使用し、衝撃を与えることでせん断圧力により金属の形状を変化させます。
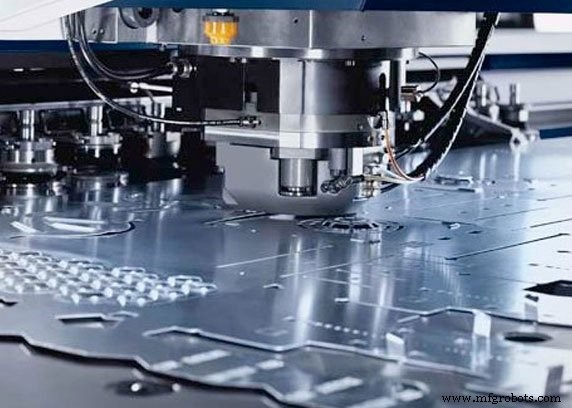
スタンピングは板金製造における広い用語です。パンチング、曲げ、エンボス加工を含みます。また、フランジング(金属板をスワイプしてフランジを形成する工程)も含まれます。
曲げ
曲げは板金加工におけるもう一つの重要なステップです。名前が示す通り、金属板を曲げる工程です。金属加工業者は、プレスブレーキ、ロール成形機、その他の設備を用いて板金曲げを行います。これらの設備で、U字曲げやV字曲げなどの標準形状を作成します。
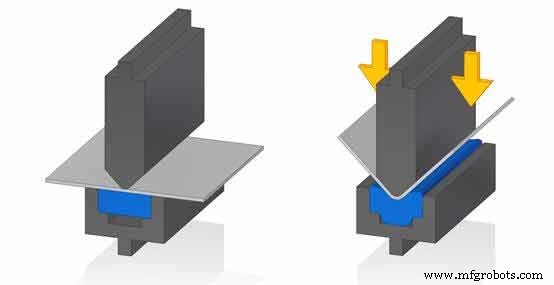
素人には曲げがシンプルに見えるかもしれませんが、実際は非常に複雑なプロセスで、高度な熟練技術者が必要です。これは主に「スプリングバック」の発生によるものです。これは、曲げ後に金属が元の平らな構造に戻ろうとする現象を指します。この板金加工の問題を克服するため、オペレーターは部品をオーバーベンド(過度に曲げ)し、スプリングバック後の角度が所望の角度になるように調整します。
パンチング
パンチングは、金属板に穴を開ける技術です。この方法は、パンチとダイ(通常は硬い金属製)に依存します。これらの材料がせん断力を用いて金属板に穴を穿孔します。ダイは穴から生じたスクラップ材料を回収します。パンチングは金属板に刻み目をつけるのにも役立ちます。RapidDirectでは、CNCパンチング機能により最大直径50mmの穴あけが可能です。
溶接
溶接は板金加工の最終段階の一つです。金属片を単一の部品に接合するための板金基本プロセスです。アーク溶接、MIG溶接、TIG溶接など、幅広い溶接技術が利用可能です。
アプローチは異なりますが、すべての溶接には、部品の端を溶かして溶加材を加え、冶金学的な結合を形成して強固に接合するという機能があります。溶接は、製品が2つ以上の別個のコンポーネントで構成される場合にのみ必要となります。
板金加工部品が必要な場合は、今すぐRapidDirectにお問い合わせください。
板金加工のための材料選定
板金エンジニアリングでは幅広い材料が使用されます。製品の最適な品質を確保するために、最良の選択を行うことが重要です。
選択は、望む最終製品とその全体的な期待値に基づくべきです。以下に加工で使用される板金材料の一部を示します:
- ステンレス鋼 – いくつかのタイプから選択可能です。オーステナイト系ステンレス鋼は非磁性で、ニッケルとクロムの含有量が高く、耐食性と成形性に優れ広く使用されています。フェライト系ステンレスは磁性を持ち、非構造用途や装飾用途に適しています。マルテンサイト系ステンレスは強靭で耐食性のある製品を生み出します。
- 熱間圧延鋼 – 1700°F(約927℃)以上で一連の圧延プロセスにより製造される鋼材です。柔軟性が高く、大型部品への成形が容易です。
- 冷間圧延鋼 – 熱間圧延鋼をさらに加工したものです。表面が滑らかで、より良好な公差が得られます。
- めっき鋼板 – ガルバニズドシートメタル材料とも呼ばれます。錆防止の保護コーティングが施されており、延性が向上しているため板金加工が容易です。
- アルミニウム – 製造分野で人気の選択肢です。優れた強度重量比を持ち、多くの用途要件を満たす特性を備えています。
- 銅/真鍮 – 真鍮は亜鉛含有量が低いため加工しやすい材料です。銅は保護酸化層を持ち耐食性に優れます。両材料は美観の良さから建築製品で重宝されます。
板金加工のための表面仕上げ選定
表面仕上げはカスタム板金加工のもう一つの重要な側面です。金属表面仕上げには美観的・機能的メリットの両方があります。
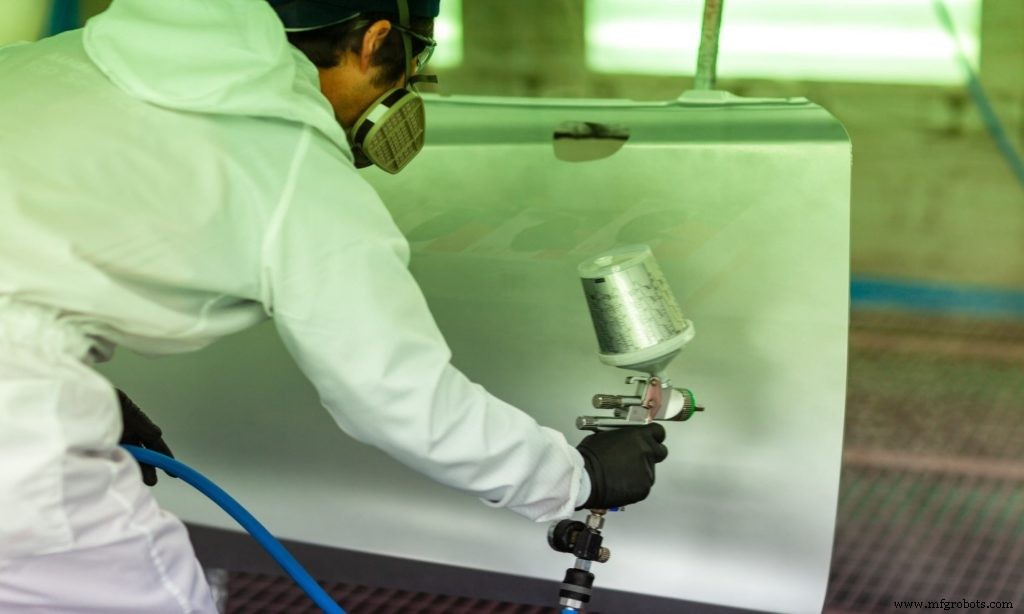
板金に適用可能な表面仕上げには以下があります:
- サンドブラスト – 砂や研磨材を高速で板金に吹き付け、マットなテクスチャーを付与して塗装下地を作ります。
- バフ研磨 – 布ホイールで金属表面を磨き、光沢を出します。
- 粉体塗装 – 粉末塗料を金属部品に直接吹き付け、オーブンで焼き付けて耐摩耗層を形成します。
- 陽極酸化(アルマイト) – 優れた防錆特性を付与し、表面硬度と耐久性を向上させます。
- 化成処理 – 良好な導電性と耐食性を提供します。塗装の下地として最適で、金色の仕上がりになります。
板金加工における設計考慮事項
板金部品をモデリングする際に考慮すべき重要な設計機能を以下に示します:
- 壁厚: どの形状においても均一な厚さが非常に重要です。複数の壁厚を持つ形状では、異なる厚さの板金が必要となり、部品のアライメントと配向が不正確になったり、時間がかかったりします。
- 曲げ半径: 板金の内側曲げ半径を少なくとも板厚以上に保つことが重要です。これにより最終部品の歪みと割れを防止できます。部品全体で曲げ半径を一貫させることで、コスト効率と良好な配向が確保されます。
- 曲げ代と曲げ差し引き: 曲げ代は、部品の実長に加えてフラットパターン展開のために必要な材料長です。曲げ差し引きは、フラットパターンを得るためにフランジ長から差し引く必要がある材料長です。
- Kファクター: 板金加工におけるKファクターは、中立軸と材料厚の比率です。この値は、使用される材料の物理的特性と厚さに応じて変化します。
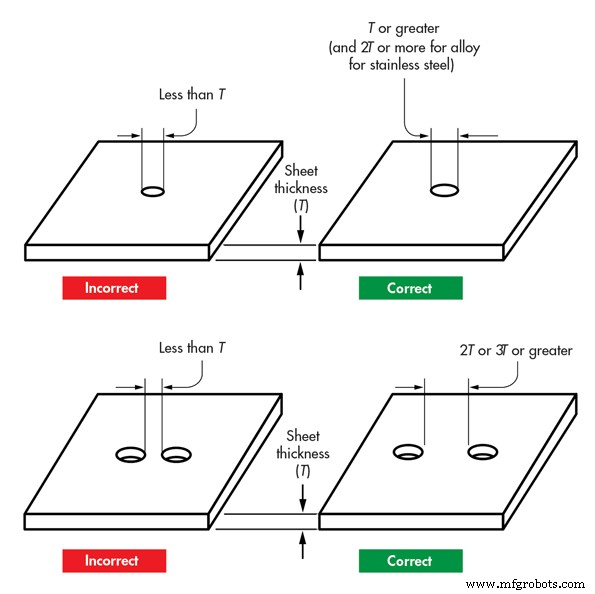
- 穴とスロットの配向: これらも非常に重要です。穴とスロットの直径は少なくとも板金厚以上としてください。また、穴は適切に間隔を空けて配置し、材料端部に近づけすぎないでください。
その他、考慮すべき追加機能には、ヘミング、ノッチ、タブ、カール、フィレット、皿モミ(カウンターシンク)があります。
板金加工のためのDfMヒント
より良く、より迅速なコンポーネント作成のために、効果的な板金加工設計ヒントをいくつか押さえておくことが重要です。
板金設計において、穴径、位置合わせ、位置を明確に指定することが不可欠です。穴径が板金厚より小さいと、長いバーニッシュ、高いパンチ荷重、過度なバリが発生する可能性があります。したがって、穴径は板金厚より大きくしてください。
また、穴同士の間隔は少なくとも板金厚の2倍以上としてください。穴をエッジ近くに配置せざるを得ない場合、穴とエッジの間隔は少なくとも板厚以上としてください。
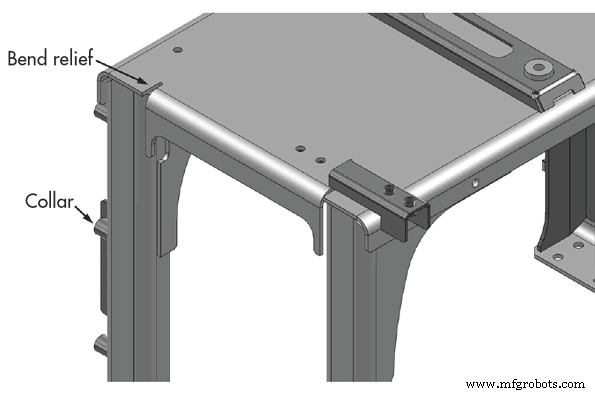
カラーとピアス部付近の曲げ逃げ(ベンドリリーフ)は、板金部品の強度を高めます。粒構造も、タブやラグを持つ部品のクラック防止に重要です。ラグは粒方向と平行にしないでください。これによりクラックが発生する可能性があります。むしろ、粒方向に対して垂直、または45度未満の角度で配置すべきです。
パンチとダイのクリアランスを大きく保ち、パンチの早期摩耗を防止してください。また、曲げ部にビーズを、コーナーに面取りを設けることで剛性を高め、スプリングバック効果を低減できます。フレア穴周辺のコイニング(押しつけ加工)により、板金部品の平坦度と強度を容易に維持できます。
RapidDirectの板金加工
板金加工は科学であり、芸術でもあります。その広範なニュアンスと技術により、熟練した金属加工技術者がすべてのプロジェクトを担当することが重要です。板金設計の基礎を理解したら、あとはプロフェッショナルサービスにお任せください!
RapidDirectでは、板金加工メソッドのメリットを、自動化された高度に合理化された生産サービスとともに享受できます。当社サービスでは、板金加工のお見積もりを12時間以内に提示し、最短3日でのリードタイムを実現します。
当社の急速試作サービスには、堅実で信頼性の高い製造能力(20年以上の経験を持つ専門家チームが牽引)、技術・品質保証(SGSおよびRoHS材料認証、工程内品質レポート、初品検査)が含まれます。
産業技術