



精密板金加工のためのエキスパート設計ヒント
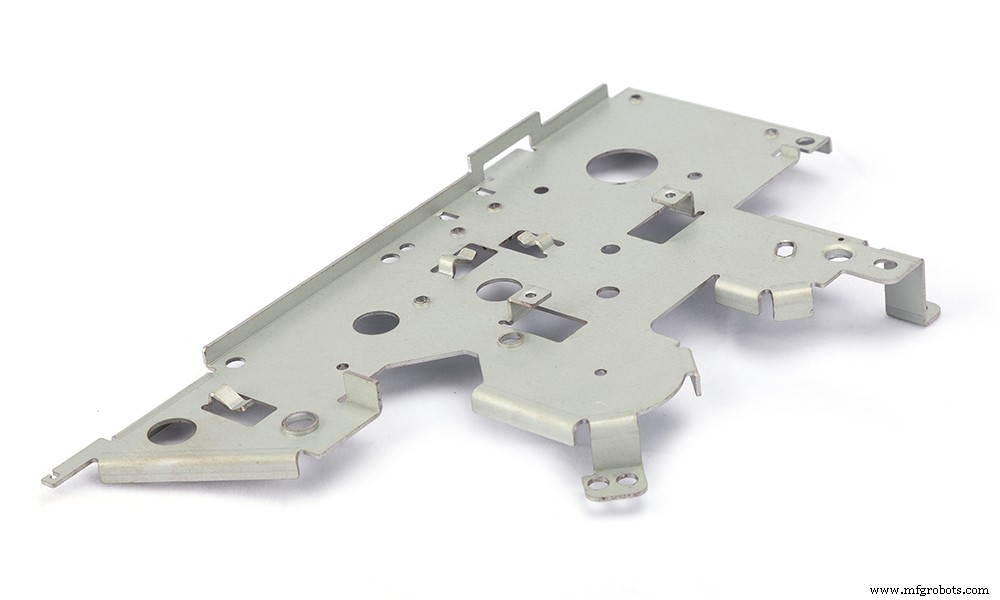
板金加工は多くの業界で重要な製造プロセスです。例えば、航空宇宙産業や自動車産業において重要な基盤となっています。設計者としてこのプロセスを最大限に活用するには、明確な目標と設計戦略が必要です。
設計戦略には、さまざまな板金設計技術や、プロセスを円滑に進めるための板金加工のヒント・コツを知ることが含まれます。本記事では、スムーズな板金加工プロセスを実現するための板金設計ヒントを紹介します。ぜひご一読ください。
活用できる板金設計ヒント
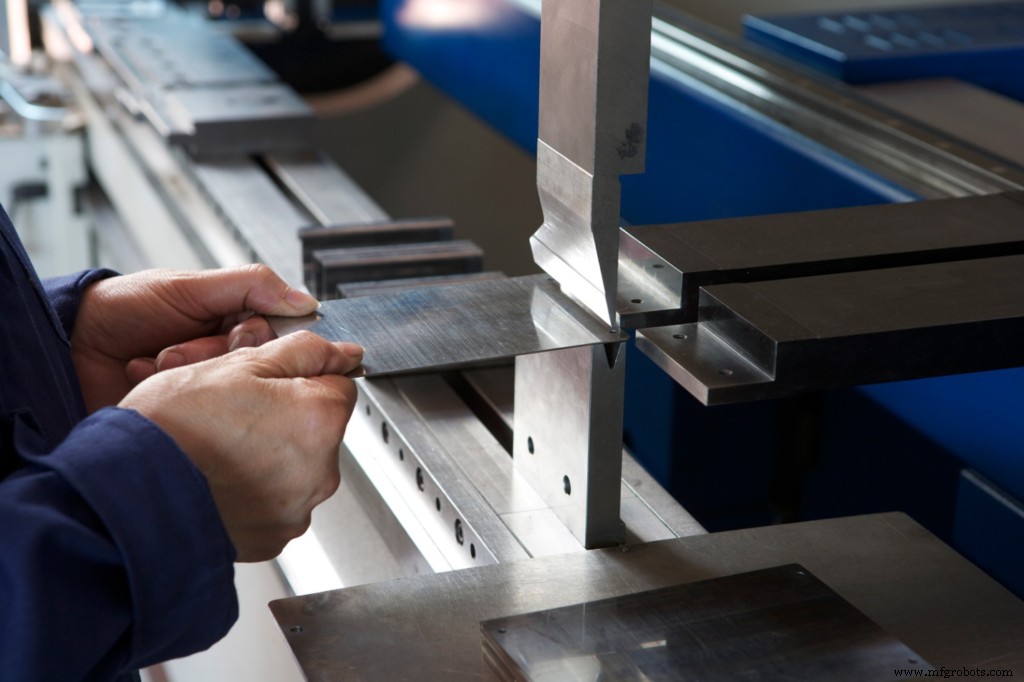
標準的な製造向け設計(DfM)プラクティス、結果の徹底分析、変化する産業要件に基づき、板金加工プロセスで守るべき以下の板金設計ヒントをまとめました。これらのヒントはガイドラインとして考慮すべきもので、板金コンポーネントの設計を効率的に行うためのものです。高品質な板金加工を実現するための重要な設計ヒントを以下に示します:
穴径
板金設計において、構造内の穴の直径は、板金材料の厚さ以上であることを確保してください。
この設計ヒントを守ることで、工具の破損や損傷のリスクを低減できます。工具トラブルは生産時間とコストの増大を招きます。同様に、同一部品内で穴径を統一すれば、工具交換の回数が減り、生産スピードが向上します。
また、穴はカール部から離し、穴同士の間隔は材料厚の6倍以上離して配置してください。
曲げ半径
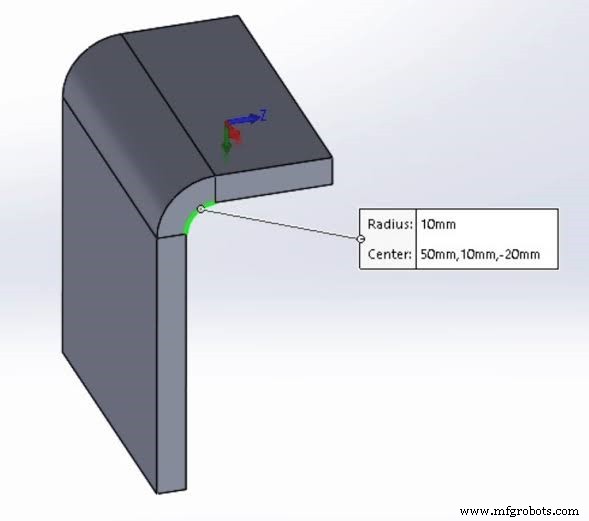
板金部品を設計する際の重要なヒントは、曲げ半径が小さいほどワークピースにかかる歪みが大きくなるということです。
一般的なルールとして、曲げの内側半径は板金厚と等しくするべきです。(これは特にステンレス鋼などの延性金属に当てはまります。より脆い金属の場合、さらに大きな曲げ半径が有利なことが多いです。)
曲げ方向
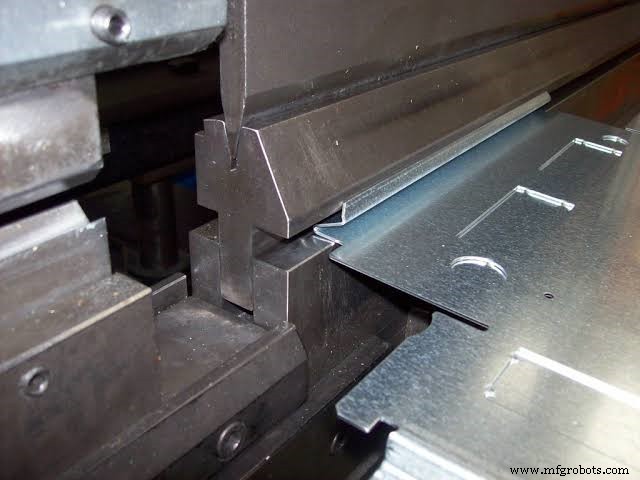
曲げは、ブレーキを用いて板金を所望の形状に曲げる、一般的な板金成形設計技術の一つです。製造プロセスを円滑にし、総合コストを削減するため、以下の設計ヒントに留意してください。可能な限り、曲げ方向を同じ向きに揃えてください。これにより、製造工程でのワークピース再配置の必要性がなくなり、時間とコストの節約につながります。
ヘミング(縁折り)
板金加工では、金属板の端を内側に折り返して安全なエッジを作る「ヘミング」が用いられます。部品にヘミングを組み込む際の重要な設計ヒントは、フラットヘミング(完全に折り返す形)を避けることです。代わりに、オープンヘミングやティアドロップヘミングが推奨されます。これらは破損リスクが低いためです。
オープンヘミングを設計する際は、内径を板金厚以上に保つことが推奨されます。ヘミング長(折り込み量)は板金厚の4倍以上としてください。ティアドロップヘミングも同じ比率を守り、開口部を板金厚の1/4以上確保してください。
タブとノッチ
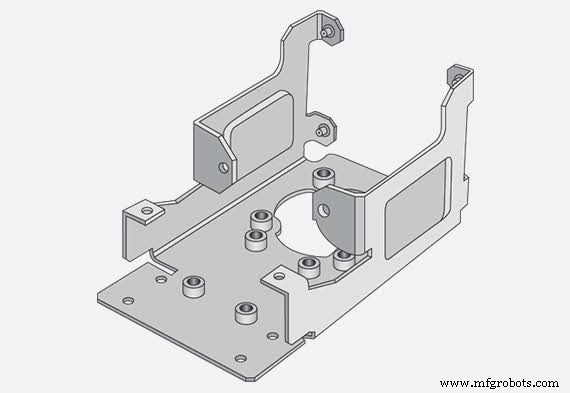
タブやノッチを持つ部品を設計する際の重要なヒントは、特定の寸法比を守ることで設計が最適化される点です。例えば、タブの長さは幅の5倍を超えないようにし、幅は板金厚の2倍以上としてください。
ノッチについては、幅を材料厚以上とし、ノッチ同士の間隔は少なくとも1/8インチ(約3.175mm)以上離して配置するのがベストです。ノッチやタブが曲げ部付近にある場合、それらは曲げ半径を含めた材料厚の3倍以上離して配置してください。そうでないと、歪みや変形の原因となります。
工具選定
この設計ヒントは、板金設計技術だけでなくCNC加工にも適用されます。曲げ、半径、穴を標準工具で製作できるように部品を設計することで、RapidDirectのような製造サービスは生産プロセス全体で時間を節約できます。つまり、板金部品全体で標準的な寸法とサイズを維持すれば、製造がより速く、安くなります。同様に、部品設計がシンプルであればあるほど、製造は容易(かつ安価)になります。
厳しい公差
板金設計技術を用いる上で重要なもう一つのヒントは、厳しい公差の使用を制限することです。多くの人がプロトタイプ製作時に不必要に厳しい公差を指定しがちです。しかし、設計に厳しい公差指定を多く含めれば含めるほど、完成品のコストは高くなります。代わりに、プロジェクトの機能に不可欠な特徴と面のみを指定してください。
折り曲げ(フォールド)
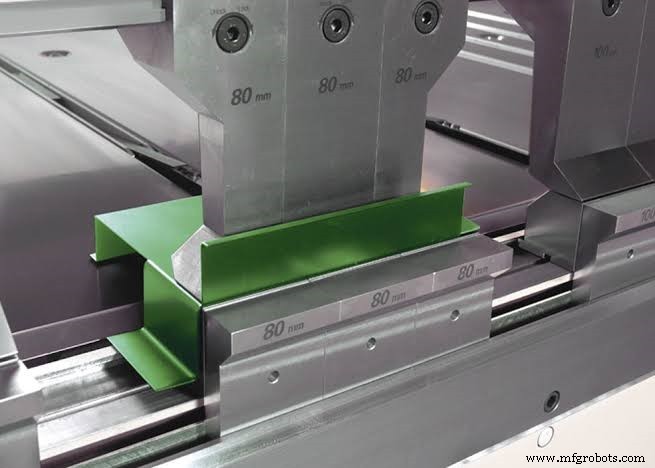
一般的に、設計が複雑になるほどコストは高くなります。曲げに使用する角度をシンプルにして、コストを抑えましょう。守るべき良い板金設計ヒントは、最適な板金フォールドの半径が、使用する金属の厚さ以上であることです。
厚い部品への小さな曲げは、薄い部品への曲げよりも精度が出ません。厚い部品を使用する場合、小さな曲げは必要不可欠でない限り避けてください。必要でないなら、板金設計を見直し、回避できないか検討してください。
オフセット
オフセットは、ブラケットやクランプに使用できるZ字型の曲げです。ここでの重要なヒントは、すべての曲げ半径を同じにすることです。また、平行面同士の間隔は、材料厚の2倍以上離してください。
板金ゲージ(厚み)
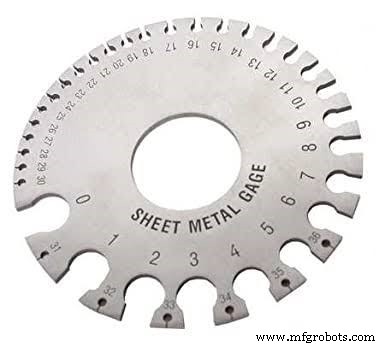
最も重要な板金設計ヒントの一つは、板金ゲージに関するものです。
板金の厚みはプロジェクトと部品形状によって決まります。しかし、厚い板金はプレスブレーキで実現可能な曲げ角度を制限します。鋭角すぎる曲げは、プレスブレーキや従来のパンチプレスでは加工が困難です。また、金属に微細なクラックを生じさせ、脆化と破損しやすさを招きます。結果として、高コストなセットアップと長い生産リードタイムのリスクが生じます。
特に必要でない限り、どのような板金設計技術を用いる場合でも、厚い板金の使用は避けるべきです。より薄く、可塑性の高い金属を選んでください。
材料選定
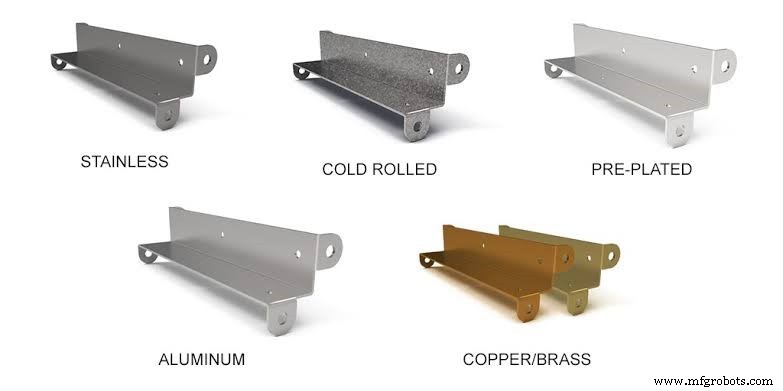
板金設計技術を用いる際、さまざまな板金の種類と特徴を知っているだけでは不十分です。プロジェクトに適した材料の選び方を知ることが重要です。これは板金加工における重要なポイントです。プロジェクトに適した材料を選ぶ際に考慮すべきいくつかの要素を以下に示します。
- 硬度: 板金が硬い圧入に耐える能力
- 引張強さ: 破断せずに保持できる最大荷重を決定する
- 最高使用温度: 板金の特性に影響を与えるため重要。例えば温度変化で電気抵抗が変化する等
- 可鍛性: プロジェクト要件に応じた可鍛性を持つ板金を選択
- 伸び率: 伸びた試験片と破断後の試験片の比率を説明する
RapidDirect、板金加工の理想的なパートナー
総じて、板金加工は板金設計技術を用いて金属部品を製造する汎用性の高い生産プロセスです。用途を問わず、これらの板金設計ヒントを活用すれば、部品製造を効率化でき、より簡単かつ低コストな作業が可能になります。
RapidDirectでは、専門家チームがお客様と協力し、板金設計を当社の板金加工プロセスに最適化できるようサポートします。設計準備段階から重要なサポートを提供し、設計段階で問題を評価・修正してから量産に移行します。これにより、関係者全員の時間とコストを節約できます。
産業技術