



電子エンクロージャ設計マスター:包括的シートメタルガイド
多くのProtocaseユーザーは、エンジニアリングや科学の専門家ですが、金属加工や設計の専門的トレーニングを受けていないことがあります。要件と意図を反映した最適なエンクロージャ設計を作るのは、未知の領域では特に困難です。だからこそ過去10年間、シートメタルとエンクロージャの知識を共有するリソースを作成してきました。このシートメタル設計ガイドもその一つ。設計のスタート地点として、また長期的には時間と不要な再設計を節約するハウツーガイドになれば幸いです。
このブログでは5つの重要な設計概念を紹介します:材料選定、金属曲げ、セルフクリンチングファスナー、溶接、仕上げ。有用であれば、Protocaseリソースページの他の資料もご覧ください。
質問があれば、下にコメントするかinfo@protocase.comまでメールしてください。最善を尽くして正しい方向へ導きます。
材料選定
エンクロージャ設計の第一歩は、使用する金属の種類と厚みを選ぶことです。Protocaseは、エンクロージャ製造に一般的に使用されるすべての金属を在庫しています:アルミニウム、ステンレス鋼、炭素鋼(冷間圧延鋼またはガルバニール)、銅。以下にそれぞれの差別化特性を説明し、情報に基づいた選択を支援します。
- アルミニウムは軽量で耐食性に優れ、エンクロージャとシートメタル部品に最適。粉体塗装可能、または無処理(ベアメタル)やグレイン仕上げのままでも使用可能。電気接点が必要な場合はケミフィルム(クロメート処理)必須。アルマイト処理で硬く耐久性のある保護酸化被膜を形成可能。
アルミニウムは鋼より剛性が低く、状況によっては同じ強度を得るためにより厚いゲージが必要です(ご相談ください)。
在庫している2合金:
- 5052アルミニウム:シートメタルエンクロージャと部品に最適。割れずにタイトな半径で曲げ可能、溶接・機械加工も容易。
- 6061アルミニウム:機械加工しやすいが、タイトな半径で曲げると割れやすい。
- 冷間圧延鋼も汎用エンクロージャとシートメタル部品によく使われ、アルミニウムと同程度の頻度です。コストと剛性のバランスが良く、粉体塗装仕上げで屋内用途なら長期耐久性あり。本来は耐食性がないため、耐食性が必要ならアルミニウム、ステンレス鋼、ガルバニールが最適。
- ステンレス鋼は冷間圧延鋼と同等の高強度と剛性を持ち、クロムとニッケルにより高耐食性。粉体塗装可能、または無塗装のベアメタルやブラッシュド調のグレイン仕上げも可能。
- ガルバニールは低炭素鋼に亜鉛メッキし、焼鈍して亜鉛を基材に拡散結合させ、剥離を防止。コーティングにより冷間圧延鋼より湿潤環境で耐久性が高いが、ステンレス鋼やアルミニウムほどではない。
- 銅は柔らかく、延性があり、熱伝導率と電気伝導率が非常に高い金属。主にバスバー用だが、時折エンクロージャのリクエストも。この金属を扱う際、柔らかいためタップ穴へのファスナー締め付けには注意が必要。可能な限りセルフクリンチングファスナーを使用。Protocaseは銅合金C110 1/8ハードを在庫。非常に高い導電性と優れた成形性で、電気・電子用途に最適。
在庫材料を選べば、エンクロージャ、部品、コンポーネントを2〜3日で製作可能。ただし、設計が別の金属を必要とする場合は常に調達可能(在庫外なので、2〜3日納期に数日追加)。
シートメタル厚み
シートメタル厚みの感覚をつかむため、在庫材料の表を参照してください。ゲージはアメリカCRSシート鋼メーカーのゲージ厚み基準です(アルミニウムにもゲージを示すが、通常アルミニウムではゲージを使わず、実厚が国際的に認知されている)。
シートメタルに不慣れな設計者の大きな課題の一つは、どのゲージを使うかです。紙上ではすべて同じに見えます。スタート地点として、オンラインテンプレートジェネレーターやProtocase Designer(無料3Dエンクロージャ設計ソフト)をご利用ください。これらのツールで、必要なものに近い寸法のエンクロージャが作れます。
銅については、CR銅在庫ゲージを参照してください。
| ゲージ # | 炭素鋼 | ガルバニール | ステンレス鋼 | 5052 アルミニウム | 6061 アルミニウム |
| n/a | n/a | n/a | n/a | n/a | 0.500インチ |
| n/a | n/a | n/a | n/a | n/a | 0.375インチ |
| n/a | n/a | n/a | n/a | 0.250インチ | 0.250インチ |
| n/a | n/a | n/a | n/a | 0.188インチ | n/a |
| 8 | n/a | n/a | n/a | 0.1285インチ | n/a |
| 11 | 0.120インチ | n/a | 0.125インチ | 0.091インチ | 0.1285インチ |
| 12 | 0.120インチ | n/a | n/a | 0.081インチ | n/a |
| 13 | 0.090インチ | n/a | n/a | n/a | n/a |
| 14 | 0.075インチ | 0.078インチ | 0.078インチ | 0.064インチ | n/a |
| 16 | 0.060インチ | 0.063インチ | 0.063インチ | 0.051インチ | n/a |
| 18 | 0.048インチ | n/a | 0.050インチ | 0.040インチ | n/a |
| 20 | 0.036インチ | 0.040インチ | 0.037インチ | 0.032インチ | n/a |
| 22 | 0.030インチ | 0.034インチ | 0.031インチ | n/a | n/a |
| 24 | 0.024インチ | 0.028インチ | 0.025インチ | n/a | n/a |
| 26 | n/a | n/a | 0.019インチ | n/a | n/a |
カスタム切り抜き
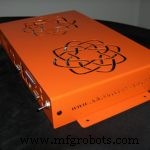
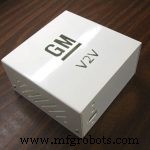
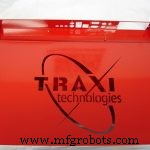
Protocaseではエンクロージャをカスタム製造するため、ほぼあらゆる切り抜きを指定可能。通常はコネクタ、ディスプレイ、スイッチ等の機能的切り抜きだが、企業ロゴ、ブランド、製品名などクリエイティブな切り抜きや、通気切り抜きでの創意工夫もよく見られ、形と機能を両立。
ヒント: 切り抜きライブラリをご覧ください。ウェブサイトとProtocase Designerで利用可能。
金属曲げと曲げ半径
シートメタルエンクロージャと部品は、プレスブレーキまたはフォルダーで曲げられます。金属は真の90度エッジには形成できず、コーナーには半径があります(下図参照)。
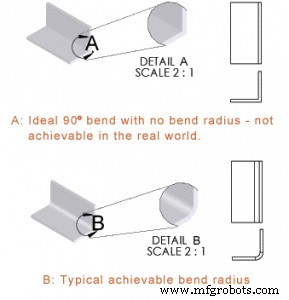
異なる工具と曲げパラメータで様々な曲率を実現可能。設計者として、曲げ半径(曲げ内面の半径。外側半径は内側半径+金属厚)を指定することで制御します。
曲げ半径の2つの重要な要素:
- 機能的考慮: 曲げ半径を超えるまで、ファスナー、コンポーネント、切り抜き用の平坦な面は得られません。
- 美観: 例えば「レトロ」スタイル設計では、大きな半径で曲線的な雰囲気を出します。
機能性と美観の両面で意図を考慮し、適切な曲げ半径を選択してください。
実際に製造可能な半径のみで設計するのが理想的。曲げ半径能力チャートで、設備と工具の制約を設計に照らし合わせてください。決めかねる場合は、妥当な値(例:0.040インチ)を選び、製造前に調整します。
2本の曲げ線の交差(エンクロージャのコーナー)には特別な配慮が必要。余分な材料を除去して曲げ同士の干渉を防ぐ必要があり、これをコーナーリリーフ(CADではコーナートリミング)と呼びます。正しいコーナーリリーフを含めない場合、当社が追加します。Protocase Designerを使えば、テンプレートが自動的に行います。
一般に、切り抜きは曲げ半径から最小距離を保つべきです。曲げ半径に近すぎる切り抜きは、伸びや広がりのリスクがあります。「切り抜きは曲げからどのくらい離すべきか?」とよく聞かれます。この値は材料タイプ、厚み、使用工具や必要曲げ半径で決まります。材料曲げ半径と最小曲げサイズチャートを参照してください。設計で選んだ最小曲げ値が何であれ、切り抜きは曲げから少なくとも同じ値だけ離す必要があります。例えば、14ゲージステンレス鋼(A240 TP304 2B)で最小曲げ0.275インチなら、切り抜きは曲げから0.275インチ以上離す。最小曲げ寸法値を切り抜きと曲げの最小距離として使えば問題ありません。シンプルな経験則:切り抜きを最小曲げ半径と同距離だけ曲げから離せば、問題は起きません。
切り抜きを曲げ近くに置かなければならない場合はご相談ください。一緒に要件を満たす方法を検討します。その部分の曲げをノッチングするオプションもあり、切り抜きを完璧な形状で保てます(下記参照)。
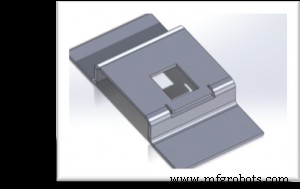
セルフクリンチングファスナー
セルフクリンチングファスナーは、シートメタルに圧入されるネジ付きナット、スタッド、スタンドオフなどで、確実な固定ポイントを提供。ナットはネジを受け入れ(タップ穴より遥かに頑丈)、スタンドオフで基板をマウント(電流が流れるシートメタルとの接触によるショートと過熱を防止)、スタッドでコネクタ等をマウント。しばしばPEM®ブランドセルフクリンチングファスナー(PEMはPennEngineering & Manufacturing Corp.の商標)と呼ばれ、長年にわたり多くのコンポーネントマウント問題を解決してきました。
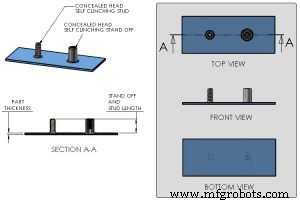
以下はセルフクリンチングファスナーの例です。
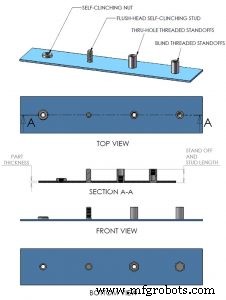
溶接
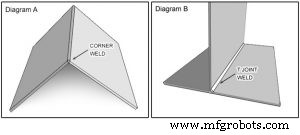
溶接は、複雑な部品作成(部品を溶接して一体化)、水密継手作成、エンクロージャ強度向上など、特定の問題解決に使用可能。スポット溶接、シーム溶接、タック溶接を提供。
スポット溶接 – 2枚のシートメタルを1箇所以上のスポットで永久接合する高速・効率的・低コストな方法。ネジ類と異なり、継手の痕跡がほぼ残らない。溶接機器の形状により寸法制約あり(下図参照)。在庫の冷間圧延鋼、ステンレス鋼、ガルバニールすべて対応。
- 最大スロート:15インチ(375mm)
- 最大高さ:5インチ(125mm)
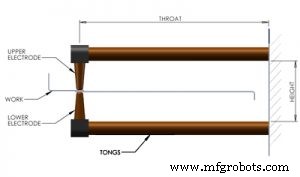
シーム溶接 – 2枚以上のシートメタルを継続的に接合し、シームレスに見せるのに有用。コールドメタルトランスファー(CMT)溶接を使用。一見ワイヤーフィードMIG溶接に似るが、MIGでは高温で飛散溶融するのに対し、CMTではワイヤー先端を溶かして物理接触で移行。MIG溶接の10分の1の熱しか発生せず、薄板でも歪みや溶け戻りを防止。多くの場合、余分な金属を研削除去。連続接合シームは防水性とEMI漏洩低減、シームレスな外観に有用。
タック溶接 – シーム溶接と全く同じ方法だが、離散的なセグメントで実施。
仕上げ
粉体塗装は、乾式熱可塑性粉末を静電気で付着させ、オーブンで焼き付け融着。多彩な色、光沢、テクスチャーがあり、金属塗装の業界標準として広く認知され、コスト効率良く高品質で高耐久な仕上げを提供。テクスチャーのバリエーションも利点。例:サンテックス(粗面)仕上げは指紋を隠すのに優れ、電子エンクロージャに最適。
粉体塗装時、塗料がエンクロージャに層を追加します。図面寸法は下地金属を指し、コーティングは含みません! 切り抜き寸法に片側0.003〜0.005インチ追加することを推奨(例:1インチ部品をパネルに入れるなら、切り抜きを1.006〜1.010インチに)。でないと切り抜きが小さく、部品が入りません。
粉体塗装指定は、ニーズに合った色とテクスチャーの粉体塗装を選び、設計にメモを添付するだけ。在庫粉体塗装リストはこちら。非在庫粉体塗装も幅広く調達可能(追加リードタイムとバッチチャージ適用)。
注意: 粉体塗装前にネジ付きファスナーを自動的にマスキングし、問題を防止。追加マスキング要望も可能(主に電気接点用にベアメタルが必要な場合)。
デジタル印刷とシルクスクリーンは、設計にプロフェッショナルな外観を与える仕上げ技術。両方とも、コネクタ、スイッチ、ポート等の識別ラベル表示や、企業ロゴやアートワークなどのグラフィックに最適。
両方ともフラットパネル、部品、組立済みエンクロージャに適用可能。
デジタル印刷が多くの設計者のデフォルト選択肢になりつつあるが、各プロセス独自の強みがあり、特定用途ではどちらかが適している。
化学変換被膜はケミフィルムやクロメートコーティングとも呼ばれる。金属基材にクロメートを施すと、耐食性と耐久性のある表面(ステンレス鋼に類似)が形成され、安定した電気伝導性を示す。
アルマイト処理は非鉄金属(最も一般的はアルミニウム)の表面を電気化学的に処理し、より硬く耐食性を高めるプロセス。アルマイト被膜はアルミニウムの一部になるため、剥離、欠け、フレークオフせず、通常使用では摩耗しない。サードパーティ業者経由で提供し、追加リードタイム必要。
錫メッキは純錫を銅に析出させるシンプルな浸漬技術。Protocaseでは主にカスタム製造銅バスバーの耐食性、導電性、はんだ付け性向上に使用。顧客支給部品へのメッキも対応可能。
ベアメタル仕上げ はアルミニウムとステンレス鋼で3基本タイプ:
- 無仕上げ – バリ取りのみ、追加仕上げなし。小さな傷やスワールマークが出る可能性あり。コスト効率良いが、展示されない機能部品のみに有用。
- グレイン仕上げ – バリ取り後、ブラッシングで特定の直線的グレイン方向を付与。
- タンブル仕上げ – 研磨媒体でタンブリングし、滑らかにして無方向性仕上げを付与(フロストガラス的な美観)。
リストアップした仕上げの詳細情報は、ウェブサイトをご覧ください。
公差
エンクロージャ設計時に考慮すべきもう一つは、製造における必然的な寸法バラツキ。主な要因は、切断時の位置誤差とカーフ変動、金属組成のバラツキ、曲げ時の伸びの不完全なモデリング。再度思い出させますが、寸法はベアメタル基準。粉体塗装する場合は片側0.003〜0.005インチ追加。Protocase標準公差はこちら。
次のブログ記事
Enclosure Design 101を超えて学びたい? 切り抜きとコンポーネントを曲げ近くに配置する場合の対処法についてのブログ記事をお読みください。
Protocaseサポート
Protocaseは、カスタム電子エンクロージャを、比類なき速さ、シンプルさ、サービスで提供し、エンジニアと設計プロフェッショナルに全く新しい体験を届けます。
材料とサービスの詳細: www.protocase.com
産業技術
- 薄板鋼材へのMIG/TIG/レーザー溶接:プロフェッショナル技術とベストプラクティス完全ガイド
- 板金製造コストを削減する専門家の8つのヒント
- 板金成形:現代製造業のための技術と応用
- シートメタルエンクロージャのエキスパート換気ソリューション
- 板金製造をマスターする:あなたのための完全ガイド
- 製造しやすい設計(DFM)必須ガイドライン – パート1
- 精密板金設計のための5つのエキスパートヒント
- 耐久性のある板金ブラケット製作のステップバイステップガイド
- 鋼・アルミ・真鍮の板金:主要な違いを徹底比較
- シートメタル曲げ設計のエキスパートヒント: 形状、強度、精度
- 板金ゲージと換算: 実用的なリファレンス