



総合設備効率(OEE)マスターガイド:製造業向け実践手引き
総合設備効率(OEE)は、資産の総合的な生産性を明らかにする重要な主要業績評価指標(KPI)です。最高の部分? 資産がアンダーパフォーマンスのとき、OEEが「なぜ」を特定するのを助けてくれることです。なぜなら、OEE計算に使うデータが、問題の原因を突き止めるのに使うデータと同じだからです。
この重要な製造KPIの計算には2つの方法があります。まず、より基本的な式から見ていきましょう。
シンプルなOEE計算方法
完全生産的時間と計画生産時間の比率としてOEEを計算します。ここでの「完全生産的時間」の定義は、「良品のみを、可能な限り速く、停止時間ゼロで生産している時間」です。
停止時間とは? 計画停止と非計画停止の合計です。計画停止は、段取り替えなど、資産の設定・調整のためのもの。非計画停止は、故障と非計画メンテナンスのためのもの。計画メンテナンスで資産がオフラインなら、停止時間には含めません。
OEEを計算するには、以下の式を使います:
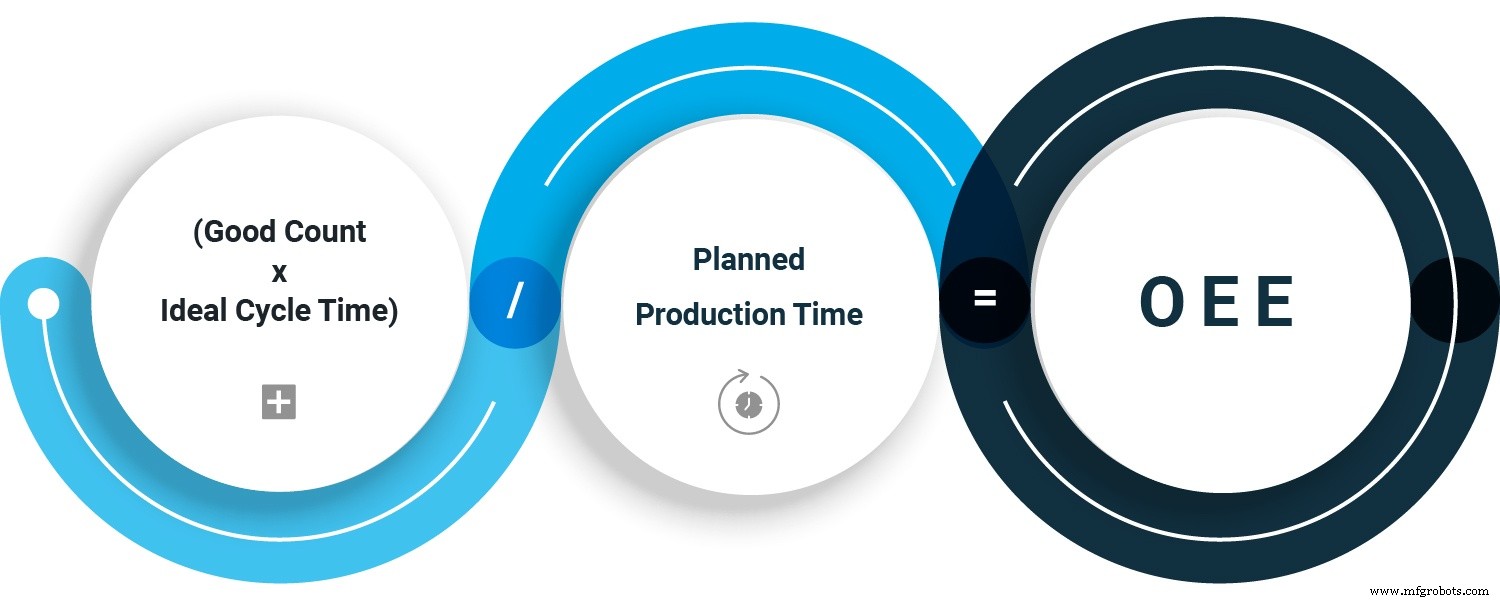
簡易OEE
これはOEEを計算する完全に受け入れられる方法で、ベンチマーキングとベースライン設定(後述)の両方にかなり良い数値を出します。しかし、この式には弱点があります。OEEが低いとき、「なぜ低いのか」が分かりません。それが悪いニュース。良いニュースは、より良い計算方法があり、それが優れているのはまさに「OEEが低いとき、なぜか分かるから」です。
より良いOEE計算方法
こちらでは、3つの損失関連要因:可用性、性能、品質を知る必要があります。それさえ分かれば、数学はシンプルです。OEEは3要因の積です。
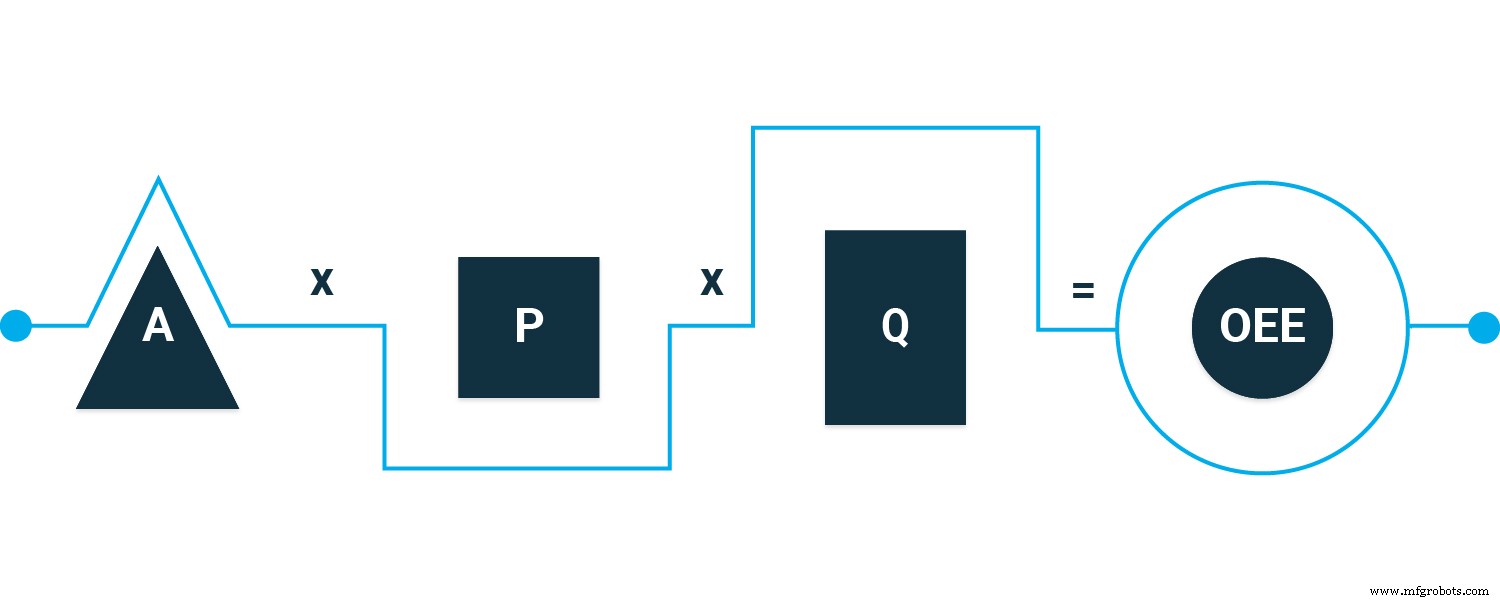
損失要因とOEE
でも、先走りしすぎました。方程式に当てはめる前に、これらの要因が何か、どう求めるかを知る必要があります。
可用性
稼働時間と計画生産時間の比率。資産をどれだけ稼働させたか、どれだけ稼働させる予定だったかを比較します。
例:資産が8時間稼働予定だった。これが計画生産時間。シフト終了時、実際には7.5時間しか稼働しなかった。これが稼働時間。7.5時間はどこから来たか? 計画生産時間(8時間)から停止時間(この完全に架空の例では30分)を引いたものです。
可用性 = 稼働時間 / 計画生産時間
性能
総生産数と理想生産率の比率。資産がいくつウィジェットを生産したか、最大いくつ生産できたかを比較します。
例:すべてが完璧に動けば、資産は8時間で1000個のウィジェットを生産。でも8時間稼働させたら、950個しか出なかった。大故障ではないかもしれません。性能は「遅いサイクル」(一部ウィジェットが予想より長くかかる)と「小さな停止」(停止時間にカウントされないほど短い一時停止)の影響を受けます。でも小さな停止は積み重なり、性能に影響します。
性能 = 総生産数 / 理想生産率
品質
良品数と総生産数の比率。品質検査をパスした部品数と、生産された総部品数を比較します。もう少し具体的です。良品は、最初の検査でパスし、追加の再加工を必要としない部品です。最終的にパスする部品もありますが、それらは良品数に含めません。
例:また古典的なウィジェットで、8時間で950個生産したうち、945個が良品だったとします。
品質 = 良品数 / 総生産数
3つの損失関連要因が出れば、OEEを素早く計算できます。でも、なぜこの2番目の計算方法が1番目より良いのか? それはOEEの活用法に関係します。次節でカバーします。
OEEをどう活用するか
総合設備効率は、製造プロセスの効率指標です。計算したら、ベンチマークやベースラインとして使えます。
OEEをベンチマークとして
OEEsを比較するとき、製造タイプによる変動は常にありますが、一般的な数値は以下の通り。
- 100% 完璧。可能な限り速く、停止なし、ミスなしで生産。
- 85% ワールドクラス。多くのメーカーにとっての長期目標。
- 65% 典型的。良いニュース:改善の余地が大いにある。
- 40% 珍しくない。OEE追跡を始めたばかりの企業がここにいることが多い。また、改善の余地が大いにある。
社内ベンチマークにも使えます。例えば、類似2資産のOEEを比較。あるいは、ある資産の異なるシフト間のOEEを比較。
OEEをベースラインとして
資産を経時的に追跡するにもOEEを使えます。プロセスを微調整すれば、OEEは上昇すべきです。上がらないなら、OEE計算に使った数値が、なぜかの確かな手がかりをくれます。再び、2番目の計算方法が優れている理由です。OEEを出すには損失要因が必要。そしてそれらの要因が、何が足を引っ張っているかを見せてくれます。
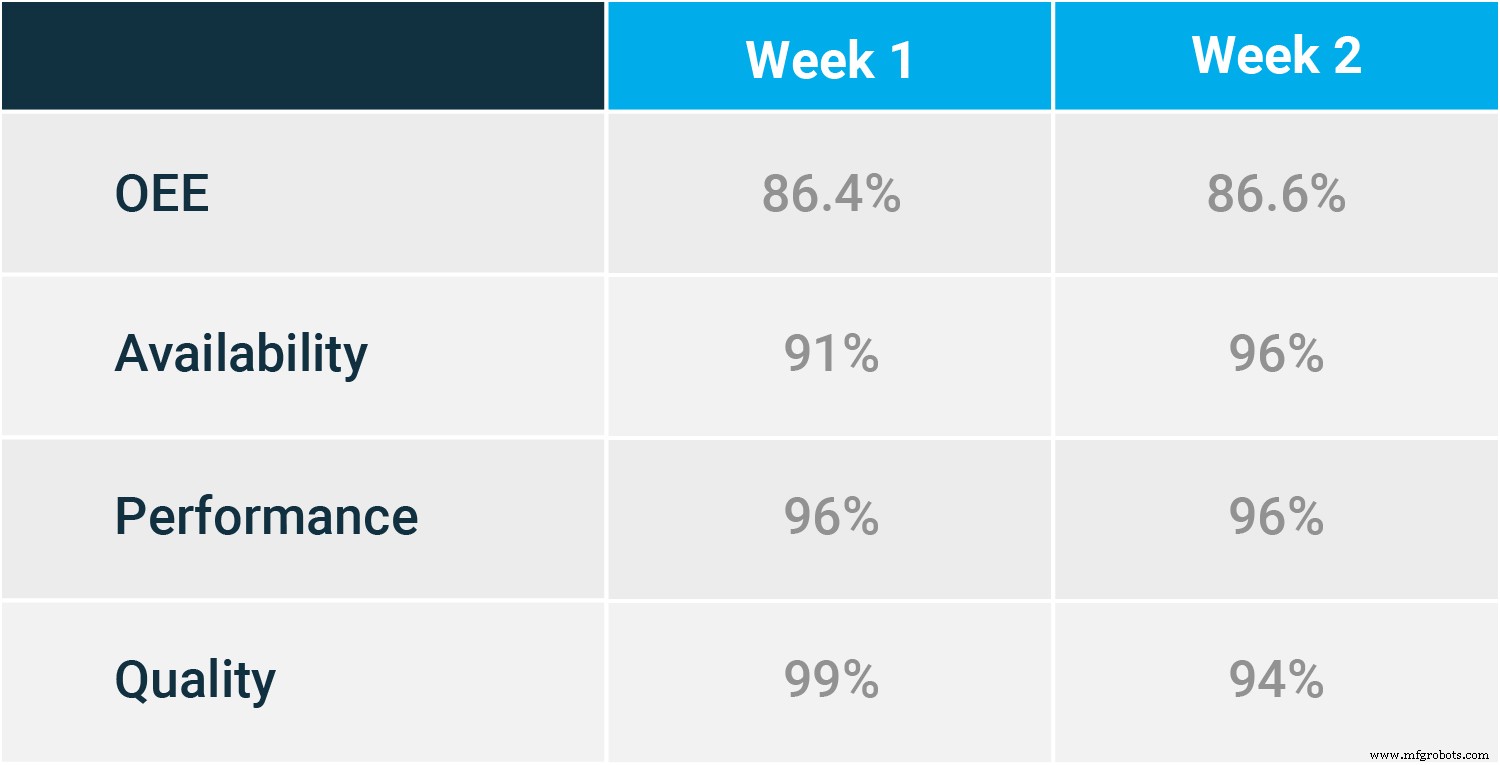
損失要因が分かれば、何が足を引っ張っているか見える
可用性がOEEを引き下げているなら、資産が適切な予防保全スケジュールにない可能性があります。故障が多すぎるため、予防保全ワークオーダーの間隔が空きすぎています。ダウンタイム長期化は在庫管理とも関係。技術者が修理前に重要部品を待たされるなら、必要なときに部品が手元にあるよう在庫パーレベルを上げる必要があります。ワークオーダーソフトウェアなら、PMワークオーダーが適切な頻度でタイムリーにスケジュールされます。
OEEに性能の問題があるなら、間違った種類のメンテナンスをしているか、正しい種類でもやり方が間違っている可能性があります。例えば、ベルトの点検と再調整を正しい時間・メーターベースのスケジュールでやっているが、適切に再調整できていない。毎日同じ時間に朝食を取り、正しい時間(午前7時半)なのに、コーヒーとトーストではなくアイスクリームを食べているようなもの。正しいスケジュール、間違ったタスク。
品質問題もOEEを下げますが、通常メンテナンス部門では直せません。資産のセットアップが不適切、またはオペレーターエラーの可能性。問題は原材料(フィードストック)にあるかもしれません。
OEEはメンテナンスの重要KPIの一つに過ぎません。他にもたくさんありますが、「多ければ良い」わけではありません。あなたに最適で、目標達成に役立つ、使える情報をくれるものを見つける必要があります。ロードトリップを想像してください。平均速度と走行距離が分かると便利。タイヤ回転数を追跡することもできますが、何の意味がある? すべてのデータタイプに価値があるわけではありません。製造業で一般的なものへの良い導入として、「MTTR、MTBF、MTTF指標とは?」をご覧ください。
産業技術
- ドリュー・トロイヤー氏が語るOEEによるプラント信頼性最大化
- 新刊『OEEプライマー』:設備総合効率、信頼性、保全性をマスターする
- 生産卓越性の鍵:総合設備効率(OEE)をマスターする
- ラピッドマニュファクチャリング:カスタム・少量部品の生産加速
- 製造ボトルネックをデータで解消:生産性向上の実践ガイド
- 製造スループット:運営卓越性のための主要指標をマスターする
- 予防的設備メンテナンスが製造効率とコスト削減をもたらす理由
- 作業設備をアップグレードすべきタイミング:賢明なビジネス判断
- 堅牢な機器メンテナンスプログラム構築でダウンタイムを削減する方法
- ライツアウト製造完全ガイド:無人生産を実現するためのマスタープラン
- 製造業における電磁ブレーキ:性能と安全性の包括的ガイド