



ウレタンキャストと射出成形の選び方:実践的DFMガイド
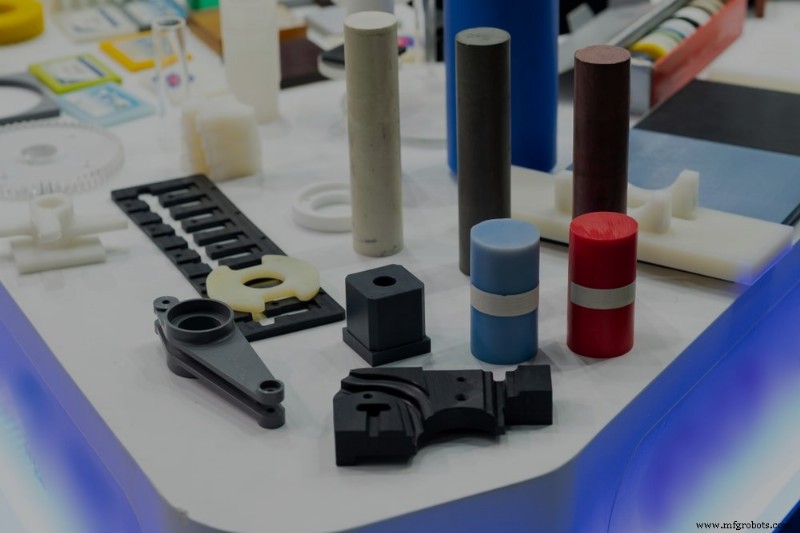
製造のための設計(DFM)とは、メーカーが可能な限り低い単価で高品質な部品を製造できるよう部品設計を最適化することです。製造方法とその制約を考慮に入れることで、設計者は生産時間短縮、コスト削減、大規模な再設計の防止が可能になります。
DFMベストプラクティスは、作る製品と選択した製造方法によって異なります。射出成形とウレタンキャストはどちらもプラスチック部品を成形できるモールド技術ですが、DFMガイドラインが異なります。ここでは知っておくべきすべてを解説します。
ウレタンキャスト vs 射出成形
射出成形で部品を製造する前に、適切なツーリングをCNC加工で設計・製造する必要があります。部品の形状はツーリングに直接影響するため、複雑な部品なら複雑なツーリングが必要です。複雑な部品には、スライドアクション、リフター、抜き取りコアを金型設計に組み込む必要がある場合があります。射出成形プロセスでは、コアとキャビティが合わさり、溶融プラスチックがツーリングに射出され、冷却・硬化・射出されて使用可能な部品が出来上がります。
ウレタンキャストは、CNC加工または3Dプリントで作製したマスターパターンから始まります。オペレータはマスターパターンを型枠に入れ、液状シリコーンを注いで硬化させます。硬化完了後、金型を半分に切断してマスターパターンを取り除きます。残ったキャビティが成形される部品の形状になります。その後、キャビティにウレタンキャスト樹脂を充填し、加熱真空チャンバーで硬化させます。
- 両プロセスとも金型キャビティにプラスチック材料を充填しますが、ウレタンキャストと射出成形にはいくつかの重要な違いがあります。
- 射出成形金型はスチールやアルミニウム製が多く、ウレタンキャストのシリコーン金型よりはるかに耐久性が高いです。
- ウレタンキャスト金型の製作コストは射出成形金型より安価です。複雑な射出成形金型は数千万円かかることもありますが、ウレタンキャスト金型の製作は通常数十万〜数百万円です。
- 射出成形金型が生産段階に入るまで数ヶ月かかるのに対し、ウレタンキャスト金型は2週間以内にツーリング可能です。
- ウレタンキャストは、肉厚とアンダーカットの面で射出成形より寛容です。
大量生産ロットを計画している、または厳しい公差が必要な場合は射出成形を検討してください。金属金型はシリコーン金型より耐久性と剛性が高く、一貫した部品品質を継続的に提供できます。また、射出成形ではウレタンキャストより多くの制御が可能です。材料流動と冷却速度だけでなく、射出温度と射出位置も制御できます。射出成形金型の製作コストは最初は高く見えますが、数千個の部品で割ればコスト効率が良くなります。
一方、ウレタンキャストは試作開発や少量生産に最適です。ソフトツーリングが速さ、柔軟性、安価さを提供するからです。製品需要が高いのに恒久的なツーリングがまだ準備できていない場合、ウレタンキャストで生産を開始できます。
ウレタンキャストと射出成形の主要DFM懸念点
ウレタンキャストまたは射出成形のDFMでは、公差、肉厚、アンダーカットを念頭に置く必要があります。
公差
どの製造プロセスも完璧ではないため、設計者とエンジニアは許容公差を設定してこれらのばらつきを許容します。部品は基準寸法からの許容測定変動と比較され、これらの制約内に収まる寸法の部品は良品とみなされます。許容量を超える寸法変動がある部品は意図通り機能しません。これらの公差は設計プロセスで設定され、使用可能な製造プロセスを決定づけます。
ウレタンキャストで厳しい公差を達成するのは非常に困難、あるいは不可能です。金型が柔軟なシリコーン製で、真空負荷で動いてしまうためです。信じられないほど精密な部品が必要な場合、ウレタンキャストで製造すべきではありません。
一方、金属射出成形金型は動きにくいため、最終測定寸法のばらつきが少なくなります。ただし、溶融プラスチックは冷却時に収縮するため、部品最終測定寸法に微小な変動が生じます。この収縮を反映した射出成形公差を設定する必要があります。
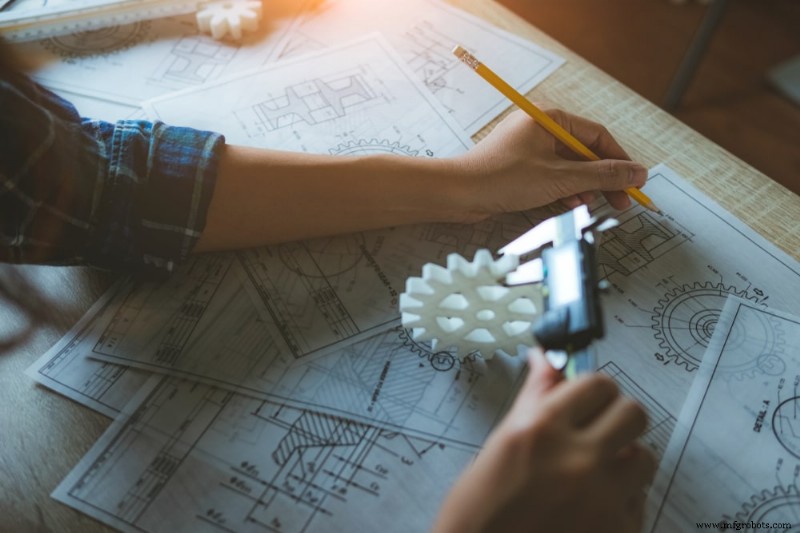
公差を緩くしすぎるとコストは下がりますが使用性に影響し、厳しくしすぎるとコストと時間が増大します。両者の完璧なバランスを見つける時間をかけることで、部品が信頼性高く機能し、意図通りに他部品と嵌合することを保証できます。部品機能、公差積み上げ、製造・組立プロセスを考慮してください。選択した製造方法が公差要件を満たせない場合は、別の製造技術を検討するか、部品を緩い公差で機能するよう再設計する必要があります。
肉厚
均一な肉厚を維持することは、部品間の一貫性向上、応力分布改善、コスト削減の観点から重要です。不均一または非均質な肉厚は、射出成形部品で反り、シンクマーク、収縮、ショートショット、ボイドを引き起こす可能性があります。
部品の理想的な肉厚は、サイズ、形状、構造的・美観的要件によって異なります。最良の結果を得るには、射出成形部品の壁厚を1〜4mmの間にすることを推奨します。ウレタンキャストでは様々な肉厚の部品を作れますが、硬化時に多少の収縮や変形が生じる可能性があります。両プロセスとも、壁厚を5mm以下に抑えるのがベストです。
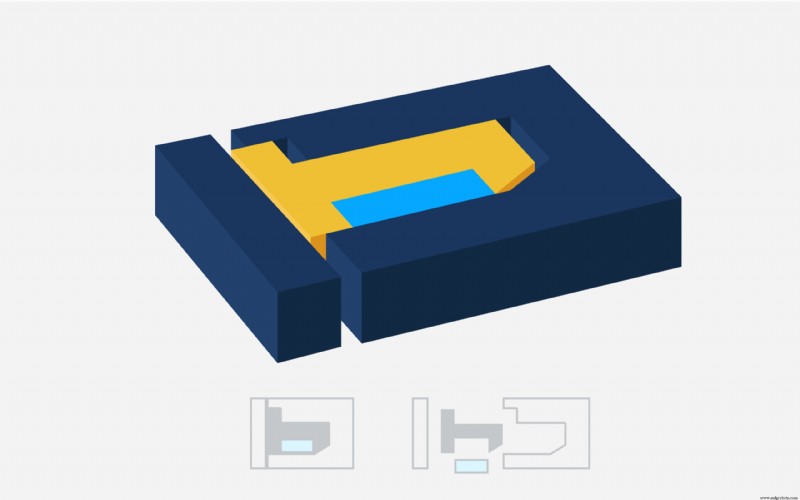
一体型金型から部品を損傷せずに離型できないような突起や凹みはすべてアンダーカットと見なされます。場合によっては、窪み面、溝、オーバーハング形状が脱型プロセスを困難にし、部品を損傷させます。他の場合は害を及ぼしません。これは、これらの形状とコンポーネントをどう設計・配向したかに依存します。
アンダーカット
アンダーカットの影響も製造方法によります。ウレタンキャストのシリコーンが提供する柔軟性のおかげで、アンダーカットがあってもツーリングを曲げ伸ばしして部品を離型できます。射出成形で使用される金属ツーリングでは同じことは言えません。はるかに柔軟性が低いためです。メーカーはアクション追加、金型への穴・スロット加工、金型分割軸に平行な形状への再設計などで、部品が離型できるよう対応する必要があります。これはより複雑で高価なツーリングを招きます。
Fast Radiusで製造のための設計を
ウレタンキャストか射出成形かを選択するにしても、設計プロセスにDFMを組み込めば単価削減と時間短縮が可能です。製造方法、公差、肉厚、アンダーカットを設計段階で考慮することで、部品のミスアライメントを最小化し、生産プロセスを最適化できます。
どの製造プロセスを選んでも、Fast RadiusはDFM設計を支援し、最終製品の品質とコストにご満足いただけるようお手伝いします。専門家チームが適切な公差と肉厚についてアドバイスし、お客様の設計に最適なアンダーカット対策を決定するお手伝いをします。今すぐお問い合わせください。
産業技術
- ダイカスト vs 射出成形:あなたの製品に最適なプロセス選び
- 精密鋳造完全ガイド:技術と用途
- 少量射出成形:コスト効率の良いプロトタイプのための3Dプリント実践ガイド
- 反応射出成形(RIM):プロセス、メリット、用途
- 射出成形 vs キャスト成形:製品に最適なプロセスの選び方
- 熱成形 vs 反応射出成形(RIM):カスタム成形製品に最適なプロセス選び
- 射出成形 vs RIM:複雑な設計に最適なプロセス選び
- 鋳造とリアクション射出成形(RIM)の違い:熱硬化性PU生産における主要な差異
- 射出成形ゲート設計完全ガイド:欠陥のないプラスチック部品を実現するために
- アルミニウム射出成形:複雑部品の効率的・コスト削減生産
- 真空鋳造と射出成形の使い分け:実践的ガイド