



射出成形の7大一般的欠陥と回避策:安定品質のためのエキスパートノウハウ
射出成形は、同一部品を大量に必要とする場合に効率的な生産方法です。しかし、習得には高度な技術的専門知識が必要です。多くの変数が絡むため、製品開発初期の些細なミスが後々大きな問題を引き起こし、製品の完全性を損なうことさえあります。
欠陥は製品開発プロセス全体のスピードとコスト効率を低下させ、放置すれば製品寿命を縮める恐れがあります。射出成形の問題・欠陥は、設計不良、製造プロセスのミス、品質管理の失敗など様々な原因で発生します。そのため、製品開発プロセス全体を通じてリスク軽減に積極的に取り組み、潜在的な欠陥の発生確率を減らすことが重要です。
ここでは、プラスチック射出成形でよく発生する欠陥と、製品チームがそれらを回避する方法を紹介します。
1. フローライン(流れ線)
フローラインは、部品表面に現れる色の異なる線、筋、パターンです。溶融プラスチックが金型内で異なる速度で流れるため、樹脂が異なる速度で固まることが原因です。多くの場合、射出速度や圧力が低すぎるサインです。
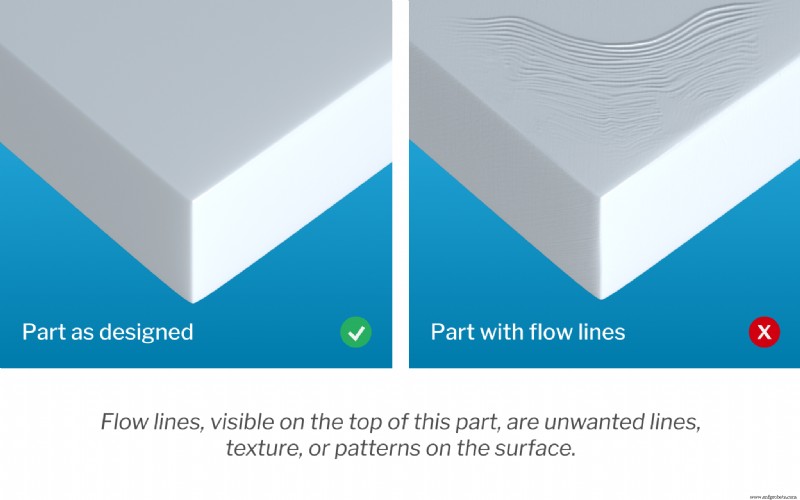
フローラインは、壁厚が異なる金型部分を樹脂が通過する際にも発生します。そのため、壁厚を一定に保つ、または面取りやフィレットを適切な長さにすることが重要です。ゲートを薄肉部の工具キャビティに配置すると、フローラインをさらに抑制できます。
2. シンクマーク(ひけ)
シンクマークは、部品の厚肉部分に現れる窪み、凹み、クレーター状の跡です。厚い部分は冷却に時間がかかるため、内部が外部とは全く異なる速度で収縮・収縮するという、しばしば予期せぬ副作用を生みます。
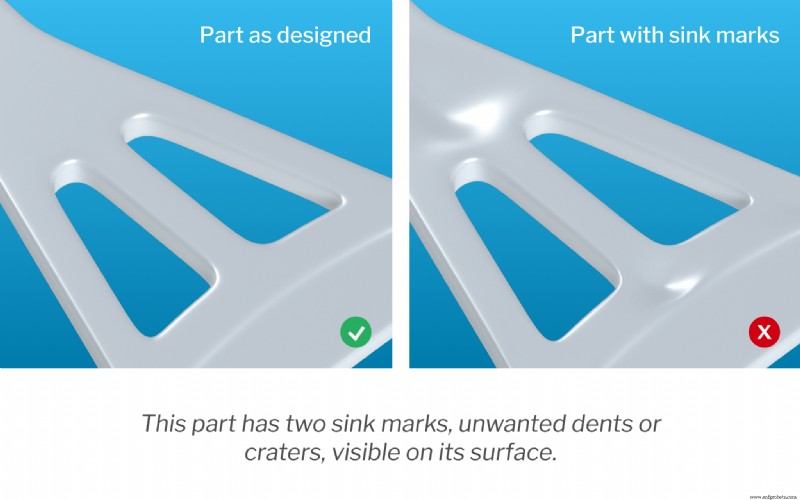
多くは、プラスチックが金型内で十分に冷却・硬化する時間が足りないことを示します。最も厚い壁部分の厚みを減らして、より均一で十分な冷却を促すことで改善できる場合もあります。金型キャビティ内の圧力不足や、ゲートでの過度な高温も欠陥の原因になります。
設計面では、適切な射出成形リブ厚と壁厚を確保することでシンクマークリスクを最小化でき、部品全体の強度向上にもつながります。
3. 表面剥離(デルミネーション)
デルミネーションとは、部品表面が薄い層に分離する現象です。剥がせるコーティングのように見えるこれらの層は、プラスチックと結合しない汚染物質が材料に混入し、局所的な欠陥を生じさせることで発生します。離型剤への過度な依存も原因となります。
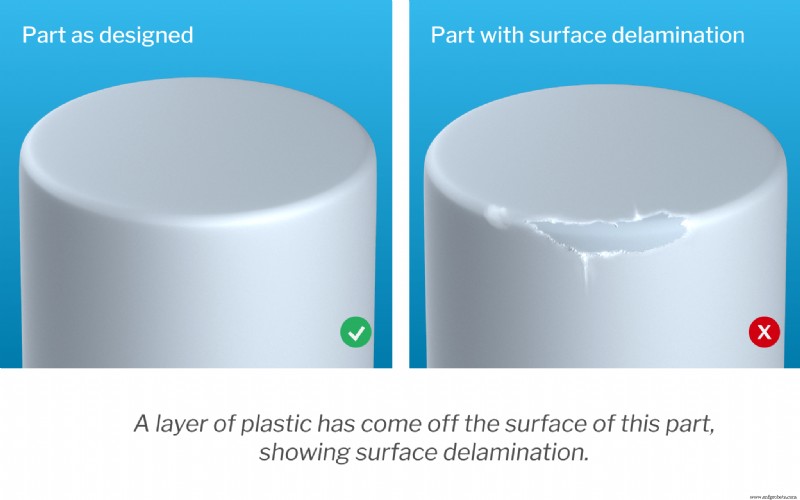
剥離の修正と予防には、金型温度を上げ、金型離型機構を離型剤に依存しないよう調整することが有効です。離型剤は剥離リスクを高めるためです。成形前のプラスチックの適切な予備乾燥も効果的です。
4. ウェルドライン(溶接線)
ニットラインとも呼ばれ、金型形状内を移動する2つの溶融樹脂の流れが合流した跡です。穴がある部分では必ず発生します。プラスチックが穴の両側を回り込む際、2つの流れが合流します。流れの温度が適切でなければ、うまく融合せず目立つウェルドラインとなり、部品の強度と耐久性を低下させます。
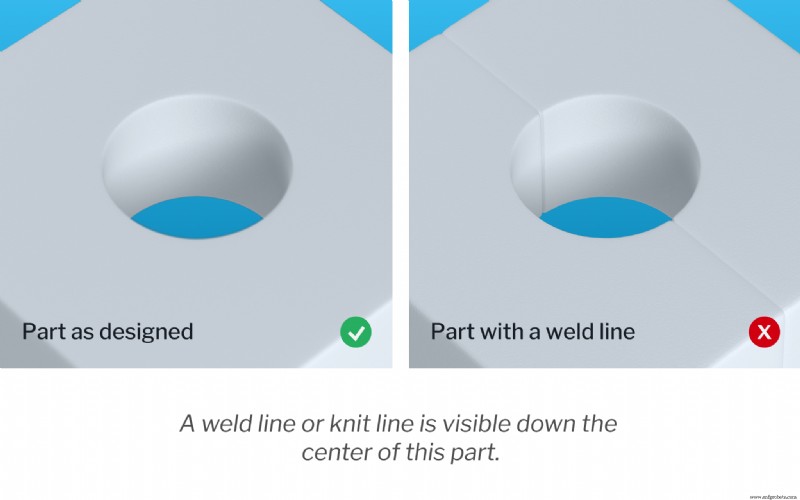
溶融樹脂の温度を上げて早期固化を防ぐ、射出速度と圧力を上げる、粘度と融点の低い樹脂を選ぶ、金型設計からパーティションを除去するなどで対策可能です。
5. ショートショット(充填不足)
「ショートショット」とは、樹脂が金型キャビティを完全に満たさず、不完全で使用不能な部品ができる現象です。
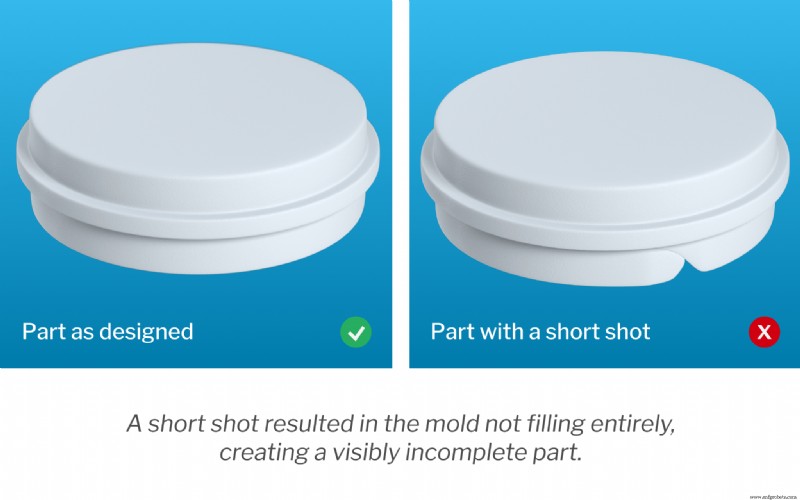
原因は主に金型内の流れの制限です。ゲートが狭すぎる・詰まっている、エアポケットが溜まっている、射出圧力不足などが考えられます。材料粘度と金型温度も影響します。金型温度を上げ、金型設計に追加ベントを設けて空気を適切に逃がすことで防止できます。
6. 反り(ウォーピング)
射出成形の反りとは、冷却過程での不均一な内部収縮によって生じる意図しないねじれや曲がりです。一般に、不均一または不安定な金型冷却が原因で、材料内に応力が生じます。
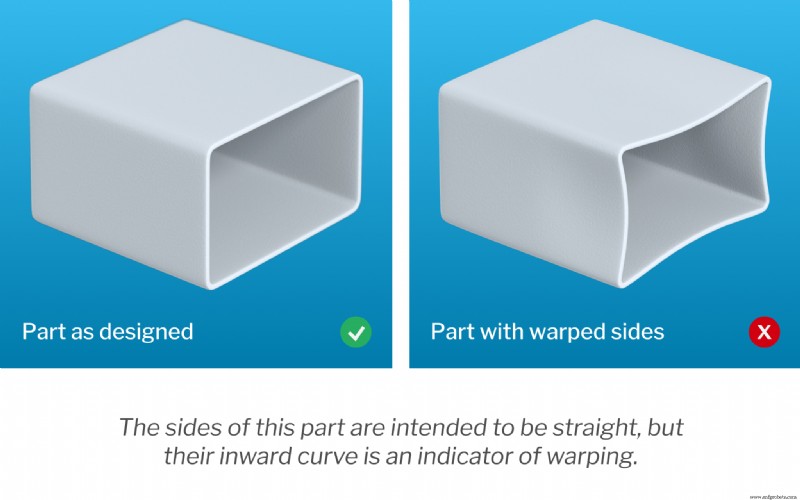
反り防止には、部品に十分な冷却時間を与え、十分に緩やかな速度で冷却して内部応力の発生を防ぐことが重要です。金型設計での均一な壁厚は多くの理由で不可欠ですが、中でもプラスチックが金型キャビティ内を単一方向に流れることを保証する点で極めて重要です。
半結晶性構造を持つ材料は、反りが発生しやすい傾向があります。
7. ジェッティング
ジェッティング欠陥も、不均一な固化プロセスの結果として発生し得ます。初期の樹脂ジェットが金型に入り、キャビティが満たされる前に固化し始める時間があると発生します。部品表面に見える蛇行した流れパターンを生み、部品強度を低下させます。
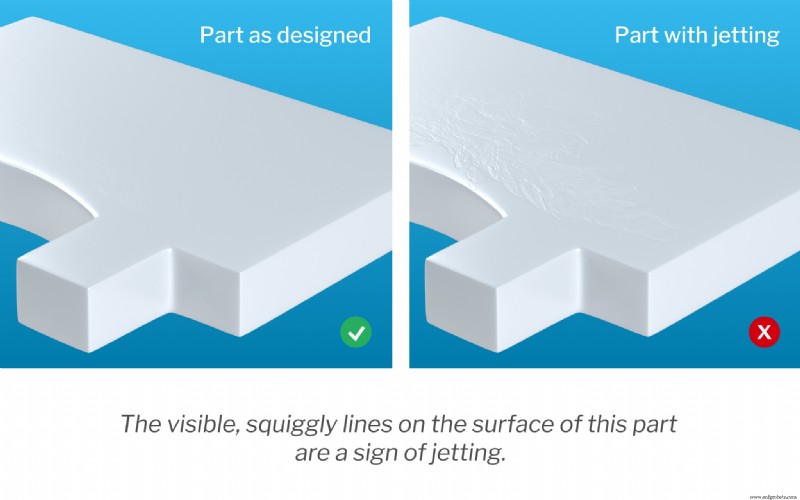
射出圧力を下げてより緩やかな充填を確保するのが最善策ですが、金型温度と樹脂温度を上げてジェットの早期固化を防ぐことも有効です。射出ゲートを配置して、材料の流れが金型の最短軸を通るようにすることも、ジェッティング最小化に効果的です。
射出成形欠陥と原因を予防する
射出成形は、高い再現性でプラスチック部品を製造する効率的な方法ですが、多くのプロセスと同様に、高品質な最終部品を得るには細部への高い注意とリスク管理への積極的なアプローチが必要です。初期設計・概念実証段階から納品まで、製品開発プロセスに関わるすべての人がデューデリジェンスを尽くし、最高品質基準を満たし、これらの一般的なプラスチック射出成形問題を回避する必要があります。
Fast Radiusのような、射出成形の一般的欠陥とトラブルシューティングに精通した製造パートナーを選ぶことは、高品質な部品をオンタイム・オンバジェットで生産できるか、ウェルドライン、ジェット、フラッシュ、シンクマークなどの欠陥を抱えた部品になるかの分かれ道です。経験豊富なオンデマンド製造ショップであることに加え、設計コンサルティングと最適化サービスも提供し、あらゆるチームが機能的でエレガント、高性能な部品を可能な限り効率的に作れるよう支援します。射出成形サービスの詳細については、今すぐお問い合わせください。
産業技術
- プラスチック射出成形メーカーが革新と品質を推進する方法
- 精密プラスチック射出成形:耐久コンポーネントの効率的生産
- Metro Mold & Design、Engel新型プレス4台導入で生産能力拡大
- 射出成形 vs キャスト成形:製品に最適なプロセスの選び方
- 射出成形が選ばれる理由:効率・コスト・品質で勝る製造プロセス
- プラスチック金型製作のFAQ:専門家が答えるよくある質問
- 専門的プラスチック射出成形サービス:高品質・コスト効率の良いソリューション
- プラスチック射出金型の製造プロセスとコスト要因を理解する
- 先進プラスチック射出成形:現代生産への最先端ソリューション
- 射出成形を徹底解説:専門家動画と実践ガイド
- 射出成形金型の設計・製造エキスパート・ガイド