



アンダーカット射出成形の攻略:複雑形状部品の設計戦略と工法
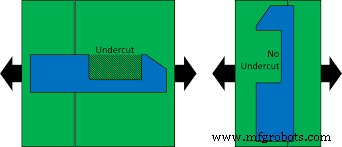
アンダーカット射出成形は、部品を損傷せずに金型から取り出せない複雑な形状と設計を扱います。射出成形におけるアンダーカット機能は、一般的に設計の全体的な複雑さと関連コストを増大させます。そのため、可能な限り回避するのが賢明です。
本記事では、射出成形におけるアンダーカットとは何か、アンダーカットを作成する様々な方法について詳細に探ります。
射出成形におけるアンダーカット:概要
アンダーカット成形は、フック、溝、部品機能に直接影響する他の要素を作成するための必須プロセスです。したがって、射出成形設計にこれらの機能がある場合、アンダーカットを含めることが絶対的に必要になります。
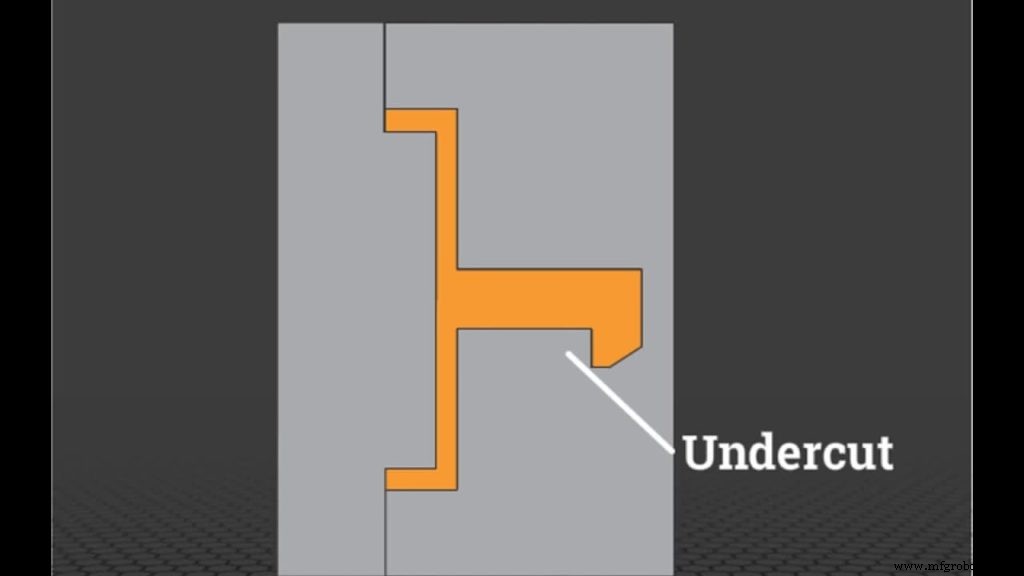
では、何がアンダーカットをそれほど重要にし、一部の設計で避けられないものにしているのか? アンダーカット射出成形が必要となる5つの最も一般的なシナリオを示します。
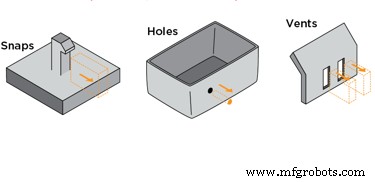
- インターロック機能: スナップやラッチ機能、または簡単な組立と機能を可能にする類似機能。
- 側面穴: コンシューマーエレクトロニクスでより一般的だが、それに限定されない。側面穴により、ハウジングユニットにボタン、ポート、その他のアクセスポイントを追加可能。
- バーブフィッティング: バーブコネクターは気流制御で最も一般的な部品の一つ。医療用途ではプラスチックバーブフィッティングが多くのデバイスで重要な役割を果たす。
- 垂直ネジ山: 複数のコネクター、ホース、その他部品は、軽い応力と荷重に耐える安全な接続のために垂直ネジ山を必要とする。
- カスタムインサート: 成形引き抜き方向と平行でない特殊な設計要素を必要とするカスタム機能。
幸い、アンダーカットプラスチック射出成形プロセスに伴う複雑さを回避する方法があります。ほとんどは設計変更と改良を組み込み、アンダーカットが通常の射出プロセスを妨げないようにするものです。したがって、同じ機能レベルを維持しながら、プロセス全体の複雑さと追加コストを回避できます。
成形品でアンダーカットを成功させる5つの方法
アンダーカット対応は複雑で深い技術知識を要します。しかし、設計改善と操作最適化により成功裏に対処する方法があります。ここでは、アンダーカット成形設計を効果的に扱う5つの方法を紹介します。
1. パーティングラインの配置
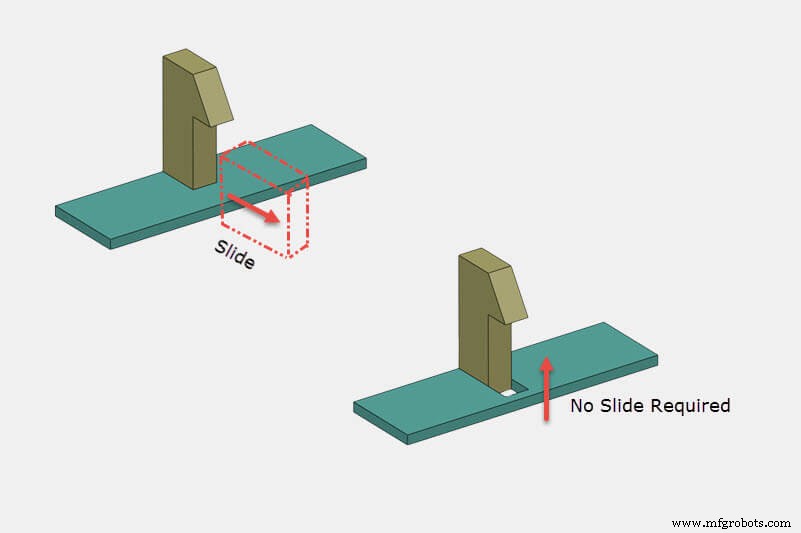
パーティングラインは両金型の交差面です。突出機能の真上にパーティングラインを配置することで、アンダーカット問題を回避できます。機能がパーティングラインで2つに分割されるため、アンダーカットを含まずに部品を金型から射出できるからです。下図を参照してください。
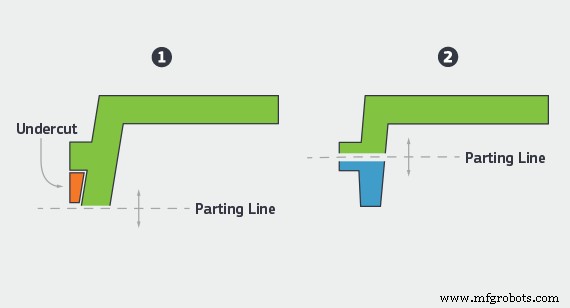
ただし、この技術には制約もあります。パーティングラインの配置は、形状、材料特性、流動特性、部品の他の特徴など多数の要因に依存します。
2. サイドアクション(横型スライド)機能の活用
アンダーカットが絶対的に必要な状況では、サイドアクション機能が部品機能を維持するのに役立ちます。最も簡単な言葉で言えば、サイドアクションコアは射出時に部品からスライドして抜けるインサートです。
材料が射出されると、このインサートが占めていた体積には充填されません。成形プロセス完了後、インサートがスライドして抜け、アンダーカットを残します。
しかし、この設計にも多くの制約があります。サイドアクションコアは垂直方向に動作する必要があります。この垂直運動を確保するため、機構をそれに合わせて設計する必要があり、金型設計に複雑さが加わります。
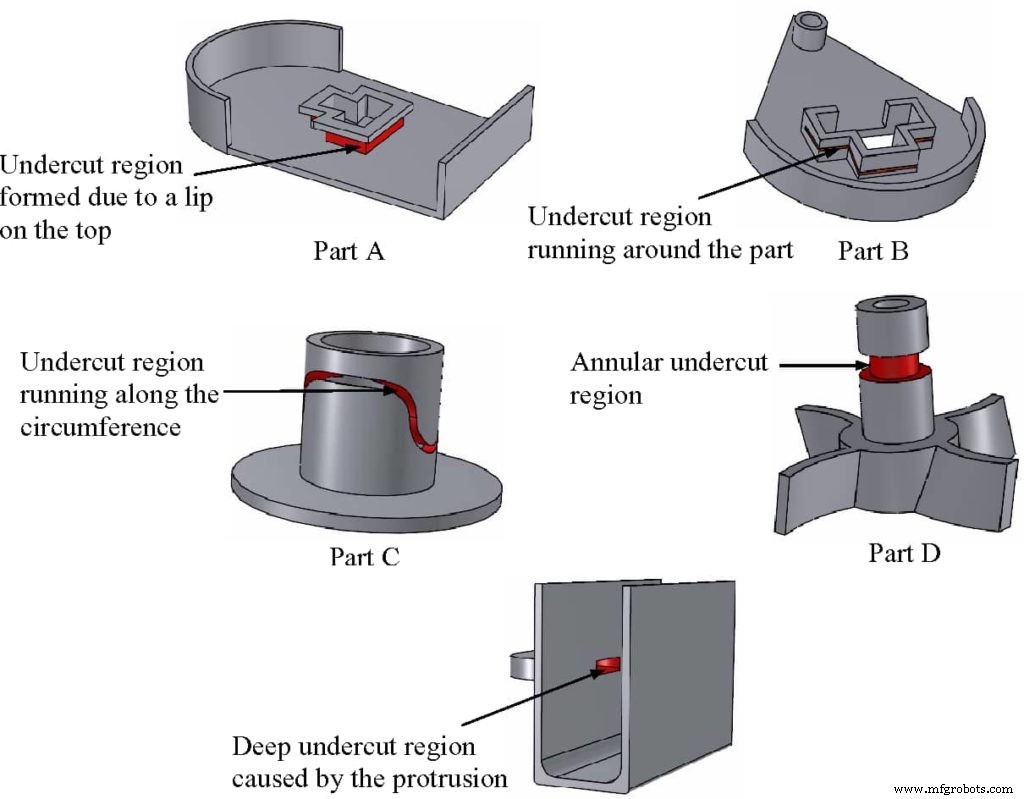
サイドアクションコアのもう一つの重要な制約は材料に関係します。金型に容易に付着しない剛性材料で最もよく機能します。ナイロン、アセタール、PCが最適です。柔軟で変形しやすい材料には、バンプオフがより良い選択肢です。
3. バンプオフ(強制抜き)の使用
バンプオフは、柔軟で弾性のある材料を扱う場合に優れた選択肢です。プロセスは通常の射出成形ジョブと全く同じで、単一のインサートが追加されるだけです。プロセス完了後、このインサートが最初に除去されます。残されたスペースが部品に「ウィグルルーム(動く余地)」を生み出します。
最初のインサート除去後、部品は通常通り射出されます。金型内の空洞により、部品がわずかに変形し、アンダーカットを持ったまま射出可能になります。
設計変更に対応するため追加のインサートがあります。射出時、部品がわずかに変形し、金型から容易に離型します。
バンプオフは外見上シンプルに見えますが、使用にはいくつかの要因を慎重に検討する必要があります。アンダーカット射出成形でバンプオフを使用する際の主な制約は以下の通りです。
- 部品が損傷なく変形できる十分な柔軟性を持つこと。
- アンダーカット機能が、コーナーやリブ等の剛性化機能から離れていること。
- リード角が30°〜45°の間であること。
4. ハンドロードインサート(手挿入インサート)の採用
ハンドロードインサートの概念はサイドアクションコアと非常に似ています。しかし、名前が示す通り、これは技術者によって手動で行われる技術です。自動ではなく、一般的に内部アンダーカット射出成形ジョブや、他の方法が機能しない設計で扱われます。
ハンドロードインサートは、オペレーターが金型に手動で配置し、プラスチックの流入を防ぐ別の金属ピースです。サイクル終了後、オペレーターが自由にピースを取り外し、次のバッチで再利用できるため、射出プロセスを容易にします。
アンダーカット射出成形でハンドロードインサートを使用する主な制約はリードタイムに関係します。手動プロセスであるため、自然と完了により多くの時間を要します。さらに、関与する高温は安全上の懸念も生じさせます。作業者は安全手袋とゴーグルを使用しますが、火傷のリスクは常にあります。
5. シャットオフ(遮断機能)の組み込み
シャットオフは、フック、クリップ、その他類似コンポーネントを用いてスナップフィットし、設計の特定領域への流動を防止する一時的な障害物です。ほとんどの場合、シャットオフはサイドアクションコアやハンドインサートの必要性を排除でき、コスト増や生産遅延を防ぎます。ただし、この技術を効果的に使用するには設計修正が必要です。
最良の結果を得るには、設計に十分なドラフト角があり、射出プロセスを問題なく促進できることを確認してください。また、上側または垂直方向に最低3度の差異があること。これにより、アンダーカットプラスチック射出成形設計の安全性が確保され、擦れ、フラッシュ、ツール損傷を防止します。
部品設計と二次加工
前述の選択肢とは別に、設計を変更して最初からアンダーカットを回避することが依然として最善策です。
優れた設計者は、設計が効果的であるだけでなく実用的であることを保証します。製造向け設計(DFM)は、製造容易性と全体コストの完璧なバランスを、コンポーネントの性能と機能性を損なうことなく維持するため、多様な要因を慎重に考慮することを要求します。
アプリケーションと設計を詳しく見直してください。 アンダーカット領域を回避して物事をシンプルにする方法があるなら、それが最良のルートです。 ほとんどの場合、これは必要な正確な設計を与える金型を作るよりも経済的です。
アンダーカット射出成形プロセスの一般的な用途
アンダーカット射出成形は、アンダーカット機能を必要とする製品製造への適合性から、多くの業界で広く普及しています。いくつかの業界を厳選して説明します。
1. 医療機器
アンダーカットプラスチック射出成形は、その分野のほとんどの設計が何らかの複雑な仕事を果たすため、医療プラスチック部品で極めて一般的です。
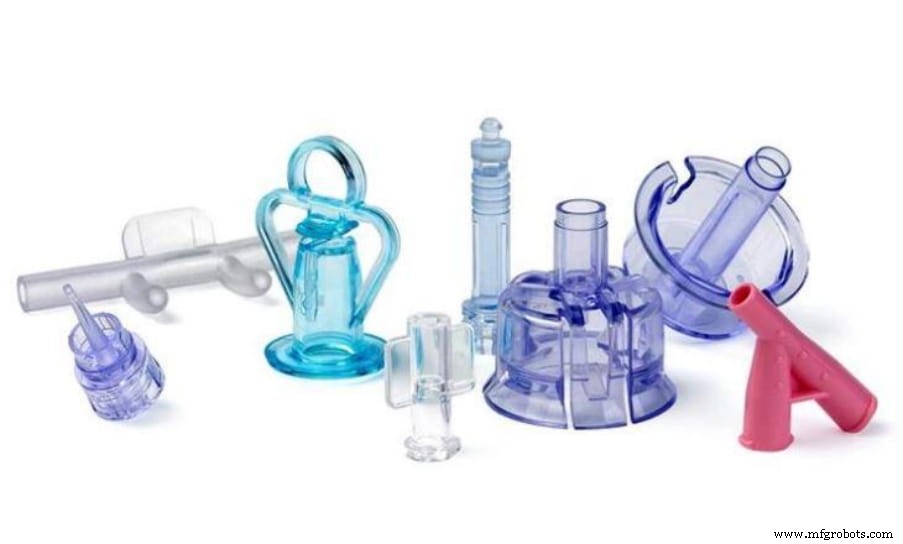
命に関わるデバイス、酸素供給ユニット、その他様々な重要医療コンポーネントは、賭けられているものが大きいため複雑な設計を持っています。 こうした用途では、様々なアンダーカット成形技術が、お客様の特定部品の全体的な製造性を損なうことなく、最高の性能を確保するのに設計者を支援します。
2. コンシューマーエレクトロニクス
ほとんどのコンシューマーエレクトロニクスはプラスチックハウジングに依存しています。耐久性があり、長寿命で、絶縁性があり、何より経済的だからです。 しかし、プラスチックハウジングには内部ハウジングへのアクセスや、ユーザー向けのボタン、スイッチ、その他様々な要素を追加するために多数のアンダーカットが必要です。
多くの場合、美観に関連する問題のために二次加工を選択できません。 例えば、携帯電話設計者は、設計が機能的かつ魅力的であることを保証しなければなりません。
3. 設計要件
設計者はアンダーカット設計時に特定の慣習を遵守しなければなりません。 第一に、機能を除去するのに十分なスペースがあるように配置すべきです。
サイドアクションは、例えば、詰まるリスクがあるほど緊密に配置すべきではありません。 ハンドピンチ要素がある場合、オペレーターがアクセス可能でなければなりません。
アンダーカット射出成形の主な課題
設計、材料、プロジェクト要件は、アンダーカットプラスチック射出成形における重要な課題です。
設計面では、セットアップが複雑になればなるほど、より多くの合併症が見られます。 全てはそこから始まります。 ドラフト角、キャビティ、その他複雑な角度は最高のパフォーマンスのために管理する必要があります。 また、ハンドロードのコーティングにも適切な材料が必要で、射出プロセスでの合併症リスクを最小限に抑えます。
二つ目の課題は材料から来る可能性があります。 経験則では、材料が剛性であればあるほど、抽出プロセスでより多くの問題に直面します。 さらに、選択した材料の全体的な柔軟性と弾性も、アンダーカット成形を最適化するために使用できるソリューションのタイプを決定します。
最後に、もう一つの重要な課題はプロジェクトの美観要件から来る可能性があります。 射出成形品の目立つパーティングラインやその他の美観上の問題を望まない部品を扱う場合、使用できる設計ソリューションには制約が生じます。 結果として、より多くの合併症を抱えることになります。
RapidDirectの支援でアンダーカット成功を実現
アンダーカットプラスチック射出成形プロセスには、適切な製造パートナーだけがナビゲートできる一連の合併症と複雑な要件が伴います。RapidDirectは最新鋭の設備と最も経験豊富なチームを備え、全ての要件に対応し、最高の一貫性と最良の価格で結果を提供します。
RapidDirectは単に射出成形サービスを提供するだけではありません。 部品設計を最適化し、複雑さを最小限に抑え、迅速な結果を得るための全体的な最善の行動を認識するのに役立つ詳細なDFM解析を提供できます。
今すぐRapidDirectを始めましょう! 設計ファイルをアップロードし、材料要件とプロジェクト詳細を設定するだけです。
よくある質問(FAQ)
射出成形でアンダーカットを避けるには?ほとんどの場合、単純に設計アプローチに帰着します。 エンジニアは、機能性を維持しながらターゲットを絞った設計アプローチでアンダーカットを省略できる場合があります。 他の場合、アンダーカットが絶対的な必要条件で、運が悪いこともあります。 その場合、本記事で強調した多数の技術を用いてアンダーカット射出成形を促進できます。
複数のアンダーカットを持つ複雑な設計の場合、部品を複数コンポーネントに分割すべきか?これは全ての要因を考慮した上で最終決定すべきです。 理解できるように、一部の部品は非常に複雑になり、いくつかの管理可能な部品に分割する以外に選択肢が残されないことがあります。 しかし、これは追加の人件費と時間を犠牲にします。 さらに、適切なアンダーカット射出金型で単一のより精密な部品を製造できた可能性も常にあります。 マルチコンポーネントアプローチを検討する前に、全ての選択肢を尽くしたことを確認してください。
樹脂
- ダイカスト vs 射出成形:あなたの製品に最適なプロセス選び
- 精密プラスチック射出成形:耐久コンポーネントの効率的生産
- 少量射出成形:コスト効率の良いプロトタイプのための3Dプリント実践ガイド
- 射出成形コスト見積もり完全ガイド
- 反応射出成形(RIM):プロセス、メリット、用途
- CNC加工 vs 射出成形:プロジェクトに最適な製造方法の選び方
- 金属粉末射出成形(MIM):プロセス、用途、メリット
- 3Dプリントは射出成形に取って代われるか?専門家の分析
- 「Glassomer」ガラス射出成形技術─ 溶融・研削・エッチング不要で複雑形状ガラス部品を量産
- 射出成形を徹底解説:専門家動画と実践ガイド
- 高粘度PEEKコンパウンド:射出成形と押出成形に最適