



少量射出成形の最適化:精度と効率を高めるベストプラクティス
少量射出成形(LVIM)は、確立された従来の射出成形を新たな視点で捉えたものです。長らく、部品数50万〜数百万個の大量生産と結びついてきました。しかし、新しいCNC技術、タッチプローブ、その他の革新により、少量ロット向けの射出成形金型ツーリングの作成が可能になりました。
射出成形金型ツールの設計
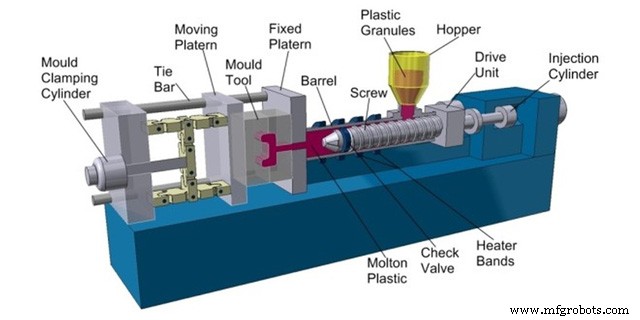
まず、従来の射出成形がどう設計されているかを見て、プロセスの何を変えて大量生産から少量生産の領域へ移行させたかを理解しましょう。従来の射出成形と少量射出成形で使用されるプロセスとツールは、実はかなり似ています。
成形ツールは3つの主要要素で構成されます:溶融プラスチックを所望の形状に成形する射出金型;金型の固定側・可動側を保持し、シフトと段差不良を防ぐクランプシステム;プラスチック供給システム。供給システムは、ヒーターに囲まれた供給スクリューと、ペレットを収めたホッパーで構成されます。
射出成形プロセス
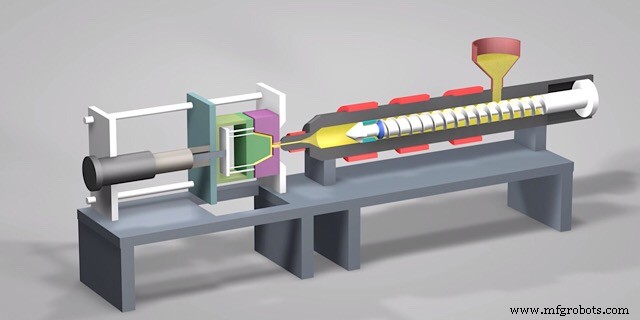
プロセスは以下のように進行します。ペレットがホッパーからスクリューに落下し、同時に溶融・キャビティへ供給されます。キャビティは必要な圧力に達するまで溶融プラスチックで充填されます。その後、部品が十分に冷却されると、クランプシステムが金型を開き、部品が離型されます。不要な部分(ゲート跡等)を機械的に除去し、次のサイクルへ進みます。ワークフローが確立されれば、1個あたりわずか数分で製造可能です。
少量射出成形 vs 従来プロセス:違い
従来の射出成形プロセスがわかったところで、ラピッド版との違いは何か? 最も高コストなのは製品キャビティを含む金型です。通常、これは長寿命化を目指して作られます。特殊焼入れ鋼を使用し、熱処理と加工で優れた硬度、精度、部品表面仕上げを実現します。キャビティは加工が難しく(大工具が入らず、小工具は折れやすい)、金型の固定・可動側は精密に合わせる必要があります(ズレると部品中心に段差が生じます)。
熱処理済み焼入れ鋼金型のコストは莫大で、製造時間も膨大です。射出成形の結果は品質面ではニアパーフェクトですが、金型コストが膨大な製品ボリュームで償却されるまで採算が取れません。
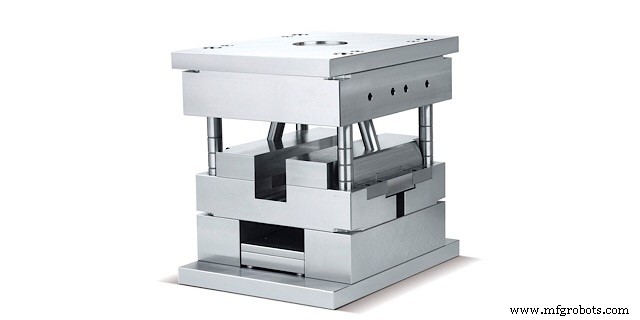
そこへラピッドIM(RIM)が登場し、従来IMの弱点を直撃します。ラピッドIMは金型コストの削減を狙います。通常、より柔らかい金属(アルミニウム合金など)で製造し、分割数を増やします。その結果、金型は大幅に安価になりますが寿命は短く、少量・低コスト射出成形に最適です。
ラピッド射出成形の利点
ラピッド射出金型の製造もかなり困難です。シリコンキャスト金型や3Dプリントよりは確実に難しいです。しかし、RIMには他のラピッドプロトタイピングプロセスにはない多くの利点があります。
高精度な形状再現性
射出金型は非常に高圧にさらされます。これにより、他の少量製造技術と比較して、金型内のプラスチックがより強く押し付けられます。これにより、極めて微細な形状や薄肉部品の製造が可能になります。高圧によりプラスチックがキャビティをより良く充填し、エアトラップが残りません。
高効率
射出成形自体は、他のプラスチック製造プロセスよりも大幅に高速です。金型が完成すれば、他のプロセスより高品質ながら、1個あたり1時間未満で成形できます。また、金型が数百万ショットには耐えられなくても、数万ショットには耐えられます。
高強度
射出成形では、フィラー(プラスチックを硬化させる特殊な微小粒子)を使用できます。フィラーは成形時のプラスチック密度を下げ、成形後の部品強度を高めます。強度と剛性が求められる箇所では、射出成形には他の成形プロセスにはない利点があります。射出成形機は、システムに大きな変更を加えずに、同一形状の部品を複数の材料で生産できます。
高い柔軟性
ラピッド射出成形は柔軟性の高さで知られます。金型キャビティは通常別体部品なので、設計変更が必要な場合、キャビティ設計を変更するのがずっと容易です。これは、実使用テスト用のサンプルロットを製造する後期プロトタイピング段階で良い選択肢となります。さらに、熱処理鋼よりアルミニウム金型の方が調整しやすいです。
少量IM用材料
LVIMは材料面では従来成形を踏襲しています。アルミニウム合金は、現代産業で使用されるあらゆる工業用プラスチックより融点と熱安定性が高いです。最も一般的なIM材料は、ポリプロピレン(PP)、ABS、ポリアミド(ナイロン)、高密度ポリエチレン(HDPE)、ポリカーボネート(PC)です。さらに、IMプロセスの柔軟性により、1つの金型で設計変更なしに複数のプラスチック材料を使用できます。成形パラメータのみを変更すればよいのです。
少量射出成形のための設計
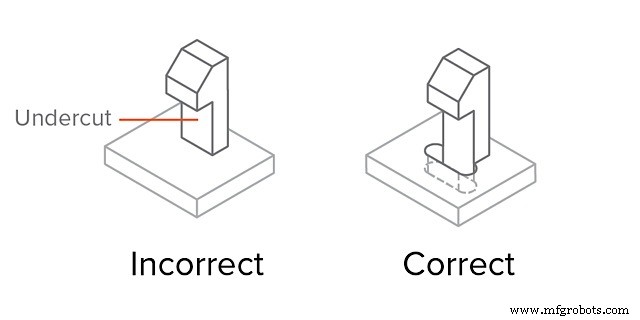
少量プラスチック部品生産のための設計は、従来プロセスの設計と類似しています。主なポイントは、キャビティ(空洞)を防ぐため肉厚を均一に保ちつつ、同時に部品厚が厚くなりすぎないよう抑えることです。もう一つ重要なのは、部品離型のための要素を考慮することです。垂直壁は90度ではなく85〜87度にし、すべての鋭角にはフィレットを設けます。他の重要な問題はアンダーカットとシャットオフです。これらは垂直壁から張り出した要素や垂直ポケットです。これらはあらゆるコストをかけて防止すべきです。アンダーカットを残すより、穴を開けて防止する方が良いです。
コスト分析
前述の通り、射出成形の初期コストの主役は金型コストで、変動コストは材料費です。後者は部品品質を犠牲にせずに材料費を下げるのは難しく、IMプロセスでの材料ロスは最小限です。しかし、初期コストは変動させて目標とする射出成形コストを達成できます。
初期コストを制御する方法は、金型の品質と堅牢性を変えることです。キャビティに柔らかいアルミニウム合金を選べば、切削性が向上しリードタイムが大幅に短縮されますが、耐久ショット数は減ります。また、金型をキャビティと金型ベースに取り付けるブロックのアセンブリ構造にすれば、金型部品を同時並行で製造できリードタイムを短縮できます。しかし、分割面の追加で精度が下がり部品品質は悪化します。基本的に、リードタイム、金型堅牢性、部品品質という3つの関連パラメータのトレードオフから選択することになります。
WayKenができること
WayKenでは、わずか2〜5週間で特定材料の部品を作れる少量射出成形サービスを提供しています。さらに、高速加工、EDM、豊富な材料選択肢を活用すれば、複雑で複雑な部品をより速く、より低コストで入手できます。したがって、ラピッド射出成形は実に経済的で効率的です。
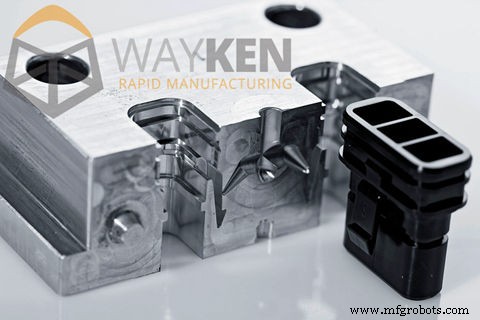
また、お客様からお見積り時に、生産に向けてより良い建設的な提案を求められるケースもあります。例えば、肉厚が厚すぎる場合は薄くするよう提案したり、肉厚が厚すぎると離型時に収縮が発生するため、将来の量産品質チェック用に収縮の限度見本が必要になることを説明したりします。
産業技術
- 射出成形コスト見積もり完全ガイド
- トップ射出成形企業がデジタルマーケティングでビジネスチャンスを拡大する方法
- 射出成形の10大一般的欠陥と防止対策
- 反応射出成形(RIM):プロセス、メリット、用途
- 射出成形 vs キャスト成形:製品に最適なプロセスの選び方
- 射出成形 vs RIM:複雑な設計に最適なプロセス選び
- 鋳造とリアクション射出成形(RIM)の違い:熱硬化性PU生産における主要な差異
- 少量射出成形の主な制約と実践的ソリューション
- 射出成形ゲート6種類と最適選択ガイド
- 射出成形完全ガイド:ペレットから完成品まで
- 射出成形 vs プラスチック切削加工:カスタムファスナーに最適なプロセス選択ガイド