



装甲鋼の高度な製造・加工:優れた軽量防護を実現
装甲鋼の製造と加工
現在、貫徹弾(AP)を減面積重量で撃破できる軽量装甲技術の提供に向けた取り組みが加速しています。これらの多くはアルミニウムやチタンなどの低密度金属の適用を含みますが、利用可能な設備と人員で商用および軍事作戦領域の両方で装甲部品を製造できる能力があるため、鋼合金の選択は多くの弾道および構造用途で依然として競争力があります。これは鋼ソリューションの主要な利点です。
鋼は、靭性、容易な入手性、低コスト、鋳造性、溶接性などの特性により、高密度にもかかわらず最もバランスの取れた高性能装甲材料です。装甲鋼は普通鋼ではなく、高強度と硬度、破壊靭性を兼ね備えています。戦闘時の飛翔体損傷や圧力から物体を保護するために使用され、一般に装甲車両製造用熱間圧延板として使用されます。
靭性、硬度、優れた疲労強度、容易な製造・接合性、相対的低コストといった装甲鋼の主要特性が、装甲車両用材料としての人気を支えています。この鋼の重要な要件は、過匹配砲弾が衝突した際に亜零温度でも構造的完全性を維持することです。したがって、低温衝撃強度が必要です。装甲鋼板の他の重要な考慮事項は、現代の製造・建設技術に適応でき、容易に溶接可能で、多様な形状で製造可能であることです。
化学組成、オーステナイト化と焼戻し温度、鋼粒度が機械的特性と弾道性能に影響することはよく知られています。また、マルテンサイト鋼の機械的特性と弾道性能は、化学組成と熱処理パラメータの制御により最適化できることも確立されています。
装甲鋼は基本的に高強度低合金構造鋼で、貫通抵抗性を付与するために処理されています。この特性は通常、熱処理、特に熱機械処理によって付与されます。鋼の貫通抵抗性は、熱機械処理で得られるテクスチャー強度増大により向上することが知られています。装甲の質量効率は材料硬度とともに増大します。しかし、非常に硬い装甲は脆く、衝撃時に破砕しやすくなります。
装甲鋼の主要合金元素はニッケル(Ni)、クロム(Cr)、モリブデン(Mo)です。この鋼のリン(P)と硫黄(S)含有量は非常に低く(各元素好ましくは0.015%未満)、窒素(N₂)、酸素(O₂)、水素(H₂)などの溶存ガスも非常に低レベルでなければなりません。さらに、介在物レベルが非常に低い清浄鋼で、偏析がないことが要求されます。
鋼装甲は4つの主要グループに分類されます:(i) 圧延同質装甲(RHA)、(ii) 高硬度装甲(HHA)、(iii) 可変硬度鋼装甲、(iv) 穿孔装甲。これら4タイプの中で、RHA鋼が通常ベンチマーク材料と見なされます。RHA鋼は軽装甲車両の従来型装甲と見なされてきました。熱処理前に圧延された高品質合金鋼で、強度と靭性の最適な組み合わせを得ます。
圧延同質装甲(RHA)鋼は、低コスト、信頼性、生産インフラの可用性、構造材料としての併用性、容易な製造性により、世界中のほとんどの戦車で標準装甲であり続けています。この装甲鋼は、熱処理後の焼戻しマルテンサイト組織で使用され続けており、硬化による貫通抵抗向上と焼戻しによる靭性向上、したがって飛翔体衝突に対するエネルギー吸収能力向上を実現しています。
HHA仕様により、現代の連続処理技術を効率的に使用でき、自己焼戻し高硬度鋼の新クラスを提供します。可変硬度装甲鋼は二重硬度装甲(DHA)鋼としても知られ、高硬度前面板と低硬度背面板をロールボンディングして製造されます。ロールボンディングDHA鋼は製造が複雑で、既知の生産制約があります。電渣溶解プロセスによるDHA鋼製造の研究も行われていますが、DHA鋼製造は依然として困難です。
硬度600BHN(ブリネル硬さ)以上の単質超高硬度装甲(UHHA)鋼開発に向けた複数の取り組みが行われており、この方向で鋼冶金の大幅な進歩が達成されています。硬度増大に伴う鋼の弾道抵抗向上は弾道コミュニティで確立されています。UHHA鋼はAP弾撃破能力向上、装甲重量削減、DHA固有の製造困難さ解消が期待されています。
焼入れ焼戻しは、金属または合金の加熱と冷却の組み合わせとして定義され、鋼のミクロ組織を変化させ、処理材料の強度、硬度、靭性を向上させます。オーステナイト領域の鋼を焼入れする冷却速度は、Ms(マルテンサイト生成開始)温度以下まで鋼を冷却するものでなければなりません。鋼のミクロ組織全体がマルテンサイトに変態した後、マルテンサイトの焼戻しを行います。焼戻しプロセスでは、鋼温度をマルテンサイト組織が焼戻される温度まで上昇させます。熱間圧延中の焼入れ焼戻しプロセスでは、仕上圧延温度と焼入れ焼戻し速度を制御し、低合金含有で最適品質グレードの鋼を得ます。その結果得られる低合金焼入れ焼戻し鋼製品は、装甲車両設計者に従来鋼では得られない強度重量優位性と耐摩耗特性を提供します。
装甲鋼の製造プロセス
装甲板製造に用いられる技術は非常に高度でなければなりません。高強度・高硬度鋼の要求が、鋼板製造に利用可能な最も厳格なプロセスルートの一つを必要とするためです。装甲鋼の一次製鋼は、転炉(BOF)または電気炉(EAF)で実施可能です。
転炉では主に溶銑(高炉からの液体銑鉄)とスクラップを原料としますが、電気炉ではスクラップ、直接還元鉄、溶銑を入手性に応じて使用できます。一次製鋼用原料品質は制御が必要です。溶銑使用時は、プロセス要件に従い脱硫、脱リン、脱ケイ素を実施し、溶銑中の硫黄、リン、ケイ素を低レベルに確保することが望ましいです。これらの元素除去は転炉製鋼時のスラグ品質形成を助けます。製鋼用スクラップは清浄で高密度でなければならず、トランプ元素量も非常に低くなければなりません。
装甲鋼製造・加工のフローシートを図1と図2に示します。図1はスラブ製造段階までのプロセス、図2は圧延、熱処理、板検査プロセスです。
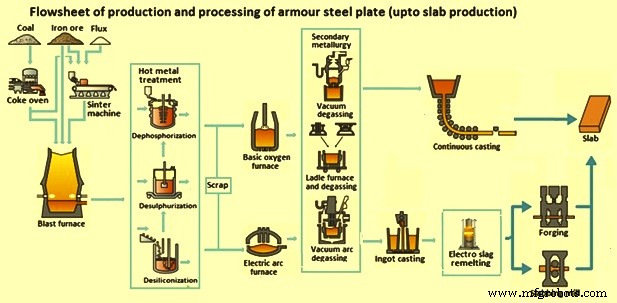
図1 装甲鋼板製造・加工フローシート(スラブ製造まで)
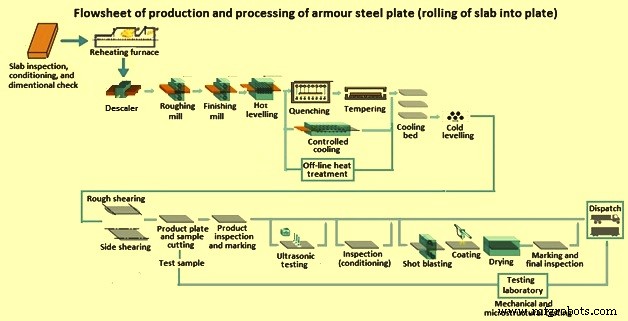
図2 装甲鋼板製造・加工フローシート(スラブから板への圧延)
装甲鋼の溶製と鋳造
転炉または電気炉で液体鋼を製造後、二次精製装置で処理します。二次精製目的は:(i) レードル内溶鋼化学組成と温度の均質化、(ii) 脱酸(キルド)による酸素除去、(iii) 過熱調整(連続鋳造適温への加熱/冷却)、(iv) フェロアロイと炭素添加による溶鋼化学調整、(v) 真空脱ガスによる水素・窒素ガス除去、(vi) 非金属有害化合物のスラグへの浮上除去、(vii) 残留不純物組成変更による鋼ミクロ組織改善です。二次精製は圧延後の鋼所望機械的特性達成に必要です。
装甲品質鋼製造時、通常使用される二次精製プロセスには真空脱ガス、レードル炉とレードル脱ガス、真空アーク脱ガス、電渣再溶解があります。二次精製プロセス中も、溶鋼の洗浄・攪拌とさまざまな材料注入がレードルで行われ、均質化と精製が実施されます。二次精製は連続鋳造機での円滑な溶鋼鋳造と健全スラブ製造にも必要です。
鋼連続鋳造は、液体鋼を半製品であるスラブ(装甲鋼の場合)に凝固させ、圧延機で後続圧延するプロセスです。連続鋳造操作は、与えられた組成の液体鋼を、鋳型操作、スプレー冷却ゾーン、矯正ゾーン操作などの操作群を通じて、与えられたサイズのスラブストランドに変換します。鋳造スラブ厚さは、板圧延時に最小限の圧下で済むように設定されます。
連続鋳造機主要設備は:(i) レードルターレット(ターレット計量システム、レードルカバーマニピュレータ付)、(ii) タンディッシュとタンディッシュカー(タンディッシュ計量システム、タンディッシュ予熱器、乾燥機付)、(iii) 鋳型と鋳型振動(鋳型レベル制御、電磁攪拌付)、(iv) 二次冷却(ストランド冷却、ストランド拘束、ガイド)、(v) 引き抜きと矯正ユニット、(vi) ダミーバー、ダミーバー駐車、ダミーバー切離しロールユニット、(vii) ピンチロールとトーチ切断ユニット、(viii) 製品識別システム、(ix) ローラーテーブルと製品排出システム(冷却床、ローラーテーブル、排出グリッド)です。
低合金装甲鋼鋳造では、清浄鋼製造が重視されます。また、鋳造製品のミクロ組織と組成均質化に高い要求があります。化学組成、凝固条件、鋳型内溶鋼流動特性が鋳造製品表面品質と内部構造に影響します。電磁攪拌(EMS)技術適用により、ストランド内等軸晶帯形成が促進され、凝固構造微細化、介在物含有量低減、表面・サブサーフェス・内部構造品質向上が図れます。
装甲鋼用スラブは、電渣溶解、幅広インゴット鋳造、インゴット鍛造によるスラブ化ルートでも製造可能です。インゴット鋳造時に液体鋼凝固進行に伴い炭素偏析が凝固方向に発生するため、電渣溶解プロセスが必要です。ただし、このルートはスラブ製造コストを増大させます。主に小規模生産に適しています。さらに、鍛造でスラブ製造するため、内部構造が健全です。
レードルターレットから鋳造製品排出まで全タイプの制御を備えた最新スラブ連続鋳造機は、実質的に表面・サブサーフェス欠陥のない非常に健全なスラブを製造します。しかし、装甲鋼の重要性から、冷却後スラブは目視、磁粉探傷、超音波探傷検査を受け、表面、サブサーフェス、内部欠陥を特定します。連続鋳造スラブ内部欠陥は、熱機械加工時の鋼性能や最終製品機械的特性に強い影響を与える可能性があります。したがって、欠陥特定、定量化、特性評価が重要です。欠陥特性評価には異常の密度、分布、タイプ、位置が含まれます。
検査により鋳造スラブを3カテゴリに分類:(i) 圧延可能なプライムスラブ、(ii) スカーフィングまたはグラインディングで除去可能な軽微表面欠陥スラブ(圧延適合化)、(iii) 許容できないサブサーフェス・内部欠陥スラブ(圧延拒否、再溶解用スクラップ)。
板ミルでのスラブ圧延
検査後スラブは、鋼の塑性変形と圧延に適した約1,150〜1,200℃で再加熱炉で加熱されます。ウォーキングビーム型再加熱炉が省エネとスラブ均一加熱で好まれます。再加熱炉には廃熱回収設備が必要です。また、スラブ温度制御用燃焼制御と効率運転に必要なその他制御も装備必須です。
加熱スラブは板圧延機で圧延されます。板ミルは通常、単立てまたは2立て構成の4ハイリバース圧延機です。圧延スタンドには通常、板幅制御用エッジャーロールが付属します。板は規定厚さまでリバース圧延スタンドで圧延され(板をロール隙間に繰り返し通板)、上下ロール隙間を段階的に狭めながら、一般に複数パスで圧延します。板をロール隙間に通す動作をパスと呼び、各パスでの板厚減少量を圧延圧下と呼びます。圧延中の厚さ減少は複数パスに分配されます。スラブ厚さから製品厚さまでのパス数と各パス圧下を決定するプロセスを圧延パススケジュールと呼びます。仕上圧延温度は材料特性により必要パス数に影響し、冷たい材料は硬くなります。
通常厚さ製品(平板)では、圧延パス中に上下ロール隙間を変化させずにミル制御することで、全長同一厚さを得ます。
圧延開始・終了温度がプロセス安定性を決定し、冷たい材料は熱い材料より大きな圧延力を必要とします。したがって、厚板より冷却速度が高い薄板は、特に温度降下が大きい薄板で圧延プロセスを不安定にする可能性があります。
ミルスタンド、板冷却システム、全下流ミルセクションは、高強度板が製造・加工され、最高品質最終製品が得られるよう設計されなければなりません。
スクリューダウンと自動隙間制御は、設定厚さに応じてロール隙間調整する圧延機主要部品です。各板サイズごとに、適切なロール隙間、ロールフォース、ミルモジュラスを含む独自のパススケジュール計算があります。
薄板圧延では、板ミルに自動形状制御、平坦度制御、板厚制御設備が必要です。薄板圧延は一般に2立てで、仕上スタンドが最終パスを担当します。また、オンライン板厚測定器による厚さ測定も必要です。
圧延板は熱間レベラーでレベリングされてから熱処理セクションに入り、熱処理後は冷間レベラーでレベリングされます。鋼板の良好な平坦度は、冷却時に水が鋼板と衝突する距離と水流に影響するため望まれます。冷却装置前設置の熱間レベラー機能は、冷却前鋼板平坦化です。一方、熱処理セクション後設置の冷間レベラーは、冷却で悪化した形状を矯正し、後続プロセスへの容易な移送を意図しています。
装甲鋼圧延時、仕上圧延温度は従来熱間圧延板より低く設定されます。これは圧延プロセス中に温度調整待機時間が必要になることを意味し、待機時間は厚い製品ほど長くなりがちです。
熱処理セクションは、最終鋼特性がこのセクションでの板処理で得られるため、装甲鋼製造・加工で非常に重要です。装甲鋼製造要件を満たすため、3つのアプローチが用いられます。
第1アプローチでは、熱処理を板ミルオフラインで実施します。このアプローチでは、板をオーステナイト化温度域まで加熱します。粒成長防止のため加熱制御が重要です。板が均質オーステナイト組織を達成後、所定冷却速度で水焼入れし、マルテンサイト鋼組織を得ます。焼入れ鋼は所望特性達成のため低温焼戻しされます。
第2アプローチでは、圧延直後の鋼を加速制御冷却します。この場合マルテンサイト組織は回避され、非常に微細粒ベイナイト組織を目指します。このアプローチでは非常に高い硬度は達成できませんが、高強度と優れた靭性を両立できます。
第3アプローチでは、圧延直後に焼入れ焼戻しをオンラインで実施します。このアプローチでは板加熱が不要ですが、板ミル圧延速度と焼入れ焼戻し時間が一致するか、一方が他方完了を待つ必要があります。また、熱処理パラメータ制御のため放射温度計をふんだんに用いた適切な制御が必要です。さらに、熱処理セクションは制御システムを通じて圧延操作と密接に連携し、装甲板特性を効果的に制御する必要があります。
焼入れ焼戻し作業中のピンチロールは、鋼板を挟持し、冷却/加熱時の板変形抑制による均一冷却/加熱促進、板形状改善、冷却ゾーン確保の機能を持ちます。鋼板焼入れ時、仕上冷却温度と冷却時間はサイズと目標材料により大きく異なるため、冷却装置冷却ゾーン長さ調整が必要になります。ピンチロールは冷却ゾーン下流への冷却水流を決定し、冷却ゾーン外での鋼板上滞留水による不均一冷却を防ぎ、冷却ゾーンと非冷却ゾーンを分離します。
水焼入れユニットは水沸騰曲線の影響を受けるため適切に設計する必要があります。高温鋼板冷却時の水冷却能力は、いわゆる沸騰曲線(図3)で表される特性挙動を示します。高温域では鋼板と水の間に蒸気膜が存在し、膜沸騰状態となり、高温域にもかかわらず冷却能力はわずかに低下します。鋼板温度低下に伴い水が鋼板と接触し始め、さらに温度が下がると水接触面積が拡大し、移行沸騰域に入り冷却能力が増大します。板温度がさらに下がると核沸騰域に入り、気泡生成が主要役割を果たします。鋼板冷却では移行沸騰域冷却が重要です。この域では冷却能力が板温度低下とともに増大するため、初期冷却で発生した板内不均一温度分布が拡大し、仕上冷却温度も各板で変動します。
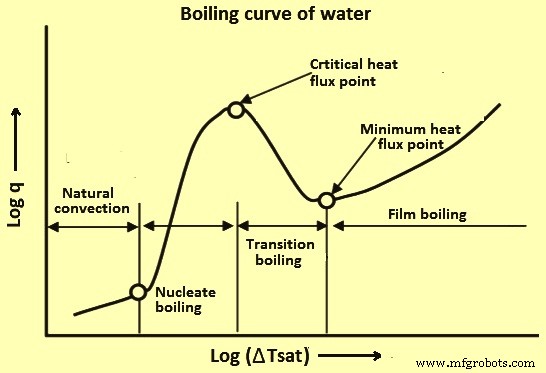
図3 水の沸騰曲線
水焼入れユニットは水沸騰曲線の影響を受けるため適切に設計する必要があります。水焼入れユニットに必要な機能は幅広く、高速冷却能力が必要です。したがって、広幅板の均一高速冷却に高水流量が必要なため、多数のスプレーノズルを装備必須です。また、運転条件と目標鋼板品質に応じて、仕上冷却温度(Mf温度)を移行沸騰域のどこかに設定する必要があります。
板が所望の強度、硬度、靭性達成のため必要な熱処理を受けた後、矯正機で再矯正し、フローシート示すようにせん断・切断、サンプル採取、試験・検査、必要に応じショットブラスト、塗装、マーキングなどの仕上げ作業を実施します。板は出荷前最終検査を受けます。
試験では、規格要求されるすべて試験を実施し、板が寸法、寸法公差、ミクロ組織、強度、硬度、靭性について規格規定値に適合することを確認します。圧延ミル検査室には必要なすべての試験・検査設備を備え、圧延板の必要試験・検査を実施可能でなければなりません。
製造プロセス