



鋼中非金属介在物の理解:原因、種類、二次精錬における低減対策
鋼中非金属介在物と二次精錬
非金属介在物(以下「介在物」という)は、硫黄や酸素など少なくとも1つの非金属成分を含む化学化合物です。鋼中では、原材料由来または製鋼工程で混入する酸化性物質が溶鋼中に存在するため、介在物は望ましくないものの、主に避けられない相として形成されます。介在物は、溶鋼を扱うほぼすべての処理工程において、熱力学的に有利な条件下で多様なタイプに形成されます。
介在物の有害影響
介在物の有害性は、その化学組成、体積分率、分散状態、形態に大きく依存します。一般に、大型で破砕困難、高融点の介在物が最も望ましくありません。一方、微小で破砕しやすいもの、または低融点のものは比較的許容されます。これは、低融点または破砕可能な介在物が、連続鋳造・凝固後の熱間・冷間圧延(加工工程と圧延比の効果)や熱処理において、変形・微細化・消失しやすいためです。
主要な介在物の種類
製鋼における主な介在物は酸化物と硫化物です。これらは製鋼プロセスの結果として生成され、鋼の不可欠な構成要素となります。酸化物は一般に有害と見なされますが、硫化物は切削性などの鋼特性を決定する上で複雑な役割を果たします。
介在物がもたらす品質問題
硫化物による切削性向上など、一部の用途で介在物が意図的に利用される場合を除き、介在物は一般に鋼製品の機械的特性と表面品質を劣化させ、ノズル閉塞や製鋼・成形工程の障害を引き起こします。硫化物・酸化物介在物の存在により、延性、靭性、異方性、成形性などの機械的特性が悪影響を受けることは広く認識されています。鋼基地内に残存する介在物は機械的特性を損ない、材料破壊の原因となります。
連続鋳造鋼製品に求められる品質要求は、欠陥ゼロ製品の生産と加工性能向上による生産性・効率向上のニーズに応えるため、近年ますます厳しくなっています。
溶鋼中の介在物の存在は、製鋼起因の品質欠陥をもたらす主要因の一つです。直接的に製品欠陥を生じさせるだけでなく、ノズル閉塞を通じて鋳型内溶鋼の流れの変動や鋳造パウダーの巻き込みなどの操業異常を招き、間接的に製品欠陥を誘発します。
「清浄鋼」の定義と清浄度評価
「高清浄度鋼」は、用途により要求される品質特性が異なるため、単純に定義できません。許容介在物サイズ、組成、量も鋼種用途によって異なります。「清浄鋼」という用語は慎重に用いられるべきです。その理由は、(i)用途ごとに清浄度要求が異なる、(ii)製鋼操業ごとに達成清浄度が異なる、(iii)一般的に「介在物が全くない鋼」と文字通り解釈されがちだからです。
「清浄」の定義は絶対的ではなく、個々の製鋼プロセスと最終製品の使用環境に依存します。したがって「清浄鋼」の定義は製鋼メーカーと用途によって可変的です。この可変性ゆえに、より正確には(i)溶質元素(S、P、N、O、H)レベルが低い「高純度鋼」、および(ii)スクラップ由来の不純物元素(Cu、Pb、Zn、Ni、Cr等)レベルが低い「低残留鋼」として区別して議論することが提案されています。
鋼清浄度は、操業面と製品性能面の双方に影響を与えます。「清浄鋼」は通常、(i)低溶質元素レベル、(ii)制御された残留元素レベル、(iii)製鋼・取鍋精錬・鋳造・圧延で生成される酸化物介在物の低頻度、を満たす鋼を指します。
清浄鋼とは、酸化物介在物と相関する製品欠陥の発生頻度が低い鋼です。さらに近年は、製品特性と特性の安定性を向上させるため合金元素組成が厳密に管理されている鋼としても理解されています。高純度・低残留・清浄鋼の生産における唯一の不変の目標は、溶質元素と残留元素の継続的な低減、および介在物の頻度・分布・サイズの管理です。
清浄度評価の課題
鋼中の清浄度評価には問題があります。巨大(マクロ)介在物は数が少ないため検出が困難です。一方、微小(ミクロ)介在物は数がほぼ無限大で、サイズが小さすぎて検出がほぼ不可能です。5μm(0.005mm)が、許容される微小介在物と潜在的に有害な巨大介在物の境界と見なされています。これらの散発的な巨大介在物こそが、清浄鋼生産における製鋼所の最重要品質課題です。
清浄鋼は、酸化物・硫化物介在物の低減とその組成・形態制御に加え、リン、水素、窒素含有量およびその他微量元素の低減も必要です。清浄鋼の概念は議論の余地があるとされることもあります。清浄度は相対的であり、「鋼の清浄度は美しさと同様、見る人の目にある」との指摘もあります。また、介在物が少ない鋼が常に優れた性能を示すわけではないという印象を与える懸念もあります。
鋼種別の清浄度要求
用途ごとに異なる鋼種が生産され、各鋼種の清浄度レベルは介在物の個数、形態、組成、サイズ分布に依存します。例えば、快削鋼や再硫化鋼では、介在物を完全除去するのではなく、切削性向上のために形態を制御します。したがって、各鋼種における許容介在物レベルや清浄度についてバランスの取れた見解を持つことは、製鋼側とユーザー側の双方にとって技術的・経済的に極めて重要です。大部分において、清浄鋼は顧客の仕様・要求を介在物特性の観点から満たすために求められます。
鋼中の介在物存在は製鋼プロセスと不可分です。その影響は一般に有害と見なされますが、時に有利にも働きます。どちらにせよ、介在物の存在は製鋼プロセスの一部であり、最終鋼特性の向上に活用すべきです。
介在物の生成と制御
介在物の化学組成と体積分率は、(i)一次製鋼、(ii)二次精錬、(iii)連続鋳造操業という製鋼工程の各ステップの管理によって決まります。したがって、介在物の個体群は、適用操業パラメータと生産鋼種の特性との関係に依存します。
起源により、介在物は酸化粒子、耐火物破片、トップスラグ巻き込み、再酸化生成物などに分類されます。除去手法として、取鍋撹拌、スラグ精錬、タンディッシュ操業、連続鋳造鋳型操作など多様な方法が適用されます。鋳型での除去は、溶鋼が凝固し介在物の浮上機会が少ないため困難です。介在物除去と最終分布は、介在物特性、溶鋼中での輸送挙動、介在物と凝固シェルの相互作用に大きく依存します。したがって、介在物の捕捉と最終分布の理解は、清浄度と製品品質管理の鍵となります。
二次精錬における介在物除去メカニズム
二次精錬の機能の一つは、プロセス中の溶鋼脱酸で生成された介在物を除去することです。一度溶鋼に取り込まれた介在物は、除去されるまで(i)浮上、(ii)分離、(iii)溶解の3段階を経ます。第一段階では介在物が鋼/スラグ界面まで輸送され、第二段階で鋼の表面張力が破れ、介在物が界面で安定化します。最終段階で介在物がスラグに完全取り込まれ、溶鋼への再巻き込みが防止されます。後段2ステップが失敗すると、取鍋やタンディッシュ内の流れパターンにより、介在物が溶鋼浴に再巻き込みされます。
研究によれば、固体介在物の分離フェーズは極めて速やかです。標準的スラグ条件下で、浮上後の固体介在物が鋼の表面張力を破る時間は0.0007秒未満です。一方、介在物が鋼/スラグ界面に到達するには最大7秒かかります。この時間差は、液体介在物と液鋼の接触角が小さいためです。対照的に、液体介在物はスラグと混和性があるため溶解時間は無視できます。したがって、第3段階の溶解は固体介在物の除去において最も顕著な律速段階となります。固体介在物はスラグ中の溶解度が限られるため、スラグの理化学特性、温度勾配、量に敏感です。よって、固体介在物の除去挙動は物質移動、反応速度論、スラグとの化学相互作用によって制御されます。溶解段階での諸因子分析は、スラグの介在物吸収能力を説明する上で不可欠です。
取鍋精錬における主要因子
二次精錬ではスラグ、鋼、取鍋が関与するため、これらの組成が最終鋼特性達成の重要因子となり、介在物の化学組成、体積分率、分散、形態に決定的影響を与えます。介在物の理化学特性に影響する主要因子を図1に示します。
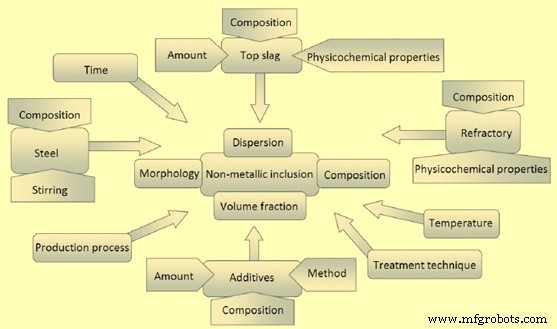
取鍋処理中の介在物個体群の時間変化は複雑です。凝集、気泡付着、界面捕捉による除去効果は、取鍋処理中に発達する介在物個体群の組成、相、形態に強く依存するため、取鍋処理中に洗浄・浮上処理がより効果的な時間帯が存在します。これらの最適処理時間を活用する取鍋処理戦略の構築は、浮上処理後の添加物清浄度、再酸化制御、撹拌時のスラグ巻き込み制御、鋼移送時の再酸化防止効果に最終的に依存します。
取鍋処理工程
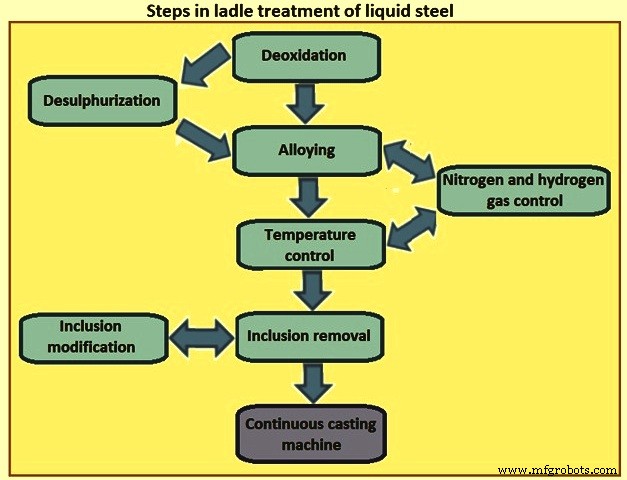
取鍋処理は、低介在物含有で、製品や製造プロセスに有害でない組成・形態の介在物を持つ鋼生産の鍵プロセスです。しかし、清浄鋼生産と相反する機能も果たします。主な取鍋処理ステップには、鋼とスラグの脱酸、脱硫、合金添加、連続鋳造機への移送温度調整、溶解ガス(N、H)制御、介在物改質、介在物除去などがあります(図2)。
脱酸法と介在物生成
製鋼における脱酸法は、取鍋処理中に形成される介在物タイプに重要な役割を果たします。多くの棒鋼・形鋼製品ではSi-Mn脱酸(Si-Mnキルド)、薄板・厚板・特殊棒鋼ではAl脱酸(Alキルド)が用いられます。一部のAlキルド鋼はカルシウム処理によりアルミナ介在物と硫化物介在物を改質し、鋳造性と製品機械特性を改善します。取鍋処理中に発生する介在物は、完全固相、完全液相、または固液混在状態となります。
取鍋冶金や真空脱ガスなどの二次精錬技術は、鋼中介在物を大幅に制御します。取鍋冶金によるスラグ-金属反応制御、微量合金化、介在物形態制御は製鋼プロセスを大きく改善しました。その他、脱酸プラクティス改善、撹拌、真空脱ガス、電気溶解再溶解(ESR)なども清浄鋼製造に寄与しています。また、より効果的・厳格な注湯手順とアップヒルティーミング・有効な注湯シュラウドの使用により、再酸化が大幅に減少し、酸化物介在物が著しく低減されました。
通常、二次精錬完了後は十分なスラグ-鋼撹拌がなく、追加材料投入も困難なため、介在物の形態、体積分率、組成、分散を変更することは容易ではありません。ただし、連続鋳造・凝固工程での鋳型パウダーやタンディッシュ耐火物の微小な影響はあります。以下に二次精錬で用いられる脱酸プロセスを説明します。
Si-Mn脱酸プロセス
シリコマンガン、フェロシリコン、フェロマンガンの組み合わせが通常用いられます。溶解工程で部分脱酸を行い、取鍋で最終脱酸を実施します。この方法は低融点脱酸生成物の形成を促進し、溶鋼からの除去を容易にします。Si-Mn-Si脱酸では固体シリカと液体マンガンシリケート介在物が頻繁に形成されます。与えられた温度で、[%Si]/[%Mn]の臨界比が脱酸生成物タイプに影響します(図3)。図3の曲線左側の組成では固体シリカ、右側(Mn多い)では液体マンガンシリケートが生成されやすくなります。Si-Mn脱酸平衡反応は [Si] + 2MnO = 2[Mn] + SiO2 で表されます。
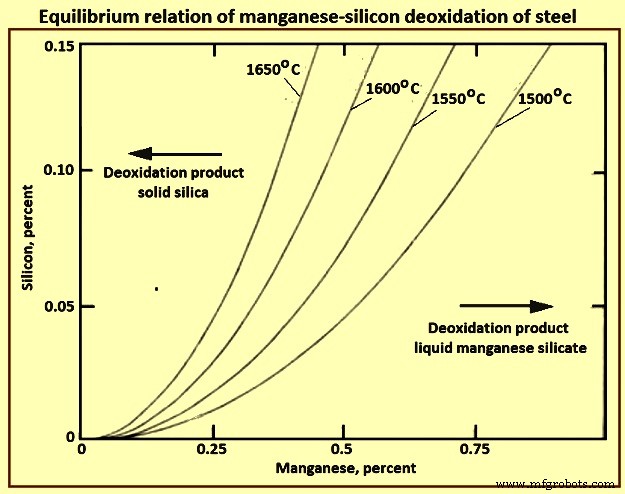
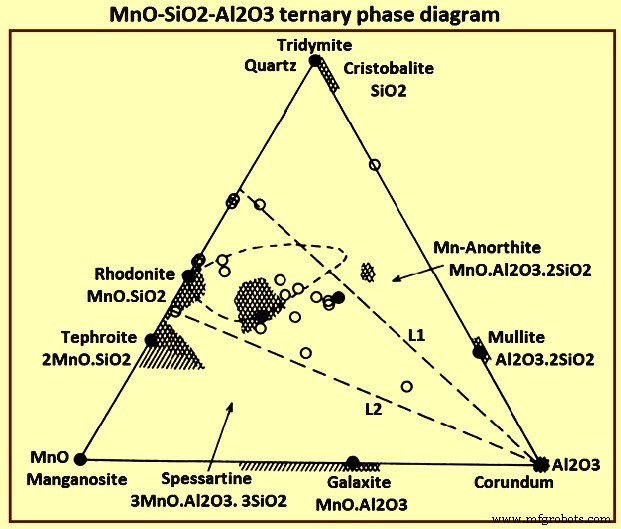
Si/Mn比を下げると液体マンガンシリケート介在物が生成されます。これらはガラス質で、熱間圧延時は塑性変形しやすいですが、冷間圧延では塑性指数が低下し脆くなります。Si-MnとAlを組み合わせた脱酸では、溶解工程でMnとSiをフェロアロイ形で添加し、取鍋でAlを最終脱酸に用います。この系の介在物は、Mn含有量が低い場合は主にアルミナ、シリカ、ムライトで構成されます。しかし、鋼のMn含有量が高い場合、温度上昇とともに液体マンガンシリケートが形成されます。ある研究では、製鋼温度で液体介在物を形成するには、介在物中のSiO2/MnO比17-1.9、対応するSi/Mn比0.47-1.7の組成領域(L1、L2線および最大40%アルミナを表す第3線で限定)が必要とされています(図4)。
アルミニウム脱酸
アルミニウムは製鋼で最も効果的な脱酸剤の一つです。Al脱酸鋼には通常、コランダムなどのアルミナ介在物が含まれます。固体アルミナ介在物は、溶鋼連続鋳造時にノズル閉塞を引き起こすと報告されています。融点が高く製鋼温度で固体であり、硬く圧延時に変形しないか脆性変形します。Al脱酸平衡反応は 2[Al] + 3[O] = Al2O3 です。通常Al棒を溶鋼に添加して脱酸します。
カルシウム処理
カルシウムは酸素に対する強い親和性を持ち、脱酸剤として使用可能です。しかし、沸点1,439℃、1,600℃での溶解度0.032%、同温度での蒸気圧0.183MPaという特性により、脱酸剤としての使用は困難で非経済的です。一方、Ca-AlまたはSi/Mn脱酸との組み合わせでは、活性と融点が低い改質一次介在物が形成されます。このため、製鋼ではカルシウムを脱酸剤よりも介在物改質剤として添加するのが一般的です。ほとんどの鋼種は、合金仕様に応じてCa-Si合金またはCa-Fe(Ni)混合物でカルシウム処理されます。通常、トリミング添加とアルゴン洗浄後に効果的に実施されます。Ca-Si合金ワイヤーをAl脱酸後に溶鋼へ注入します。図5にカルシウム処理による介在物改質の概略を示します。
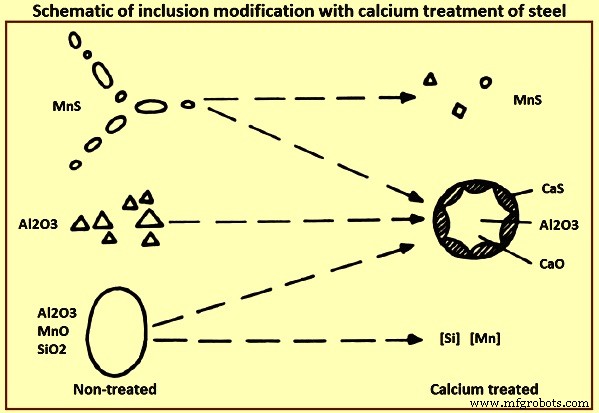
効果的なカルシウム処理後、すべての酸化物介在物は通常何らかの量のカルシウムを含みます。酸化物介在物の本質的改質には、カルシウム処理前の溶鋼中溶解Alと酸素含有量が重要です。必須の改質には15-20ppmのカルシウム下限が必要です。CaO-Al2O3比12:7で、融点1,455℃のカルシウムアルミネート介在物が形成され、製鋼温度で液相として存在します。12CaO·7Al2O3、3CaO·Al2O3、CaO·Al2O3は液相、CaO·2Al2O3とCaO·6Al2O3は製鋼温度で固相です。
カルシウム処理による介在物改質の一般的効果
- マンガン硫化物が個数・サイズとも減少し、性質の異なるCa-Mn硫化物に変化
- 通常硬く角張り、クラスターを形成しやすいアルミニウム酸化物が減少・消失し、複雑なCaO-Al2O3またはCaO-Al2O3-SiO2介在物に置換
- ケイ酸塩が消失し、CaO-Al2O3-SiO2介在物に置換
- 複雑な球状CaO-Al2O3-SiO2介在物が形成され、多くは硫化物リムに囲まれる
カルシウム添加による硫化物改質
硫黄は液鋼中でほぼ無限の溶解度を持ちますが、固体鋼中ではほぼゼロに近づきます。凝固時に硫化物が析出し、特徴的な鋼欠陥を生じます。カルシウムの酸素親和性は硫黄より高く、カルシウムが硫黄と反応するには、鋼中の硫黄活度が酸素活度の約19倍必要と推定され、達成困難です。したがって、カルシウム添加の目的は、硫黄が遊離硫化物として析出せず、カルシウム含有酸化物に結合・析出するよう硫黄放出機構を変えることです。無処理鋼では、硫黄は最後に凝固する液相中で微小MnS粒子として析出し、熱間圧延でストリンガー状に変形します。一方、カルシウム含有硫化物介在物は球状で、熱間圧延で変形しません。
鋼中の介在物改質度合いは、カルシウム処理による二次精錬の本質的特徴です。添加カルシウムの一部は反応して溶解カルシウム(介在物形態)またはスラグ成分として残留し、残りは気化逃散します。添加カルシウムが溶鋼に最大限消費されることが、注入効率とコスト効率の観点から不可欠です。カルシウム回収率の研究はプロセス最適化の重要因子です。
カルシウム処理による鋼特性改善
溶鋼カルシウム処理による鋼特性改善には以下が含まれます:
- MnSを未変形球状(Ca-Mn)SまたはCaSに改質し、横方向および板厚方向の機械的特性を向上
- 高速切削時に工具表面に保護膜を形成し、超硬工具寿命を延ばして切削性を向上
- 表面品質と研磨性を向上
- 大型拘束溶接構造のラメラ割れや、溶接熱影響部(HAZ)のリヒートクラッキング感受性を最小化
- ノズル閉塞を防止・最小化し、鋼鋳造性を向上
介在物は単相または多相で存在します。一般に液体介在物は連続鋳造時に固体介在物ほど閉塞を誘発しません。しかし、介在物の凝集・閉塞傾向は、特定の介在物-金属-ガス-耐火物系の界面エネルギーと接触角に強く依存します。
製鋼操業における硫黄除去と介在物への影響
高炉-転炉一貫製鋼では、酸素活度が低い溶銑予備処理で硫黄除去が可能なため、取鍋処理での硫黄除去必要性は低いです。電炉製鋼では、鋼とスラグ完全脱酸後の取鍋処理で硫黄除去を行います。これにはより積極的な脱酸と強力撹拌が必要です。取鍋脱硫処理要件は、プロセスで形成される介在物の組成と形態に影響を与えます。例えば、強力脱硫処理を受けたAlキルド鋼ではAl2MgO4スピネル介在物が容易に形成され、強力脱酸・脱硫を行わない鋼ではアルミナ(Al2O3)介在物がより一般的です。
介在物除去速度論
介在物の凝集・浮上・捕捉・スラグ層保持速度は、取鍋内介在物個体群の組成、形態、相(固相/液相)の強い関数です。液体介在物はスラグ-金属界面通過後、スラグに溶解しやすいですが、鋼浴中では固体介在物ほど凝集・浮上・スラグ層移行しにくい傾向があります。一般に、液体介在物の方が固体より凝集・浮上速度が低く、全体的除去率も低くなります。
脱酸時の介在物形成
連続鋳造機で鋳造するには、溶鋼中溶解酸素を十分低減し、凝固時のCOガス発生を防止する必要があります。一般的脱酸元素はMn、Si、Al、Caです。これらを組み合わせた複合脱酸も用いられます。場合によってはTi、Zr、希土類元素も使用されます。
各種脱酸剤添加と鋼中酸素の平衡は、熱力学ソフトウェアで広範な元素・濃度・温度範囲で計算可能です。このソフトウェアは複合脱酸平衡計算が可能で、強力脱酸剤で観察される逆行酸素溶解度を引き起こす高次溶質原子相互作用も考慮できます。図6に示すように、介在物が凝集・浮上して鋼から除去されるまでには時間がかかり、バルク鋼成分が平衡濃度に達するまでにも時間を要します。脱酸前の鋼酸素含有量は幅広く変動します。典型的な転炉(BOF)と電炉(EAF)のタッピング時酸素レベルは200-800ppmです。また、タッピング時にMn、Si、Alで部分脱酸を行うこともあります。脱酸剤を溶鋼に添加すると、溶解酸素が脱酸剤と反応して酸化物を生成します:xM(鋼中) + yO(鋼中) = MxOy(介在物)。
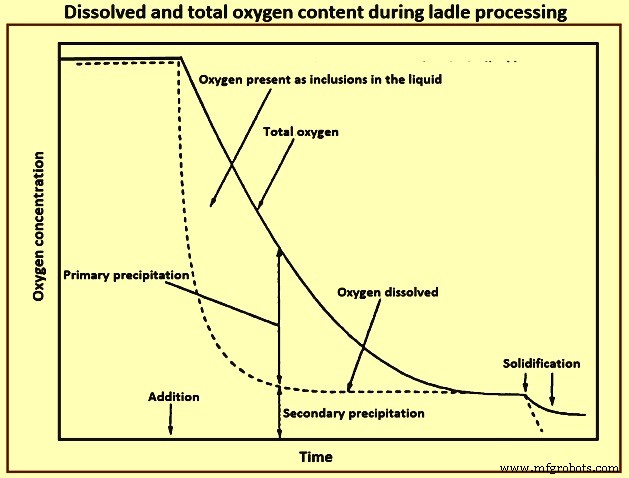
酸化物の核生成は、(i)溶解金属と酸素の過飽和度が高い場合の均質核生成、(ii)製鋼工程で先に形成された介在物上での不均質核生成、(iii)取鍋撹拌用アルゴン気泡上、(iv)取鍋耐火物壁上、で起こり得ます。核生成速度は過飽和度と脱酸生成物/鋼界面の界面エネルギーに影響されます。過飽和比と鋼-酸化物間界面エネルギーは、核生成臨界半径に影響し、脱酸開始時の介在物初期サイズと個数を決定します。
脱酸剤初期添加時に核生成が極めて速やかに起こり、均質・不均質核生成の両方が起こることは一般的に認められています。酸素レベルと形成介在物サイズに強い相関があり、介在物形成初期段階は液鋼中酸素拡散によって制御されます。
アルゴン撹拌取鍋で均一組成に達する時間は数分オーダーですが、核生成時間は通常0.1秒以下です。これは、取鍋内の異なる領域で局所的な脱酸剤濃度と酸素過飽和レベルが異なるため、幅広い脱酸剤添加レベルが混合・分散し、多様な介在物形態が形成されることを意味します。
過飽和がなくなるまで核生成は継続します。この時点で、鋼温度低下、合金元素添加、再酸化イベントでの酸素再導入がない限り、更なる核生成は起こりません。これらの条件下では過飽和レベルは低く、既存介在物上への新規酸化物不均質核生成がより有利です。
脱酸後の介在物進化
介在物の粗大化、凝集、除去
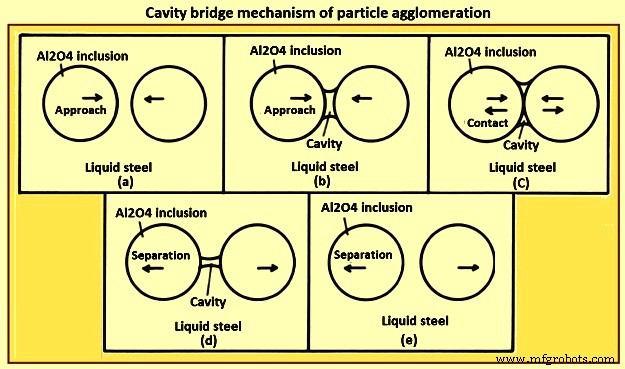
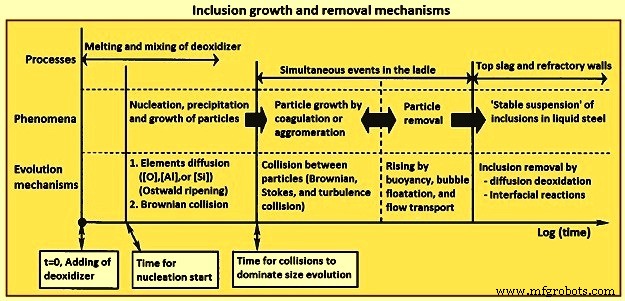
一度介在物個体群が核生成すると、介在物は多様なメカニズムで成長します。平均粒子サイズは、オストワルド熟成、先行核生成介在物上への継続的不均質核生成、粒子凝集によって増大します。ブラウン運動、乱流、速度勾配、ストークス衝突による粒子衝突が凝集を引き起こします。キャビティブリッジも非濡れ性粒子の引力と凝集を促進します。図7は液鋼中酸化物間引力を直接測定した実験に基づくキャビティブリッジ凝集メカニズムを示します。
介在物サイズと密度が、ストークスの法則による浮上除去を駆動します。浮上速度は、大きな介在物直径と、液鋼密度に対する低介在物密度によって強く有利になります。
アルゴン撹拌による上昇気泡も、介在物とアルゴン気泡の濡れ性が付着に有利なら介在物除去を促進します。アルゴン撹拌や電磁撹拌による流体流れも、介在物輸送とスラグ層や取鍋壁への除去を促進します。図8に取鍋からの介在物成長・除去メカニズムの概要を示します。
アルゴン撹拌の介在物除去効果は、多孔プラグ位置、プラグ数、取鍋サイズ、撹拌強度、介在物-鋼-撹拌ガスの接触角などに依存します。一般に液体酸化物介在物は固体酸化物介在物より接触角が非常に小さく、通常90度未満の濡れ角を持ちます。これは粒子凝集と気泡付着メカニズムに影響し、取鍋からの介在物除去速度に影響を与えます。
ある研究では、水モデル系で粒子-流体-ガスの濡れ角によって気泡による流体からの粒子除去率が大きく依存し、濡れ角が90度以下になると除去率が急激に低下することが実証されました。鋼系でも同様の効果があります。アルゴンバブリングは、連続鋳造機タンディッシュで未改質固体カルシウムアルミネート介在物を選択的に除去し、カルシウム処理前のアルゴン撹拌が処理後より介在物除去に効果的であることが示されています。
介在物凝集と気泡付着メカニズムは、介在物-液鋼間の界面エネルギーと濡れ角、および介在物凝集・成長を促進するメカニズムに依存します。気泡付着とキャビティブリッジ凝集は大きな接触角で有利になるため、固体介在物の方が液体介在物より取鍋から除去しやすい傾向があります。固体介在物の形態も凝集と浮上に影響します。
マクロ的には、取鍋からの介在物除去は全酸素含有量監視や介在物個数・面積密度評価で観察できます。与えられた撹拌強度、配置、介在物個体群では、より長い洗浄撹拌時間で進行的に除去が進みます。これはアルゴン撹拌と電磁撹拌の両方で成り立ちます。
撹拌強度制御は重要です。撹拌強度増加は介在物除去率を高めますが、過度な強度増加はスラグ「アイ」(上昇気泡プルームや強い上向き循環流でスラグが押し戻される現象)を通じて鋼を大気暴露させ、再酸化を誘発し、最終介在物含有量を増加させる可能性があります。
最近、SEM-AFA(走査電子顕微鏡-自動形態解析)により、短時間で多数の介在物解析が可能になりました。これにより、プロセス各段階での介在物サイズ分布と個体群数密度の観察が可能です。ある研究では、介在物サイズ分布の形状が時間とともに変化し、個体群ライフサイクル早期に対数正規分布を形成し、活発な核生成が止まる後期には冪乗則またはフラクタルサイズ分布に進化することが示されています。
複数の研究で、取鍋脱酸時の介在物個体群形状進化に同様の傾向が報告されています。介在物サイズ分布形状の観察は、空気中酸素が対数正規分布を持つ新たな再酸化介在物個体群を生成する再酸化イベントの特定に成功しています。対数-対数プロットで、この新個体群はタンディッシュ初期充填条件で直線性から逸脱し、最終的に沈静化して直線分布を再確立します。取鍋での添加後にも同様の観察があります。
脱酸剤タイプと脱酸時の過飽和条件は、介在物個体群の時間変化率に強く影響します。Al脱酸鋼では介在物径の急速な増大と個数減少が見られますが、TiおよびTi-Al複合脱酸鋼では径と個数の時間変化は小さいです。また、鋼中異種介在物の凝集速度に大きな差があります。
アルミナクラスタのサイズ分布は、時間とともに進行的に大径化・低個数化します。一方、液相で低濡れ角のTi/Al複合脱酸剤では、サイズ分布の径増大はなく、全体的径が小さいため個数減少も遅いです。
介在物が取鍋スラグ層に輸送されると、スラグ層と接触・取り込まれて系から除去されます。介在物のスラグ-金属界面通過速度とCaO-Al2O3(石灰-アルミナ)スラグ中での溶解速度が研究されています。アルミナ介在物は界面を速やかに通過しますが、液体MnO-SiO2-Al2O3介在物は界面通過により多くの時間を要し、場合によってはスラグに捕捉されません。また、アルミナ介在物のスラグ中溶解速度は拡散制御であることが判明しています。
Al2O3とMgO(マグネシア)介在物の各種スラグ中溶解速度も研究されています。一部スラグ系では、CaAl12O19やCa2Al2SiO7などの中間反応生成物が介在物表面に形成され、スラグへの溶解速度を低下させます。
Al2MgO4酸化物スピネルの各種組成スラグ中溶解速度も研究されています。溶解速度はスラグ中拡散制御で、スラグ粘度に反比例します。界面通過時間やスラグ中溶解速度が遅い場合、スラグ-金属界面が固体介在物凝集のサイトとなり、介在物の再乳化が起こり得ます。
取鍋処理中の介在物組成変化
取鍋処理中、介在物の組成と形態は大きく変化することがあります。取鍋処理中の合金添加は、存在する介在物の全体組成と個数に影響する元素を導入します。また、カルシウム添加のように、介在物組成と形態改質を目的とした添加もあります。これら添加がなくても、脱酸後の取鍋内介在物は、スラグ・取鍋耐火物との相互作用、または激しい撹拌時の大気との相互作用を通じて、時間とともに組成を変化させます。
制限付き硫黄レベルでAlキルド鋼を生産するミニミルでは、脱硫中に介在物化学組成のシフトを頻繁に経験します。Alキルド後の低酸素条件下で、アルゴン撹拌がスラグと取鍋耐火物ライニングから溶鋼へのMg移行を促進します。この過程でアルミナ介在物が徐々にMgを取り込み、介在物個体群がAl2O3からAl2MgO4スピネルへ徐々にシフトします。この交換は系の酸素ポテンシャルとスラグ組成に影響されます。スラグ中MgOと耐火物中MgOの両方がMg取り込みとスピネル形成に寄与しますが、スラグの寄与の方が大きいことが分かっています。
カルシウム処理は通常、固体アルミナ介在物を液体カルシウムアルミネート介在物に変換して鋳造性を改善するために用いられますが、固体スピネル介在物の改質にもかなり成功しています。複数の研究で、カルシウム処理によるスピネル改質が介在物個体群のMg含有量を減少させ、Mgを溶鋼中に固溶させることが示されています。プロセス後期の再酸化により、溶鋼中固溶Mgが再酸化されてスピネル介在物が再形成される可能性があります。これらの研究では、カルシウム処理中に形成されたCaSが、再酸化時にカルシウム貯蔵庫として機能し、カルシウムを放出して新生アルミナを更なる改質することで、再酸化時のスピネル再形成を抑制できることも示されています。これらの条件下では、CaSがノズル閉塞に寄与しない限り、介在物個体群に何らかのCaSが存在することは有益です。
また、カルシウム処理前のスピネル介在物個体群が十分高い場合、カルシウム処理後に固体MgO介在物が液体カルシウムアルミネート介在物とともに形成されることも示されています。このタイプの介在物は、ラインパイプ鋼などの高性能鋼で非常に有害です。この状況は、Alキルド鋼が強力Al脱酸され、高MgOスラグと耐火物と長期間接触した場合に生じ得ます。
合金添加物中の不純物も介在物個体群と除去効率に強く影響します。例えば、フェロシリコン中カルシウム含有量が介在物組成とタンディッシュ閉塞感度に与える影響が指摘されています。一部溶鋼工場では、フェロシリコン中カルシウムを管理して追加カルシウム処理なしで直接介在物を改質し、他の操業ではアルミナ形態変化による閉塞促進を避けるためフェロシリコン中カルシウムを制限しています。取鍋炉処理で介在物が改質される段階と、除去目的のソフトアルゴン撹拌適用の関係が、介在物除去効率に顕著な影響を与えます。固体介在物存在時のカルシウム処理前アルゴン洗浄撹拌が、液体カルシウムアルミネートに改質された後のアルゴン洗浄撹拌より除去効果が高いことが示されています。
要するに、取鍋処理中の介在物個体群時間変化は複雑です。凝集、気泡付着、界面捕捉による除去効果が、取鍋処理プラクティスで発達する介在物個体群の組成、相、形態に強く依存することを考慮すると、取鍋処理中に洗浄・浮上処理がより効果的な時間帯が存在することは明らかです。介在物粗大化・除去率が最も速くなるこれらの最適処理時間を活用する取鍋処理戦略の構築能力は、最終的に、浮上処理後添加物の清浄度、再酸化制御、撹拌時スラグ巻き込み制御、鋼移送時再酸化防止効果に依存します。
製造プロセス