



転炉製鋼における高度自動化・制御・モデリング
転炉製鋼の自動化、制御、モデリング
転炉製鋼プロセスでは、転炉(ボトムブロウイング併用)が高炉製溶銑炭素含有量約4.5%を0.03-1.0%まで低減し溶鋼生産します。転炉は大量純酸素を溶銑へ吹き込み、短時間で精錬します。現在転炉製鋼は上底吹き併用(底吹きは不活性ガス)。精錬中転炉使用材料:溶銑・鉄スクラップ主原料外に、適正スラグ生成用石灰・ドロマイト・マグネサイト焼結品、冷却剤(鉄鉱石、スポンジ鉄等)。転炉操業はガス温度高設定必要、大量ダスト発生。
転炉製鋼目的:液体金属(溶解スクラップ+溶銑)精錬、溶鋼組成・温度調整。この目的達成のため自動化・制御システム使用、通常基本自動化システムとプロセス制御システムで構成。
転炉製鋼エンジニアリング設備は実質的に各種サブシステム設計・統合。主要設備:耐火物ライニング転炉容器(転炉)で製鋼プロセス実施。転炉容器以外に製鋼プロセス複数サブシステム構成:(i)転炉傾動ドライブ、(ii)酸素ランスシステム、(iii)不活性ガス底撹拌システム、(iv)トップガス(転炉ガス)冷却・清浄・分析・回収システム、(v)サブランス測定システム、(vi)スロッピング防止システム、(vii)材料ハンドリングシステム、(viii)スクラップチャージシステム、(ix)フラックス・冷却剤チャージシステム、(x)フェロアロイチャージシステム、(xi)水平温度測定・サンプリングシステム、(xii)自動タッピングシステム、(xiii)スラグストッパーシステム、(xiv)二次除塵システム、(xv)インターロック・アラームシステム、(xvi)HMI(ヒューマンマシンインターフェース)システム。
上流・下流・外部システム連携
これらサブシステムに加え、転炉製鋼は上流・下流プロセスと統合操業必要。また製鋼プロセスは外部システムとリンク必要:(i)製鋼工場分析室(発光分光分析計、蛍光X線分析計等分析装置収容)、(ii)SCADA(監視制御データ収集)システム。
転炉製鋼は多数影響因子持つ複雑理化学プロセス。転炉吹錬制御に2手法使用。第1法:排ガス間接測定。第2法:サブランス直接測定。第2法では吹錬中溶鋼温度(℃)直接同時測定可能。この法は浴面レベリング、スラグレベリング、酸素濃度測定、スラグサンプリング等多目的に使用。
転炉製鋼では古典的プロセスモデル依然有効で、操作者は投入物、プロセスパラメータ、産出物について可能な限り知り、情報自由利用可能でプロセス必要調整実施、優良品質製品生産必要。これ達成には各種制御・推定技術使用必要、これら技術組織的機能し操作者行動必要情報提供必要。
このエンジニアリング階層適合サブシステム:(i)溶銑質量測定、(ii)溶銑分析、(iii)不活性ガス底撹拌、(iv)酸素供給、(v)チャージ温度・分析、(vi)フラックス・冷却剤チャージシステム、(vii)フェロアロイチャージシステム、(viii)プロセス制御コンピュータ、(ix)管理コンピュータ。製鋼プロセス中必要測定:(i)温度測定、(ii)浴炭素含有量、(iii)浴深度、(iv)完全化学分析。従来プロセス停止、転炉傾動、温度・サンプル手動採取で達成。
プロセス制御は転炉操業重要部分、ヒート生産時間影響。今日複数製鋼プロセス制御戦略利用可能、製鋼所設備・ニーズ依存使用。プロセス制御モデル大別2カテゴリ:(i)静的、(ii)動的。
最簡単プロセス制御は静的プロセスモデルベース。熱、酸素、鉄、スラグ収支セットと状態方程式組合せ。後者はスラグ中鉄含有量、鋼中実マンガン・炭素含有量、スラグ塩基度関係記述。静的モデルは初期・最終ヒート情報与えられ吹錬酸素量と炉チャージ量決定、しかし吹錬中プロセス変数情報提供せず。静的モデルは基本的に矢射出し同等。弓離れ後それ以上制御なし。
動的プロセス制御では吹錬プロセス実態正確情報必要。理想的には鋼・スラグ・ガス組成と温度連続情報オンライン利用可能、プロセス監視用。予想プロセス進行偏差検知可能、モデルベースで酸素供給調整或追加フラックス投入。転炉では理想状況のみ可能。実践全く異なる。特に転炉製鋼では連続測定に強い実用制約:振動、ダスト、高温、液体金属・スラグ相。動的モデルは特定吹錬中測定ベースで吹錬中調整実施。
動的制御プロセス要件:(i)プロセス中断せず、(ii)リアルタイム測定取得。プロセス条件対応可能ランサーチップ使い捨てセンサ利用サブランスシステム使用。異種センサ測定機能特徴、最重要:(i)浴温度測定、(ii)浴炭素測定、(iii)浴レベル測定。任意組合せ使用可能。
基本自動化システム主機能:酸素ランス制御、材料制御、底撹拌制御、サブランス検知制御、エンドポイント制御。プロセス制御システム:生産管理、制御モデル、プロセス制御、データ管理実行。プロセス制御システムが基本自動化システム制御。まず溶解プロセス情報とサブランス検知収集。次にモデル計算結果基準溶解プロセス状態判断。最後に基本自動化システムへ信号送信し調整パラメータ制御。
転炉製鋼自動化・制御は転炉固有プロセス機能だけでなく、溶銑準備、スクラップヤード管理、スケジューリングロジスティクス含むチャージ材料関連パラメータも考慮。プロセス最適化(レベル2)ソリューションは複雑熱力学冶金反応正確表現高度アルゴリズム方程式ベース。ソリューション主に幅広い操業条件(可変スクラップ/溶銑比、最小スラグプラクティス、変動リン含有量等)適応。
転炉製鋼自動化・制御主要目的:(i)製鋼要求充足、(ii)操作支援提供。さらに製鋼プロセス自動化・制御は効果的手法:(i)操作者ガイド用包括的・一貫プロセス情報提供、(ii)均質液鋼品質 위한標準化操業確保、(iii)プロセス性能改善、(iv)エンドポイント制御精度向上、(v)ヒートサイクル短縮、(vi)最適化製鋼で生産性向上、(vii)プロセスモデル活用最適材料使用・エネルギー投入で生産コスト削減。自動化・制御主にコンピュータ依存、製鋼プロセス機械化と不可分。
転炉製鋼自動化・制御一般アーキテクチャ構造:(i)企業情報システム、(ii)製鋼工場管理情報システム、(iii)プロセス制御、(iv)現場計装・設備。
各種サブシステムと間インターフェースから明らかな如く、必要相互リンク従来(アナログ)回路達成不可。したがってデジタルプロセス制御機器広範使用必要、利点:(i)追加・システム変更容易対応、(ii)高度制御戦略処理可能、(iii)システムへ知能プログラミング可能、(iv)効果的バックアップ設備存在可能、(v)CRT(ブラウン管)操作者インターフェース大型表示オプション組込可能、(v)データ蓄積存在、(vi)情報・蓄積データ容易アクセス、(vii)上位・下位階層間通信。図1に転炉製鋼基本自動化・プロセス制御システム示す。
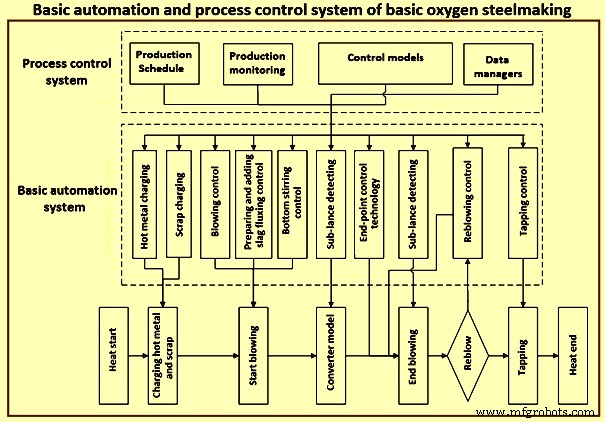
コンピュータ高速化・大容量化、PLC(プログラマブルロジックコントローラ)電気・制御システム採用、アナログからデジタル計装切替で制御精度著明改善。さらに近年直接ディジタル制御適用で製鋼プロセス自動化加速。
プロセスコンピュータ・周辺計測技術進歩で転炉吹錬制御が静的制御システムから動的/完全自動操作制御システムへシフト。さらに電気・制御システム技術進歩でコントローラが計器盤からCRTディスプレイ移行、操作者がCRT画面で製鋼プロセス監視・制御可能。また数理モデルとエキスパートシステム(人工知能プログラム使用)活用で製鋼プロセス自動化・制御がより操作者フレンドリーに。
異サブシステム制御システム頻繁にDCS(分散制御システム)とPLC構成、転炉DCSとシームレス接続、統合監視・制御提供。この統合アプローチ独自利点:プロセス安定性、製品品質、操作柔軟性、作業環境改善カバーしつつ効率性・コスト効率確保。
分散制御計装対応:(i)生産操作者コンソール、(ii)ライブミミック、(iii)計器表示・制御、(iv)トレンドグラフ、(v)ログ。データハイウェイ上分散コンピュータ必要I/O(入出力)付き使用:(i)水系、(ii)計量系、(iii)底撹拌システム、(iv)酸素系、(v)ホストコンピュータ通信。管理情報/制御コンピュータ通常大容量システム、主用途:(i)情報供給(シフト/日/月報)、(ii)インタラクティブ生産処理、(iii)下流/上流プラント間スケジューリング、(iv)チャージ準備(スクラップ事前装入等)、(v)静的モデル収容(熱収支、フラックス(石灰/ドロマイト)・冷却剤(スポンジ鉄/鉄鉱石)量・投入タイミング決定、酸素収支(吹錬率・時間・パターン決定))、(vi)動的モデル収容(サブランスリアルタイム情報提供後稼働)。システム能動表示生成、操作者がプロセス目標達成終了可能、最終結果計算、微調整提案、最終合金添加。
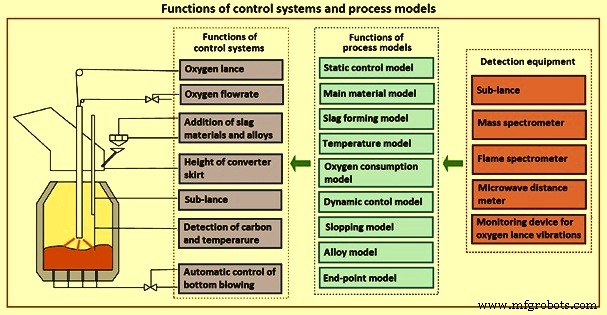
制御モデルは自動製鋼制御システム核心部分。溶解メカニズム知識、数理統計、エキスパート原理、適応学習統合。制御方程式は溶解メカニズム知識で導出、キー制御パラメータは数理統計・エキスパート原理で定義。さらにこれら制御パラメータ適応学習で定期的修正可能。制御モデルは静的制御モデル、主材料モデル、スラグ形成モデル、温度モデル、酸素消費モデル、動的制御モデル、スロッピングモデル、合金モデル、エンドポイントモデル等参照。さらに適応学習モデル存在。使用検知装置:サブランス、質量分析計、炎分光分析計、マイクロ波距離計、酸素ランス振動監視装置等。
現在複数制御モデル存在:メカニズムモデル、統計モデル、増分モデル等。メカニズムモデルは熱・質量保存ベース。数理導出で変数間関係決定。しかし溶解プロセス複雑さで適用不適。統計モデルはブラックボックス理論ベース。理化学プロセス無視、入出力パラメータ統計的関係のみ関心。溶解条件変更限り計算精度維持不可。増分モデルでは操業パラメータを生産性記録データ比較で洗練可能。溶解条件変更影響克服可能。しかし主短所:計算精度低。図2に制御システム・プロセスモデル機能示す。
エンドポイント炭素予測
エンドポイント炭素予測は初期操作者経験・技量依存。中高炭素鋼溶解プロセスで特に非効率・困難周知。コンピュータ・情報技術発展で転炉製鋼コンピュータ制御研究実施。コンピュータ計算ベース静的チャージモデルがJones & Laughlin Steel Corporationで初採用、投入溶銑・スクラップ・スラグ材料量計算、溶鋼エンドポイント炭素制御ガイドに使用。
自動検知手法、数理モデル、アルゴリズム急速発展で動的・知的エンドポイント炭素予測が製鋼プロセス利用可能に。エンドポイント炭素含有量計算用収集データ特徴ベースでエンドポイント炭素予測を3段階分類:静的予測、動的予測、知的予測。
静的予測
転炉製鋼全プロセス中、操作者通常コンピュータベースガイダンスシステム支援受け、質量・熱収支計算と熱力学計算ベースプロセスパラメータと操作者アクション提案。静的エンドポイント炭素予測主に質量・熱収支ベース確立数理モデル依存、初期チャージパラメータ(投入溶銑・スクラップ、溶銑組成・温度)ベースで溶鋼エンドポイント炭素含有量計算。図3に転炉製鋼エンドポイント予測静的モデル示す。
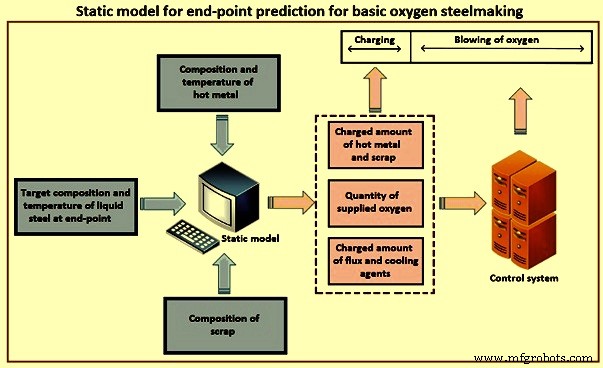
静的エンドポイント炭素予測鍵:数理モデル合理的確立と初期量データ取得。操作者経験・技量ベース予測のランダム性・不確実性比較で、静的予測は吹錬酸素量とエンドポイント炭素含有量定量計算可能、エンドポイント炭素予測精度改善。静的エンドポイント炭素予測通常用いられる数理モデル:理論モデル、統計モデル。
理論モデルは製鋼プロセス中質量・熱収支計算ベースで吹錬酸素量とエンドポイント炭素含有量計算可能。転炉製鋼各種影響因子複雑相互作用で質量・熱収支計算通常経験値併用・不正確、したがって理論モデルは転炉エンドポイント炭素予測で相対的低性能。
統計モデルは液浴化学反応メカニズム考慮せず、収集データ統計分析で入力変数-出力変数関係のみ関心。式X=F(W,S,T,t,Z)描写、F:線形/非線形関数、W:投入溶銑・スクラップ重量、S:溶鋼目標エンドポイント組成、T:溶銑初期温度、t:酸素吹錬時間、Z:他重要影響因子(トップランス高さ、酸素圧力等)。
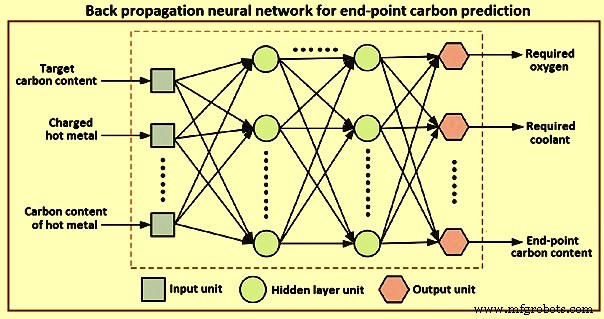
統計モデル一種として、バックプロパゲーションニューラルネットワーク各種アルゴリズム組合せが近年転炉エンドポイント予測広範適用。理論モデル比較でニューラルネットワークはランダム偏差分析・ランダム因子影響排除特化、エンドポイント炭素予測より信頼性高い参照提供。図4にエンドポイント炭素予測バックプロパゲーションニューラルネットワーク示す。
しかし上記理論・統計モデルは初期条件と静的プロセスデータ(時系列特性ない小データセット実生産代表不可)のみ考慮構築、静的エンドポイント炭素予測モデルは予測精度限界で実生産不適。静的エンドポイント炭素予測特有課題:時系列特性持つ大規模生産データセットベース予測モデル合理的確立。上記課題ベースで動的エンドポイント炭素予測が静的予測ベースに急速発展。
動的予測
静的制御と異なり、動的エンドポイント炭素予測は時系列データ(ランス動作、排ガスCO/CO2レベル、炎スペクトル特徴)ベース確立動的モデル計算で溶鋼エンドポイント炭素含有量予測、操業パラメータオンライン調整実現。現在、サブランスシステム、排ガス分析システム、炎分光分析システムが転炉動的エンドポイント炭素予測主要適用手法。図5にサブランスシステム動的エンドポイント炭素予測示す。
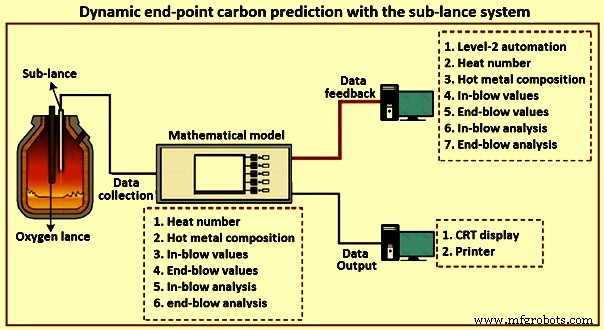
サブランスシステム動的エンドポイント予測:吹錬後期段階で液鋼炭素含有量直接測定、オンライン予測モデル構築、異なる吹錬時間で炭素含有量動的予測。サブランスシステム適用で投入材料初期偏差影響低減、静的予測比較でエンドポイント炭素予測より精密・正確。一部日本製鋼所で誤差許容±0.02%で炭素予測精度90%以上達成。
排ガス情報監視(酸素吹錬中CO/CO2含有量変化)で排ガス情報ベース数理モデルにより液鋼炭素含有量動的推論、計算結果フィードバックでエンドポイント炭素含有量予測・制御可能。間接推定法のため収集データ精度(排ガス含有量・流量)と数理モデル応答時間がエンドポイント炭素予測精度大きく影響。したがって複数製鋼所で排ガス分析システムとサブランスシステム併用で要求精度エンドポイント炭素制御実施。
転炉吐口炎スペクトル特徴は液鋼炭素含有量関連、基礎製鋼プロセス中変化。炎放射スペクトル特性基盤で炎分光分析システム開発、エンドポイント炭素含有量予測。異なる吹錬時間炎スペクトルと転炉浴状態関係分析通じて液鋼炭素含有量オンライン予測完了可能。
光学センサ使用で低炭素ヒート(目標エンドポイント炭素含有量0.06%未満)動的炭素含有量予測、ある製鋼所で実施、大幅改善結果。
動的エンドポイント炭素予測が静的予測比較で著明予測改善与える一方、全製鋼プロセス全体振る舞い代表する実在フルサイズリッチデータセット収集、予測モデル自己学習・自己適応が動的エンドポイント炭素予測特有課題。したがって知的エンドポイント炭素予測が動的予測ベース構築。
知的予測
データ収集と知的モデル発展で転炉製鋼知的エンドポイント炭素予測利用可能に。異特徴フルサイズリッチデータセットベース確立、予測精度改善強力自己学習能力保有。サブランスシステム以外に自動転炉製鋼システム主採用技術:(i)酸素吹錬中オンラインスラグ検知(スラグ操業ガイド)、(ii)排ガス分析システム(吹錬プロセス中液鋼炭素含有量・温度動的推定)、(iii)強力自己学習・自己適応能力知的モデル。図6に知的モデル確立示す。
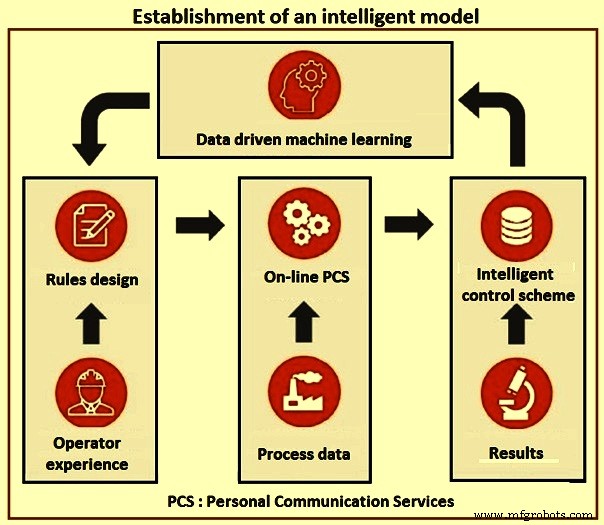
上記技術適用で転炉製鋼知的エンドポイント炭素予測が手動操作でなくコンピュータで自動・効率的実装可能、エンドポイント炭素含有量予測精度大幅改善。ある製鋼所での知的エンドポイント予測実用適用でリブロー比14%→1%低減、タップツータップタイム37分→29分短縮、転炉製鋼プロセス効率大幅改善。
高精度知的エンドポイント炭素予測モデルが予測精度大幅改善することは疑いない。最近更多自動検知技術開発・エンドポイント炭素制御適用:ロボットサンプリング・温度測定システム、無線組成測定システム等。一方IIoT(産業用IoT)が第5世代移動通信(5G)とビッグデータ分析とともに急速発展、スマート製鋼へ徐々に適用。したがって転炉製鋼知的エンドポイント炭素予測が将来更注目集める。
産業実装観点から、高精度知的エンドポイント炭素予測モデルを既存プロセスシステム設置可能、転炉製鋼プロセス中実発生イベントと計画イベントベースでプロセス炭素含有量連続予測、操作者ガイド提供。
エキスパートシステム
エキスパートシステムは製鋼プロセス映像化・最適化する包括的プロセスモデル群。エキスパートシステムが冶金・熱プロセス監視、鋼浴・スラグ実態循環計算。これにより任意時点で鋼浴・スラグ分析・温度取得可能、セットポイントモデル計算常に実態ベース。
エキスパートシステムプロセスモデルが転炉全処理中製鋼プロセス最適化・制御。レベル2システムが鋼種別保存生産スキームベースモデル計算で操作者支援。エキスパートシステムがヒート全体ステータス(重量、温度、分析)操作要員へ継続通知。
エキスパートシステム膨大セットポイントモデル群がエキスパートシステムセットポイント決定、異処理ステップ必要原材料、ガス量、/またはエネルギー供給量決定責任。一部セットポイントモデル説明。
エキスパートシステム第1チャージ計算:可変入力データ異シナリオ(可変スクラップ・可変溶銑、可変スクラップ・固定溶銑、固定スクラップ・可変溶銑)適用可能。さらにスクラップコスト最適化使用可能。モデル出力:生産スケジュール計画鋼種から目標達成最適チャージミックス提供。
エキスパートシステム第2チャージ計算:投入実溶銑・スクラップ実データ(異種スクラップ部分重量含)受信直後に実施。第2チャージ計算モデルが目標分析・目標温度エンドオブブロー達成必要容器添加量と酸素量計算。
エキスパートシステム吹錬中補正計算:サブランスモデル実施。データ可用性(温度、炭素)依存で循環オンラインモデル測定値取込、サブランス測定ホットスポット近接実施事実考慮補正措置適用。残必要酸素量、加熱/冷却剤、追加スラグ形成剤計算。
エキスパートシステムリブロー補正計算:吹錬終了時特定鋼浴特性(温度、炭素含有量、リン含有量等)が目標限界内外れ時開始可能。実鋼浴分析・温度を温度測定或実鋼サンプルから取得。リブロー必要酸素量、加熱/冷却剤、追加スラグ形成剤計算。
エキスパートシステム合金モデル:タッピング取鍋添加必要合金・脱酸材料コスト最適化計算。合金添加剤分析と固有損失考慮。
エキスパートシステム予測モデル:監督とセットポイントモデル結果使用し完全生産プロセスシミュレート。ヒート進行・最終状態予測提供。全必要添加・アクション予測、生産プロセス最適化機能。典型予測モデルHMI画面:画面各セクションで目標・入力データ、モデル結果、鋼・スラグ計算分析、固有消費量表示。
エキスパートシステム事前計算モデル:スクラップ・溶銑転炉投入前/後完全製鋼プロセスシミュレート。エキスパートシステム予測モデルが最適吹錬・撹拌戦略、容器添加正確タイミング・配分決定。事前計算モデルは事前定義プロセスステップリスト(チャージ、主吹錬、撹拌、タッピング等)とプロセスエンジニア定義標準操業プラクティス(SOP)目標値ベース。
事前計算モデル5部分構成:(i)溶銑・スクラップ投入計算、(ii)目標重量・分析・塩基度達成ため加熱/冷却剤、合金、スクラップ、フラックス計算・配分、(iii)目標炭素含有量・温度達成ため吹錬セットポイント計算、(iv)各プロセスステップ後鋼・スラグ・排ガス重量・分析予測ため継続反応計算、(v)プロセスフェーズ目標値未達時操作者へ情報・警告。
エキスパートシステム監督モデル(オンラインモデル):吹錬プロセス中鋼浴・スラグ継続反応循環計算。酸化・還元反応、酸素・窒素・水素ピックアップ、硫黄・リン鋼-スラグ分配、CO2・水素後燃焼含む。これにより異吹錬・撹拌・材料添加パターン効果と投入材料溶解がプロセス進行考慮。
エキスパートシステム動的制御(監督モデル一部):実排ガスデータベース動的吹錬終了炭素予測。実排ガスデータ(排ガス流量、排ガス分析(CO、CO2、O2、N2)等)と実プロセスデータからエキスパートシステム動的制御が吹錬終了近接典型排ガスデータプロファイルベースで吹錬終了時炭素含有量予測。結果:吹錬終了予測炭素含有量(典型0.3%以下炭素含有量)と目標炭素含有量吹錬終了達成ため吹錬終了リクエスト。循環オンラインモデル(エキスパートシステム監督モデル)組合せで鋼・スラグ完全予測(温度、分析、重量)可能、炭素含有量はエキスパートシステム動的制御から、他全データはエキスパートシステム監督モデル計算。
エキスパートシステムで吹錬中測定炭素含有量計算はサブランス測定装置生データ(液相線温度Tliq)使用、測定装置計算炭素含有量不使用。吹錬中炭素含有量は式Cin-blow = a0 + a1×Tliq + a2×Tliq²使用計算。チューニングパラメータa0、a1、a2はレベル2データベース維持、吹錬中サンプル液相線温度と炭素含有量組合せでフィッティング。
吹錬中測定計算炭素含有量がオンラインモデル引き継ぎ、炭素予測モデル補正。転炉既存自動吹錬停止機能(動的排ガス測定ベース)完成ため、この機能サブランスシステムにも採用。自動吹錬停止機能が最終吹錬フェーズ延長/短縮し吹錬終了時温度・炭素目標達成。
循環プロセスモデル(飽和モデル別名)が複雑製鋼スラグCaO(石灰)・MgO(マグネシア)飽和濃度考慮。対応飽和濃度到達時石灰・ドロマイト溶解停止、スラグ組成更なる溶解許容時継続。 thusプロセスモデルが液体スラグ量・分析と未溶解フラックス添加追跡。リン平衡分配比計算は光学的塩基度モデルベース。光学的塩基度決定には液体スラグ相組成のみ使用、未溶解フラックス部分は物質移動係数計算考慮。通常飽和モデルで塩基度(CaO/SiO2)とMgO最適化、吹錬終了時過剰未溶解フラックス材料回避目標。
エキスパートシステムプロセスモデルが溶銑チャージ前投入スラグ形成添加物熱分解考慮。これら添加物でCO2と水蒸気部分完全除去。これにより石灰石や生ドロマイト等予備チャージフラックス冷却効果過大評価防止、温度計算改善。さらに前ヒート残留スラグが溶銑チャージ後Siで部分還元:2(FeO)+[Si]=2[Fe]+(SiO2)、2(Fe2O3)+3[Si]=4[Fe]+3(SiO2)、2(MnO)+[Si]=2[Mn]+(SiO2)および少量Cでも。相当量残留スラグ時FeO、Fe2O3、MnO還元が温度プロファイル影響。
モデルが各サブシステム特殊要件向け特定調整される一方、予測・監督・セットポイントモデル特徴組合せ完璧品質目指すエキスパートシステム原則が製鋼自動化全域適用。
製造プロセス
- Fluke 772/773クランプメーター:オートメーションループトラブルシューティングの現代的アプローチ
- ISA、制御システム安全評価・信頼性の第3版を発行
- 1Sheeldで作るスマートホーム自動化&セキュリティシステム
- 連続鋳造における高度自動化・計装・モデリング
- 電気炉操業の最適化:自動化とモデリング
- 高性能高炉自動化・計測・制御ソリューション
- 制御システムアップグレードのための戦略的設計と計画
- プロセス制御システムを診断・修正する8つの実証済みステップ
- SYNTEC制御システムの簡単セットアップ & 操作ガイド
- 塩基性酸素製鋼法(BOS):世界最大の鉄鋼生産プロセスの仕組み
- Java入出力をマスター:表示、読み取り、データフォーマット