



高性能高炉自動化・計測・制御ソリューション
高炉プロセス自動化、計測、制御システム
現代高炉の効率的操業には、高度な自動化と計測システム、監視・制御システムの組み合わせが不可欠です。高炉プロセス制御システムと最適化システムの融合により、インテリジェントな高炉自動化の高いレベルが実現されます。高度なモデルとエキスパートシステムの最適な相互作用が、プラントオペレータへの包括的な支援とヒューマンエラーの最小化をもたらします。
制御理論から生産管理まで幅広い課題
高炉プロセス自動化・計測・制御システムに関わる課題は、プロセス制御における線形・非線形、単変数・多変数系の古典制御理論から、操業・生産管理の問題まで多岐にわたります。これらには複雑な運用システムが適用され、特殊プログラムモジュール(「タスク」)をオペレータなしで自動起動・停止し、コンピュータがプロセス内イベントに対して明確に定義された最大時間(デッドライン)内に完全に反応する「リアルタイム条件」を満たす必要があります。デッドラインは数分から数秒の範囲です。
経済効率の鍵となる自動化
高炉プロセス自動化・計測・制御システムは、高炉操業の成功に主要な貢献をし、その経済効率の重要因子です。プロセス複雑性の増大と効率向上・環境負荷低減要求の高まりにより、制御戦略の転換が必要となりました。従来はブラックボックス原理に基づく静的計算で、限定的なプロセスフィードバックしかない基本セットポイントを事前決定していました。この制御はプロセスが定常運転点からわずかに逸脱している場合にのみ許容結果をもたらします。プロセス不安定性のため小さな擾乱でも運転点からの大きな逸脱を招き、セットポイント修正が必要となり、通常AI(人工知能)手法が用いられます。
動的プロセス制御への移行
原料組成の変動と多様な操業プラクティスに対応し、プロセスのダイナミクスを考慮してセットポイントを再計算し、即座にリアルタイムフィードバックを行う必要があります。その前提条件は、プロセス状態に関するリアルタイム情報を与えるセンサと計測技術の開発でした。動的モデルの評価により、プロセス監視からプロアクティブなリアルタイム制御への移行が可能になりました。異なるアプローチは固有の状況と制御哲学を反映します。現在の高炉プロセス制御システムは動的モデルに基づき、オンライン制御を可能にしています。基本アプローチは、高炉を水冷系を含むシステムと見なし、原料とエネルギーが供給され、発熱・吸熱反応が起こり、水冷面への熱損失と排ガス顕熱としてエネルギーが放出される系として扱うことです。
高度自動化への核心課題
コスト最適化操業、原料選定を損なわないプロセス改善、最高製品品質、目標生産性の達成・維持が、高度な高炉プロセス自動化・計測・制御システムの中核課題です。精密な化学目標による最適化配合計算とそれに続くクローズドループ制御が、高品質な溶銑とスラグの生産と同時にエネルギー消費削減の基盤となります。最適化システムは、充填情報、化学的・物理的原料特性、プロセス計測など全プロセスパラメータ、原料特性、生産性データへの容易なアクセスを提供し、溶銑とスラグを最高品質レベルで生産する最適条件を決定します。
自動化システムのメリット
高炉プロセス自動化・計測・制御システムは、迅速なオンライングラフィカル情報を伴う高精度プロセス制御です。溶銑品質を一定に保ちながら安定・再現性のある高炉運転を実現し、手動介入を最小限に抑えたシフト独立運転を確保します。結果として、常時スムーズな高炉運転、設備寿命延長、生産コスト削減が達成されます。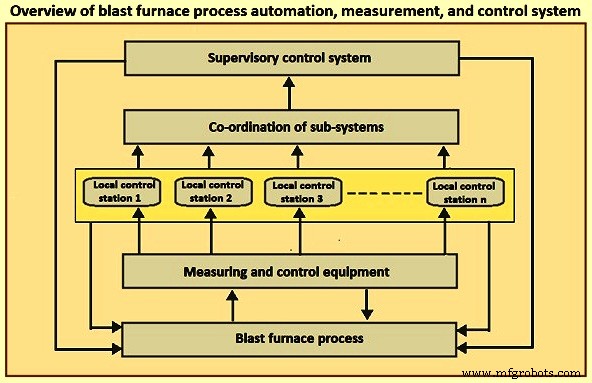
図1 高炉プロセス自動化・計測・制御システムの概要
本システムの利点:(i) 電気エネルギーと燃料消費を最小化しながら高炉をピーク性能で維持する高生産性、(ii) 溶銑とスラグの化学特性を目標レベルで維持する高品質・均一な製品品質、(iii) 高炉熱状態に基づく燃料率の微調整により溶銑温度を一定に保ちながら燃料消費を削減、(iv) 終日効率的生産を保証する安定・シフト独立・ベストプラクティス操業、(v) 包括的な冶金モデルとパッケージの自動化・計測・制御システムへの容易な統合、(vi) 要求変更への迅速・柔軟な対応、(vii) 将来のシステム拡張可能性、(viii) 極めて短期間での投資回収。
自動化システムの構成
高炉プロセス自動化・計測・制御は通常、レベル1自動化でのPLC(プログラマブルロジックコントローラ)とHMI(ヒューマンマシンインターフェース)システムで構成され、全クリティカルプロセスを制御します。これらはレベル2ソリューション(プロセスモデル、エキスパートシステム、プログラムツール)で補完され、高炉全体操業または製鉄プロセスの特定部分(熱風炉、高炉充填等)をカバーします。統合レベル2ソリューションにはエキスパートシステムが用いられ、高炉制御、リアルタイムデータ分析とプロセス最適化、遅延高炉データ分析を含む高度プロセス支援システムとなります。オペレータは溶銑生産を最適化し、知識ベースシステムの支援を受け、性能指標と生産実績を報告できます。
全体プロセス自動化・計測・制御システムでは、コンピュータ、プログラマブルコントローラ、マイクロコントローラがローカルエリア制御ネットワークで接続され、エンタープライズレベルからプラントレベルまで、その逆方向も含め最適に全通信を実行します。制御システムと統合されたインテリジェントモーター制御システムが分散制御と追加メンテナンスデータを提供し、診断と現場機器性能を向上させます。
システムの技術的特徴
高炉プロセス自動化・計測・制御システムは以下を備えます。(i) 高速・オープン・冗長化可能なネットワーク、(ii) 設置コスト削減を図った完全なフィールドI/O(入出力)ケーブリングと設計、(iii) 最低限、制御システムにおけるHART(Highway Addressable Remote Transducerプロトコル)計装とHARTインターフェース機能、(iv) 制御システムを含む全プラント資産を維持管理可能なアセット管理システム、(v) レベル2アプリケーションへのシームレスなインターフェース(レベル1で未実施の場合のプロセス最適化)と履歴データ、レベル2がレベル1制御プラットフォームと共に容易に拡張可能、(vi) レベル0/1データをヒストリファイルに格納し、HMIまたはレベル2/3で利用可能、(vii) プロセス・操業レポート、(viii) オペレータ・メンテナンスデータ/診断システム。HART通信プロトコルはハイブリッドなアナログ+デジタル産業オートメーション開放プロトコルで、レガシー4-20mAアナログ計装電流ループ上で通信可能、アナログ専用ホストシステムとワイヤペアを共有できるのが最大の利点です。
典型的な高炉自動化システムは、プロセスコントローラと操作ステーションを高速「Modbus Plus」ピアツーピアネットワークで統合し、迅速なオンライングラフィカル情報を伴う高精度プロセス制御を実現します。主に熱風炉と配合最適化、高炉充填と配分におけるフールプルーフインターロックにより、溶銑品質一定の安定・再現性ある高炉運転が達成されます。
高炉制御の難しさと監視の重要性
高炉は非常にシンプルな反応容器であるため、内部条件を直接的かつ繊細に制御することは困難です。また、高炉内プロセスは非常に緩やかに変化するため、一度安定操業が乱れると正常状態への回復は極めて困難です。したがって、炉内状態の微小な変化を監視し、適切な適時アクションを取ることが安定操業維持に不可欠です。プロセスコンピュータが高炉各所のセンサからデータを収集・計算し、炉状態をリアルタイム監視。安定操業に悪影響を与える変化を検知すると、炉オペレータへアクションガイダンスを出力します。
監視・制御機能の詳細
高炉プロセス制御システムの監視・制御機能は具体的に以下を含みます。(i) 鉄鉱石とコークスの充填制御:充填比と充填順序の計算、(ii) 充填操作制御:回転シュートの操作モード設定による鉱石・コークスの適切な円周方向分布実現、(iii) 熱風炉制御:熱風炉での燃焼制御による安定熱風供給、(iv) 炉内制御:各種センサ情報に基づく炉内状態推定、(v) 溶銑・液状スラグのタッピング制御:タッピング量と溶銑品質の制御。以上のように、高炉プロセス自動化・計測・制御システムは高炉操業において極めて重要な役割を果たします。
膨大なセンサとデジタル計装の採用
現代高炉には約1000個のセンサが設置されています。従来型アナログ計装ではこの膨大なセンサを広大な製鉄エリアに設置することは困難です。マイクロエレクトロニクスとデータ通信システム(データハイウェイ等)の進歩により、分散型デジタル計装の導入が可能になりました。デジタル計装は従来型アナログ計装に比べ、(i) 電磁ノイズ等に強いノイズフリーシステム構築、(ii) 高度な信号処理と制御機能の活用、(iii) 二重化による信頼性向上、(iv) CRTディスプレイで従来の巨大アナログ計器盤より多くの情報をコンパクトな操作卓から取得可能、(v) システム・機能の変更・改善が容易、(vi) ホストコンピュータシステムとの情報交換が容易、(vii) 機能増大の観点から設置コストが大幅に安価、といった利点があり、これらの理由でデジタル計装が標準的に採用されています。
信頼性の高い炉内計測の必要性
効率的な高炉制御には炉内条件の信頼できる計測が必要です。炉下部温度は2000℃を超え、ほとんどの侵入型計測技術は信頼できないため、炉内計測の多くは原料表面付近または上部で行われます。信頼性の高いプローブ運転は、データ処理、炉プロセスモデル、炉操業監視システムを定期的に支えるために重要です。信頼性の高いプローブは高炉オペレータが以下を確立するのを助けます。(i) 炉頂ガス温度プロファイルとガス組成、(ii) 材料落下軌道、ストックラインレベルとプロファイル、(iii) 原料層堆積、混合、降下挙動、(iv) 原料柱内のガス・温度プロファイル、(v) 燃焼帯とコークス層状態、(vi) 溶銑品質とタッピング操業。原料分布の直接・間接定量に最も重要な技法は、(i) 原料上部プローブ、(ii) 原料内プローブ、(iii) ストックライン検出器、(iv) プロファイルメータ、(v) 垂直プローブ、(vi) 熱電対、(vii) 炉壁圧力計、(viii) その他計測です。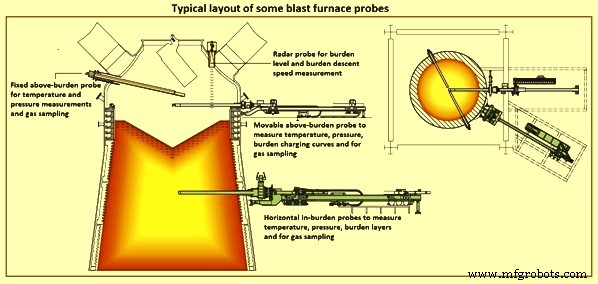
図2 高炉で使用されるプローブの典型的レイアウト
各種プローブと計測技術
原料上部プローブ
複数の熱電対を装着し、原料表面上部の異なる半径位置でガス温度を計測。炉内ガス流動状態の情報を提供します。透過性の低い領域ではガス流量が少なくガス温度が低下するため、温度読み取り値から炉内透過性条件がわかります。ただし、原料表面から出たガスがプローブ到達前に混合するため、一部温度が過小・過大評価される課題があります。プローブを原料表面近くに設置する必要がありますが、原料表面は操業と生産率に応じて変化するため困難です。また、流動化によるストックライン急上昇でプローブが損傷する恐れがあります。
原料内プローブ
原料表面下、凝集帯上部の任意の高さに設置。原料上部プローブより高温・摩耗環境下にあるため、通常は引き抜き可能で、サンプリング時のみ挿入されます。異なる半径点でガス温度と組成を計測。混合の影響を受けにくいため、一般に原料上部プローブより精度が高いですが、厳密にはサンプリング点がその時点でどの層にあるかに結果が依存します。
ストックライン検出器
各ダンプ充填後の原料表面高さ(ストックライン)を把握するために使用。高炉は、原料表面が一定垂直レベル以上降下したときのみ次のダンプを充填するようプログラムされています。ストックライン検出器は機械式(ストックロッド:鎖やワイヤー先端の重りを原料表面の抵抗に達するまで降下)でしたが、現代炉ではレーダーシステムなど非接触技術を使用し、重り降下のタイムロスを解消しています。ストックラインの急激な低下はスリップの兆候で、炉オペレータの懸念事項となります。
プロファイルメータ
元来機械式でしたが、現在は非接触法(水平チャンネルに沿って移動する可動レーダー(移動プローブ)で原料表面高さを各半径点で計測)に置き換わっています。原料降下速度の推定も可能。現代のプロファイルメータは回転継手に固定されたレーダーで3D原料表面を推定可能で、単方向計測より遥かに優れた理解が得られます。高炉でのレーダー非接触レベル計測には、(i) 粉塵・材料組成・高温に依存しない信頼性の高い計測、(ii) 充填中でも高い計測確実性、(iii) 摩耗・メンテナンスフリー運転、といった利点があります。
垂直プローブ
高炉高さ方向の温度とガス組成を提供。異なる半径位置のケーブルを原料表面まで降ろし、移動する固体に引きずられてチップが損傷するまで(下部で高温に達するため)測定続けます。通常温度・圧力を計測し、ガスサンプリングで組成分析可能。粒度分布用カメラ装着も可能。侵食されたプローブ長から凝集帯位置も推定できます。最大情報を提供しますが、高価で複雑な供給装置が必要なため滅多に使用されません。
熱電対
高炉壁に敷設された熱電対も炉操業の重要情報を提供。例えば、熱電対読み取り値の急変はスカル(炉壁に形成される停滞凝固塊)の落下を示唆します。高温高圧の厳しい環境により、熱電対寿命はチップ材料の汚染・移行で大幅に短縮されます。従来熱電対を保護する金属シースは1200℃以上で使用不可。代替シースは加熱サイクルでのセラミックレンガ膨張収縮で容易に破損。また、突発的圧力解放(「スノーティング」)で20-30℃、約30秒の温度読み取り低下が発生し、熱風炉自動切替制御システムでの使用に不適です。正しく設置すれば、赤外線放射温度計システムが熱風炉用途で正確な温度計測を提供し、熱電対の諸問題を克服できます。
炉壁圧力計
炉壁の複数点でガス圧力を計測。ガスがコークス隙間を水平方向に流れるため壁圧力に影響し、圧力情報から凝集帯形状を推定可能。
その他の計測
その他の高炉計測には、(i) 炉頂ガス圧力・温度・組成、(ii) 冷却水流量と温度上昇、(iii) 送風条件、(iv) 溶銑・スラグ変数、(v) ベリープローブ等の使用、(vi) 赤外線カメラによる原料表面温度計測、(vii) スキンフロー熱電対(ミニプローブ)などがあります。これらは間接的に原料分布の影響を受けます。
追加的な計測プローブとして、(i) 材料スキャンプローブ、(ii) ノズルプローブ、(iii) コアサンプラー、(iv) 衝撃プローブ、(v) トーピードレードルレベルレーダープローブ、(vi) 炉シェル抵抗計測などが使用されます。
高炉最適化のコア機能
高炉最適化は、高炉プロセス自動化・計測・制御システムを全く新しいレベルに引き上げる革新的プロセス最適化システムです。実証済みの基盤システムに基づく典型的ソリューションは最高可用性を確保し、データ取得、処理、可視化を効率的に統合。システムは信頼性とコスト削減を実証しています。
フロントエンド信号、充填材料量、実験室データ、イベント、モデル結果、コストデータなど広範な生データソースをプラント全寿命にわたり蓄積。プロセス情報を分析データと配合マトリクスにリンクする専門ツールを提供。柔軟なインターフェース、モジュール化、信頼性の高いソフトウェアアーキテクチャにより、原料、操業哲学、サードパーティシステム接続の常に変化する環境に容易に適応・維持可能。
堅牢な基盤システムに加え、相互作用する複数のプロセスモデルがオペレータとラインマネージャの日々の意思決定を支援。冶金プロセスモデルが高炉プロセスを透明化。プラント固有要件は通常これら冶金プロセスモデルに組み込まれます。
動的モデルと予測モデル
動的モデルの目的は、プロセス状態の継続的表示と予測、適用可能なプロセス戦略による各種プロセスパラメータの制御。プロセス状態決定はフィールド計器から取得した情報に基づきます。開発されたモデル例:(i) 材料分布と特定材料ゾーン位置、(ii) ガス分布、(iii) 温度分布、(iv) 炉とその部位の熱状態、(v) 落下帯での溶銑・スラグ化学組成、(vi) 炉床液面レベル、(vii) 材料ゾーン形状(凝集帯、落下帯、デッドマン、長期熱抵抗)、(viii) 炉身形状(足場)。開発モデルは解析的、経験的、ヒューリスティックな性質を持ちます。計算は周期的に実行され、出力は炉とその特性の幾何学的・熱的・物質的状態です。
予測モデルは炉投入に関する実データに基づきリアルタイムシミュレーションを実行。ゾーンタイプのモデル。モデル化対象プロセスはガス流動、材料流動、熱プロセス、化学プロセス、物理プロセス、幾何学プロセス。炉状態は熱・物質収支で各要素ごとに決定。計算は実験室とフィールド計装からの情報に基づき収支を閉じる形で実施。基本化学反応をモデルで使用。
リアルタイム透明性と意思決定支援
最新データ可視化と冶金プロセスモデルによるエンドツーエンドのリアルタイム透明性が、より良い協業、改善されたワークフロー、エラー削減をもたらし、意思決定を支援します。フレーム温度や間接還元率など重要プロセスパラメータもソフトセンサとして実装され、従来計測と区別がつかないレベルで利用可能です。
鉄鋼業界のITはシフトしており、モバイルアクセスがデスクトップベースアクセスを上回ると予想されます。HMIはデスクトップでも新しいマルチタッチインターフェースでもレスポンシブでフレキシブルな設計が必要。オペレータがより効率的・効果的に働けるようシンプルであることが求められます。
多様な計測と過去の経験を組み合わせることで、オペレータは高炉内状態の全体像を把握し、不適切な炉状態の原因を特定できます。以下、高炉の各エリアにおけるプロセス自動化・計測・制御を簡潔に説明します。
ストックハウスと炉充填の自動化
スケールカーシステムから全自動コンベア/スクリーン/フィーダーシステムまで、スキップまたはベルト給料式炉への鉱石・コークス・雑材供給を自動化。HMIからのリモートまたは完全自動「チャージマスタ」プログラムによるバッチレシピ作成機能を含みます。プログラムはストックハウス貯蔵ビンから炉頂納入までの材料フローを追跡し、乾燥重量誤差補正と計量誤差補正を完備し、正しい配合組成とレベルを維持。完全自動化システムの必須コンポーネントとして、材料搬送プロセスで発生する排出物を除去・抽出する集塵システムの追加が含まれます。
材料ベース充填システムにより、ストックハウスバンカーへの異なる材料の動的割り当てが可能。充填マトリクスはバンカーではなく利用可能材料に関連付けられ、プログラム調整不要でより柔軟なプラント操業を実現。あるいは、従来型バンカーベース充填マトリクスのより高度なバージョンも使用可能。充填マトリクスのタイプに関わらず、投与偏差のインテリジェントな補償は当然とされています。ストックハウス制御はベルト給料式炉の場合、充填コンベアベルト上の材料オーバーラップの全可能性を計算。ストックハウスから炉頂までの包括的な材料追跡機能とともに、スムーズで効率的な操業を実現。
炉頂充填の自動化
炉頂充填自動化には、(i) スモールベル/ラージベル材料納入の制御システムプログラミングおよびベルレストップシステムの制御、(ii) ストックラインレベル監視・制御、(iii) 炉頂加圧・逃しシステム、(iv) 潤滑システム、(v) 最低限、制御システムにおけるHART計装とHARTインターフェース機能、(vi) 炉頂圧力逃し弁制御の安全・確実な設計(関連油圧システム含む)が含まれます。
異なる充填設備は充填プロセスへの異なる程度の制御を提供し、最終的には原料分布を決定します。選択肢が少なくても、充填プロセスは非常に複雑になり、時に直感に反することがあります。
ベルレストップ充填の場合、標準的な全タイプの材料分布システム向けスマート分布ソリューションを提供。最も一般的なリング分布ロジックのスマート版を、スパイラル充填、フルリング、重量/時間分布のオプションで改良。個別バッチ間での柔軟・限定的な分布修正が可能。スポット充填とセクタ充填は、要求の厳しい高炉条件下で実際の炉状態に反応する柔軟で容易な機会を提供。スムーズフリーシェイプ分布はリング分布とスポット分布を組み合わせ、分布装置に速度変化を適用。安定したリングモード分布とフリーシェイプ分布の柔軟性を両立。
クローズドループ原料分布制御は、高炉プロセス安定化と燃料消費削減のための自動化システム独自機能。高炉炉身の半径方向温度計測に基づき、モデルが目標温度プロファイル達成のための分布パターン修正を計算。従来型および音響技術ベースの原料内プローブまたは原料上部温度計測のいずれにも対応。
炉本体と炉床の自動化
炉本体と炉床の自動化には、プロセス温度監視・トレンド・アラーム、排ガス分析、原料上部・原料内プローブシステムの制御が含まれます。監視システムの一環として、プロセス・生産計算とサードパーティモデルを用いて操業ガイドラインを提供。データには、(i) 炉床・側壁等温線、(ii) 原料分布、(iii) 石炭粉砕と微粉炭吹込み、(iv) ノズル漏れ検知と熱損失、(v) 断熱火炎温度、透過性、ノズル流速等のプロセス計算、(vi) レベル2システムとのデータ送受信(ヒストリデータファイルとプロセスモデル)が含まれます。
最適化高炉操業には、シンター、ペレット、鉱石、コークス、熔剤、添加剤など原料の精密充填が必要。充填セットポイント修正には、コークス率、スラグ塩基度、実際の原料分析とそれらの高炉パラメータへの影響を考慮。この手順は複雑でコンピュータモデルの支援が必要。配合制御モデルが最適化配合組成に基づき充填マトリクスを計算し、原料分布モデルが精密材料分布によりガス利用率を改善。
高炉最適化システムにより、オペレータはプロセス全体で完全なデータ透明性を確保。プロセスとメタデータ(シフト、アラーム、材料等)の膨大な多様性が、システム生成の簡潔なレポートを通じて透明化、アクセス可能、理解可能になります。スマートタイルはガラス張りのドアのように機能し、オペレータのお気に入りアプリケーションからのライブ情報を自動表示(アプリケーション未実行時でも)。重要なプロセスパラメータの有意な逸脱発生時、関連生産データがホーム画面で活性化し、オペレータが重要な意思決定と是正措置を取れるようになります。
配合制御モデル
配合制御モデルの目的は、コークス・燃料吹込み率、スラグ塩基度、溶銑品質、原料供給率の目標値を満たす精密な配合組成を確立すること。最終結果は充填マトリクスで、ワンクリックで基本自動化システムに転送して実行可能。エキスパートシステムと組み合わせると、配合制御モデルは高炉操業における完全自動配合組成最適化の中核となります。
配合制御モデルのメリット:(i) 定常製品品質:溶銑とスラグの化学組成を目標レベルで維持、(ii) シフト独立な配合修正:最新原料分析と標準化計算手順で新配合組成を自動計算、(iii) 新充填マトリクスの計算と活性化にオペレータ手動操作不要。
原料分布モデル
ベルレストップ充填シュートと可動アーマー付きベル型充填装置により、鉱石とコークス層を高炉に精密に分布投入可能。原料分布モデルは、オペレータ/ラインマネージャが実際の分布を修正し、実際のプロセス要件に応じてガス流動パターンと原料透過性を改善するのを支援。モデルは高炉炉身を通じた原料降下をシミュレートし、炉身上部の材料層実際形状を計算。材料偏在を考慮して半径方向体積、化学特性、粒度分布も算出。
オンライン原料分布モデルは実際の充填データとストックライン実測に基づき計算し、炉身上部の現在の原料分布を算出。オペレータが原料分布の不整をタイムリーに検知可能。オフラインモードでは充填マトリクスと事前定義ストックラインに基づき計算。オフライン原料分布モデルは、最適化ガス流動パターンと原料透過性のための新分布マトリクス設計に貴重なツール。
3D炉床耐火物監視
高炉での安全・耐久・信頼性のある生産のための3D炉床耐火物監視。高炉キャンペーン寿命は主に炉床寿命で決まるため、炉床壁と底部の耐火物厚さ監視が炉床ライニング寿命推定に重要です。
炉床摩耗モデルは、熱電対計測の統計的評価と耐火物熱伝導率に基づき、3次元空間での逆熱伝導問題を解く数理アルゴリズムを含みます。モデルは侵食プロファイルと凝固スカル層形成を計算。計算された摩耗速度と残存壁厚から、高炉オペレータとラインマネージャが炉床耐火物寿命を予測可能。
3D炉床耐火物監視モデルには、高炉全寿命にわたるモデル結果可視化のためのユーザーインターフェースとレポートを含みます。全計算で、HMI画面に実際と最大摩耗ラインの3Dグラフを表示。これにより、オリジナルライニングとの輪郭比較が効率的、設定可能温度(例:1150℃)の単一等温面表示、水平・垂直角度範囲選択が可能。
熱指数計算モデル
高炉のエネルギー消費と生産性を反映する熱指数を算出。溶銑温度とケイ素含有量の発展予測に使用。モデル結果は高炉エキスパートシステムへの入力として、高炉プロセスの熱状態制御に用いられます。
炉身計算モデル
1回充填分の材料(1コークス層と1原料層からなる)を使用し、実際の充填データに基づく物質収支計算を実行。個別充填を炉頂からノズルエリアまで追跡。結果をグラフィカル表示し、オペレータが配合組成と原料分布変化を追跡可能。また、配合変化が溶銑とスラグに影響する時期も計算。
物質・エネルギー収支妥当性モデル
事前定義期間の実際の充填、プロセス、生産データに基づきレポートを自動生成。高炉内材料滞留時間を考慮。物質・エネルギー収支計算でアルカリと亜鉛循環の蓄積検出や系統的計測誤差の特定に使用。後続の収支妥当性アルゴリズムが計測故障の最も可能性の高い原因を指示。
鋳造場の自動化
安定・再現性のあるタッピング操業は、溶銑品質とスムーズで効率的な高炉プロセス確立の両方に必要。また、良好なレイアウト、アクセシビリティ、エルゴノミクスにより、清潔で安全な鋳造場作業環境が実現可能。鋳造場機械が連携してこの環境を提供。鋳造場自動化は、一貫性があり安全な鋳造場操業を提供。内容:(i) 泥砲とタップホールドリル機器制御、(ii) トラフとランナー温度監視、(iii) チルティングランナー操作とレードル内溶銑レベル監視、(iv) スラグ造粒プロセスパラメータ、(v) 鋳造場ヒューム集塵システム監視、(vi) 無線操作ベリーボックス設計から全自動ガンアップ・自動ドリルロジックまでの制御スキーム。
タッピング管理モデルは、実際の溶銑・スラグ生産率と開放タップホールからの排出率を計算し、炉床内の実際の溶銑・スラグ量とレベルを継続的に算出。モデル結果は高炉エキスパートシステムへの入力として、タップホール開放の推奨に使用されます。
炉冷却システムの自動化
シェルプレートスプレー冷却からクローズドループステーブ冷却まで、炉冷却と温度監視・制御の多様なオプションを、十分に計装され統合された制御システムで管理。熱流束監視と水処理システムは、適切な炉冷却操業と長寿命化に不可欠。
重要冷却回路の漏洩検知システム
安全の観点から漏洩検知システムは必須。迅速な漏洩検知がない場合、リスクが伴います。冷却系統配管の拡大亀裂や小さな水漏れは、溶銑品質に影響し、生産停止、炉損傷、最悪の場合は人命損失につながります。効果的に漏洩を検知するシステムは、高炉プロセス自動化・制御システムの最重要部分であるだけでなく、高炉における安全システムの不可欠な部分です。このため、漏洩検知はプロセス産業分野の安全計装システム安全規格の要件を満たすよう設計されています。
熱風炉と熱風供給の自動化
熱風炉自動化は、ストーブ弁の自動サイクル運転により、高炉への中断なしで一貫した熱風供給を実現。ストーブサイクルシステムは2基、3基、4基操業に対応。ストーブ自動化には、プロセスガス制御と着火戦略(レベル1制御最適化とバーナー管理機能含む)、予熱空気とガス供給によるストーブ加熱サイクルでのエンリッチメントガス使用量削減、冷風監視・制御と熱風温度制御、燃料吹込み制御が含まれます。
現代高炉は通常、熱風炉が維持可能な最大熱風温度ギリギリで運転されます。ドーム温度が十分速く上昇しない場合、高炉ガスをより高発熱量燃料でエンリッチして加熱率を高める高度な制御が提供されます。最適化燃焼制御の特徴:(i) 過剰空気制御、(ii) 排ガス酸素または化学的可燃成分分析、または両方の考慮、(iii) ドーム温度によるガスエンリッチメント比への影響、(iv) 3基または4基用のシーケンシング。
熱風炉最適化
高効率・柔軟性・省エネ達成のため熱風炉最適化が必要。熱風加熱プロセスには相当な省エネポテンシャルがあります。プラントオペレータとラインマネージャの課題は、熱風流量と熱風時間の目標を維持しながら、熱風炉へのエネルギー投入を最適化すること。ストーブモデルがストーブ最適化と効率向上による省エネを確保。
熱風炉制御モデルは短期直接制御と長期自己調整アルゴリズムを組み合わせ。迅速制御で着火率を修正し、適切なストーブ操業パラメータを維持。高速制御でCO₂排出削減とストーブ効率最大化。人工知能アルゴリズムで熱風炉効率性能を最適化。これら自己学習アルゴリズムでオペレータが計測誤差を特定・修正可能。
熱風炉制御モデルは、様々なリッチガスタイプと組み合わせた全操業モードをサポート。全タイプのストーブ(カウパー型、カルーギン型等)および予熱・廃熱回収システムを通常カバー。
ガス洗浄プラントの自動化
高炉ガスは、サイクロンまたはダストキャッチャーで大粒子除去、アニュラーギャップ水噴霧または電気集塵機で洗浄。半洗浄ガスはTRT(炉頂ガス回収タービン)システム駆動に使用されエネルギー回収も可能。いずれの場合も、ガス洗浄システムは炉頂圧力制御と、ストーブ加熱用、発電所ボイラー用など様々なプロセスで再利用される洗浄ガスを提供。
クローズドループ高炉エキスパートシステム
クローズドループ高炉エキスパートシステムは通常、「可能な限り少ないアクション、必要なだけのアクション」の原則で設計。目的は高炉操業最適化とオペレータ介入の最小化。ルールベース意思決定システムとして設計されたエキスパートシステムは、原料組成・品質変化、人的要因、プロセス条件によるプロセス変動を打ち消します。システムが異常・変化プロセス状況に早く対応するほど、全体的な高炉操業はスムーズになります。制御アクティビティの正確なタイミングと擾乱の予測は、クリティカルなプロセス状態を回避し、低コストで高生産率を維持する上で極めて重要。クローズドループ高炉エキスパートシステムは、利用可能な原料で製品品質の大幅な向上と燃料消費削減を保証します。
エキスパートシステムは2段階プロセスで操業変更を推奨。第1段階は現状分析「プロセス診断」。膨大なプロセス計測と分析データを継続的に収集し、多様な技術計算に基づき高炉での現象発生を分析。第2段階では必要に応じて是正措置を提案。経験豊富な高炉プロセスエキスパートとオペレータによって因果関係に基づき鍛えられた広範なルールセットが、ベストプラクティスとシフト独立操業への推奨を導出。高炉スムーズ操業の達成・維持のための是正措置をオペレータに報告。アクションはクローズドループモードまたはオペレータ確認後に実行可能。
継続的・シフト独立な高炉操業をもたらす主要是正措置セットを以下に説明。
燃料率と吹込み制御
エキスパートシステムは高炉炉床の熱状態を監視し、最適条件からの有意な逸脱を認識すると即座に燃料率変更を提案。ナレッジベースで定義されたルールに従い、吹込み燃料またはコークス率の変更を提案し、完全自動実行可能。
スラグ塩基度制御
最新スラグ分析と溶銑温度データに基づき、目標スラグ塩基度からの逸脱検知時に配合組成変更を推奨。配合制御モデルと連携し、新充填マトリクスを自動計算してプロセス制御システムに転送して実行。
酸素エンリッチメントと蒸気添加制御
酸素エンリッチメント制御は目標溶銑生産達成のための最適酸素添加率を計算。生産率急増によるクリティカルな状況を回避。エキスパートシステムは蒸気添加で原料透過性を目標レベルに維持。高速制御サイクルにより、プロセスが必要とする量に蒸気添加を精密調整可能。これにより可能な限り蒸気投入を削減し、直接的な省エネにつながります。
製造プロセス