



コークス炉操業向け高度自動化・制御システム
コークス炉プラントの自動化、制御、計測システム
冶金コークスは鉄鋼業プロセス(主に高炉)で鉄鉱石還元用、および鋳造所で使用されます。総コークス生産の90%以上が高炉操業専用。鋳造用コークスが残り大半で、鋳造所炉での金属溶解鋳造に使用。鋳造用コークス生産は、冶金コークスと異なるコークス炭ブレンド、より長いコークス時間、より低いコークス温度を使用。
コスト競争力におけるコークスの重要性
コークスは溶銑生産コストの最大50%を占めます。高品質コークスのコスト効率的生産は、鉄生産の競争力にとって最重要課題です。世界大半コークスは副生成物回収型コークス炉バッテリーで生産され、ほとんどのコークス炉プラントは製鉄設備と統合されています。激しい競争と変動する石炭ベースの現状下、コークス生産コスト削減は鉄鋼業界が直面する最重要課題の一つです。
コークス生産プロセスの複雑さ
コークス炉プラント(COP)でのコークス生産基本プロセスは非常に複雑です。熱乾留は「バッテリー」と呼ばれる炉群で実施。バッテリーは高品質シリカ等耐火レンガ製共通側壁を持つ複数隣接炉で構成。隣接炉間壁と両端壁は複数加熱フルーで構成。任意時点では、与えられた壁の半分フルーがガス燃焼、残り半分が燃焼フルーからの廃熱を「チェッカーレンガ」熱交換器経由で燃焼スタックへ伝達。20-30分毎にバッテリー「リバース」し、廃熱フルーが燃焼フルーに、燃焼フルーが廃熱フルーになる。このプロセスで石炭塊により均一な加熱を実現。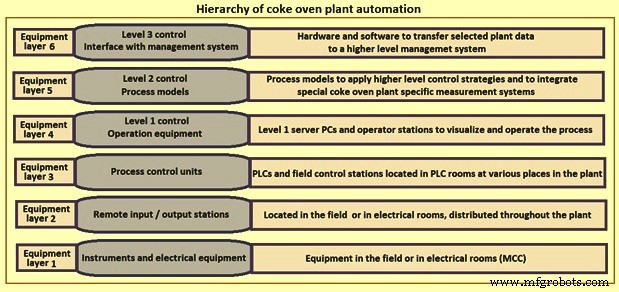
図1 コークス炉プラント自動化階層
各炉操業はサイクリックだが、バッテリーは十分多数炉を含むため、本質的に連続的な原料コークス炉ガスフローを生成。個別炉はコークスサイクル中ほぼ等時間間隔で充填・排出。コークス進行は通常15-18時間で高炉用コークス生産。この期間、石炭揮発分がコークス炉ガスとして留出。コークス時間は石炭ブレンド、石炭水分、下部燃焼率、目標コークス特性で決定。コークス需要低時はコークス時間24時間まで延長可能。コークス温度は通常900-1100℃範囲、高炉用コークス生産のため範囲高め維持。ガス集合管で正圧維持し空気漏入防止。バッテリーで約10mm水柱正圧維持(高油圧メイン圧力維持)。熱乾留で発生するガス・炭化水素はオフテークシステム経由で副生成物プラントへ送られ回収。
炉中央温度が約950-1000℃達するとコークス完了。この時点で炉を油圧メインから隔離、残留ガス適切ベント後、扉開放でコークス押出し。コークス期間末期にコークス塊は大きな体積収縮、壁から剥離し容易な押出し確保。
コークス生産の重要特性
コークス生産重要特性:(i) コークスプロセスはバッチプロセス、各コークス炉操業は統合操業計画ベース、(ii) コークスプロセスはかなり大きい最小時間必要、コークス炉プラントは高慣性、(iii) コークスプロセスは方向性フロー、温度と時間依存、(iv) 多数変数がコークスプロセスに干渉、(v) コークスプロセスは多数パラメータ影響の非線形、(vi) コークスプロセスは閉鎖室内で加熱壁間接加熱、温度計測極めて複雑。
COPの重要性と自動化必要性
COPは高炉鉄鉱石還元用コークス生産、また統合製鉄所各ユニット燃料ガス用コークス炉ガス生産の重要ユニット。COP製品品質と産出量は鉄鋼プラント操業安定性に寄与。さらにCOPは高エネルギー集約型で複数環境課題抱える。最適効率達成のためCOPには自動化、プロセス制御、計測システム装備必要。自動化・制御・計測システムのモジュラーデザインが特定COP必要要件への柔軟性提供。プロセスシーケンス自動化で環境保護要件対応の長期調整も容易化。
自動化・制御・計測システムは、COP生産性と安定性向上支援の現代的ユーザーフレンドリーツール。プラントニーズ対応で性能改善支援。コークス炉生産安定化、期待結果達成支援、実用価値極大。メリット:燃料ガス消費削減によるエネルギー消費低減、コークス炉バッテリー状態・操業安定化、コークス品質安定化、環境排出削減、バッテリー寿命延長、操業・保守データ報告分析容易化。
自動化システム構成
自動化・制御・計測システムはレベル0(フィールドレベル)からレベル3(管理レベル)まで古典的レベルで構造化。COP自動化設計は通常6基本機器層に分割。
図1 コークス炉プラント自動化階層
電気設備、制御エレメント、計装は通常冗長リモートI/O(入出力)ユニットに標準4-20mAと24V DCインターフェースで接続。インテリジェントサブシステムは通常ProfibusやModbusで結合。全自動化機器は全関連機器配置プラントロケーション通過の光ファイバープラントネットワークで接続。全データこのネットワークで収集・分配、物理接続(パッチパネル・スイッチ)と論理接続(ネットワーク管理システム)でデータソースとターゲット柔軟接続。このネットワークで全システム相互通信可能。
現代計装制御機器が「PLC」または「DCS」(レベル1)と操作ステーション接続は現代COP標準設備。一部COPは高度制御最適化機能追加自動化保有。副生成物プラント(BPP)自動化は通常連続制御機能特化別DCSで実施。両システム通常Modbusで結合、電気・計装機器両方制御の統合制御システムとして設計。
自動化・制御・計測システムは、別制御室配置オペレータコントロールステーション経由でCOP操業可能。主要プラントユニット全てにオペレータコントロールステーションあるほか、大型ビデオスクリーン(分割画面機能付)、音声ページングシステム、イントラネットアクセス等装備制御室複数存在。COPとBPPの完全「ネットワーク・システム構成」には、COPリモートI/Oレベル、COP-PLCレベル、COP操作レベル、サーバ・ネットワーク機器含むシステム管理レベル含む。レベル3システムへのインターフェースも存在。
COPエリアではプロセス制御レベルで統合DCS使用。COP多数アプリケーションはシーケンス制御機能で、PLC実行最適。コークス炉バッテリー加熱と機械自動化・プロセス制御は、レベル1自動化システムから収集・処理データベースに各種プロセスモデル計算実施するレベル2制御システムで達成。レベル2制御システムはコークス炉オペレータに高度・精密・使いやすい支援ツール提供、プラント操業・環境性能両方改善に成功活用可能。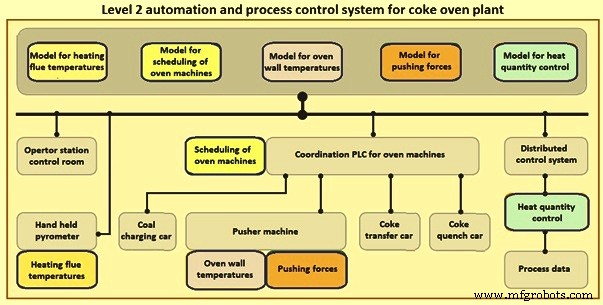
図2 コークス炉プラント レベル2自動化・プロセス制御システム
主要プロセス制御技術
炉圧力調整システム
任意時点で個別炉内圧力はコークス期間段階違いにより異なる。新規充填炉が最高圧力、コークス時間近づいた炉が最低圧力となるのは公知事実。2つ効果:(i) ガス集合管比高圧炉は逃散排出起こしやすい、(ii) 異圧力隣接炉で炉室壁ストレスレベル異なり、耐火物寿命大幅短縮。これら深刻問題克服のため、コークス期間全体で若干負圧維持するよう個別炉圧力調整重要。炉圧力調整システム設置で容易達成可能。
1990年代、DMT(Deutsche Montan Technologie GmbH、ドイツ)が単一炉圧力調整システム初版開発。以来実践経験ベースで継続改良。改良炉圧力調整システムがCOP逃散排出削減に貢献。炉圧力調整システムは「利用可能最良技術」(BAT)として認められています。
炉圧力調整システムによる最重要技術的改善:(i) 炉圧力が集合管圧力から分離、(ii) 集合管が負圧運転、(iii) 各炉内圧力個別制御、(iv) 充填ガスが負圧集合管で吸引排出、(v) 従来弁をいわゆる「フィックスカップ」弁で置換。
炉圧力調整システムでは、「フィックスカップ」をスタンドパイプと粗ガス集合管間に設置。閉鎖プラグに調整装置装備、制御ロッド接続。延長部でスタンドパイプグースネックがクラウンチューブ終端、クラウンスロットが「フィックスカップ」内突出。スタンドパイプグースネックに2噴霧ノズル設置、熱粗ガス冷却とガス集合管濡らしでタール等堆積防止。クイック充填弁でコークス炉ガス集合管切離し時「フィックスカップ」即時注水可能。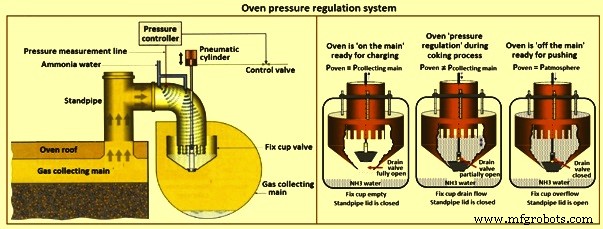
図3 炉圧力調整システム
炉圧力調整は、クラウンチューブスロットによる発生粗ガス可変圧力抵抗で実施。スロット開度を「フィックスカップ」内可変水位で調整。水位はオーバーフロー調整装置で影響、炉室圧力セットポイントに応じ一定水位維持。「フィックスカップ」水位はオーバーフロー調整装置通過ピストン位置と直接関連。オーバーフロー調整装置駆動は空気圧シリンダー、ロッドで接続。空気圧シリンダーは両側作動ポジショナー制御、制御システムから情報受信、炉圧力計測処理。
炉圧力はグースネック内で計測、制御システムへ伝送。炭化時間中、炉圧力は炭化開始時約+3mm H₂O(0.3mbar、発生粗ガス量と逃散リスク最大)から炭化末期約+16mm H₂O(1.6mbar、発生粗ガス量ゼロ近接、逃散リスク極小)へ段階的増加。セットポイント最終調整は通常COPコミッショニング時、炉扉背面炉床レベル圧力計測後実施。目的は扉背面炉床で吸引生じない範囲で常時最低炉圧力達成。
ガス集合管通常プッシャー側配置。3セクション構成。各セクション通常2ガスブリーダー装備、緊急時バッテリー直で粗ガス排出可能。水封弁がガス集合管と大気間閉鎖形成。ブリーダー弁空気圧駆動、集合管予め定義最大圧力で自動開放。粗ガス着火はブリーダー弁開放直前アークシステムで即時着火。集合管圧力は各オフテークメイン制御弁で制御。排気機からの負圧を制御フラップ上流で絞り、定義集合管圧力維持に必要な粗コークス炉ガスのみ放出。
炉圧力調整システムHMIは複数オペレータディスプレイで構成、バッテリーオペレータがシステム監視・調整(自動モード)可能、必要時手動モード操作可能(緊急時等)。全プロセス値(炉圧力、フィックスカップ内水位、全制御エレメント状態、前回コークス時間、ステータスメッセージ等)表示。手動操作切替時、「充填接続」「調整復帰」「スタンドパイプ蓋閉鎖」等全操作機能を適正操作シーケンス内で手動開始可能。一部インターロックシーケンス仍作動し有害操作ミス防止。PLC制御・インターロックなし手動操作は各スタンドパイプ直前空気圧制御盤からのみ可能。各炉トレンド表示をHMIで選択可能、メインプロセス値時系列表示。
石炭水分分析計
多数水分計測システム存在。しかし、石炭水分オンライン計測の信頼性高い方法は「面積重量補償付きマイクロ波」使用。マイクロ波は水に高選択的なため高精度水分計測可能。被測定物質透過。水分子は天然極性でマイクロ波大幅減衰・減速。物質誘電率がマイクロ波影響示す。水誘電率他物質比20倍大きく、マイクロ波と水強い相互作用、減衰と位相シフトとして計測。
反射・共鳴影響排除のため複数周波数使用・評価。幾何学変化(面積重量補償にもかかわらず層厚)不規則影響ほぼ除去。位相シフト計測追加必要、複数擾乱影響少なくより高精度。減衰と位相シフト組合せ計測で擾乱さらに低減、精度向上。位相シフトと減衰組合せ計測で0.2%超精度達成、計測「観点」からは加熱制御用水分値使用に十分。
バルク密度変動時(異石炭ブレンド・粒度分布運転時)、追加放射計測ユニット必要。層厚とバルク密度は計測結果影響。面積単位質量(ガンマ線透過計測決定)で減衰と位相シフト正規化により大幅除去可能。透過計測では面積重量依存ガンマ線強度減衰計測。結果、密度非依存水分信号取得、最適プロセス制御のため最高精度確保。同時に石炭層厚をガンマ線源近くで計測(超音波レベルセンサ等)、バルク密度決定可能(面積重量×層厚=バルク密度)。石炭水分計測システムセットアップ図4示す。図示機器以外にもシステム動作に追加アイテム必要。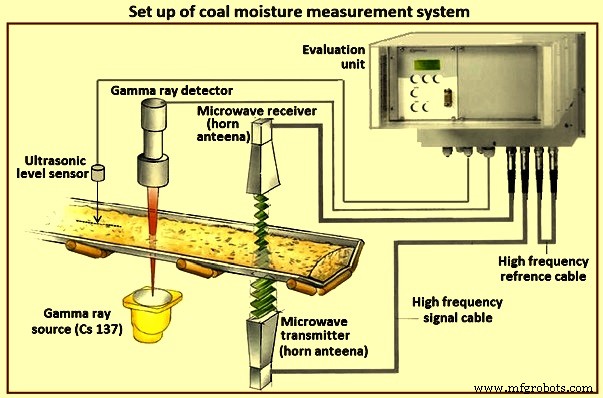
図4 石炭水分計測システム セットアップ
マイクロ波は一対ホーンアンテナで送信。1つベルト上部、1つベルト下部設置。この送信幾何で全体積大部分計測、石炭層全体水分計測、表面水分のみでない精度高い表現提供。
ガンマ線源(核種Cs-137)ベルト下部設置。マイクロ波放射ホーンアンテナに可能な限り近接配置、同一石炭部分が同位置・同時刻で参照されるよう(減衰・位相シフトが面積重量とリアルタイム相関)。ガンマ線源垂直中心にガンマ線検出器(シンチレーション検出器)ベルト上部設置。2ホーンアンテナ、ガンマ線源、ガンマ線検出器を特殊高周波信号ケーブルで評価ユニット接続、水分・バルク密度リアルタイム相関・計算。複数校正テスト(オンライン水分/実験室水分)取得基準曲線を評価ユニットに複数石炭組成・ブレンド用格納。統合基準ラインで環境影響確実補償。これにより石炭含水率とバルク密度を極めて高精度決定可能。
石炭表面が真っ直ぐ平坦時最良計測。したがって計測セットアップ前に平坦化装置設置必要。石炭表面平坦化2段階:第一、重厚鋼板スクレーパー使用。スクレーパー最大遊び鎖で制限、ゴムベルト接触防止。ウェイト追加でスクレーパー力設定、舗装パス調整。第二、鎖で動き制限したソリで残り凹凸平坦化。ベルト上石炭レベル極高または石炭山接近時、スクレーパー/ソリがベルトから石炭こぼす可能性。ベルト両側にゴムベルト材コンテインメント設置。平坦石炭表面が信頼性高い信号取得に必要。
自動炉室壁温度計測システム
自動炉室壁温度計測システムは、空冷ファイバーオプティカルケーブルとプッシャーカー「冷側」後端ラムビーム取付ピロメータによるコークス室壁温度計測システムで構成。ラム通過時壁温度計測、変換・評価でバッテリー縦・横・垂直方向温度・熱分布監視可能。壁横温度、バッテリー縦温度、垂直熱分布、経時温度変化、壁加熱チェック等実施可能。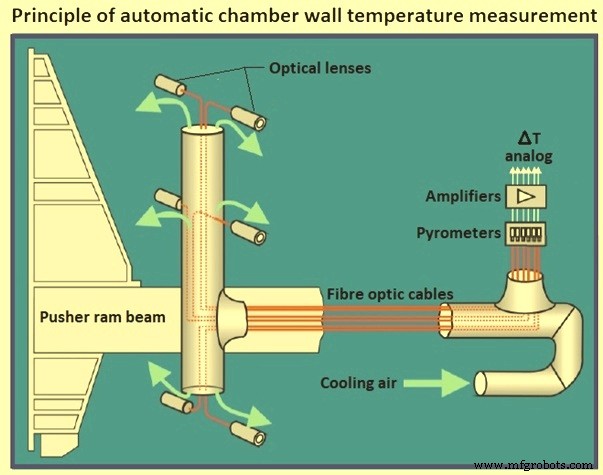
図5 自動炉室壁温度計測システム原理
各計測点で炉壁放射光強度をファイバーオプティカルケーブル検知。計測点はラムヘッド伝導熱・放射熱対策断熱ハウジング、ファイバーオプティカルケーブルホルダー、最適冷却効果空気ルーティングシステム、ファイバーオプティカルケーブル、圧縮空気供給接続収容。ファイバーオプティカルケーブルはラムに対して固定位置関係維持。圧縮空気ファイバーオプティカルケーブル沿い通過、過熱・汚れ防護、光ガイドハウジングと通路クリアランス確保(炉室内吹出し)。
各ピロメータで1押出しプロセス中数百データ点(生データ)計測、プッシャー機電気室PLCへ伝送、ラム駆動システム距離情報と相関。生値圧縮し各ピロメータ加熱フルー毎平均温度値1つ構築。これら値(総計6×加熱フルー数)を各押出し炉番号、押出し時刻、レベリングと共に指定自動炉室壁温度計測システムPLCステーション記憶媒体に一時保存。決定値ファイバーオプティクス経由でプッシャー機からCOP炉機械PLCへ伝送、データ受信・データベース格納。
必要時オペレータはCOP炉機械PLCのHMIに統合された包括的メニューシステム使用し、アーカイブから温度データ選択・評価可能、全サーバクライアントPCで利用可能。閾値超過時自動アラーム生成。オペレータ定期的またはアラート時、バッテリーブロック内温度分布チェックし、コークス塊特定領域で石炭未熟コークス化招く下部燃焼系不適調検知可能、悪コークス品質と押出し時汚染防止。
横壁問題警告に加え、垂直温度分布は特に高炉室で重要。フルフルー高さ長炎で達成。炎はガス・空気分配で影響、加熱フルーへ適切調整必要。空気分配変更(スタックドラフト変化等)が適切対策なしで垂直熱分布(炎長)に撹乱影響与え、最終的には不均一コークス、ルーフカーボン、最悪「スティッカー炉」招く。自動炉室壁温度計測システムは各押出しで炉室3レベル温度取得し垂直加熱問題迅速検知。これら問題検知で加熱システム改善、環境保護向上、コークス品質向上、生産効率向上(ガス/エネルギー節約)、レンガ工事ストレス低減(バッテリー寿命延長)。
単一壁・炉加熱評価のため、自動炉室壁温度計測システム炉壁温度凝縮し平均バッテリー温度提供、バッテリー加熱制御入力として使用可能。
押出し力自動監視システム
炉室壁温度計測と同時並行で、プッシャーラムがコークスを炉から押出す際、ラム駆動モーター必要トルク計測。高温コークス押出し中に値計測。トルクはモーター速度・トルク制御周波数変換ユニット提供、炉機械PLCで押出し力変換。「押出し力自動監視システム」と呼ばれ、ラム駆動システム機械メンテナンス状況とコークスケーキコークス状況に関する優れた情報提供。ラム力が期間経過で増加傾向なら機械的または加熱問題予期、注意とトラブルシューティングさらなる評価必要。
押出し力自動監視グラフィックスを炉機械PLC HMIでオペレータ呼出し、プロセス制御とトラブルシューティングツールとして活用。プラントマネージャ長期アーカイブから押出し力自動監視データ選択、プロセス監視、最適化、履歴調査用。押出し力曲線は同一プロファイル:コークス壁から剥離・移動開始のため初期ピーク、その後コークスケーキ炉長さ方向移動維持のため低い力。プッシャーラムシューズ炉進入時新た小ピーク発生。サポートシューズ炉床スライドしレンガ追加摩擦、ラム駆動対抗で必要押出し力増大。各押出し正常状態。
グラフィックが正常プロファイル外れ複数押出しピーク示す場合、初期ピークが1押出し中複数回繰返し。理由:ラム炉通過中複数回停止・再開。コークスガイド機械問題で停止必要。再起動毎にプッシャー駆動システムがコークスケーキ移動力再獲得必要。4ピークなら初期「剥離ピーク」後4回停止・再開。押出し力計測が操業中操作問題検知・記録有用ツールである例示。
炉機械自動スケジューリング・制御システム
COP操業プロセス制御・監視には押出しスケジュール作成と炉機械操業性能画面表示含む。COP自動化システム一環として「炉機械自動スケジューリング・制御システム」と呼ばれる高度押出し・充填スケジュールプログラム使用。各炉押出し・充填時刻計算・最適化、炉機械へ転送、オペレータへ信号。実際押出し・充填操業データスケジューリングシステムへフィードバック、計算更新。
「炉機械自動スケジューリング・制御システム」は正常生産計画と全タイプ特別操業(故障補償、生産低下補償)処理可能。生産データ変更や操業トラブル発生時いつでも再計算トリガー・再実行可能。生産損失処理複数戦略利用可能。損失受容またはコークス時間慎重・安全短縮で生産増加補填、最良加熱性能と生産維持。スケジュール変更自動的に加熱制御モデル内計算名目熱影響。
押出し・充填スケジュール特別シミュレーションモードで数日先まで事前計算可能。システムは炉圧力調整システムとインターロック、押出し時集合管切離し・充填時再接続処理。図6に主要機能・操作システム哲学・操作ディスプレイ示す。右側コンピュータ画面通常3表示:第1「炉状態」:各炉次回押出し/充填時刻、前回押出し/充填時刻、サイクル時間バーグラフ(複数色)、充填重量等表示。第2:計算スケジュール、今後数日先押出し・充填サイクル時系列表示。第3:押出し・充填履歴レポート表示。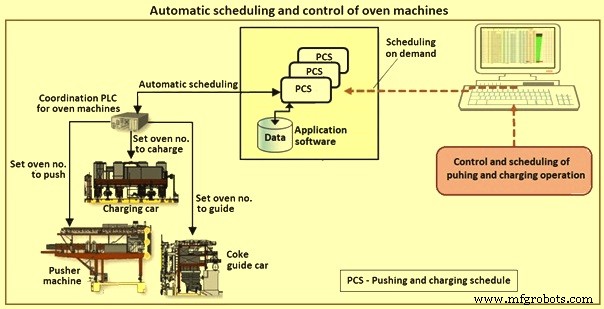
図6 炉機械自動スケジューリング・制御
バッテリー加熱自動制御システム
バッテリー加熱自動制御システムはバッテリー加熱必要エネルギー決定理論計算モデル。実際生産性能(遅延、「スピードアップ」、生産損失等適応)と実際加熱性能(実際加熱フルー・コークス・壁温度が目標レンジ外ベース適応)で動的更新。バッテリー加熱自動制御システムモデル決定エネルギー必要量が加熱システムセットポイント。この場合バッテリー加熱必要エネルギーは加熱時間変更(リバース間ポーズ時間変動)で制御。
バッテリー加熱自動制御システム図7示す。加熱制御結果トレンドグラフも表示。コークス時間変更時(緑矢印)、エネルギー量制御が新エネルギー投入セットポイント作成反応(黄矢印)、主にポーズ時間変更(青矢印)。例ではポーズ時間約200秒から約275秒へモデル増加、コークス時間一般増加(緑曲線:28.9時間→30.1時間)によるエネルギー需要減少(赤曲線)対応。自動炉室壁温度計測システム計測「平均バッテリー温度」上昇(ピンク点線矢印)も更なる熱削減必要、エネルギーセットポイントさらに低下。総エネルギー削減(黄曲線)「平均バッテリー温度」低下導く(ピンク矢印)。ただし加熱フルーからコークスへエネルギー到達反応時間必要なためタイムラグ発生。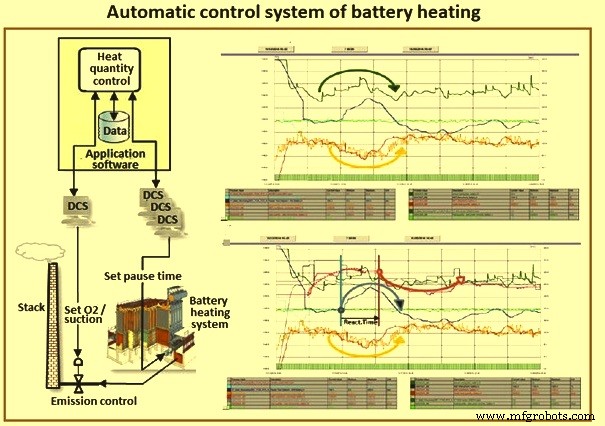
図7 バッテリー加熱自動制御システム
レンガ工事異位置計測温度相互比較可能にするため、加熱フルー温度を熱伝達率で炉壁温度へ外挿。バッテリー加熱自動制御システムモデルが加熱エネルギー量制御下維持、エネルギー消費削減、操業トラブルへ迅速自動応答でバッテリー温度バランス保持、加熱問題と押出し排出削減実現。
製造プロセス
- Fluke 772/773クランプメーター:オートメーションループトラブルシューティングの現代的アプローチ
- ISA、制御システム安全評価・信頼性の第3版を発行
- Biosignal PI:信頼性と低コストを両立したオープンソースECG・呼吸監視プラットフォーム
- Raspberry Piでセンサーとアクチュエータを制御:加速度計、サーボ、データストリーミング
- 1Sheeldで作るスマートホーム自動化&セキュリティシステム
- 射出成形自動化マスターガイド:生産性向上のステップバイステップアプローチ
- 制御システムアップグレードのための戦略的設計と計画
- 産業オートメーションにおけるブロックチェーンの可能性:機会と障壁
- エキスパートプラントオートメーション:設計、実装、ターンキーソリューション
- SYNTEC制御システムの簡単セットアップ & 操作ガイド
- Hotracoのグローバルオートメーション:IXON Cloudでシームレスなリモート制御を実現