



焼結プラント向け高度自動化・制御システム
焼結プラントの自動化と制御システム
焼結プロセス(図1)は焼結機で実施される冶金プロセスです。熱的凝集プロセスであり、エネルギー集約型プロセスで、多数のパラメータを考慮する必要があります。熱・質量・運動量移動が化学反応と結合し、これら現象が同時に進行するため、プロセスの複雑性は著しく増大します。焼結プロセスの複雑性が、その制御システムの複雑性につながっています。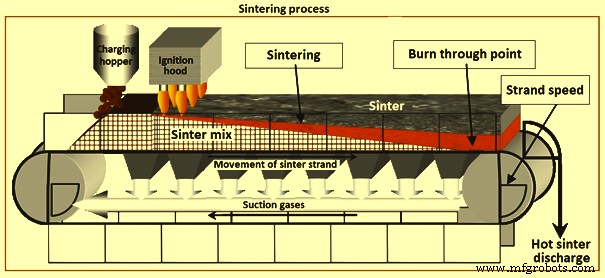
図1 焼結プロセス
焼結プロセスの概要と重要性
焼結プロセスは製鉄における前処理プロセスステップで、粒度10mm未満の鉄鉱石ファイン、返りファイン、熔剤、コークスブリーズを混合・凝集し、篩分けサイズ5-30mmの焼結鉱を生成します。これにより高炉内の圧力と温度条件に耐えられる原料となります。焼結プロセスでの凝集は燃焼によって達成されます。焼結ストランドで焼結混合層を通じて空気を吸引し、最表層の燃料粒子を着火炉で着火、ストランド前進に伴い着火・燃焼前線が徐々に層下方へ進行し、末端に達します。
焼結プロセスは高炉原料調製の必須ステップで、凝集材(焼結鉱)が高炉での最適化溶銑生産に適した特性を持つことが要求されます。また、大量に発生し、異なる毒性を持つ多数の汚染物質を含む焼結プラントガス排出制御も極めて重要です。
多数パラメータと制御の難しさ
焼結プロセスには500以上のパラメータが関与し、それぞれが生産性、プロセス安定性、焼結鉱組成・品質の標準化を最適化するために、可能な限り制御する必要があります。法定環境要件を満たすため、焼結プラントから大気排出される粒子状物質とガスを監視する公害防止システムも必要。さらに焼結プロセスは、連続性、非線形性、時変性、不確実性に加え、複雑性と大きなヒステリシスを特徴とします。毎年、プラントオペレータの蓄積経験と焼結ノウハウの進化により、あらゆる焼結プラントで改善が進められています。
長らく焼結プロセスはオペレータ経験に大きく依存して制御されてきました。そのためプロセス制御に変動が生じていました。ヒステリシス、データ取得・プロセス逸脱検知の変動、オペレータ間の知識・判断能力差、責任分担、生理的・心理的・環境的要因などにより、望ましくない制御変動は避けられませんでした。これら要因の影響は焼結機能力スケールアップに伴い増大し、焼結プロセスの自動化・制御システム開発の必要性を生みました。
自動化・制御システムの目的とメリット
焼結プラントの自動化・制御システムは上記要件を満たすために必要です。サブシステムの効果的制御、プロセス情報の適時提供、生産・品質要件を満たしながらの総コスト最小化が目的。さらに、データ分析のためのデータベース構築と分析ツール導入も必要です。
信頼性が高く実証済みの基盤自動化制御システムは、現代焼結プラント操業のバックボーンです。焼結プラントプロセス制御システムの主目的:(i) 燃料消費最小化(燃料率は生産コストの鍵)、(ii) 大きな制御アクション回避(微小制御アクションのみで済めば焼結機性能が大幅安定)、(iii) クリティカルプロセス状況回避(不均一混合、表面着火不良、焼結混合物不完全燃焼等への早期反応で全体プロセスがスムーズになり製品品質均一化)、(iv) 全シフトでの協調的操業判断による一定操業条件維持(設備寿命延長と生産コスト削減)、(v) クローズドループ操業モードで生産パラメータを環境排出基準内で最適化(特にSO₂排出)。
焼結プラント自動化・制御システムは、生産性と安定性向上を助ける現代的ユーザーフレンドリーツールです。プラントニーズに対応し性能改善を支援。焼結生産を安定化し、期待結果達成を助け、実用価値極大。メリット:(i) 電気エネルギーと燃料消費最小化しながらピーク性能維持する高生産性、(ii) 化学的・物理的・機械的特性を目標レベルで維持する製品品質、(iii) 充填材料精密混合とストランド上焼結鉱熱状態考慮した返りファイン量理想制御による燃料消費削減、(iv) 安定・シフト独立操業による効率的生産、(v) 包括的冶金モデルの自動化・制御システムへの容易統合、(vi) 高炉要求への迅速対応、(vii) 標準期間1年未満での迅速な償却。
品質管理とクローズドループ制御
焼結プロセスでは、塩基度と製品サイズなど化学・物理パラメータが、高炉品質要件を満たすためプリセット目標値を定義済み標準偏差内で満たす必要があります。焼結品質は混合ヤードとドージングプラントでの原料選定・混合から始まり、これらは焼結プロセス共通制御モデルに統合されます。化学特性は原料配合自動適応で均質化。物理的・化学的特性を考慮した高度「バーンスルーポイント」(BTP)制御システムを導入。プロセスクローズドループ制御で変動による変化に対抗。
革新的プロセス制御システム
焼結プロセス最適化には、プラント自動化を全く新しいレベルに引き上げる革新的プロセス制御システムが必要。実証済み基盤システムに基づき、高可用性確保とデータ取得・処理・可視化の効率的統合を実現。フロントエンド信号、充填材料量、実験室データ、イベント、モデル結果、コストデータなど広範な生データソースをプラント全寿命にわたり蓄積。プロセス情報を分析データと原料配合レシピにリンクする専門ツールを提供。
焼結プラント自動化・制御システムは、労働生産性向上、焼結プラント歩留まり向上、最適焼結品質(物理的、機械的、化学的、冶金的)達成、エネルギー消費削減を目的に開発。焼結生産プロセス各段階の監視を支援する不可欠システム。
焼結原料特性(化学組成、粒度等)には変動を生じさせる固有要素があるため、プロセスデータ評価に統計的手法が必要。複数モデル開発が要求されます。焼結プロセスの複雑性からモデル開発は複雑ですが、オンライン実用可能なモデル開発が必要。さらに、焼結プラント操業は、原料変動に対応しながら、高炉での継続的改善される製鉄プロセス要件を満たし、省エネ等によるコスト最小化要件を満たす柔軟性が必要。
焼結プラント自動化・制御システムは、焼結プロセス全体で最適かつ安定した操業を保証。生産性向上と運転コスト低減を支援。最適安定焼結プロセス確保のため、層内現象理解とプロセス最適操業への誘導が必要。焼結主要制御技術は、ストランド幅方向均一焼結達成のための充填密度制御、最適生産性と焼結品質維持のためのパレット速度制御。
自動化効率は適切な計装に強く依存。適切な場所に適切な計器をシームレスに設置し、効率的自動化・制御システムを実現。確立された効率的技術(サーバ仮想化等)でシステム柔軟性・可用性向上、ハードウェア・メンテナンスコスト削減。最新産業用Ethernet技術と実証済みハードウェアアーキテクチャで高ITセキュリティレベル維持しながら最大性能発揮。
自動化システム階層構造
焼結プラント自動化設計は通常6基本機器層に分割。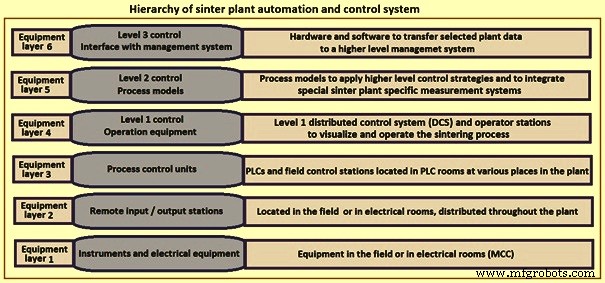
図2 焼結プラント自動化・制御システム階層
焼結プロセス自動化・制御技術は、高炉性能向上に応じた焼結品質要件を満たすため、焼結技術と共に開発されてきました。コンピュータは1960年代初期に米国と欧州(主にフランス、ベルギー)で焼結プラントに導入され、焼結プロセスの検知、アラーム、記録、印刷要件に使用。その後、開ループ・クローズドループ制御に段階的に使用。1970年代に日本が焼結プロセス自動化・制御開発の中心に。川崎製鉄(KSC)、住友金属工業(SMI)、神戸製鋼、新日本製鐵(NSC)、日本鋼管京浜(NKK)等が重要プロジェクト実施。以下に日本各組織による焼結プラント自動化・制御分野での作業例を示す。1980年代から人工知能が焼結プロセスで研究され、制御信頼性と精度が向上。
日本での主要開発事例
焼結エネルギー制御システム(SECOS) - KSC開発
許容範囲内で熱エネルギーレベルを高速検知・制御。2パラメータ考慮:(i) パレット上燃焼する焼結混合物炭素量(廃ガス量・組成検知による炭素収支計算)、(ii) 排出端焼結ケーキ断面の高温ゾーン比(カメラ計測)。これら2パラメータで熱エネルギーレベル評価後、コークス配合比調整。導入で焼結品質と生産性改善。
操業ガイダンスシステム(OGS) - KSC開発
焼結層透過性安定化による最適焼結品質達成目的。焼結プロセス生産データ入力後、メインシステムが透過性、焼結品質、生産性評価。2サブシステム:透過性評価用と、評価基準値自動調整用。
その他の主要システム
「サブゲート操作制御」(神戸製鋼、NKK、KSC)、「ストランド速度による新BTP制御」(NKK)、「人工器用システム」(ADONIS、NSC)、「川崎焼結自動制御」(K-SAC、KSC)、「無人操業システム」(NKK)等で広範な作業実施。
3レベル階層制御システム
焼結プラント自動化・制御システムは、レベル0(フィールドレベル)からレベル3(管理レベル)まで古典的レベルで構造化。分散制御システム(DCS)、集中プロセスコンピュータシステム(PCS)、製鉄所中央コンピュータシステム(CCS)を使用する3レベル階層システム。DCSは焼結ストランド沿いの風速分布・ガス温度分布計測と「直接デジタル制御」(DDC)実行。PCSはDCS送信データ収集・処理、セット値制御とCCS指示によるプロセス包括操業ガイダンス実行。プロセスモデルによる高度制御戦略適用は特殊焼結プラント計測システムと統合。CCSは製鉄システムデータベースを持ち、下位コンピュータ情報収集・蓄積で材料購入・生産計画立案、生産報告、生産データ技術分析に使用。人的資源節約、操業コスト削減、操業管理改善。インテリジェントシステムで焼結プロセスのオペレータ経験依存度低減。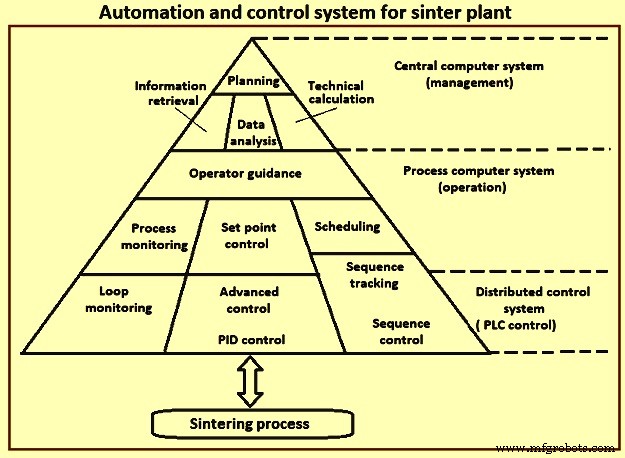
図3 焼結プラント自動化・制御システム
3レベル制御システム構成:(i) デジタル制御システム(DCS):デジタル制御コンピュータ、センサ、伝送装置を含む統合監視制御システム。プロセスコンピュータ設定値標準でローカルループ制御とプロセス高度制御実行。(ii) プロセスコンピュータシステム:DCS送信データ収集・処理、CCS指示によるセット値制御とプロセス包括操業ガイダンス実行。(iii) CCS:制御システム最上位。製鉄システムデータベースを持ち、下位コンピュータ情報収集・蓄積で材料購入・生産計画、生産報告、生産データ技術分析に使用。人的資源節約、操業コスト削減、操業管理改善。インテリジェントシステムで焼結プロセスのオペレータ経験依存度低減。
モジュール式アプローチと技術制御
焼結プロセス複雑性のため、全体プロセスへの数理モデル適用は限定的。そのためモデル開発は焼結プラントでエリア単位で進行し、エリア単位モデルが自動化・制御システムのモジュラーアプローチをもたらしました。
焼結プラント自動化・制御システムは通常モジュラーシステム構造を特徴とします。データ取得とセットポイント実行等基本機能に加え、技術制御(メイン制御ループ)が基本自動化システムに実装。これには原料配合比制御、原料供給制御、水分制御、サージホッパーレベル制御、ドラムフィーダー制御、着火フード制御、排ガスクーラー制御、焼結冷却機制御が含まれます。これら基本制御機能の焦点は、スムーズ信頼性焼結プロセス保証と継続的プロセス最適化実現。
柔軟インターフェース、モジュール化、現代的ソフトウェアアーキテクチャにより、原料、操業哲学、サードパーティシステム接続の常に変化する環境への容易な適応・維持が可能。堅牢基盤システムに加え、多数相互作用プロセスモデルがオペレータと冶金エンジニアの日々の意思決定支援。プラント固有ニーズをこれら冶金プロセスモデルに組込。最新データ可視化と冶金プロセスモデルによるエンドツーエンドリアルタイム透明性が、より良い協業、ワークフロー改善、エラー削減をもたらし意思決定支援。
開発過程での具体例
KSC開発センサによる熱パターン指数監視
KSCは焼結層熱パターン指数監視センサを開発。従来の透過性、品質、歩留まり等時系列データ推移評価だけでなく、層状態変化をより直接的に推定し、風量分布と層内コークス分布制御が可能に。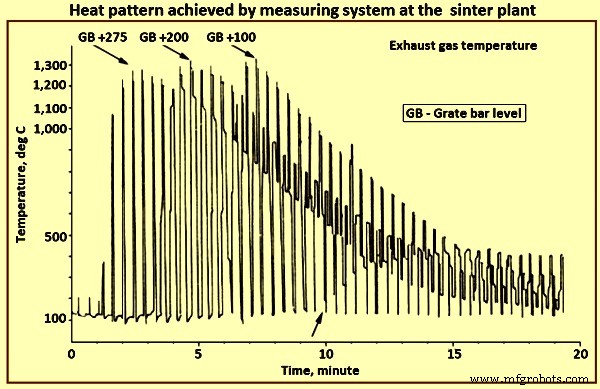
図4 焼結プラント計測システムによる熱パターン
ArcelorMittalとCRM(ベルギー)共同開発エキスパートシステム(1992年)
Nexpert ObjectソフトウェアとVAX VMSハードウェアで200操業パラメータを15秒毎制御。達成メリット:FeO含有量標準偏差低減、RDI(還元劣化指数)改善、BTP制御改善(BTP=廃ガス温度が最高値に達する点、燃焼前線が焼結層底部到達時)、風箱温度プロファイル改善。
ArcelorMittal焼結ストランド制御システム(1994年)
風箱排ガス中CO、CO₂、O₂含有量分析とIRSID(製鉄研究所)開発段階的熱収支モデルに基づく制御システム設置。制御システム使用経験で、一連パラメータ変動関数として生産性、BTP、最大燃焼前線温度、最大温度時層内溶融分率に変動があること示唆。理論生産性は主に返りファインバランスと原料混合流量依存。実測生産性との差評価で返りファインバランス効果がよく追跡されること判明。
計算BTPは原料混合流量と化学組成(鉱物混合物中炭素含有量と燃料中水分含有量)および排ガス中CO₂依存。温度計測によるBTPと計算BTP差評価で、平均偏差1-2mオーダーの両側変動。この値増大は警告。計算最大燃焼前線温度と溶融分率は、原料混合化学組成に関連する熱入力と必要量依存。
BSC(英国製鋼公社)システム(1994年)
VAX 4000/500中央コンピュータで4500信号ログ、MicroVAX 3100 Model 80を2台で端末・プリンタ駆動補助機として設置。コンピュータ使用で焼結層変更後の最適原料混合水分決定改善。操業データ継続監視で、着火炉へのガス・空気流量ベースの透過性継続計算可能。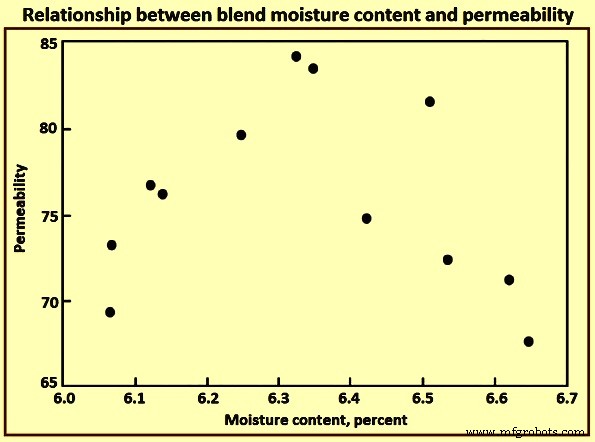
図5 ブレンド水分含有量と透過性の関係
最適水分が容易に観測可能。水分が透過性に強い影響与えることも確認可能。
焼結鉱FeO含有量計測とBTP制御
製品コンベアベルト周りにベルトコイルシステム設置でFeO含有量計測。FeO制御改善で焼結鉱1トンあたりコークス1kg節約。BTP(最大温度発生点)計測・制御でプロセス制御改善とストランド使用効率向上達成。プラントコンピュータにBTPモデル設置、最後8風箱のストランド下温度計測でストランド沿いBTP計算・検知。モデルが実際BTPをユーザー指定設定値に合わせる提案ストランド速度計算、ストランド担当オペレータに通知。このモデルでストランド速度制御時、ストランド使用率約1%向上。
WISCO(中国武漢鉄鋼)とVAI(オーストリア)共同システム
2レベル自動化で700値計算とプロセス最適化モジュールセット設置。プロセスパラメータの複雑性にもかかわらず主目的:(i) 産出量5%改善、(ii) コークス消費2%以上削減、(iii) システム可用性99.5%以上確保。
レベル1モデル:原料・焼結鉱分析等各種ソース主要データを含み、効率的方式(通常グラフィック形式)でオペレータ提示。オペレータがグラフィック形式でデータ分析。レベル2モデル:プロセスクローズドループ制御(ヒューマンインタラクションなし)。複数セットポイントを随時同時計算、適用可能か同時検証。セットポイントには原料混合流量、材料比、加水、BTP制御用焼結ストランド速度含む。レベル1⇔レベル2切替可能、レベル2制御不能時はレベル1が再度制御。
理想的ストランド速度制御不能時、速度変動で不安定操業懸念。プロセス制御には、ストランド末端到達前の混合物完全焼結確保、BTP点をストランド末端に可能な限り近づけ最大産出達成必要。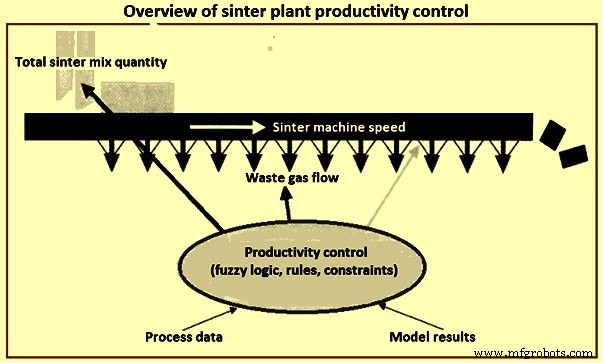
図6 焼結プラント生産性制御概要
POSCO(浦項製鐵)統合視覚監視ガイドシステム
焼結プラントに50熱電対、5床上流量計、サーマルイメージング装置、サブゲート開度制御システムからなる統合視覚監視ガイドシステム設置。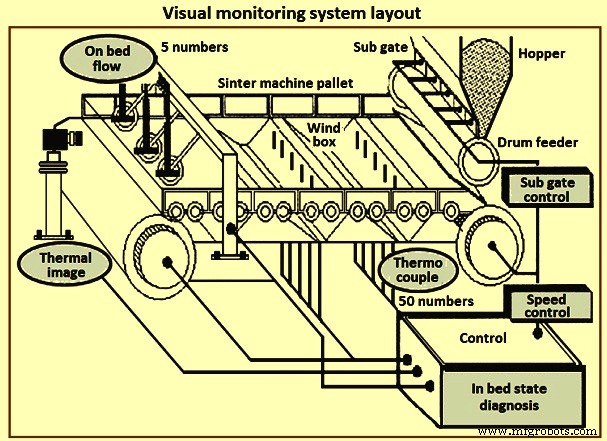
図7 視覚監視システムレイアウト
熱電対は風箱15-25下部配置、5流量計は床箱6上。このシステムでオペレータがプロセスを最適安定条件維持可能。ストランド状態可視化でパレット速度、充填密度、燃料含有量情報をオペレータに提供。結果、焼結パレット下排ガス温度変動大幅減少。サブゲート開度自動制御後、返りファイン量減少と製品歩留まり向上達成。
POSCO光陽プラント水分計測システム
ドラムミキサーホッパーへ送られる鉄鉱石とコークス水分含有量チェック用オンライン計測システム設置。高速中性子源ベース。高速中性子が鉱石水中水素原子と衝突時、水素原子数に比例してエネルギー損失、衝突結果生成される低速中性子検知センサで水分含有量決定(図8)。年間周囲温度・湿度変動考慮し校正。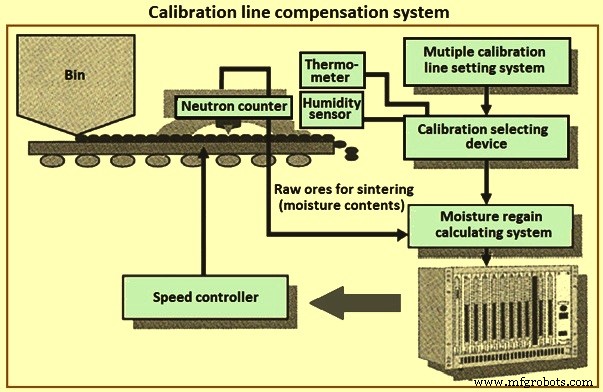
図8 校正ライン補償システム
焼結プロセスモデル開発
焼結プロセス中、熱前線変化だけでなく、原料混合物初期溶解温度修正と局所ガス組成変化により、複数化学反応と相変態が発生。局所温度と固相組成到達時、相変態は主に熱供給と拡散により粒子層内で進行、液相形成メカニズムが主要役割。局所温度が溶解温度達すると材料部分溶融、移動に伴い冷ガス接触で再凝固促進、粒子凝集で連続多孔質焼結ケーキ形成。最終焼結ケーキ特性は熱サイクル、原料初期化学組成、焼結中発熱物理特性に強く依存。焼結プロセス数理モデルは焼結機内現象をシミュレート。
モデリング手法
焼結プロセスモデリング手法は、多相・多成分運動量・質量・エネルギー移動方程式(ガス・固体・液体相)に基づき、多孔質焼結形成局所現象考慮(図9)。モデルは相同時相互作用考慮、各相化学種を化学種保存方程式ベースで計算。運動量、エネルギー、化学反応の速度交換正確記述がモデル完全精度に必須。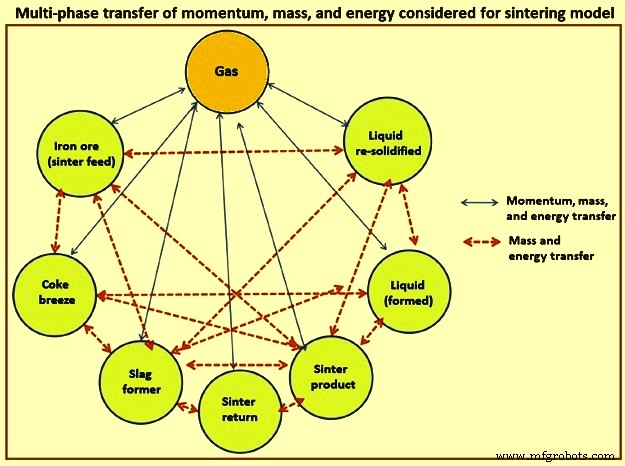
図9 焼結モデルで考慮される多相運動量・質量・エネルギー移動
化学種個別にガス・固体相各化学種移動方程式解いて考慮。固相は鉄鉱石焼結原料、微細焼結鉱(返り焼結鉱)、コークスブリーズ(または他固体燃料)、スケール(製鋼所ファイン)、熔剤混合物対応。液相は溶融形成液相成分で構成。再凝固相は再凝固液体と再凝固過程形成相で構成、局所液相組成と熱交換に強く依存。最終焼結ケーキはこれら材料混合物で形成、品質は各材料最終組成・体積分率とモザイク焼結構造内分布依存。
焼結プロセスモデルでは、粘性考慮で液相が残り固相と共に移動、未溶融粒子表面に液体形成付着と仮定。固体運動量移動とエンタルピー方程式がこの粘性液体・固体混合物考慮。モデルでは温度-組成依存熱物性が混合則従うと仮定、個別相物性を相体積分率考慮で反映。
近年のモデル開発実績
2012年、Hauck等により風箱温度プロファイルとバーンスルーポイント位置・温度予測モデル開発、プロセス安定化制御システムに統合。品質パラメータ安定化、生産性向上、燃料投与削減達成。
2012年、焼結プロセス計算シミュレーション開発、焼結層内最重要現象予測可能。多相概念ベース、複数成分を保存方程式で記述、運動量・化学反応・熱伝達と結合。モデル検証はモデル予測と産業データ平均値・焼結ストランド内局所温度計測比較で実施。モデル予測は産業焼結プロセス平均測定値と良好一致。
2013年、SaizとPosadaにより焼結プラントBTP制御(位置・温度)目的の焼結数理モデル開発。安定BTPが安定焼結プロセスと品質・生産性双方改善につながる。この数理モデルをArcelorMittalアストゥリアス焼結プラント適用(ストランド速度とコークス消費を制御変数、BTP位置・温度を制御アルゴリズム使用)。モデル適用で生産性4-5%改善、コークス消費5.2-5.5%削減、返りファイン37-45%削減達成。
ファジィロジックにより客観的知識(数理モデル等)と主観的知識(従来数学で定量化困難な言語情報、プラントオペレータ情報等)の調整可能。最近ファジィロジック使用進展。2014年、焼結プラント充填ゲート制御へのファジィ推論ベース新アプローチ研究。2戦略確立:プロセス操業条件へより侵襲的な戦略(低生産性プラント、例:停止後再起動時)で生産性最大化目的、もう一方は保守的だが生産性最大化目的、機械がゲート変更に高感度。
2016年、焼結品質特性ベース焼結コスト最適化ソフトウェア開発。さらにタンブラー指数とRDI指数をSugeno型ファジィ推論システムで推定。6年履歴データで多変量統計研究実施、品質要件満たす最安配合ミックス提示ソフトウェア開発。経済効果達成と焼結品質改善。
モデリング・シミュレーション知識により、実焼結プラント直接使用せずプロセス、具体的に焼結プロセスでの異変数効果評価可能。コークス燃焼速度が鉄鉱石焼結温度分布に及ぼす影響、シミュレーション技術による焼結ケーキ空隙・亀裂成長研究。2015年、焼結冷却プロセス廃熱回収シミュレーションと最適化実施。
製造プロセス
- Fluke 772/773クランプメーター:オートメーションループトラブルシューティングの現代的アプローチ
- ISA、制御システム安全評価・信頼性の第3版を発行
- 1Sheeldで作るスマートホーム自動化&セキュリティシステム
- 連続鋳造における高度自動化・計装・モデリング
- 転炉製鋼における高度自動化・制御・モデリング
- 電気炉操業の最適化:自動化とモデリング
- 制御システムアップグレードのための戦略的設計と計画
- エキスパートプラントオートメーション:設計、実装、ターンキーソリューション
- プロセス制御システムを診断・修正する8つの実証済みステップ
- SYNTEC制御システムの簡単セットアップ & 操作ガイド
- 難燃性金属粉末の焼結:プロセス、分類、性能結果