



コークス炉耐火物修理の専門サービス:最適パフォーマンスのために
コークス炉バッテリーは、鉄骨および/またはコンクリート外骨格内に収められた耐火構造物です。この外骨格は、鉄製バックステイ間のタイロッド系列により横方向に保持されています。バックステイは、炉間の加熱壁端部に位置する垂直鉄骨梁です。縦方向では、タイロッドがバッテリー両端のピニオン壁間に延びています。
加熱壁は伝統的にシリカ耐火物で構築されてきました。シリカが耐火物の第一選択である主理由は、通常コークス炉バッテリー操業温度では、シリカ耐火物が最小限のクリープしか受けないため。また、シリカレンガの膨張ほぼ全てが650℃以下の温度で起こるため、壁の穏やかな温度変動が通常操業中の壁構成耐火物の体積安定性に影響しません。
コークス炉バッテリーの寿命と修理必要性
コークス炉バッテリーの操業寿命は、操業条件とバッテリー維持管理により20〜40年。正しい操業と適時修理により40〜50年稼働例も複数存在。一方、操業10年未満で耐火物故障が発生するケースも。通常、バッテリーには耐火物、鉄骨、機械の特定修理が必要。適切に実施すればバッテリー寿命を延長できます。
炉壁損傷回避の重要性
コークス炉バッテリー寿命延長には、炉壁損傷回避が不可欠。特にレンガ破損回避が重要で、これはレンガ壁に開口を生じさせ、炉を停止せざるを得なくし、アイドリング過程でレンガ工事が更なる損傷を受ける可能性があるためです。
コークス炉壁は、定常操業での繰返し加熱冷却による機械的負荷と熱負荷を受け、損傷は年々着実に悪化。炉壁への主要損傷は2タイプあります。
- レンガ壁厚の減少: 長年の炉操業でレンガ浸食とモルタル損失により壁粗面に炭素堆積。炭素堆積が剥落・分離すると、更なる崩壊レンガが剥離し、レンガ工事の更なる浸食を引き起こす
- 垂直貫通クラックの発生と伝播: 石炭充填時の機械的衝撃と繰返し加熱冷却による熱応力で縦方向クラック形成、最終的に燃焼室へ到達。クラックに炭素が入り込むと炉本体が膨張
耐火物損傷の原因
- 耐火物の経年劣化による摩耗と自然劣化:厚み減少、表面粗面化、炉レンガ壁スポーリング
- バッテリー操業時の技術的規律違反
- 加熱壁両面の差圧アンバランスによる加熱壁移動
- 炭化時の壁への過剰コーキング圧力。この圧力はコーキング石炭特性に依存
- 粘着炉によるプッシング失敗。ハードプッシュでは局所的に約600Nの力が発生し、損傷炉では許容限度に達する
炉耐火物寿命は操業効率、損傷の適時診断、予防保全品質に依存。レンガ工事の最初の軽微な損傷は操業初期年に観察可能。以降、損傷の発展的性質はますます複雑化。炉壁損傷発展の複雑な性質を図1に示します。
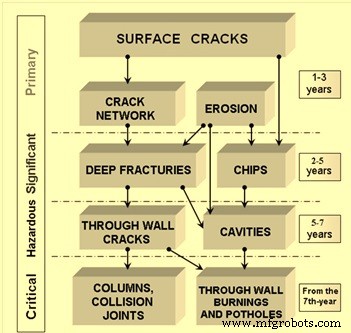
図1 炉壁損傷の発展
炉壁レンガ損傷がより顕著になるにつれ、プッシング失敗等の安定操業阻害問題の発生頻度も増加。これら条件下では、問題炉を従来工法で効率的に修理することがますます困難に。したがって、炉壁損傷部分の早期検知と定量的分析が、計画的・適時な炉耐火物修理に不可欠です。
コークス炉耐火物修理工法の要件
コークス炉耐火物修理には相当な専門知識が必要。コークス炉壁耐火物ホット修理工法は以下の基準を満たす必要があります。
- 生産サイクルへの中断なし
- 信頼性が高く、修理部分の長寿命性能提供
- シンプル、コスト効率的、時間節約
耐火物修理は冷間条件(コールドリペア)または熱間条件(ホットリペア)で実施可能。コークス炉レンガ修理に適用されるホット修理工法は3タイプあります。
コールドリペア(冷間修理)
炉床から炉屋根下部まで貫通壁全体を交換する場合、バッテリー耐火物を大気温度まで冷却して実施。この、バッテリー冷却後に実施される修理をコールドリペアと呼びます。
バッテリー全体の貫通壁交換は、制御条件下でバッテリーを冷却してから実施。冷却には上部・下部タイロッド調整で炉壁に圧力維持しながら最大21日かかる。炉屋根は支持必須。壁再構築後、加熱前に全チェッカーを再生器から取り出し、柱壁クラックを清掃・セラミックフロス充填し、チェッカー再設置して加熱時レンガ膨張を妨げないよう配慮。修理バッテリーは新バッテリーと同様に加熱立ち上げ。全新規貫通壁で修理されたバッテリーは、適切な維持管理で新設コークス炉バッテリーコストの一部で約15〜20年寿命が期待できます。
ガンーティング修理(ガンニング修理)
ガンーティング手順にはドライ/ウェットガンニングとスプレー工法があります。コーティングガンニング材料の最適耐用年数達成には、ガンニングマシン・設備・アクセサリーから経済的・生態学的処理まで多くの要因考慮必要。耐火物修理製品処理では、材料と水の最適配合比調整が常に重要。特にガンニング修理では、均一材料フローがダストとリバウンド発生抑制に重要。コークス炉レンガガンニング修理には通常ローター式ガンニングマシン使用。ローターとパッキングワッシャーで構成されるシステムで投入。電動ギアモーターまたは圧縮空気モーター駆動。機械は堅牢、携帯性良好、0.25〜4.0 m³/hrのガンニング能力に適応。ガンーティング修理はあまり効果的ではなく、一時的でむしろ化粧直し的結果に留まります。
セラミック溶接(セラミックウェルディング)
広く認知された修理工法。セラミック溶接技術は、様々な物理化学組成ライニングの修理に十分な機会を提供し、高温反応器の耐用年数延長を実現。欧州でガラス溶解炉用に開発、後にコークス炉へ適応し、コークス炉壁損傷耐火物のホット修理に適用。最大耐性を最小悪影響で修理部分に提供。先進セラミック溶接技術と高品質材料使用で、コークス炉耐火物修理部分の長期耐久性達成可能。
セラミック溶接プロセスは1970年代に初適用。操業温度でコークス炉耐火物を最小生産中断で修理するホット修理プロセス。修理材料は、2200℃超の発熱反応を生成する融合プロセスで損傷耐火物にセラミック結合。セラミック溶接の結合強度により、元のレンガ工事への構造的完全性を回復する優れた修理が可能。
セラミック溶接前、空気圧ブラストシステムで耐火物清掃。周囲耐火物への最小外傷で実施。
セラミック溶接はその名の通り、コークス炉内部でシリカレンガを溶接。シリカ豊富な粉末混合物を、小径パイプランスを通じ酸素濃縮圧縮空気流で搬送。ランス先端から噴出された粉末シリカ混合物が、熱いコークス炉壁に衝突しほぼ爆発的に着火。反応熱がシリカレンガに浸透しシリカ可塑帯形成。反応で粉末シリカ混合物も溶融塊化し、前述のレンガ上可塑帯に結合。外観は溶接継手類似。効果も類似で、摩耗・クラックしたシリカレンガ上に新しい同等強度材料が堆積。セラミック溶接で重要な側面:
- セラミック溶接材料の化学・鉱物組成と修復対象レンガ工事特性の親和性
- 耐火物構造相組成の同一性
- 溶接層と炉壁レンガ工事の強力な原子間(結晶)結合
セラミック溶接工法はクラック・チップだけでなく、キャビティ等大面積欠損も溶接可能。さらに、古いレンガ工事と新しいレンガ工事の継ぎ目も確実に溶接可能。
適切に施工されたセラミック溶接材料は20年耐用実績あり。ただし平均的セラミック溶接は約10年持続。
セラミック溶接スキームを図2に示します。
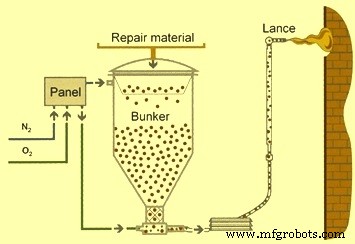
図2 セラミック溶接スキーム
熱間コークス炉壁リブリッキング(再レンガ積み)
熱間加熱壁の様々な深度まで、完全リブリッキングまで行うリブリッキングも認知された効果的修理工法。通常実施されるレンガ工事修理:エンドフルー交換、炉床〜炉屋根間の炉壁交換、炉室内緊急修理。バッテリー熱間条件でコークス生産継続中に実施。
炉壁レンガ工事修理は、炉床上・炉屋根下の貫通壁(プッシャー側〜コーク側)配置で構成。同時にコーベルエリア、面レンガ工事、個別炉屋根の交換も実施可能。
修理は、修理対象壁両側に1〜2基のバッファー炉(空炉)を置いた熱間バッテリー条件で実施。他炉はコークス生産継続可能。損傷壁解体前、隣接炉に屋根支持ビーム追加、隣接熱壁に断熱パネル設置、炉頂に充填車レール橋設置、壁交換予定炉屋根下に支持設置。再生器と隣接壁の熱維持に注意。この修理タイプの主な特徴:
- オリジナル形状シリカレンガ使用
- 設計レンガ積み結合で各コース施工、古い部分と新しい部分の継ぎ目含む
- 隣接加熱壁と修理壁残部からの熱伝導と輻射熱交換により、レンガ工事層の部分的加熱立ち上げと膨張が連続的に進行
- 修理壁最終加熱立ち上げ実施、通常8〜10日
- 残留レンガ工事成長(修理後作業温度まで最終加熱立ち上げ時)は微小、実施された新規レンガ工事の耐久性とガス密閉性を提供
レンガ工事施工と施工レンガ工事部分加熱立ち上げプロセスを組み合わせたホット修理の最高成果は以下条件で達成:
- 修理に高品質シリカレンガ使用
- 1壁同時修理
- リブリッキング深度はシリカ・耐火粘土垂直フルー屋根と炉屋根ゾーン含め4バーチカル以上
- 加熱壁修理時に炉床レンガと加熱壁下部コース損傷レンガ、コーキング室側も交換
修理中の温度維持(750〜850℃)により隣接壁安全性確保、シリカ変質変態排除。
シリカ耐火物ホット修理使用の基本問題は、シリカの顕著な熱線膨張(1.2〜1.4%)による加熱時変形のため、古いレンガ工事部分と新しいレンガ工事部分の連続垂直継ぎ目の耐久性とガス密閉性維持。このため、一部諸国では熱膨張係数0.2〜0.3%の熔融石英モジュールを使用してコークス炉レンガ工事修理実施。
この修理工法の利点
- 技術的規律維持前提でコークス炉バッテリー寿命を7〜12年延長
- 摩耗/損傷室のみ修理対象のため、バッテリー生産停止なし。コールドリペアは12ヶ月以上無生産
- 修理時に摩耗したアンカレッジ部品(フラッシュプレート、ドアフレーム、アンカー柱部品、タイロッド)と耐火レンガ工事を交換。未交換部分のバランスレンガ工事とアンカレッジ状態悪化せず
- バッテリーホット修理はコールドリペアよりテクノエコノミカル優位。修理コストはコールドリペアの30〜40%
製造プロセス