



高性能・長寿命化のための高炉設計最適化
高炉とその設計
高炉(BF)の設計は、その信頼性の高い操業、冶金性能、持続的な高生産性、長寿命キャンペーンにおいて根本的な役割を果たします。
現代の高炉設計は一般に、周囲建屋構造を持つ自立ユニットの概念に基づき、炉へのアクセスとBFガスシステムの支持を提供します。BF設計は、炉寿命を通じて潜在的な原料と操業条件を考慮し、装入物とガス流れの最適化を提供する必要があります。
BF設計は、シェル、冷却要素、耐火物ライニングの特性を統合し、BF複合体のバランスの取れた全体運転を確保する必要があります。BFの各ゾーンにおける適切な耐火物と冷却システムの選択は、BFの成功的、経済的、そして何より安全な操業にとって極めて重要です。
設備統合と自動化
スムーズなBF操業に必要なすべての設備は、高炉設計時に統合される必要があります。主要設備には、トップチャージ設備、鋳造設備(クレイガン、タップホールドリル、溝蓋マニピュレーター、鉄・スラグ用チルティングランナー、バーチェンジャー、ジャックダムドリルなど)、チュイエアストック、各種バルブ(熱風バルブ、スノートバルブ、ブリーダーバルブ、均圧/リリーフバルブ、流量制御バルブ、遮断バルブなど)、各種プローブ(装入物上部温度プローブ、サブバーデンガスプローブなど)、機械式ストックラインレコーダー、可動・固定スロートアーマー、ストックライン着火ランス、プロファイルメーターなどがあります。
BF設計は、BF環境の厳しい条件下で信頼性、耐久性、高性能の実績がある設備を提供すべきです。
現代BFの操業は非常に複雑で、様々な制御パラメータの監視に必要な自動化と制御設備が必要です。これは現代炉から期待される高生産性レベルを達成するために非常に必要です。
BF設計はまた、迅速かつ正確な建設性をサポートすべきです。
高炉プロファイル
BFプロファイルは、円筒と切頭円錐が接合された複雑な構成で、炉床、ボッシュ、ベリー、スタックの複数ゾーンで構成されます。スタックはさらに下部スタックと上部スタックに分かれます。炉床にはデッドマンゾーンとして知られる液体金属のデッド層があります。各ゾーンにはシェル、冷却要素、耐火物があります。炉作業プロファイルは、一定量のライニング摩耗後に確立されます。これらのゾーン内で異なる物理化学プロセスが進行します。各ゾーンのサイズ比は炉有効容積によって変化しますが、通常許容範囲内です。
中・大型高炉では、総炉高とベリー直径の比は、炉有効容積が1000㎥から5500㎥に増加するにつれて、約3から2.00に減少します。炉ベリー直径と炉床直径の比は1.09~1.13の範囲で変動します(理想的には1.05~1.10)。炉トップ直径とベリー直径の比は通常0.62~0.71の範囲です。
同様に、中・大型炉の各ゾーン高さは有効容積に依存しますが、通常一定範囲内で変動します。デッド層高さは600mm~1700mmの範囲です。炉床高さは有効容積増加とともに増加し、3200mm~5700mmの範囲です。ボッシュ高さは通常3000mm~4000mmです。BFのベリー高さは他の高さと比較して最小で、通常2000mm~3000mmです。スタック高さは最大で、通常15m~20.7mの範囲です。スタック上部円筒部分高さは2.5m~3mです。総炉高は26m~36mです。実効炉高はスタック上部円筒部分高さを除き、通常23m~33.5mです。
スタックとベリーがなす傾斜角、ボッシュとベリーがなす傾斜角は重要なパラメータで、通常それぞれ82.5~85.5度、79.2~80.5度の範囲で変動します。
実効炉高は、利用可能なコークスの品質(強度)に依存します。通常コークス強度を考慮すると、BF高さ33.5mがほぼ実用限界です。したがって、実効容積増加は炉高を実質的に変えずに炉断面寸法を増やすことで達成されます。これは総高とベリー直径比の減少を意味し、スタックとベリーの傾斜角減少も意味します。スタックとベリーの傾斜角は、温度上昇に伴う装入物の線膨張を妨げない範囲で減少可能です。
また、炉床断面積は炭素燃焼強度に依存します。これはコークス(BFコークスとナッツコークス両方)と補助燃料に含まれる炭素で、1日あたり総燃料投入量の炭素含有量を炉容積で割ったもので決定されます。
炉径増加に伴い、炉中心作業を確保するために熱風圧力の対応する増加が必要です。これにより、炉頂圧力も上昇し、炉内で合理的な圧力差を維持して装入物のスムーズな移動を確保する必要があります。
BFのチュイエア数は、通常中型炉下部の炉床直径の2倍で、炉容積増加に伴いそれを超え、炉床直径の2倍以上になります。
いくつかのロシア高炉の設計プロファイルを図1に示します。
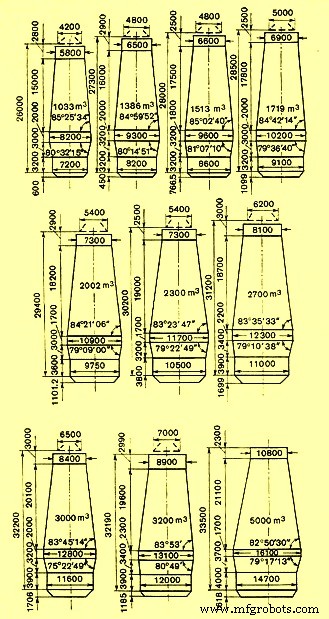
図1 ロシア高炉の設計プロファイル
BF各ゾーンの特性
BF各ゾーンの特性は重要であり、BF設計時に考慮される必要があります。これらの特性を以下に説明します。
- デッドマンゾーン - 液体溶融生成物と炉ガスからの高温・高圧
- 炉床ゾーン - 高周囲温度、液体溶融生成物の連続移動、生成物からの化学的活性、ガスからの圧力と化学的活性、炉床への水分侵入
- ボッシュ下部 - 高周囲温度、装入物・ガス・スラグ・銑鉄の連続移動、スラグからの化学的活性、装入物とガスからの圧力
- ボッシュ上部 - 装入物とガスの連続移動、亜鉛(Zn)とアルカリ金属化合物の作用、高温
- スタック下半分 - 装入物とガスの連続移動、Znとアルカリ金属化合物の作用、高温
- スタック上半分 - ガスと装入物の連続移動、すす状炭素とZnの作用
BF耐火物設計は、BF各ゾーンに存在するこれらの条件に対応する必要があります。
熱風は炉床とボッシュの境界付近から炉内に入り、装入物中のコークスが燃焼するゾーンを形成します。コークスの炭素燃焼は炉床の限定された体積内で起こります。このプロセスで最も激しい段階で生成される熱の大半は、炉壁近くに集中します。この領域の温度は、この部分に蓄積した銑鉄とスラグの量とその通過時間に関連して、炉周辺部で1500℃~1650℃です。しかし、炉底の冷却効果により、周辺部では中心部よりやや低温です。
チュイエア領域から離れるガス温度は最大2000℃に達し、ボッシュ上下の降下物質は約500℃以下です。この差がこの領域での激しい熱伝達と急激な温度変化の理由です。このような激しい加熱はボッシュ上部とシャフトでは不可能です。利用可能なエネルギーがすべて直接還元に使用されるためです。その結果、ボッシュと比較してシャフト下部では高さ方向の温度変化は比較的小さくなります。激しい加熱が起こる上部領域は、炉頂円筒部下部とシャフト上部です。炉に装入される材料温度は約30℃ですが、これらの材料運動と逆方向に上昇する炉内ガス温度はこれより何倍も高くなります。
炉床と高炉の他の部分の両方で、ガス温度は壁から炉中心部に向かって100℃~250℃低下します。
炉床とボッシュの水平寸法を増やすと、ガス速度最大値が炉中心に向かって移動し、周辺領域のガス速度が低下します。その結果、この領域の温度が低下し、炉床ガスのライニングへの影響が減少します。
さらに、高炉がスムーズに生産するためには、周辺設備と施設の設計と生産性が高炉要件に合致し、それと統合されている必要があります。主要周辺設備と施設には、BF装入物ハンドリング・供給・装入設備、送風機と熱風炉(適切な温度と圧力での熱風供給)、BFガス処理と洗浄設備、鋳造場(銑鉄と液体スラグ排出)、銑鉄ハンドリング設備、液体スラグ造粒と造粒スラグ処理、水処理設備が含まれます。
製造プロセス